
 EN



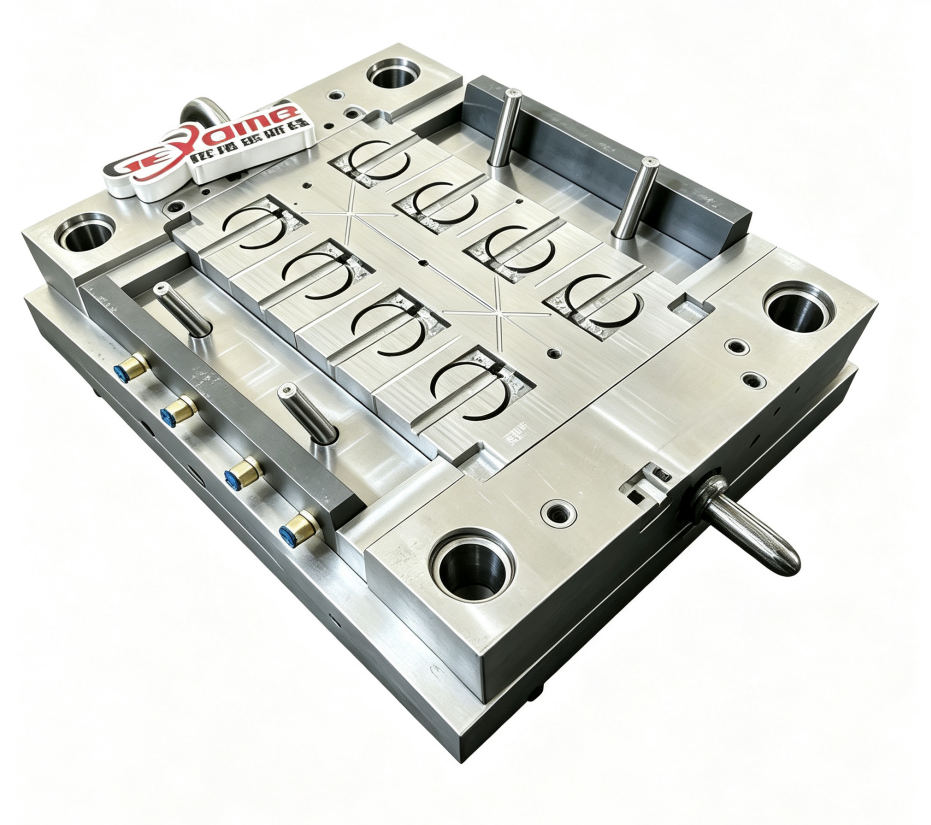
A szerszámkészlet-alkatrészek szabványosítása kulcsfontosságú működési stratégia a gyártók számára, akik optimalizálni kívánják a készletkezelést és csökkenteni a gyártási összetettséget. A szerszámkészlet-alkatrészek egységes specifikációinak bevezetésével a szervezetek jelentősen javíthatják az alkatrészek nyomon követésének, rendezésének és több gyártósoron történő hatékony üzembe állításának képességét. A szerszámkészlet-alkatrészek szabványosítása megszünteti a felesleges készleteket, minimalizálja a tárolási költségeket, és gyorsítja azokat a folyamatokat, amelyek során a csapatok szükség esetén gyorsan megtalálják és üzembe állítják az alkatrészeket.
A versenyképes gyártási környezetekben a szerszámkocka-alkatrészek szabványosítása közvetlenül befolyásolja az üzemeltetési hatékonyságot, a költségkontrollt és a termelési rendelkezésre állást. Amikor a szerszámkocka-alkatrészek egységes méret-, anyag- és teljesítményszabványokat követnek, az raktárkezelő rendszerek előrejelezhetőbbé és rugalmasabbá válnak. Ez a szabványosítási megközelítés nem csupán egyszerű szervezésen túlmutató – alapvetően átalakítja, hogyan tervezik a gyártási csapatok a beszerzést, hogyan kezelik a készletszinteket, és hogyan reagálnak a termelési igényekre.
A szerszámkocka-alkatrészek szabványosításának megértése a gyártásban
Mi jellemzi a szerszámkocka-alkatrészek szabványosítását
A szerszámkészítési alkatrészek szabványosítása azt a folyamatot jelenti, amely során egységes műszaki leírásokat, méreteket és anyagminőségeket állapítanak meg az öntőszerszámok alkatrészeihez, amelyeket a gyártóüzemekben használnak. Ez a szabványosítás biztosítja, hogy a kritikus elemek – például a üregformák, a magok, a csapágygyűrűk, a rugók, a kihúzócsapok és a vezetőoszlopok – egységes paramétereknek feleljenek meg. A szerszámkészítési alkatrészek szabványosítása lehetővé teszi az raktárkezelési rendszerek számára, hogy azonos alkatrészeket cserélhetőként kezeljék különböző szerszámok esetében is, így elkerülhető a funkcionálisan egyenértékű alkatrészek külön-külön raktározása.
Amikor a gyártók bevezetik a szerszámkészítési alkatrészek szabványosítását , az alkatrészeket közös jellemzőik alapján családokba sorolják. Például egy adott átmérőjű és hosszúságú hengeres vezetőoszlop egyetlen raktári tételként jelenik meg, nem pedig külön bejegyzésként minden egyes szerszámterv esetében. Ez a konszolidáció az inventoryt egy szétdarabolt gyűjteményből egy termelési valósághoz igazított, logikusan szervezett rendszemmé alakítja.
A szabványosítási stratégia kulcselőnyei
Azok a szervezetek, amelyek elfogadják az öntőszerszám-alkatrészek szabványosítását, azonnali javulást észlelnek a készletforgalmi arányban és a forgóeszköz-hatékonyságban. A raktáron tartott egyedi alkatrészszámok összességének csökkentésével a gyártók csökkentik a készlettartási költségeket, és minimalizálják a elavult készletekből eredő hulladékot. Az öntőszerszám-alkatrészek szabványosítása továbbá csökkenti az előrejelzési feladatok bonyolultságát is, mivel a keresleti minták inkább a szabványosított alkatrészek körül tömörülnek, nem pedig szétszóródnak számos speciális változat között.
A működési előnyök a beszerzésre és a beszállítókezelésre is kiterjednek. Amikor az öntőszerszám-alkatrészek szabványosítása megvalósult, a beszerzési csapatok nagyobb mennyiségre vonatkozó szerződéseket köthetnek a beszállítókkal a szabványosított alkatrészek tekintetében, így jobb árakat és megbízhatóbb szállítási ütemterveket érhetnek el. Ez a mennyiségi koncentráció erősíti a beszállítói kapcsolatokat, és csökkenti a gyártási ütemterveket destabilizáló szállítási idő-ingadozást.
A szabványosított munkadarab-alkatrészek készletkezelési előnyei
A készlet szervezésének és lekérésének egyszerűsítése
A munkadarab-alkatrészek szabványosításának bevezetése a készlet-raktárakat a speciális alkatrészek káoszossá összegyűjtött gyűjteményéből jól szervezett rendszerré alakítja át, amelyben egyértelműen meghatározott alkatrészcsaládok és tárolási helyek szerepelnek. A szabványosított alkatrészekkel a raktári dolgozók gyorsan megtalálhatják a szükséges alkatrészeket anélkül, hogy bonyolult dekódolásra vagy különböző munkadarab-tervek közötti kereszthivatkozásra lenne szükség. A munkadarab-alkatrészek szabványosítása lehetővé teszi, hogy a raktárkezelő rendszerek logikus SKU-számokat rendeljenek hozzá az alkatrészcsaládok alapján, nem pedig az egyes munkadarabok egyedi igényei szerint.
Ez a szervezeti átláthatóság közvetlenül csökkenti a gyártási igények teljesítéséhez szükséges időt. Amikor az öntőformázó csapatok rugók, kifogó tűk vagy vezető oszlopok pótlására van szükségük, egyetlen készletkódra hivatkoznak, nem pedig több specializált változat között keresgélnek. Az öntőforma-alkatrészek szabványosítása ezért rövidíti a beszerzési ciklust, és minimalizálja a gyártási késéseket, amelyeket az alkatrészek hiánya vagy azonosítási hibák okoznak.
A készlettartási költségek és a tőkeigény csökkentése
Az öntőforma-alkatrészek szabványosítása jelentősen csökkenti azt az összegét, amelyet a gyártóknak készleten kell tartaniuk. A több specializált változat összevonásával szabványos családokba a szervezetek csökkentik az egyes egyedi alkatrészek mennyiségét, amelyeket készleten kell tartaniuk. Ez a teljes készletmennyiség csökkenése közvetlenül alacsonyabb raktárterület-igényt, csökkent éghajlat-szabályozási költségeket és csökkent biztosítási kiadásokat eredményez.
A tőkehatékonyság javul, mert a szerszámrészek szabványosítása lehetővé teszi a gyártók számára, hogy megfelelő termelési készenléti szintet biztosítsanak kisebb összkészlet-befektetéssel. Ahelyett, hogy többféle rugót vagy magot tartanának különböző szerszámkialakításokhoz, a szabványosított specifikációk miatt kevesebb egyedi alkatrészre van szükség, így csökkennek a tárolási költségek. A felszabadult tőke más működési prioritásokra vagy technológiai fejlesztésekre fordítható.
A szerszámrész-szabványosítás bevezetésének keretrendszere
Alkatrész-auditok végzése és racionalizáció
Az ollóalkatrészek szabványosításának első lépése egy átfogó készletfelülvizsgálat, amelynek célja a meglévő alkatrészek közötti felesleges vagy hasonló elemek azonosítása és összevonása. A gyártócsapatoknak elemezniük kell a jelenlegi ollóterveket, dokumentálniuk kell az alkatrészspecifikációkat, és funkcionális céljuk, illetve méretbeli jellemzőik szerint kell kategorizálniuk az alkatrészeket. Az ollóalkatrészek szabványosítására irányuló projektek általában azt mutatják ki, hogy a gyártók számos funkcionálisan hasonló alkatrészt tartanak készleten, amelyek csak apró specifikációkban vagy történeti tervezési változatokban térnek el egymástól.
Az hatékony szerszámozott alkatrész-szabványosításhoz azon lehetőségek azonosítása szükséges, amelyek során a meglévő szerszámok újrafelépítésével szabványos alkatrészeket lehet használni specializált változatok helyett. Ez kisebb módosításokat is jelenthet a szerszámozott üreg elrendezésében vagy mélységében, hogy illeszkedjenek a szabványos magméretekhez. A racionalizációs folyamat arra összpontosít, hogy meghatározza, mely szabványos specifikációk teszik lehetővé a meglévő szerszámozott tervek legnagyobb százalékának hatékony működését teljesítménycsökkenés nélkül.
Szabványos alkatrészcsaládok és specifikációk meghatározása
Miután az ellenőrzési eredmények elkészültek, a gyártó csapatoknak egyértelmű specifikációkat kell megállapítaniuk minden szabványos alkatrészcsalád esetében. A szerszámozott alkatrész-szabványosításhoz részletes dokumentáció szükséges a méreti tűrések, anyagminőségek, keménységi specifikációk és felületi minőségi követelmények vonatkozásában minden szabványos alkatrészcsaládra. Ezeknek a specifikációknak egyensúlyt kell teremteniük a gyártási konzisztencia igénye és a különféle szerszámozott alkalmazások teljesítménykövetelményei között.
A sikeres szerszámkészítési alkatrész-szabványosítás keresztfunkcionális együttműködést igényel a tervezési, gyártási és beszerzési csapatok között. A tervező mérnököknek ellenőrizniük kell, hogy a szabványosított alkatrészspecifikációk támogatják a szerszámok szükséges teljesítményét az előre meghatározott alkalmazásokban. A gyártási csapatoknak biztosítaniuk kell, hogy a szabványosított specifikációk elérhetők legyenek a meglévő gyártási képességek keretein belül. A beszerzési csapatoknak érvényesíteniük kell, hogy a szállítói piacok versenyképes lehetőségeket kínálnak a szabványosított alkatrészekre megfelelő minőségben és áron.
Megvalósítási időkeretek és képzési programok kialakítása
Egy szervezet egészére kiterjedő formázószerszám-alkatrész-szabványosítás bevezetéséhez strukturált végrehajtási tervre, egyértelmű időkeretre és felelősségi kijelölésre van szükség. A gyártó csapatoknak ütemtervet kell készíteniük a szabványosított alkatrészek fokozatos bevezetéséhez a termelésbe, miközben a speciális alkatrészek meglévő készlete fogy el. A formázószerszám-alkatrész-szabványosítás bevezetése általában gyorsabban halad a nagy mennyiségben gyártott, gyakran forgalmazott alkatrészek esetében.
A sikeres formázószerszám-alkatrész-szabványosítás azonkívül széles körű képzést is igényel az mérnöki, gyártási, beszerzési és készletkezelési személyzet számára. A csapatoknak meg kell érteniük, hogyan működnek a szabványosított alkatrész-jelölési rendszerek, melyek szabványosított alkatrészek állnak rendelkezésre az egyes alkalmazási kategóriákhoz, valamint hogyan építhetők be a szabványosított alkatrészek új formázószerszám-tervekbe. A formázószerszám-alkatrész-szabványosítási képzésnek hozzáférést kell biztosítania a szabványosított alkatrészekre vonatkozó referenciaanyagokhoz és döntéstámogató eszközökhöz, amelyek segítik az mérnököket a megfelelő szabványosított lehetőségek kiválasztásában.
GYIK
Hogyan csökkenti a szerszámrész-standardizáció a gyártási leállásokat?
A szerszámrész-standardizáció csökkenti a leállásokat úgy, hogy biztosítja a pótalkatrészek azonnali elérhetőségét a készletben, és gyorsan megtalálhatóvá teszi őket a rendezett raktárrendszerek segítségével. Amikor egy standardizált alkatrész meghibásodik vagy cserére szorul, a gyártási csapatok azonnal hozzáférhetnek a központosított készlethez, nem kell várniuk külön rendelésekre vagy átkutatniuk a rendezetlen készleteket. Ez a gyors alkatrész-elérhetőség minimalizálja az időt a hibás alkatrész azonosítása és a gyártás újraindítása között, közvetlenül javítva az összes berendezés hatékonyságát.
Működhet-e a szerszámrész-standardizáció különböző műanyag-öntőanyag-típusok esetén?
Igen, a szerszámkocka-alkatrészek szabványosítása hatékonyan kezelheti a különböző anyagtípusokat úgy, hogy külön szabványos alkatrészcsaládokat hoz létre minden egyes anyagkategóriához vagy teljesítménykövetelmény-szinthez. Például a gyártók fenntarthatnak szabványos családokat termoplasztikus feldolgozáshoz szükséges szerszámkockákhoz, valamint külön családokat magas hőmérsékleten működő mérnöki műanyagok alkalmazásához. A szerszámkocka-alkatrészek szabványosítása továbbra is értékes akkor is, ha az anyagok sokfélesége fennáll, mivel minden egyes anyagkategórián belül összegyűjti az alkatrészeket, és jelentős készlet- és költségelőnyöket biztosít a teljesen nem szabványosított megközelítésekkel szemben.
Milyen ellenállással szembesülhetnek a gyártási csapatok a szerszámkocka-alkatrészek szabványosításának bevezetésekor?
A tervezőmérnökök néha ellenállnak a szerszámrészek szabványosításának, mert a szabványosított alkatrészspecifikációk korlátozhatják a tervezési rugalmasságot specializált alkalmazások esetén, vagy kisebb szerszámterv-módosításokat igényelhetnek. Ennek az ellenállásnak a leküzdéséhez meg kell mutatni, hogy a szabványosított specifikációk mellett a teljesítmény és a minőség továbbra is teljes mértékben megfelelő marad, valamint hogy a tervezési módosítások kezelhető mérnöki erőfeszítéseket jelentenek. A szerszámrész-szabványosítási kezdeményezések iránti erős vezetői támogatás segít a csapatoknak a szabványosítás előnyeire helyezni a hangsúlyt a tervezési preferenciák eltérései helyett, így lehetővé téve a szervezeti szintű sikeres bevezetést és a szabványosított specifikációk fenntartott betartását.