
 EN



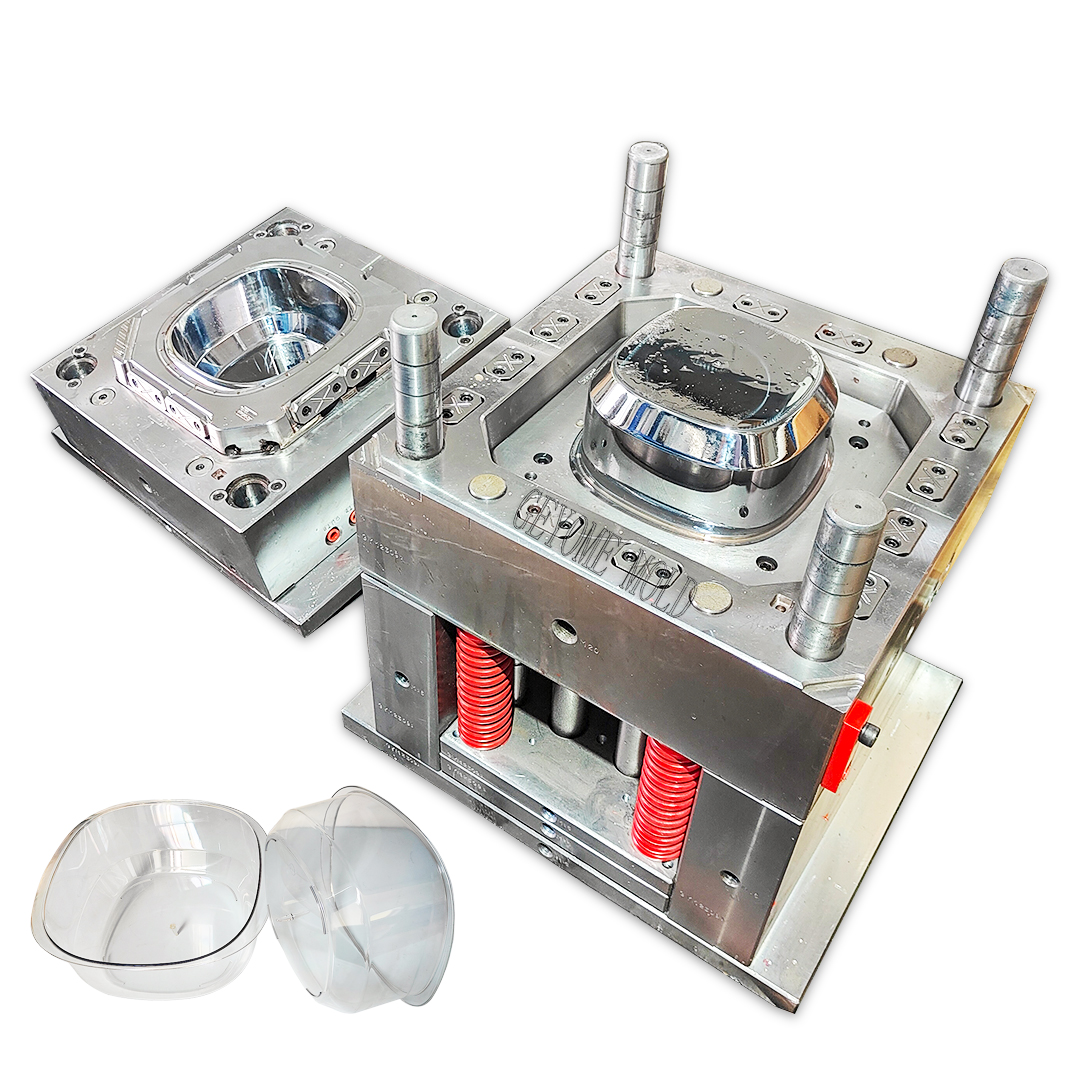
Az orvosi szerszámkészítés tervezése a pontossági gyártás egyik legigényesebb specializációs területe. Az orvosi eszközök szerszámainak kialakítása kivételes figyelmet igényel, szigorúan be kell tartani a szabályozási előírásokat, és mély ismeretekre van szükség az anyagtudományban és a feldolgozási körülményekben. A kockázat rendkívül magas, mert a hibák az orvosi szerszámkészítés tervezésében közvetlenül befolyásolják a betegek biztonságát, az eszközök hatékonyságát és a szabályozási megfelelőséget. Az egészségügyi gyártók összetett technikai akadályokkal néznek szembe a funkcionális követelményeket és az iparág szigorú szabályozási előírásait egyaránt kielégítő szerszámok fejlesztése során. Az orvosi szerszámkészítés tervezésének fő kihívásainak és megoldásaiknak a megértése elengedhetetlen minden olyan szakember számára, aki részt vesz az orvosi eszközök gyártásában.
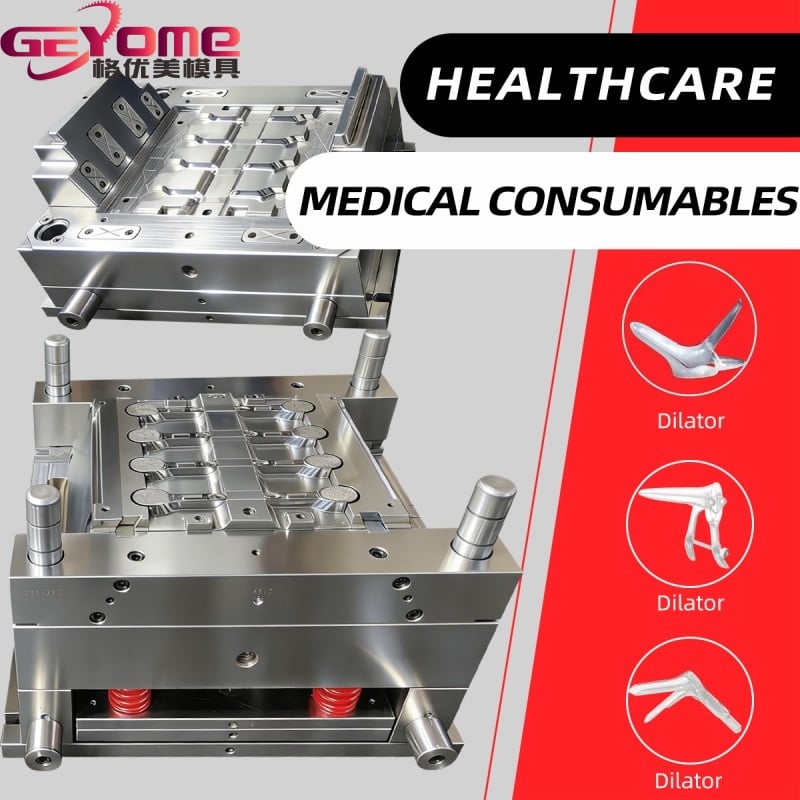
A gyógyszeripari szerszámkészítés tervezésének összetettsége túlmutat a hagyományos fröccsöntésen, mivel az orvosi eszközöknek egyetlen gyártási megoldásban kell ötvözniük a biokompatibilitást, a méretbeli pontosságot, a felületminőséget és a sterilizálhatóságot. Ezek egymással összefüggő követelmények azt jelentik, hogy egy gyógyszeripari szerszámkészítési kihívás kezelése gyakran másodlagos szempontokat is felvet, amelyeket gondosan ki kell egyensúlyozni. A gyógyszeripari szerszámkészítés sikeres tervezéséhez rendszerszerű problémamegoldásra, bevált tervezési gyakorlatokra és olyan tervezőmérnökök, anyagszakértők és gyártási partnerek közötti együttműködésre van szükség, akik értik az egészségügyi iparág egyedi korlátozásait.
Pontosság és tűrésvezérlés a gyógyszeripari szerszámkészítés tervezésében
Szoros méretelőírások elérése
Az orvosi eszközök gyakran mikrométeres mérettűréseket igényelnek, amelyek lényegesen szigorúbbak, mint a legtöbb fogyasztói vagy ipari termék esetében. Ez a pontossági követelmény alapvetően meghatározza az orvosi szerszámok tervezési stratégiáját, mivel akár mikroszkopikus eltérések is károsíthatják az eszköz működését vagy biztonsági kockázatot jelenthetnek. Például egy vaginális speculum belső méreteinek pontosnak kell lenniük a megfelelő látási viszonyok biztosításához betegkomfort nélkül, ami miatt az ilyen eszközök szerszámtervezése természetes módon összetett. Az ilyen tűrések eléréséhez az orvosi szerszámtervezésben nagy pontosságú megmunkálóberendezésekbe – például szubmikronos pontosságra képes CNC-gépekbe – és olyan szakértő szerszámkészítőkbe kell befektetni, akik értenek az anyagok viselkedéséhez a formázási körülmények között.
A hőmérséklet-szabályozás a formázás során döntő szerepet játszik a méretstabilitás fenntartásában. A gyógyászati formatervezésnek olyan kifinomult hűtőrendszereket kell tartalmaznia, amelyek az egész befecskendezési ciklus során egyenletes formahőmérsékletet biztosítanak. A nem egyenletes hűtés különböző összehúzódást eredményez, ami közvetlenül ellentmond a gyógyászati formatervezéshez elengedhetetlen pontossági követelményeknek. A gyógyászati formageometriát tervező mérnököknek figyelembe kell venniük az egyes, gyógyászati alkalmazásokban használt polimerekre jellemző összehúzódási arányokat, majd ennek megfelelően visszafelé tervezik a formaüregeket. Ez a visszafelé számított tűrés egy alapvető eleme a gyógyászati formatervezésnek, amelyhez mind elméleti ismeretekre, mind gyakorlati tapasztalatra van szükség a konkrét anyagrendszerekkel kapcsolatban.
Az összehúzódás és a torzulás kezelése
A posztöntési zsugorodás az egyik legtartósabb kihívás a gyógyászati öntőszerszámok tervezésében. A termoplasztikus polimerek lehűlnek, és az alkatrész elhagyása után is tovább zsugorodnak az öntőszerszámból, és ez a késleltetett zsugorodás méreteket eredményezhet, amelyek kívül esnek a megengedett határokon. A gyógyászati öntőszerszámok tervezésének megoldásai közé tartozik a befolyásoló nyílások helyének stratégiai kiválasztása a irányított zsugorodás minimalizálására, olyan merevítő bordák és falvastagság-eloszlások tervezése, amelyek egyenletes hűlést biztosítanak, valamint néha a gyártási előírásokba beépített másodlagos lehűtési folyamatok. A gyógyászati öntőszerszám-tervező csapatnak szorosan együtt kell működnie az anyagbeszállítókkal a gyógyászati minőségű polimerek zsugorodási viselkedésének megértéséhez, amelyek gyakran eltérnek a mindennapi műanyagoktól.
A deformáció akkor következik be, amikor egy megformázott alkatrész különböző régiói eltérő sebességgel hűlnek le, így belső feszültség keletkezik, amely akkor oldódik fel, amikor az alkatrész a szobahőmérsékletre áll be. A gyógyászati műanyagformák tervezése ezt a problémát kiegyensúlyozott kapu-tervezéssel, optimalizált hűtőrendszer-kialakítással, illetve néha a formaüreg geometriájának módosításával kezeli, figyelembe véve a várható deformációs irányokat. A fejlett gyógyászati műanyagforma-tervezés ma már termikus szimulációs szoftvert is alkalmaz, amely a fizikai formaépítés megkezdése előtt előre jelezheti a hűtési mintákat és a deformációra való hajlamot, így jelentősen csökkentve a költséges próbálkozások és téves újrafelépítések számát, amelyek különben meghosszabbítanák a projekt időkeretét.
Anyagkompatibilitás és szabályzati megfelelőség
Biokompatibilis anyagválasztás
A gyógyszeripari szerszámkészítés tervezése nem választható el az anyagválasztástól, mivel maga a szerszám befolyásolja, hogy mely polimerek feldolgozása érhető el sikeresen. A gyógyszeripari eszközök általában biokompatibilis anyagokat igényelnek, például orvosi minőségű policarbonátot, poli-éter-éter-keton (PEEK) anyagot vagy szilikon elasztomereket, amelyek mindegyike különleges feldolgozási követelményeket támaszt, és ezek alakítják a gyógyszeripari szerszámkészítés tervezési paramétereit. Például egy szilikon elasztomerhez készült gyógyszeripari szerszámterv lényegesen eltérő szerszámarchitektúrát, szellőztetési stratégiákat és hűtési megközelítéseket igényel, mint egy merev termoplasztikhoz készült gyógyszeripari szerszámterv. Az anyagválasztás minden szintjét érinti a gyógyszeripari szerszámkészítés tervezése, a maximális feldolgozási hőmérséklettől kezdve a szükséges felületi minőségig és a sterilizációs ellenállásig.
A szabályozó hatóságok, például az FDA igazolást követelnek arra, hogy az orvosi eszközökben használt anyagok megfelelnek a részletes vizsgálati protokollokkal dokumentált biokompatibilitási szabványoknak. Az orvosi formák tervezésével foglalkozó mérnököknek ismerniük kell ezeket az előírásokat, mivel a forma belső feldolgozási körülményei befolyásolhatják az anyagok biokompatibilitását maradékanyag-képződéssel, hőmérsékleti degradációval vagy felületi oxidációval. Az orvosi formák tervezési specifikációinak ezért olyan feldolgozási ablak-korlátozásokat kell tartalmazniuk, amelyek megakadályozzák a biokompatibilis anyagok hőmérsékleti vagy mechanikai túlterhelését a formázási ciklus során.
Sterilizációs ellenállás és felületi kompatibilitás
Az orvosi eszközök sterilizálási folyamaton mennek keresztül, például gamma-sugárzás, etilén-oxid gáz expozíció vagy gőzös autoklávozás útján, amelyek mindegyike eltérő követelményeket támaszt az orvosi szerszámtervezéssel szemben. A gamma-sterilizálás polimerek ridegítését vagy elszíneződését okozhatja, a gőzös sterilizáláshoz nedvességálló anyagokra van szükség, az etilén-oxid pedig gázt áteresztő tulajdonságokat igényel. Az orvosi szerszámtervezésnek ezért olyan alkatrészeket kell létrehoznia, amelyek ellenállnak a megcélzott sterilizálási módszereknek degradáció nélkül, ami befolyásolja az anyagválasztást, a falvastagság-eloszlást és a felületi minőségi előírásokat az orvosi szerszámtervezési dokumentációban.
A felületi minőség közvetlenül befolyásolja a sterilizáció hatékonyságát és az eszközök működését. A gyógyászati szerszámkészítésnél kiemelt figyelmet fordítanak a üreg felületének csiszolására, mivel a durva felületek baktériumokat tarthatnak fogva, akadályozhatják a sterilizációs eljárás behatolását, vagy feszültségkoncentrációs pontokat hozhatnak létre. A gyógyászati szerszámkészítési folyamat részeként meghatározzák az üreg csiszolásának specifikációit előre meghatározott felületi érdességi értékek szerint, amelyeket általában mikrocolbán vagy mikrométerben mérnek, így biztosítva, hogy a szerszámból kivett alkatrészek megőrizzék a gyógyászati alkalmazásokhoz szükséges tisztaságot és szerkezeti integritást.
Gyártási összetettség és költségoptimalizálás
Többüreges szerszámok és termelési skálázás
Az orvosi eszközöket gyártó cégek gyakran áttérnek az alacsony térfogatú fejlesztési termelésről a nagyobb térfogatú kereskedelmi gyártásra, ami folyamatosan változó igényeket támaszt az orvosi szerszámkészítés tervezésével szemben. A kezdeti orvosi szerszámkészítés tervezése során gyakran egyszerű üreges szerszámokat alkalmaznak, hogy minimalizálják a fejlesztési költségeket és csökkentsék a korai klinikai vizsgálatok során jelentkező kockázatot; a kereskedelmi célú orvosi szerszámkészítés tervezése azonban gyakran többüreges konfigurációt igényel, hogy gazdaságos termelési sebességet érjenek el. Az orvosi szerszámkészítés tervezésének skálázása együregesről nyolcüreges vagy tizenhatüreges szerszámokra új kihívásokat jelent: a több üreg közötti egyenletes anyagáramlás biztosítása, a szerszám méretének és az összenyomó erő igényének növekedése, valamint bonyolultabb hűtési rendszerek alkalmazása a hőmérséklet-egyenletesség fenntartásához, amely elengedhetetlen az orvosi szerszámkészítés tervezésének konzisztenciája szempontjából.
Az orvosi formatervezés költséghatékony gyártása érdekében gyakorolt gazdasági nyomást egyensúlyba kell hozni a betegbiztonság szempontjából szükséges pontossági és minőségi szabványok fenntartásával. Az orvosi formatervező mérnököknek értékelniük kell a forma bonyolultsága, a gyártási ciklusidő, a selejtarány és a poszt-formázási műveletek közötti kompromisszumokat. Egy jól optimalizált orvosi formatervezés csökkenti az alkatrész költségét gyorsabb ciklusidőkkel és magasabb kihozatali aránnyal, miközben megőrzi a méretbeli és felületi minőséget, amelyet a szabályozó hatóságok és a végfelhasználók az orvosi eszközöktől elvárnak.
Gyárthatóságra és karbantarthatóságra való tervezés
Az orvosi műanyagformák tervezése figyelembe kell vennie a gyártási valóságokat és a forma élettartama során szükséges folyamatos karbantartást. Az eszköz funkcionális szempontjából szükségesnek tűnő alávágások, vékony falak és összetett geometriák gyártástechnikai nehézségeket okozhatnak az orvosi műanyagformák tervezésének megvalósítása során. Az orvosi műanyagformák tervezési folyamata mély együttműködést igényel a terméktervezők és az acélformák készítői között annak eldöntésére, hogy a kihívást jelentő eszközgeometria elérhető-e a forma tervezésének kreativitásával – például visszahúzható tűkkel, összeomló magokkal vagy szekvenciális kihajtórendszerekkel –, vagy a termékgeometria módosítása nyújtja-e a jobb általános megoldást.
A karbantartási hozzáférhetőség egy másik kritikus szempont a gyógyászati formák tervezésénél. A gyógyászati formák folyamatosan üzemelnek a termelési ütemtervek betartása érdekében, ezért időszakos ellenőrzésre, tisztításra és néha a formaüreg javítására is szükség van. Olyan gyógyászati forma-tervezési megoldások – például könnyen hozzáférhető formaüreg-szakaszok, cserélhető betétek és logikus alkatrész-elrendezés – jelentősen csökkentik az állásidőt, amikor karbantartásra van szükség. A jövőbe tekintő gyógyászati forma-tervezési specifikációk részletes karbantartási eljárásokat, cserealkatrészek rajzait és diagnosztikai útmutatókat is tartalmaznak, amelyek lehetővé teszik a gyártócsapatok számára, hogy a forma teljes élettartama alatt fenntartsák annak teljesítményét anélkül, hogy gyakran kellene a gyártó beavatkozására támaszkodniuk.
GYIK
Mik a legkritikusabb pontossági követelmények a gyógyászati forma-tervezésnél?
Az orvosi szerszámkészítés tervezése általában plusz–mínusz 0,001 hüvelyk (25 mikrométer) vagy szigorúbb tűrést igényel, az adott eszköz specifikus követelményeitől függően. A kritikus méretek gyakran tartalmazzák a beteg anatómiájával érintkező belső üregeket, más eszközkiegészítőkkel összeillő külső méreteket, valamint bármely olyan funkciót befolyásoló elemet. Az orvosi szerszámkészítés tervezési specifikációi részletes eszköz-mérnöki követelményekből, szabályozási iránymutatásokból és klinikai teljesítményadatokból származnak, amelyek együttesen határozzák meg a biztonságos és hatékony orvosi eszközök számára szükséges minimális pontosságot.
Hogyan befolyásolja a sterilizálhatóság az orvosi szerszámkészítés tervezését?
A sterilizációs módszerek speciális anyag- és feldolgozási követelményeket támasztanak, amelyek alapvetően meghatározzák a gyógyászati formatervezési döntéseket. A gamma-sugaras sterilizáció sugárzás okozta ridegséget ellenálló anyagösszetételeket igényel; az etilén-oxidos sterilizáció gátereszkedésre képes anyagi jellemzőket kíván; a gőzös sterilizáció nedvességálló polimereket követel. A gyógyászati formatervező mérnököknek ismerniük kell az egyes eszközökön alkalmazott sterilizációs módszert, és biztosítaniuk kell, hogy az anyagválasztás, a feldolgozási paraméterek és az eredményül kapott alkatrész-tulajdonságok mindegyike támogassa a megcélzott sterilizációs eljárást anélkül, hogy kompromittálná az eszköz teljesítményét vagy biztonságát.
Képes a gyógyászati formatervezés bonyolult eszközgeometriák elérésére anélkül, hogy a gyárthatóságot veszélyeztetné?
Igen, de ehhez kreatív problémamegoldásra és szoros együttműködésre van szükség a terméktervezők és a szerszámkészítők között, akik tapasztalattal rendelkeznek orvosi forma tervezés megoldások. A kihúzható magok, a szekvenciális üregszakaszok és az összecsukható formázóelemek olyan geometriákat tesznek lehetővé, amelyek lehetetlennek tűnnek a hagyományos szerszámozási megközelítésekkel. A sikeres orvosi formatervezés gyakran iteratív megbeszéléseken alapul, ahol a szerszámkészítők gyárthatósági megoldásokat javasolnak, amelyeket a terméktervezők aztán értékelnek a berendezés teljesítményére és költségére gyakorolt hatásuk szerint, így olyan optimalizált megoldások jönnek létre, amelyek mind a gyártási, mind a funkcionális követelményeket kielégítik.