
 EN



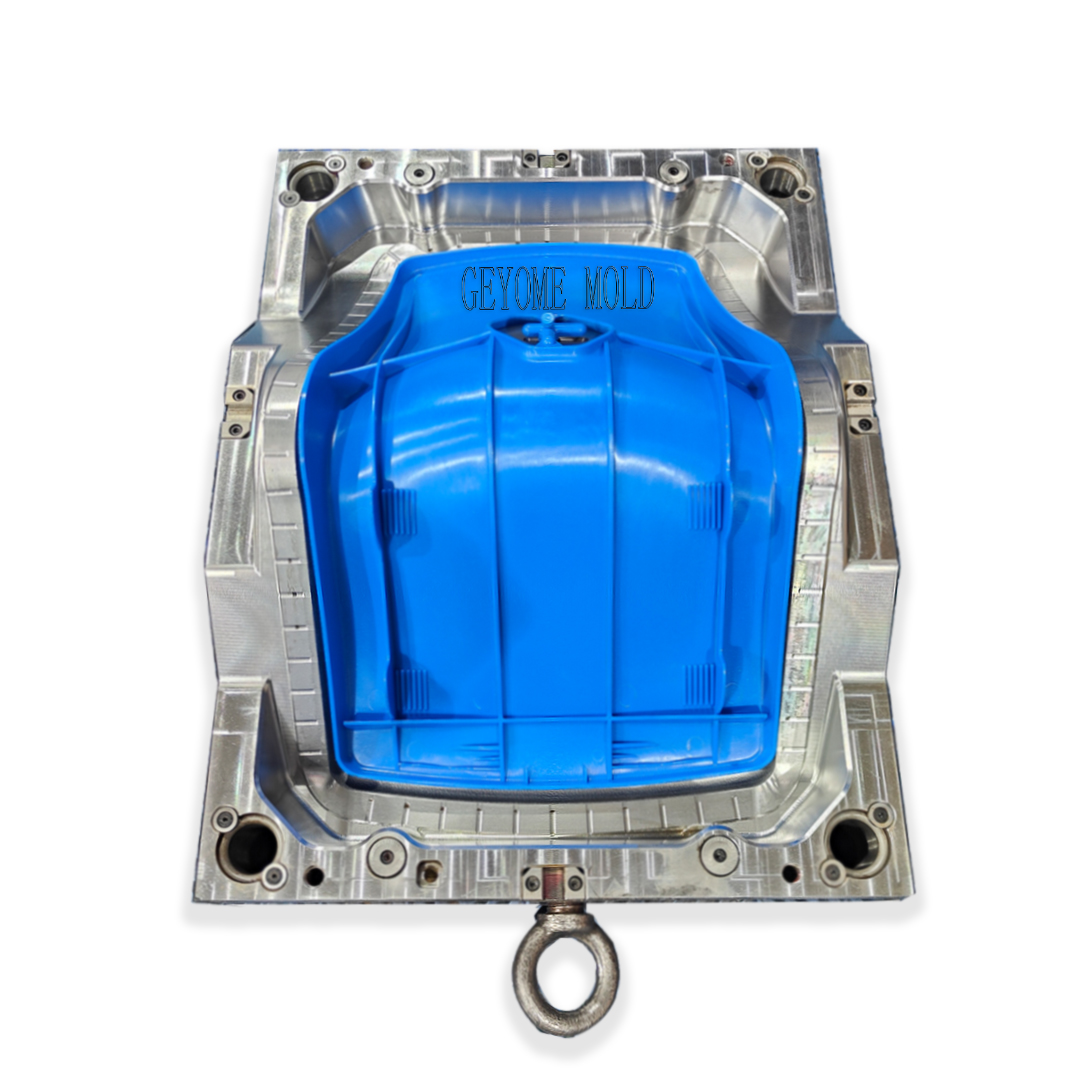
A formázó szerszámok és a gyártási formák közötti különbség megértése elengedhetetlen a gyártók számára, ha optimalizálni szeretnék a műanyag-befúvásos gyártási folyamataikat, és hatékonyan szeretnék ellenőrizni a költségeket. Bár az ipari környezetben néha felcserélhetők a fogalmak, a formázó szerszámok és a gyártási formák alapvetően eltérő célt szolgálnak a gyártási életciklusban. A formázó szerszámok a kezdeti tervezési, mérnöki és prototípus-fejlesztési fázist foglalják magukban, míg a gyártási formák a véglegesített, optimalizált eszközök, amelyek készen állnak a nagy tételszámú gyártási folyamatokra. Ennek a különbségnek a felismerése segít a vállalkozásoknak megbízható döntéseket hozni az erőforrás-elosztásról, az időtervekről és a minőségbiztosítási stratégiákról.
A formázó szerszámok és a gyártási formák közötti kapcsolat sorrendi és kölcsönös függőségen alapul. A gyártók a tervek érvényesítéséhez, az anyagok teszteléséhez és az eljárások finomításához először formázó szerszámokat használnak, majd áttérnek a teljes méretű gyártási formákra. Ez a folyamat biztosítja, hogy amikor a gyártási formák üzembe lépnek, már alaposan ellenőrzött és optimalizált állapotban legyenek a következetes kimenet, a hibák csökkentése és a maximális működési hatékonyság érdekében. Ennek a munkafolyamatnak a megértése megakadályozza a költséges hibákat, és gyorsítja az új termékek piacra jutását.
Alapvető cél és alkalmazási kör
Mit érnek el a formázó szerszámok
A formázó szerszámok fejlesztése és tesztelése olyan fázis, amelyben a mérnökök kezdeti formatervezési koncepciókat dolgoznak fel, prototípusokat készítenek, és ellenőrzik a gyártás technikai megvalósíthatóságát. Ebben a szakaszban a formázó szerszámok közé tartozhatnak az aluminumból vagy más megmunkálható anyagokból készült „lágy” szerszámok, amelyek lehetővé teszik a gyors iterációt és a tervezési módosításokat. A formázó szerszámok fő célja a kritikus kérdések megválaszolása: Gyártható-e ez a tervezés? Melyik anyag áramlik legjobban? Hol jelentkeznek hibák? A formázó szerszámok segítségével a tervezők kísérletezhetnek, tanulhatnak és finomíthatják a specifikációkat anélkül, hogy drága gyártási szerszámokba kellene befektetniük.
A gyártási szerszámok szerepe a gyártásban
A gyártási szerszámok, ellentétben a megmunkáló szerszámokkal, keményített acélból vagy fejlett kompozit anyagokból készülnek, és nagy mennyiségű, hosszú ciklusú gyártáshoz tervezték őket. A gyártási szerszámokat szigorú tűrések szerint készítik, minden tervezési finomítást beépítenek, amelyet a megmunkáló szerszámok fejlesztési fázisa során nyertek, és keményített üreggel rendelkeznek, amely milliókra tervezett befecskendezési ciklust bír el. Ahol a megmunkáló szerszámok fejlesztése a rugalmasságot és a gyors visszajelzést helyezi előtérbe, addig a gyártási szerszámok a tartósságot, az egyenletességet és az alkatrészenkénti költségoptimalizálást teszik prioritássá. A gyártási szerszámok a megmunkáló szerszámok fejlesztési fázisa során szerzett összes felismerés csúcspontját jelentik, amelyeket erős gyártási eszközzé alakítottak át.
Tervezési bonyolultság és iterációs ciklusok
Rugalmas megmunkáló szerszámok fejlesztése
A formázó szerszámok tervezési iterációt tartanak alapvető funkcióként. A mérnökök a formázó szerszámokat használják a üreg geometriájának, a befolyónyílás elhelyezésének, a hűtőcsatornák vezetésének és az üregkivető mechanizmusoknak a tesztelésére anélkül, hogy félniük kellene az értékes erőforrások pazarlásától. Ha egy hűtőcsatorna gyenge teljesítményt nyújt a formázó szerszámok próbáinak idején, a technikusok viszonylag gyorsan és költséghatékonyan új átjárókat fúrhatnak, újra megmunkálhatják az üregeket vagy beállíthatják a magtűket. Ez az iterációs képesség különösen értékes olyan termékek esetében, amelyek új geometriával, kihívást jelentő anyagkövetelményekkel vagy bizonytalan piaci specifikációkkal rendelkeznek. A formázó szerszámokba épített rugalmasság gyorsítja a problémamegoldást, és csökkenti a hibás gyártási szerszámok piacra dobásának kockázatát.
Gyártási szerszámok optimalizálási követelményei
A gyártási szerszámok optimalizálása kimerítő módon szükséges, mert a módosítási költségek exponenciálisan növekednek, amint a gyártás megkezdődik. A gyártási szerszám tartalmazza a formázási szerszám-próbák során szerzett tapasztalatokat, így minden funkció ellenőrzött, minden hűtőcsatorna optimalizált, és minden lehetséges hibamód kezelt. A gyártási szerszámok gyakran olyan fejlett funkciókat tartalmaznak, mint például melegfutó rendszerek, sorozatvezérelt szelepcsukók és precíziós hűtőcsatornák, amelyek beépítése az előzetes formázási szerszámokba költségvetési okokból nem lenne gazdaságos. A gyártási szerszámokra fordított kezdeti mérnöki beruházás jutalmat hoz a rövidebb ciklusidők, az alacsonyabb selejtarány és az egységenkénti alacsonyabb gyártási költségek formájában, több millió alkatrész esetén.
Költségstruktúra és megtérülés
Költségvetési megfontolások a formázási szerszámokhoz
A formázó szerszámok gyártása általában alacsonyabb kezdeti tőkebefektetést igényel, mint a gyártási formák, így vonzó választás a cégek számára, amelyek új terveket tesztelnek vagy ismeretlen piacokra lépnek be. Az aluminíumból készült formázó szerszámok gyorsan és költséghatékonyan gyárthatók, így a gyártók próbagyártásokat folytathatnak és piaci visszajelzéseket szerezhetnek, mielőtt drága gyártási formákba fektetnének. Ugyanakkor a formázó szerszámok élettartama korlátozott, és nem alkalmasak hosszabb ideig tartó gyártási sorozatokra a anyagfáradás és kopás miatt. A kompromisszum egyértelmű: a formázó szerszámok időszaka alatt magasabb darabköltséget fogadunk el cserébe a szerszámok alacsonyabb beruházási költségéért és a termék kereskedelmi kudarcának csökkentett kockázatáért.
Gyártási forma beruházása és hosszú távú érték
A gyártási szerszámok jelentős tőkeberuházást jelentenek, összetett geometriák esetén gyakran tízezres dolláros összegekről van szó, de kiváló megtérülést biztosítanak, ha elérjük a megcélzott termelési mennyiséget. Egy jól tervezett gyártási szerszám százezres vagy milliós darabszámú alkatrészt is képes feldolgozni, miközben fenntartja a méretbeli pontosságot és a felületminőséget. A gyártási szerszámok darabonkénti költségelőnye nagy mennyiségek esetén különösen érzékelhető, általában 50 000–100 000 darab után térül meg – a pontos érték a geometria összetettségétől és az anyagtól függ. Azok a vállalatok, amelyek többéves termékéletciklust terveznek konzisztens kereslet mellett, indokoltnak tartják a gyártási szerszámokba történő beruházást, mivel a darabköltség drámaian csökken a más gyártási szerszámokhoz képest, közvetlenül javítva a nyereségességet és a versenyképességet.
Műszaki specifikációk és teljesítményszabványok
Anyag és tartósság szempontjai
A formázó szerszámok gyakran alumíniumból, berillium-rézből vagy gömbgrafitos öntöttvasból készülnek – ezek a anyagok könnyen megmunkálhatók, de a gyártási terhelés hatására viszonylag gyorsan kopnak. Ezek az anyagok a formázó szerszámokban lehetővé teszik a gyors prototípus-készítést és a költséghatékony módosításokat, de a üreg felülete ezrek ciklus után elszakad, ami méreteltéréshez és növekedett selejtarányhoz vezet. A gyártási formák keményített szerszámacélból, karbidbetétekből és speciális, extrém nyomásnak és hőmérsékletnek ellenálló bevonatokból készülnek, amelyek deformáció nélkül bírják a terhelést. A gyártási formák mögött álló anyagtudomány biztosítja, hogy az üreg geometriája stabil maradjon akár 20 000 font per négyzetcol (psi) feletti befecskendezési nyomás mellett is, így a alkatrész pontossága és felületminősége a forma teljes élettartama során megmarad.
Tűrés és minőségi egyenletesség
A formázó szerszámok szélesebb tűréshatárokat és felületi érdesség-változásokat fogadnak el, mivel a cél a gyors tanulás, nem pedig a termelési minőségű konzisztencia. A formázó szerszámokból készült alkatrészek méretbeli ingadozása ±0,25 mm vagy annál nagyobb lehet, ami elfogadható prototípus-értékelésre, de nem megfelelő kereskedelmi forgalomba hozáshoz. A gyártási formák, ellentétben ezzel, ±0,05 mm-es vagy szigorúbb tűréshatárokat tartanak be, és csiszolt üregfelületekkel rendelkeznek, amelyek olyan alkatrészeket állítanak elő, amelyek megfelelnek a szigorú esztétikai és méretbeli követelményeknek. Ennek a pontosságnak a gyártási formákban való megvalósítása a formázó szerszámok fázisában végzett hónapokig tartó mérnöki finomítás eredménye, és biztosítja, hogy minden gyártott alkatrész megfeleljen az ügyfél specifikációinak, valamint fenntartsa a márkanevet a minőségért.
Idővonal és piaci készenlét
A formázó szerszámok piacra jutási sebesség-előnye
A formázó szerszámok jelentősen gyorsítják a termékérvényesítési időkereteket, így a gyártók már hetek alatt, nem hónapok alatt tudják piaci tesztelésnek alávetni ötleteiket. Egy jól felszerelt szerszámkészítő műhely 4–8 héten belül kialakíthatja és elkészítheti az alumínium formázó szerszámokat, előállíthatja az első mintákat, és integrálhatja a tervezési visszajelzéseket – ezzel lehetővé téve a gyors piaci bejutást időérzékeny termékek esetében. Ez a sebességelőny átalakítja a vállalati stratégiát: csökkenti a versenykockázatot, és lehetővé teszi, hogy a cégek piacrészt szerezzenek, még mielőtt versenztársaik befejeznék a gyártási szerszámok tervezését. Azoknak a vállalatoknak, amelyek gyorsan változó szektorokban – például fogyasztói elektronikában, autóipari kiegészítőkben vagy fogyasztói csomagolt árukban – működnek, a formázó szerszámok készítése kulcsfontosságú piaci információkat szolgáltat, amelyek befolyásolják a gyártási szerszámok specifikációit és a gyártási mennyiségre vonatkozó előrejelzéseket.
Gyártási készség és mennyiségi növekedés
A gyártási szerszámok fejlesztése hosszabb időt vesz igénybe – általában 12–16 hét telik el a tervezés lezárásától az első sorozatgyártási darab elkészüléséig –, de befejezésük után azonnal lehetővé válik a nagy mennyiségű gyártás. Miután a gyártási szerszámokat érvényesítették és tanúsították, a gyártók a termelést nulláról naponta ezrekre emelik, így nagy léptékben kihasználhatják a piaci lehetőségeket. A gyártási szerszámok hosszabb fejlesztési ideje tükrözi a teljes körű mérnöki munkát, a szigorú tesztelést és a folyamatoptimalizálást, amelyeket minőség- vagy megbízhatóságromlás nélkül nem lehet siettetni. A cégek a gyártási szerszámok ütemtervét a marketingkampányokkal, a beszerzési lánc előkészítésével és az elosztási készséggel összehangolva tervezik, így biztosítva, hogy a szerszám megérkezésekor a gyártási infrastruktúra készen áll a folyamatos termelési ciklusok végrehajtására.
GYIK
Mikor kell egy gyártónak áttérnie a formázó szerszámokról a gyártási szerszámokra?
Egy gyártónak a formázó szerszámokról a termelési formákra kell áttérnie, amint befejeződött a tervezés érvényesítése, megerősítésre került a piaci kereslet, és a mennyiségi előrejelzések meghaladják a fedezeti pontot. Ha a formázó szerszámokkal végzett pródatermelés során tervezési hiányosságok, anyagok közötti kompatibilitási problémák vagy folyamatbeli instabilitások derülnek fel, akkor a termelési formákra való áttérés előtt további iterációkat kell végezni a formázó szerszámokkal. Ha azonban a pródatermelés eredményei megerősítik a tervezés életképességét, és az értékesítési előrejelzések 100 000 feletti darabszámot támogatnak, akkor a termelési formák darabköltség-előnye azonnali beruházást igazol. Ennek az áttérésnek a késleltetése kockázatot jelent a piaci részesedés elvesztésére olyan versenytársak miatt, akik alacsonyabb egységköltséggel üzemeltetnek termelési formákat, így a vállalati indoklás vonzótlanná válik, még akkor is, ha a minőség sikeres.
Lehet-e a formázó szerszámokat több termelési ciklus során újra felhasználni?
A formázó szerszámok korlátozott ismételt gyártási ciklusokat támogatnak – általában 10 000–50 000 darabot – az anyagminőségtől és a folyamatparaméterektől függően; azonban túlzott újrahasználat gyorsítja a kopást, és rombolja a méretbeli egyezést. Az aluminíum-alapú formázó szerszámok hosszabb üzemidő után felületi fáradást és üregelődést mutatnak, ami méreteltolódást és felületi hibákat eredményez, így a gyártott alkatrészek nem felelnek meg az előírásoknak. Ahelyett, hogy a korosodó formázó szerszámokat többször is javítanák, a gyártók akkor váltanak át termelési formákra, amikor a mennyiség indokolja a tőkeberuházást, ezzel kiküszöbölve a selejtveszteséget és a szerszámkarbantartás miatti gyártási késéseket. Ez a stratégiai megközelítés egyensúlyt teremt a fejlesztési fázisokban a költségkontroll és a fenntartott gyártás idején a működési hatékonyság között.
Hogyan befolyásolja a formázó szerszámok és a termelési formák használata a termék költségét és az árképzést?
A formozó szerszámok használata magasabb egységenkénti gyártási költségekhez vezet, mivel a formák élettartama rövidebb, a feldolgozási hatékonyság csökken, és a selejtarány nő, ami a pilótafázisban magasabb termékárakat vagy alacsonyabb nyereségmarzát tesz szükségessé. A sorozatgyártási formák drámaian csökkentik az egységenkénti költségeket – gyakran 30–50%-kal alacsonyabbak, mint a formozó szerszámok alternatívái –, így versenyképes árazást, piaci részvétel növelését és méretnövekedéskor javult jövedelmezőséget tesznek lehetővé. Ennek a költségelőnynek a sorozatgyártási formáknál közvetlenül a nettó eredményre gyakorolt hatása támogatja az árcsökkentéseket a piaci részvétel megszerzéséhez, illetve lehetővé teszi a magas nyereségmarzák fenntartását, amelyek finanszírozzák a termékfejlesztést és a márkaindítást. A stratégiai gyártók felismerik, hogy a megfelelő mennyiségi küszöb elérésekor történő áttérés a sorozatgyártási formákra az üzleti modellet a veszteséges fejlesztésről a nagyon jövedelmező folyamatos tevékenységre változtatja.