
 EN



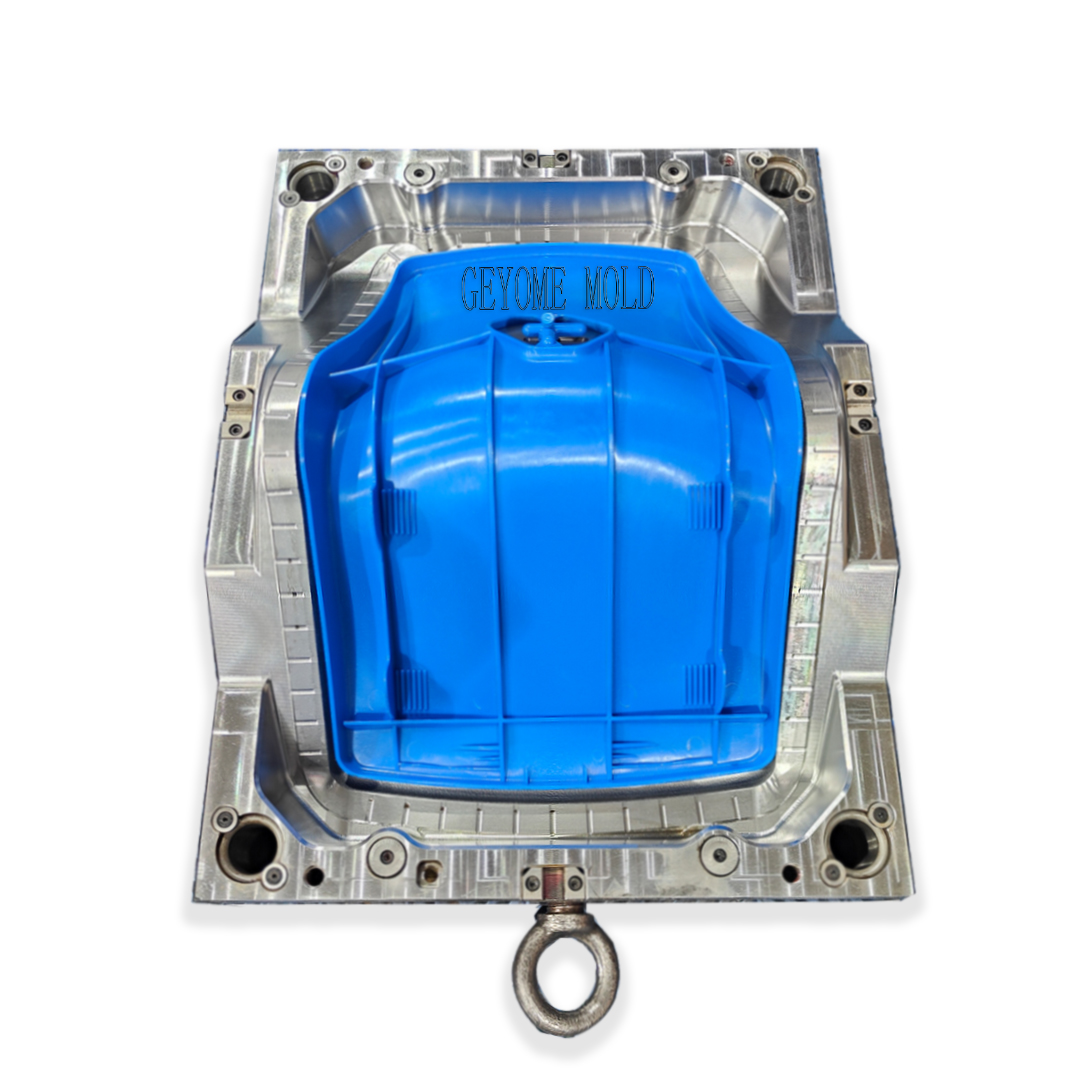
Понимание различия между инструментами для формования и производственными формами имеет решающее значение для производителей, стремящихся оптимизировать процессы литья под давлением и эффективно контролировать затраты. Хотя в промышленной практике эти термины иногда используются как синонимы, инструменты для формования и производственные формы выполняют принципиально разные функции на различных этапах производственного цикла. Инструменты для формования охватывают начальные этапы — проектирование, инженерную проработку и разработку прототипов, тогда как производственные формы представляют собой окончательные, оптимизированные инструменты, готовые к серийному производству в больших объёмах. Осознание этого различия помогает компаниям принимать обоснованные решения в вопросах распределения ресурсов, планирования сроков и стратегий обеспечения качества.
Связь между инструментами для формовки и производственными формами является последовательной и взаимозависимой. Производители начинают с инструментов для формовки, чтобы проверить конструкции, протестировать материалы и отладить процессы до перехода к полноценным производственным формам. Такая последовательность гарантирует, что при вводе производственных форм в эксплуатацию они уже прошли тщательную проверку и оптимизацию для обеспечения стабильного выпуска продукции, снижения количества дефектов и максимальной эксплуатационной эффективности. Понимание данного рабочего процесса позволяет избежать дорогостоящих ошибок и ускоряет вывод новых продуктов на рынок.
Основная цель и область применения
Что достигается с помощью инструментов для формовки
Изготовление пресс-форм относится к этапу разработки и испытаний, на котором инженеры создают первоначальные концепции пресс-форм, изготавливают прототипы и проверяют техническую осуществимость производства. На этом этапе изготовление пресс-форм может включать решения с использованием временных пресс-форм, выполненных из алюминия или других обрабатываемых материалов, что позволяет быстро выполнять итерации и вносить изменения в конструкцию. Основная цель изготовления пресс-форм — ответить на ключевые вопросы: можно ли производить данную конструкцию? Какой материал обеспечивает наилучшее заполнение формы? В каких местах возникнут дефекты? Изготовление пресс-форм даёт проектировщикам возможность экспериментировать, получать новые знания и уточнять технические требования, не прибегая к дорогостоящим пресс-формам для серийного производства.
Роль пресс-форм для серийного производства в производственном процессе
Производственные пресс-формы, напротив, представляют собой инструменты из закалённой стали или передовых композитных материалов, разработанные для серийного производства с большим объёмом и длительным циклом. Производственные пресс-формы изготавливаются с соблюдением строгих допусков, включают все конструктивные усовершенствования, полученные на этапе разработки пресс-форм для литья под давлением, и оснащены закалёнными полостями, способными выдерживать миллионы циклов литья под давлением. Если при разработке пресс-форм для литья под давлением основной акцент делается на гибкость и оперативную обратную связь, то производственные пресс-формы ориентированы на долговечность, стабильность параметров и оптимизацию себестоимости детали. Производственные пресс-формы являются завершающим результатом всех знаний и опыта, накопленных на этапе разработки пресс-форм для литья под давлением, воплощённых в надёжный производственный актив.
Сложность конструкции и циклы доработки
Гибкость при разработке пресс-форм для литья под давлением
Инструменты для литья включают итеративный подход к проектированию как ключевую особенность. Инженеры используют инструменты для литья, чтобы проверять геометрию полости, расположение литниковых отверстий, трассировку каналов охлаждения и механизмы выталкивания, не опасаясь потратить дорогостоящие ресурсы. Если канал охлаждения демонстрирует недостаточную эффективность во время испытаний с инструментами для литья, техники могут сравнительно быстро и недорого просверлить новые каналы, повторно обработать полости или скорректировать положение центральных штифтов. Такая итеративная возможность делает инструменты для литья незаменимыми при разработке изделий со сложной геометрией, особыми требованиями к материалам или неопределёнными рыночными спецификациями. Гибкость, присущая инструментам для литья, ускоряет решение проблем и снижает риск запуска дефектных производственных форм.
Требования к оптимизации производственных форм
Требования к производственным формам предполагают всестороннюю оптимизацию, поскольку расходы на модификации растут экспоненциально после начала производства. Производственная форма включает в себя уроки, извлечённые в ходе испытаний формовочного инструмента, что гарантирует проверку каждой функции, оптимизацию каждой линии охлаждения и устранение каждого потенциального режима отказа. В производственные формы зачастую встраиваются передовые решения — например, системы горячих литниковых каналов, последовательно управляемые клапанные затворы и высокоточные каналы охлаждения, — чья реализация в предварительных формовочных инструментах была бы экономически нецелесообразной. Первоначальные инженерные инвестиции в производственные формы окупаются за счёт сокращения времени цикла, снижения доли брака и уменьшения себестоимости единицы продукции при выпуске миллионов деталей.
Структура затрат и рентабельность инвестиций
Бюджетные аспекты формовочного инструмента
Оснастка для формовки, как правило, требует меньших первоначальных капитальных затрат по сравнению с производственными пресс-формами, что делает её привлекательным выбором для компаний, проверяющих новые конструкции или выходящих на незнакомые рынки. Оснастку для формовки на основе алюминия можно изготовить быстро и экономически эффективно, что позволяет производителям запускать опытные партии и собирать обратную связь от рынка до того, как они вложатся в дорогостоящие производственные пресс-формы. Однако срок службы оснастки для формовки ограничен, и она не способна выдерживать длительные производственные циклы из-за усталости материала и износа. Компромисс очевиден: допустить более высокую стоимость детали на этапе использования оснастки для формовки в обмен на меньшие инвестиции в оснастку и снижение рисков убытков, если продукт покажет слабые коммерческие результаты.
Инвестиции в производственные пресс-формы и долгосрочная ценность
Производственные пресс-формы представляют собой значительные капитальные вложения — часто десятки тысяч долларов для сложных геометрий, — однако обеспечивают исключительную отдачу от инвестиций при достижении целевых объёмов. Правильно спроектированная производственная пресс-форма способна выпускать сотни тысяч или миллионы деталей, сохраняя при этом размерную точность и качество поверхности. Преимущество производственных пресс-форм в расчёте на одну деталь становится особенно заметным при высоких объёмах: точка безубыточности обычно достигается после выпуска 50 000–100 000 деталей — в зависимости от сложности и материала. Компании, планирующие многолетние жизненные циклы продукции с устойчивым спросом, обосновывают инвестиции в производственные пресс-формы, поскольку себестоимость одной детали резко снижается по сравнению с альтернативными вариантами оснастки для литья, что напрямую повышает рентабельность и укрепляет конкурентные позиции.
Технические характеристики и стандарты производительности
Материал и факторы долговечности
Для изготовления форм часто используют алюминий, бериллиевую медь или ковкий чугун — материалы, которые легко обрабатываются, но сравнительно быстро изнашиваются под воздействием производственных нагрузок. Такие материалы позволяют быстро изготавливать прототипы и вносить недорогие изменения, однако поверхности полостей форм деградируют после нескольких тысяч циклов, что приводит к отклонениям размеров и росту процента брака. Производственные формы изготавливают из закалённой инструментальной стали, карбидных вставок и специальных покрытий, разработанных для выдерживания экстремальных давлений и температур без деформации. Наука о материалах, лежащая в основе производственных форм, обеспечивает стабильность геометрии полостей при давлении впрыска свыше 20 000 фунтов на квадратный дюйм, сохраняя точность деталей и качество их поверхности на всём протяжении срока службы формы.
Допуски и стабильность качества
Инструменты для литья допускают более широкие допуски и колебания шероховатости поверхности, поскольку основная цель — быстрое обучение, а не обеспечение стабильного качества, соответствующего серийному производству. Детали, полученные с помощью инструментов для литья, могут иметь размерные отклонения ±0,25 мм или больше; такие отклонения приемлемы при оценке прототипов, но непригодны для коммерческого распространения. В отличие от них, производственные пресс-формы обеспечивают допуски в пределах ±0,05 мм или строже, а полированные поверхности их полостей позволяют выпускать детали, полностью соответствующие жёстким эстетическим и размерным требованиям. Такая точность производственных пресс-форм является результатом месяцев инженерной доработки, проведённых на этапе использования инструментов для литья, и гарантирует, что каждая серийная деталь соответствует техническим требованиям заказчика и поддерживает репутацию бренда в области качества.
Сроки и готовность к выходу на рынок
Преимущество инструментов для литья в плане скорости вывода на рынок
Инструменты для литья значительно ускоряют сроки валидации продукции, позволяя производителям проводить маркетинговые испытания концепций в течение недель, а не месяцев. Хорошо оснащенное инструментальное производство может спроектировать и изготовить алюминиевые литейные инструменты, получить первые образцы и внедрить обратную связь по конструкции в течение 4–8 недель, обеспечивая быстрый выход на рынок для продуктов с жесткими временными рамками. Это преимущество в скорости трансформирует бизнес-стратегию: снижается конкурентный риск, а компании получают возможность завоевать долю рынка до того, как конкуренты завершат проектирование производственных пресс-форм. Для компаний, работающих в динамичных отраслях — таких как потребительская электроника, автомобильные аксессуары или товары повседневного спроса, — этап изготовления литейных инструментов предоставляет критически важную рыночную информацию, которая определяет технические требования к производственным пресс-формам и прогнозы объемов производства.
Готовность к серийному производству и наращивание объемов
Изготовление производственных форм требует больше времени — как правило, от 12 до 16 недель проходит от утверждения конструкторской документации до получения первого серийного изделия, — однако сразу после завершения позволяет запустить массовое производство. Как только производственные формы проходят проверку и сертификацию, производители наращивают объёмы выпуска с нуля до тысяч деталей в день, оперативно реализуя рыночные возможности в масштабе. Удлинённый срок разработки производственных форм обусловлен комплексной инженерной проработкой, строгими испытаниями и оптимизацией технологических процессов, которые невозможно ускорить без риска для качества и надёжности. Компании планируют сроки изготовления производственных форм с учётом маркетинговых кампаний, подготовки цепочки поставок и готовности к дистрибуции, обеспечивая тем самым, что к моменту поставки формы производственная инфраструктура будет полностью готова к стабильному серийному выпуску.
Часто задаваемые вопросы
Когда производителю следует переходить от прототипных оснасток к производственным формам?
Производителю следует перейти от формовочного инструмента к производственным пресс-формам после завершения проверки конструкции, подтверждения рыночного спроса и превышения прогнозируемых объёмов порогового значения точки безубыточности. Если при опытном производстве с использованием формовочного инструмента выявляются конструктивные дефекты, несовместимость материалов или нестабильность технологического процесса, необходимо продолжить итерации с формовочным инструментом до перехода к производственным пресс-формам. Однако если результаты опытного производства подтверждают работоспособность конструкции, а прогнозы продаж предполагают выпуск более 100 000 единиц, то преимущество производственных пресс-форм в стоимости на единицу продукции оправдывает немедленные инвестиции. Отсрочка этого перехода чревата потерей доли рынка в пользу конкурентов, использующих производственные пресс-формы с более низкой себестоимостью единицы продукции, что делает бизнес-обоснование невыгодным, несмотря на успешное обеспечение качества.
Можно ли использовать формовочный инструмент повторно для нескольких производственных запусков?
Оснастка для литья позволяет выполнять ограниченное количество повторных производственных циклов — обычно от 10 000 до 50 000 деталей — в зависимости от марки материала и параметров процесса; однако чрезмерное многократное использование ускоряет износ и ухудшает стабильность геометрических размеров. Оснастка для литья на основе алюминия подвержена усталости поверхности и эрозии полостей после длительной эксплуатации, что приводит к постепенному изменению размеров и дефектам поверхности, делая детали непригодными к использованию. Вместо многократного ремонта стареющей оснастки для литья производители инвестируют средства в производственные пресс-формы, как только объём выпуска оправдывает капитальные затраты, тем самым исключая потери от брака и простои в производстве, вызванные техническим обслуживанием оснастки. Такой стратегический подход обеспечивает баланс между контролем затрат на этапе разработки и операционной эффективностью при серийном производстве.
Как влияют оснастка для литья и производственные пресс-формы на себестоимость и цену продукции?
Использование формовочного инструмента приводит к повышению себестоимости единицы продукции из-за сокращения срока службы пресс-формы, снижения эффективности обработки и роста доли брака, что требует либо повышения цен на продукцию, либо сокращения маржи на этапе пилотного производства. Производственные пресс-формы значительно снижают себестоимость единицы продукции — зачастую на 30–50 % по сравнению с альтернативами на основе формовочного инструмента, — обеспечивая конкурентоспособное ценообразование, расширение доли рынка и повышение рентабельности при масштабировании. Это преимущество в затратах от применения производственных пресс-форм напрямую отражается на чистой прибыли: оно позволяет либо снижать цены для завоевания доли рынка, либо сохранять высокую маржу, направляя средства на инновации в продуктах и развитие бренда. Стратегически мыслящие производители понимают, что переход на производственные пресс-формы при достижении оптимального объёма выпуска трансформирует экономическую модель — от убыточной разработки к высокорентабельному постоянному бизнесу.