
 EN



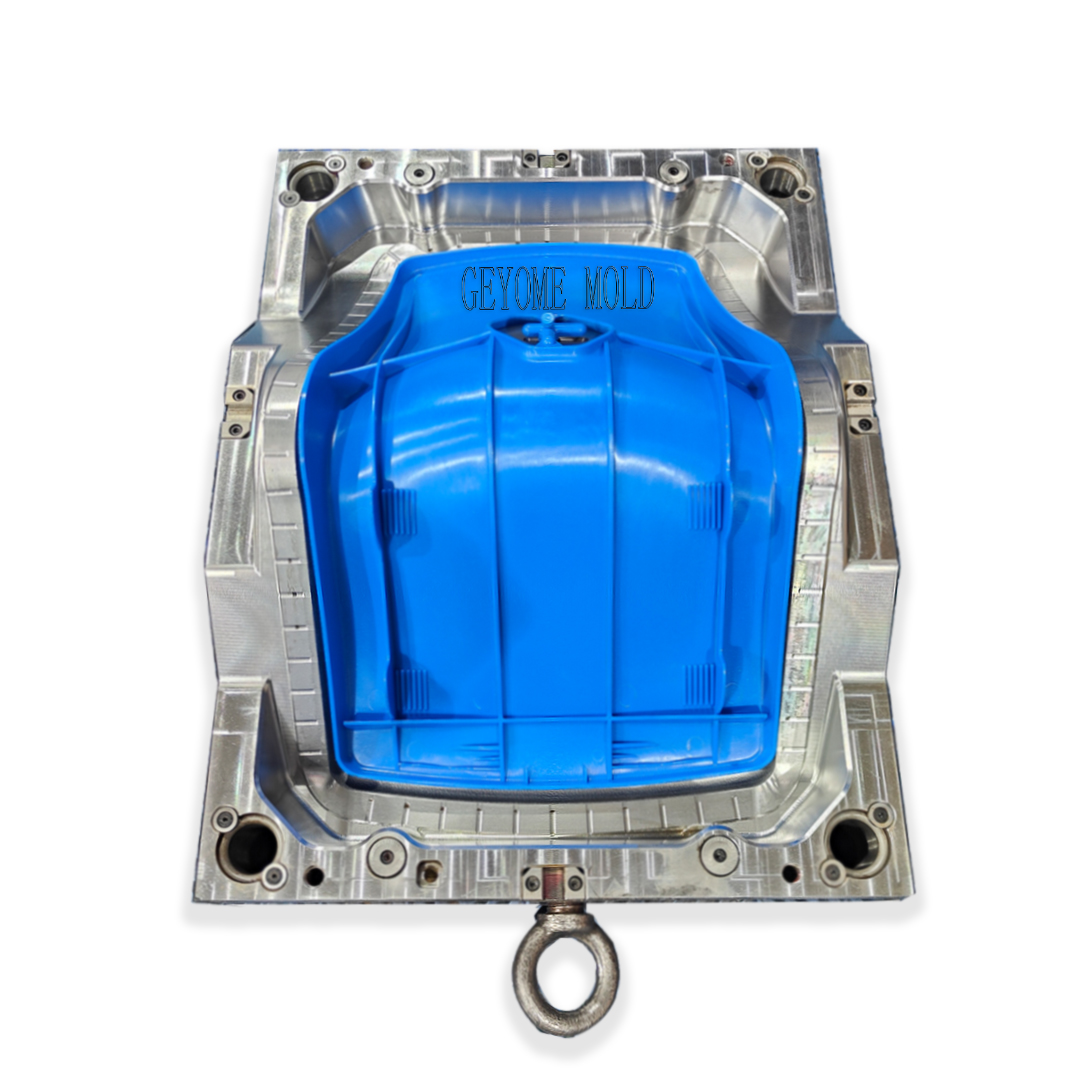
Å forstå forskjellen mellom formverktøy og produksjonsformer er avgjørende for produsenter som ønsker å optimalisere sine injeksjonsformingsprosesser og effektivt kontrollere kostnadene. Selv om begrepene noen ganger brukes utvekslingsvis i industrielle sammenhenger, har formverktøy og produksjonsformer grunnleggende ulike formål i fremstillingslivssyklusen. Formverktøy omfatter den innledende design-, ingeniør- og prototyputviklingsfasen, mens produksjonsformer representerer de ferdige, optimerte verktøyene som er klare for høyvolumproduksjon. Å kjenne igjen denne forskjellen hjelper bedrifter med å ta informerte beslutninger om ressursfordeling, tidplanlegging og kvalitetssikringsstrategier.
Forholdet mellom formverktøy og produksjonsformer er sekvensielt og gjensidig avhengig. Produsenter starter med formverktøy for å validere design, teste materialer og forfine prosesser før de overgår til fullskala produksjonsformer. Denne fremgangsmåten sikrer at når produksjonsformene tas i bruk, har de blitt grundig testet og optimalisert for konsekvent produksjon, færre feil og maksimal driftseffektivitet. Å forstå denne arbeidsflyten unngår kostbare feil og akselererer tidspunktet for markedsinnføring av nye produkter.
Kjerneformål og anvendelsesområde
Hva formverktøy oppnår
Formverk refererer til utviklings- og testfasen der ingeniører designer innledende formkonsepter, lager prototyper og verifiserer produksjonsmuligheter. I denne fasen kan formverk inkludere «myke» formløsninger laget av aluminium eller andre bearbeidbare materialer, som tillater rask iterasjon og designendringer. Hovedmålet med formverk er å besvare avgjørende spørsmål: Kan dette designet produseres? Hvilket materiale strømmer best? Hvor vil feil oppstå? Formverk gir designere mulighet til å eksperimentere, lære og forfine spesifikasjoner uten å forplikte seg til dyre produksjonsformer.
Rollen til produksjonsformer i produksjon
Produksjonsformer er, i motsetning til dette, verktøy av herdet stål eller avanserte komposittmaterialer som er utviklet for produksjon i store mengder og over lange sykluser. Produksjonsformer bygges etter strenge toleranser, inkluderer alle designforbedringene fra formverktøyutviklingsfasen og har herdede formhuler som tåler millioner av injeksjonssykluser. Mens formverktøy legger vekt på fleksibilitet og rask tilbakemelding, prioriterer produksjonsformer holdbarhet, konsekvens og optimalisering av kostnad per del. Produksjonsformer representerer slutten på hele innsiktsprosessen fra formverktøyutviklingsfasen, omgjort til en robust produksjonsressurs.
Designkompleksitet og iterasjonsløkker
Fleksibilitet i utviklingen av formverktøy
Formverktøy omfavner designiterasjon som en kjernefunksjon. Ingeniører bruker formverktøy for å teste hulromsgeometri, inngangsplassering, kjølekanalruting og utkastmekanismer uten frykt for å kaste bort dyre ressurser. Hvis en kjølekanal presterer dårlig under prøver med formverktøy, kan teknikere boret nye kanaler, omforma hulrom eller justere kjernepinner relativt raskt og billig. Denne iterative evnen gjør formverktøy uvurderlig for produkter med nye geometrier, utfordrende materiellkrav eller usikre markedsspesifikasjoner. Fleksibiliteten innebygd i formverktøy akselererer problemløsning og reduserer risikoen for å lansere defekte produksjonsformer.
Optimeringskrav for produksjonsformer
Produksjonsformer krever omfattende optimalisering fordi modifikasjonskostnadene øker eksponentielt så snart produksjonen har startet. En produksjonsform inkluderer erfaringer fra prøveformer, slik at hver enkelt funksjon er validert, hver kjølelinje er optimalisert og hver potensielle sviktmodus er håndtert. Produksjonsformer inkluderer ofte avanserte funksjoner som varme-rør-systemer, sekvensielle ventilkapper og presisjonskjølekanaler – funksjoner som ville vært kostnadsmessig urimelige å inkludere i innledende former. Den opprinnelige ingeniørinnsatsen for produksjonsformer gir avkastning gjennom kortere syklustider, lavere utslagsrater og lavere enhetskostnader over millioner av deler.
Kostnadsstruktur og avkastning på investering
Budsjettvurderinger for formverktøy
Formverk krever vanligvis lavere innledende investering enn produksjonsformer, noe som gjør det til et attraktivt valg for bedrifter som validerer nye design eller går inn i ukjente markeder. Formverk basert på aluminium kan produseres raskt og kostnadseffektivt, slik at produsenter kan kjøre prøveproduksjon og samle inn markedsmessig tilbakemelding før de investerer i dyre produksjonsformer. Formverk har imidlertid en begrenset levetid og kan ikke holde ut over lengre produksjonsløp på grunn av materiellutmattelse og slitasje. Avveiningen er tydelig: aksepter høyere kostnader per enhet under formverk-fasen mot lavere investering i formverk og redusert nedside-risiko dersom produktet presterer svakt kommersielt.
Investering i produksjonsform og langsiktig verdi
Produksjonsformer representerer en betydelig kapitalinvestering, ofte titusener av dollar for komplekse geometrier, men gir en eksepsjonell avkastning på investeringen når volummålene oppnås. En godt utviklet produksjonsform kan behandle hundretusener eller millioner av deler samtidig som den opprettholder dimensjonell nøyaktighet og overflatekvalitet. Fordelen med lavere kostnad per del ved bruk av produksjonsformer blir tydelig ved høye volumer, og break-even oppnås vanligvis etter 50 000 til 100 000 deler, avhengig av kompleksitet og materiale. Selskaper som planlegger flerårige produktlivssykluser med stabil etterspørsel, begrunner investeringen i produksjonsformer fordi kostnaden per enhet faller kraftig i forhold til andre formingsverktøy, noe som direkte forbedrer fortjenstmarginer og konkurranseposisjon.
Tekniske spesifikasjoner og ytelsesstandarder
Material- og holdbarhetsfaktorer
Formverktøy bruker ofte aluminium, berylliumkopper eller seigjern – materialer som er enkle å bearbeide, men som slites forholdsvis raskt under produksjonsbelastning. Disse materialene i formverktøy gjør rask prototyping og rimelige modifikasjoner mulig, men hulromsoverflatene forverres etter flere tusen sykler, noe som fører til dimensjonell avvik og økte utskriftsprosent. Produksjonsformer bruker herdet verktøystål, karbidinnsatsdeler og spesialiserte belegg som er utviklet for å tåle ekstreme trykk og temperaturer uten deformasjon. Materialvitenskapen bak produksjonsformer sikrer at hulromsgeometrien forblir stabil ved injeksjonstrykk på over 20 000 pund per kvadratomme, og opprettholder delnøyaktighet og overflatekvalitet gjennom hele formens levetid.
Toleranse og kvalitetskonsekvens
Formverktøy aksepterer bredere toleranser og variasjoner i overflategrovhetsnivå fordi målet er rask læring, ikke konsistens på produksjonsnivå. Deler som produseres fra formverktøy kan vise dimensjonale variasjoner på ±0,010 tommer eller mer, noe som er akseptabelt for prototypeevaluering, men uegnet for kommersiell distribusjon. Produksjonsformer, derimot, opprettholder toleranser innenfor ±0,002 tommer eller strengere, med polerte hulromsoverflater som gir deler som oppfyller strenge krav til estetikk og dimensjoner. Denne nøyaktigheten i produksjonsformer speiler måneders ingeniørfinering som ble utført under formverktøysfasen, og sikrer at hver enkelt produksjonsdel oppfyller kundens spesifikasjoner og vedlikeholder merkevarens rykte for kvalitet.
Tidsplan og markedsferdighet
Første-til-marked-fordelen med formverktøy
Formverktøy akselererer betydelig tidsrammene for produktvalidering, slik at produsenter kan teste konsepter på markedet innen få uker i stedet for måneder. En godt ressursert verksted for formverktøy kan designe og fremstille aluminiumsformverktøy, lage første prøveprodukter og integrere designtilbakemeldinger innen 4–8 uker, noe som muliggjør rask markedsinnføring av produkter der tiden er avgjørende. Denne hastighetsfordelen omformer bedriftens strategi ved å redusere konkurranserisiko og gi selskaper mulighet til å sikre seg markedandel før konkurrentene ferdigstiller produksjonsformer. For selskaper som opererer i hurtigskiftende sektorer som forbrukerelektronikk, biltilbehør eller forbrukerpakket varer, gir fasen med formverktøy viktig markedsinnsikt som støtter spesifikasjonene for produksjonsformer og prognoser for produksjonsvolum.
Produksjonsklarhet og volumoppsving
Produksjonsformer tar lengre tid å utvikle – vanligvis 12–16 uker fra at designet er ferdigstilt til første produksjonsartikkel – men gjør det mulig å starte høyvolumproduksjon umiddelbart etter ferdigstilling. Når produksjonsformer er validert og sertifisert, kan produsenter øke produksjonen fra null til flere tusen deler per dag, og dermed utnytte markedsmulighetene i stor skala. Den lengre utviklingstiden for produksjonsformer reflekterer omfattende ingeniørarbeid, streng testing og prosessoptimalisering som ikke kan forkortes uten å kompromittere kvalitet eller pålitelighet. Bedrifter planlegger tidsfrister for produksjonsformer i tråd med markedsføringskampanjer, forberedelse av leveranskjeden og klarhet for distribusjon, slik at når formen ankommer, er produksjonsinfrastrukturen klar til å utføre konsekvente produksjonsløp.
Ofte stilte spørsmål
Når bør en produsent overgå fra formverktøy til produksjonsformer?
En produsent bør overgå fra støpeverktøy til produksjonsformer når designvalidering er fullført, markedsetterspørselen er bekreftet og volumprognosene overstiger break-even-nivåene. Hvis prøveproduksjon fra støpeverktøy avdekker designfeil, materialuforenligheiter eller prosessustabilitet, bør man fortsette å iterere med støpeverktøy før man investerer i produksjonsformer. Hvis derimot prøveproduksjonsresultatene bekrefter designets levedyktighet og salgsprognosene støtter et volum på over 100 000 enheter, rettferdiggjør kostnadene per del for produksjonsformer en umiddelbar investering. Å utsette denne overgangen innebærer risiko for tap av markedsandel til konkurrenter som kjører produksjonsformer til lavere stykkostnader, noe som gjør forretningsgrunnlaget mindre attraktivt selv om kvaliteten er god.
Kan støpeverktøy gjenbrukes for flere produksjonsløp?
Formverktøy kan støtte begrenset gjentatt produksjon — vanligvis 10 000–50 000 deler — avhengig av materialkvalitet og prosessparametere, men overdreven gjenbruk akselererer slitasje og svekker dimensjonell konsekvens. Formverktøy basert på aluminium utviser overflateutmattelse og hulerosjon etter mange sykluser, noe som fører til dimensjonell kryping og overflatefeil som gjør delene uegnede for bruk. Istedenfor å reparere eldre formverktøy gjentatte ganger, investerer produsenter i produksjonsformer når volumet rettferdiggjør kapitalutlegget, og eliminerer dermed avfallstap og produksjonsforsinkelser forårsaket av verktøyvedlikehold. Denne strategiske tilnærmingen balanserer kostnadskontroll under utviklingsfasene med driftseffektivitet under vedvarende produksjon.
Hvordan påvirker formverktøy versus produksjonsformer produktkostnaden og prisingen?
Formverktøy fører til høyere produksjonskostnader per del på grunn av kortere formlivslengde, redusert prosesseringseffektivitet og økte avfallsrater, noe som krever høyere produktpriser eller lavere marginer i pilotfaser. Produksjonsformer reduserer kostnadene per del kraftig – ofte med 30–50 % sammenlignet med alternativer basert på formverktøy – og muliggjør konkurransekraftige priser, utvidelse av markedsandel og forbedret lønnsomhet i større skala. Denne kostnadsfordelen med produksjonsformer går direkte til resultatet og støtter enten prisreduksjoner for å erobre markedsandel, eller vedlikehold av høye marginer for å finansiere produktinnovasjon og merkevareinvesteringer. Strategiske produsenter erkjenner at overgangen til produksjonsformer ved riktig volumterskel transformerer økonomien fra tapsgivende utvikling til svært lønnsom drift på lang sikt.