
 EN



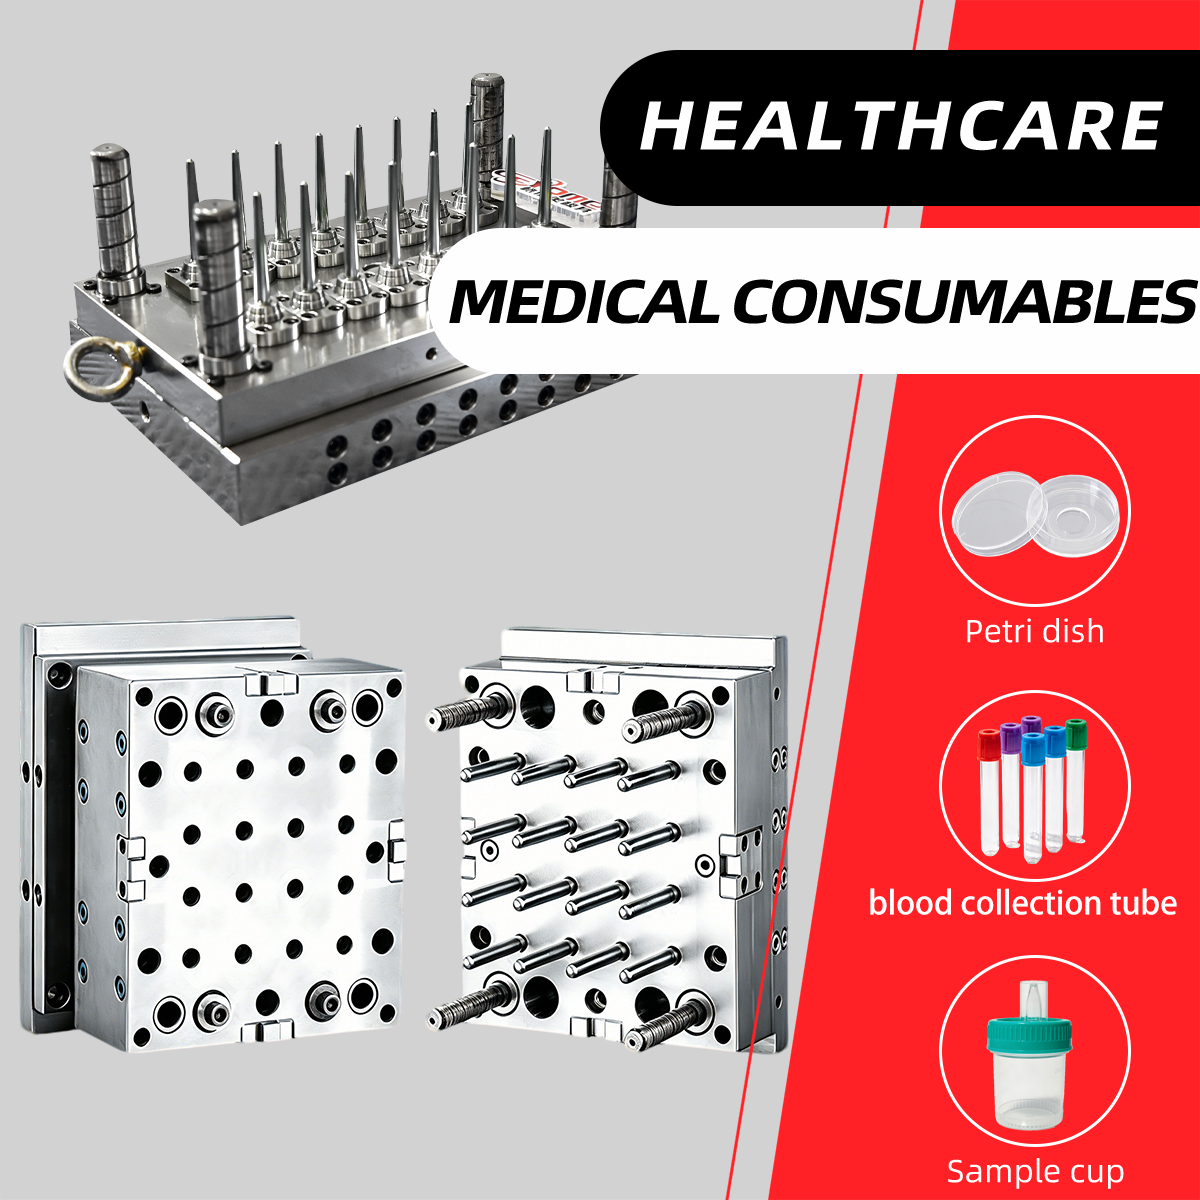
Å administrere et prosjekt med tilpasset støpeform krever nøyaktig samordning gjennom flere faser, fra konseptutforming til endelig levering. Suksess avhenger av å etablere tydelig kommunikasjon, definere spesifikasjoner fra begynnelsen av og opprettholde streng tilsyn ved hver milepæl. Uansett om du utvikler en tilpasset støpeform for forbrukerprodukter, bilkomponenter eller industrielle applikasjoner, er de grunnleggende prinsippene de samme. Et godt administrert prosjekt med tilpasset støpeform minimerer forsinkelser, reduserer kostnadene til nyarbeid og sikrer at den endelige verktøyutrustningen oppfyller alle funksjonelle og kvalitetskrav.

Reisen fra første konsept til levert spesialform omfatter designvalidering, materialevalg, prototypetesting og produksjonsoppsett. Hver fase stiller unike utfordringer og innebär beslutningspunkter. Å forstå hvordan disse fasene henger sammen og hvilke leveranser som forventes i hver fase gir prosjektledere, ingeniører og innkjøpslag mulighet til å beholde kontroll, forutse risikoer og reagere effektivt på endringsforespørsler. Denne omfattende veiledningen undersøker de kritiske fasene og beste praksisene for vellykket styring av spesialformprosjekter.
Å forstå livssyklusen for spesialformprosjekter
Prosjektstart og kravdefinisjon
Alle vellykkede initiativer for tilpassede former begynner med en tydelig definisjon av prosjektets omfang og mål. Under innledningsfasen etablerer tverrfunksjonelle team spesifikasjoner for delens geometri, materialekompatibilitet, produksjonsvolum, syklustidsmål og dimensjonale toleranser. Dokumentering av disse kravene i et formelt spesifikasjonsark eller et designoppdrag hindrer omfangskrypning og sikrer at alle interessenter deler en felles forståelse. En tilpasset form er bare like effektiv som kravene som styrer dens design, så å investere tid opprinnelig i grundig dokumentasjon gir avkastning gjennom hele prosjektlivssyklusen.
Budsjettfordeling og tidslinjeutvikling følger tett etter kravdefinisjonen. Prosjektledere må ta hensyn til designiterasjonsforløp, produksjonslevertider og reservetider. Samarbeid med erfarne leverandører av spesialformverktøy bidrar til å etablere realistiske tidslinjer og budsjettområder basert på kompleksitet, materialkrav og produksjonsskala. Tidlige samtaler om kostnadsdrevende faktorer, valg av formstål og antall formhull påvirker både tidslinjen og den økonomiske investeringen som kreves.
Design- og konstruksjonsfase
Fasedesignen omformer kravene til detaljerte ingeniørspecifikasjoner som styrer fremstilling av spesialformene. Designingeniører lager 3D-CAD-modeller, angir plasseringen av inngangspunktene, definerer kjølekanaler og planlegger utmoldingssekvenser. I denne fasen samarbeider designere med produksjonsingeniører for å sikre at designet av spesialformen ikke bare er funksjonelt, men også økonomisk og mulig å produsere. Gjennomganger av design for produksjon (DFM) oppdager potensielle problemer før verktøyfremstillingen begynner, noe som reduserer kostbare endringer på et senere tidspunkt.
Simuleringsverktøy støtter i økende grad designfasen ved å forutsi delkvalitet, identifisere varmeakksjoner under avkjøling og utføre spenningsanalyser på formstrukturen under produksjonsforhold. Endelige-element-analyse og formstrømningsimulering avslører om den foreslåtte tilpassede formdesignet vil produsere deler konsekvent og innenfor spesifikasjonene. Disse prediktive verktøyene reduserer behovet for fysiske prototypiterasjoner og akselererer veien mot produksjonsklarhet.
Produksjon og kvalitetskontrollfaser
Verktøyframstilling og montering
Når designet er godkjent, begynner fremstillingen og monteringen av den spesialtilpassede formen. Erfarna verktøymaker bruker CNC-bearbeiding, elektrisk utladningsbearbeiding (EDM), slipes og polering for å lage hulrommet, kjernen og støttekompontentene. Kvalitetskontroller utføres gjennom hele fremstillingsprosessen for å bekrefte mål, overflatekvalitet og hardhetskrav. Nøyaktigheten til en spesialtilpasset form påvirker direkte delkvaliteten og verktygets levetid, så målverifikasjon og hardhetstesting er kritiske i denne fasen.
Montering av den spesialtilpassede formen samler alle komponentene – hulrom, kjerner, skyveelementer, hevelåser og bakplater – til et sammenhengende verktøy. Kontroll av passform og funksjon sikrer at alle bevegelige elementer fungerer jevnt og uten klemming. Hydrostatisk eller termisk testing bekrefter at kjølingskretsene gir tilstrekkelig temperaturkontroll. Trykktesting bekrefter integriteten til kjølevæssekanalene. Disse verifikasjonene på monteringsstadiet forhindrer uventede problemer under produksjon når den spesialtilpassede formen første gang settes i drift på injeksjonsmoldemaskinen.
Førsteartikkelinspeksjon og prototypekjøringer
Før full produksjon gjennomgår den spesialtilpassede formen en førsteartikkelkontroll (FAI), der prøvedeler støpes og vurderes i forhold til alle angitte krav. Denne prototypfase bekrefter at dimensjonell nøyaktighet, overflatekvalitet, inngangspunktets plassering og delens generelle funksjon oppfyller designmålet. Formdesignere og prosessingeniører observerer maskinparametre, innstøpningspunktets frysetid, kjøleytelse og utformingsatferd under prøvekjøringer.
Problemer som oppdages under prototypproduksjon – for eksempel overdreven innstøpningspunktrest, krumning forårsaket av innstøpningspunktet, overflatefeil eller dimensjonell avvik – håndteres gjennom målrettede justeringer av formen. Det kan være nødvendig med små justeringer av formhulen, endringer i kjølekanalene eller omforming av innstøpningspunktet. Den spesialtilpassede formen justeres deretter og vurderes på nytt inntil delene konsekvent oppfyller godkjenningskriteriene. Denne iterative fremgangsmåten sikrer at verktøyet går i produksjon klart til å levere akseptable deler gang på gang.
Prosjektlevering, dokumentasjon og støtte
Endelig overlevering og produksjonsoppsett
Leveransefasen fører den tilpassede formen til produksjonsanlegget og etablerer driftsparametere for vedvarende produksjon. Formdokumentasjon – inkludert kavitetsskisser, kjøleskjemaer, anbefalte resintyper, prosessvinduer og vedlikeholdsplaner – leveres til produksjonsteamet. Opplæringsøkter gjør operatører og vedlikeholdsansatte kjent med de unike egenskapene til den tilpassede formen, kravene til forebyggende vedlikehold og feilsøkingsprosedyrer.
Produksjonsoppsett innebär valg av innsprøytningstilformingsmaskinens kapasitet, fastsettelse av klemmekraft, sprøytevekt, sykeltid og temperaturprofiler. Den spesialtilpassede formen monteres, justeres og gjennomfører en tørrsyklus for å bekrefte riktig funksjon før materiale tilføres. Maskinparametrene optimaliseres gjennom gradvise justeringar, og grunnlagsdata samles inn for å etablere prosessstabilitet. Denne strukturerte overføringa minimerer oppstartsforsinkelinger og legger grunnlaget for vedvarende produksjonssuksess.
Vedlikehold, støtte og verktøylivshåndtering
Når den spesialtilpassede formen er i produksjon, blir forebyggende vedlikehold avgjørende for vedvarende ytelse og forlenget verktøyliv. Regelmessig rengjøring, smøring av kjerneknapper, inspeksjon av formhulrom og termisk syklisering bidrar til å opprettholde dimensjonell stabilitet og overflatekvalitet. Forutsigende vedlikeholdsstrategier overvåker formtemperaturen, tendenser i sykeltid og metrikker for delkvalitet for å oppdage tidlige tegn på slitasje eller nedbrytning. En godt vedlikeholdt spesialtilpasset form kan levere hundretusener av deler gjennom sin driftstid.
Prosjektledere bør etablere klare kommunikasjonskanaler med leverandøren av den spesialtilpassede formen for teknisk støtte, reparasjonstjenester og fremtidige modifikasjoner. Hvis det skjer endringer i delkonstruksjonen eller økning i produksjonsvolum, kan leverandøren vurdere om den eksisterende spesialtilpassede formen kan tilpasse seg endringene eller om tilleggsverktøy er nødvendig. Vedlikehold av denne relasjonen sikrer kontinuitet og minimerer nedetid hvis formreparasjon eller omarbeiding blir nødvendig under produksjonen.
Ofte stilte spørsmål
Hva er de viktigste dokumentene som kreves for å starte et tilpasset formprosjekt vellykket?
Viktige dokumenter inkluderer en detaljert deltegning med alle mål- og overflatefinishspesifikasjoner, en materialevalgsveiledning som identifiserer ønsket plastresin, produksjonsvolumprognoser og tidsrammebegrensninger. Et tilpasset formprosjekt drar også nytte av en designgjennomgangssjekkliste, en oppsummering av kostmål og en godkjent leverandørliste. Disse dokumentene danner grunnlaget for nøyaktige tilbud på tilpassede former, realistiske tidsplaner og felles forventninger mellom alle parter.
Hvor lang tid tar et typisk tilpasset formprosjekt fra design til levering?
Tidsplanen varierer betydelig avhengig av kompleksiteten til den spesialtilpassede formen, størrelsen, antall formhulrom og leverandørens kapasitet. Enkle enkeltformhulromsformer kan levers på 4 til 8 uker, mens komplekse flerhulromsformer med innviklede kjølesystemer eller skyvefunksjoner kan kreve 12 til 16 uker eller mer. Akselererte leveringsprogrammer er mulige mot ekstra kostnad, men kvalitet bør aldri kompromitteres for å oppnå raskere levering. Tidlig samordning med produsenten av den spesialtilpassede formen og realistisk planlegging hindrer tidspress og reduserer risikoen for om arbeid.
Hvilke kvalitetskrav skal en spesialtilpasset form oppfylle før produksjonen starter?
En tilpasset form som er klar for produksjon må bestå dimensjonsinspeksjon der alle hulrom og kjernefunksjoner ligger innenfor toleransen, gjennomføre termisk ytelsestesting for å bekrefte effektiviteten til kjølingen og vise konsekvent delproduksjon under prøvekjøringer. Overflatefinish og hardhet må oppfylle designspesifikasjonene, og alle bevegelige komponenter må fungere smidig uten å klemme. Første-utgave-inspeksjonsrapporter som bekrefter at produserte deler oppfyller alle krav gir endelig validasjon av at den tilpassede formen er klar for produksjon og i stand til å levere vedvarende kvalitet.