
 EN



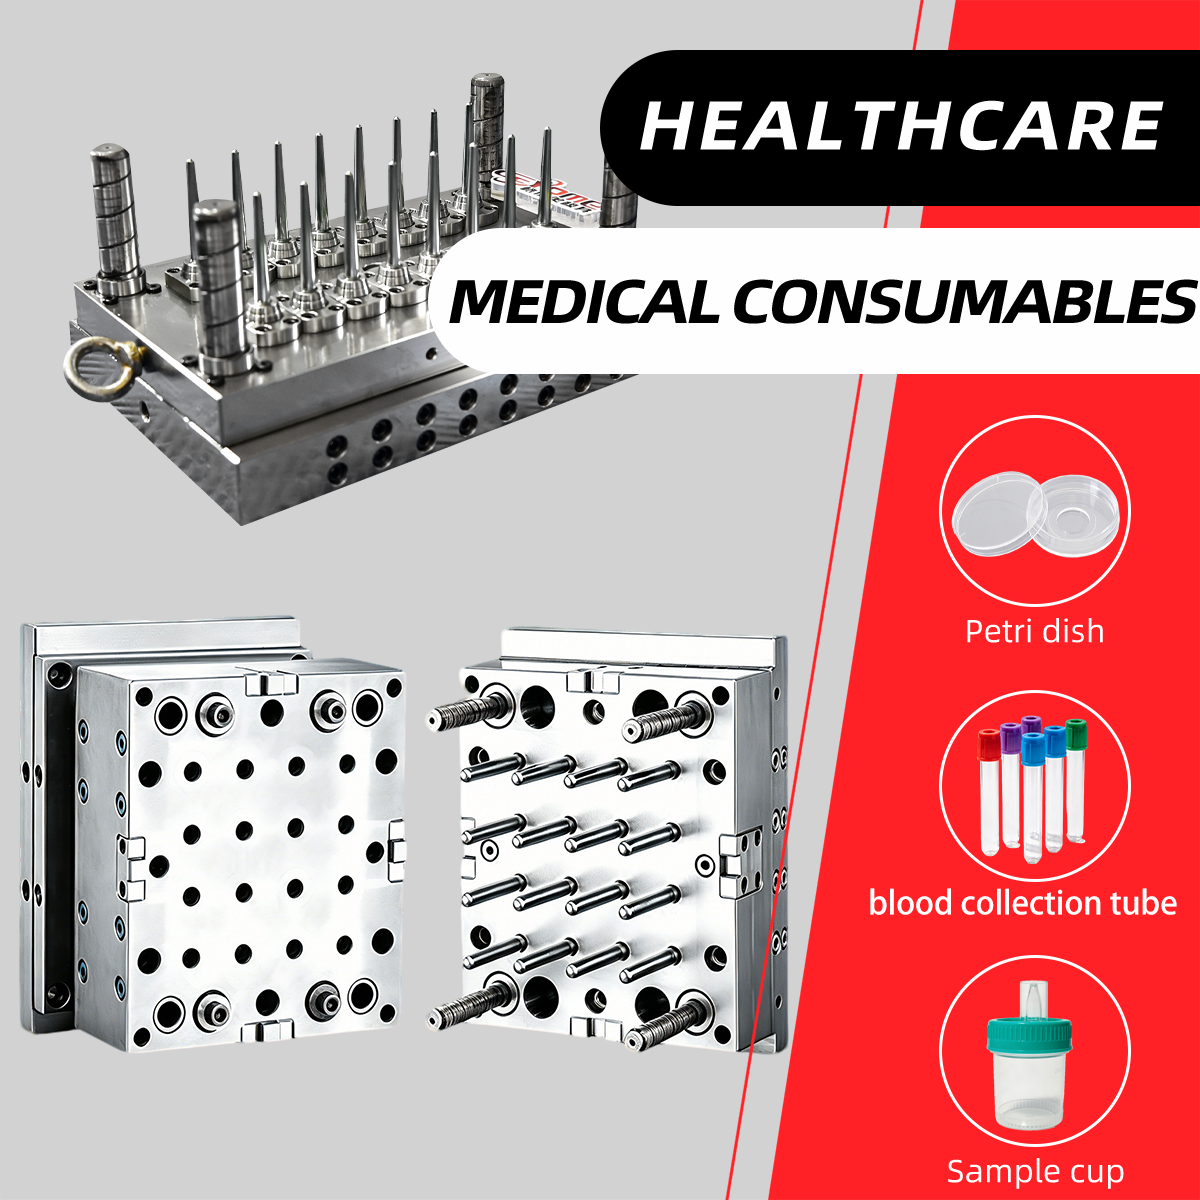
Управљање пројектом прилагођеног калупа захтева пажљиву координацију преко више фаза, од концептуалног дизајна до коначне испоруке. Успех зависи од успостављања јасне комуникације, унапред дефинисања спецификација и одржавања строгог надзора на свакој важној фази. Било да развијате кастомиран калампир за потрошачке производе, аутомобилске компоненте или индустријске апликације, основни принципи остају конзистентни. Добро управљани пројекат прилагођеног калупа минимизује кашњења, смањује трошкове за поновно рађење и осигурава да коначни алати испуњавају све функционалне и квалитетне захтеве.

Путовање од почетног концепта до испоруке прилагођеног калупа обухвата валидацију дизајна, избор материјала, тестирање прототипа и поставку производње. Свака фаза представља различите изазове и одлучне тачке. Разумевање како се ове фазе међусобно повезују и шта се очекује на сваком кораку омогућава управљачима пројекта, инжењерима и тимовима за набавку да одржавају контролу, предвиђају ризике и ефикасно реагују на захтеве за промјену. Овај свеобухватни водич истражује критичне фазе и најбоље праксе за успешно управљање пројектима прилагођених калупа.
Разумевање животног циклуса пројекта за прилагођени калампир
Почињење пројекта и дефинисање захтева
Свака успешна иницијатива за прилагођени калупа почиње са јасним дефинисањем обхвата и циљева пројекта. Током покретања, међуфункционални тимови успостављају спецификације за геометрију делова, компатибилност материјала, производњу, циљеве цикла и димензионе толеранције. Документирање ових захтева у формалном листу спецификација или дизајнерском кратком превенцији спречава ширење опсега и осигурава да све заинтересоване стране деле заједничко разумевање. Направљени калупац је само толико ефикасан колико су захтеви који га воде, тако да улагање времена унапред у детаљну документацију исплаћује дивиденде током цикла живота пројекта.
Додељење буџета и развој временских линија прате дефинисање захтева. Пројектни менаџери морају да рачунају о циклусима итерације дизајна, временским временом производње и периодима непредвиђености. Рађење са искусним добављачима кастомизованих калупа помаже у успостављању реалистичних временских линија и буџетских опсега на основу сложености, захтева за материјалом и производње. Рани разговори о покретачима трошкова, избору челика за алате и броју шупљина утичу и на временски план и на потребне финансијске инвестиције.
Фаза пројектовања и инжењерства
Фаза пројектовања претвара захтеве у детаљне инжењерске спецификације које воде производњу кастомираних калупа. Инжењери за дизајн стварају 3Д ЦАД моделе, одређују локације капи, дефинишу канале хлађења и планирају секвенце демолдажа. Током ове фазе, дизајнери сарађују са инжењерима за производњу како би се осигурало да дизајн кастомираног калупа није само функционалан већ и економичан и производљив. Дизајн за производњу (ДФМ) прегледи ухватити потенцијалне проблеме пре него што се почне изградња алата, смањујући скупе касније модификације.
Симулацијски алати све више подржавају фазу пројектовања предвиђањем квалитета делова, идентификовањем топлих тачака хлађења и стресним тестирањем структуре калупа у условима производње. Анализа коначних елемената и симулација проток калупа откривају да ли ће предложени дизајн кастумира производити делове доследно и у складу са спецификацијама. Ови инструменти за предвиђање смањују потребу за физичким итерацијама прототипа и убрзавају пут до готовости за производњу.
Фазе производње и контроле квалитета
Производња и монтажа алата
Када се дизајн одобри, у облику се производи и саставља. Опитни произвођачи алата користе ЦНЦ обраду, обраду електричног испуштања (ЕДМ), брушење и полирање како би створили шупљину, језгро и подносне компоненте. Квалитетне контролне тачке се дешавају током производње како би се провереле димензије, завршна површина и спецификације тврдоће. Прецизност прилагођеног калупа директно утиче на квалитет делова и дуговечност алата, тако да су димензионална верификација и тестирање тврдоће критични током ове фазе.
Монтажа прилагођеног калупа окупља све компоненте - шупљине, језгра, слајдове, подизаче и потпорног плоча - у кохезивни алат. Проверка прилагођености и функције осигурава да сви покретни елементи раде без проблем и без везања. Хидростатичко или топлотно тестирање потврђује да кола за хлађење пружају адекватну контролу температуре. Испитивање притиска потврђује интегритет пролаза хладилових течности. Ове верификације у фази монтаже спречавају изненађења производње када се прилагођени калупа први пут ради на машини за лијечење убризгавањем.
Први чланак Инспекција и прототипни пролази
Пре пуне производње, прилагођени калупа пролази прву инспекцију члана (ФАИ) где се калупа и проби за пробима проценију према свим одређеним захтевима. Ова фаза прототипа потврђује да димензионална тачност, завршница површине, локација капије и укупна функција делова испуњавају намеру дизајна. Дизајнери калупа и инжењери за процес посматрају параметре машине, време замрзавања капи, перформансе хлађења и понашање демолдања током пробног тркања.
Проблеми откривени током производње прототипа, као што су прекомерни остаци капи, деформација изазвана капијом, дефекти површине или димензионални дрифт, решавају се циљаним корекцијама капи. Можда ће бити потребно мало прилагођавање шупљине, модификације канала за хлађење или редизајн капи. Заједно са тим, у облику се прецизира и поново процењује док делови не испуне критеријуме прихватања. Овај итеративни приступ осигурава да алат улази у производњу спреман да испоручи прихватљиве делове за рутом.
Издавање пројекта, документација и подршка
Коначна предаја и поставка производње
Фаза испоруке доводи кастомиран калампир у производњу и поставља параметре рада за одрживу производњу. Документација о калупимаукључујући распореде шупљина, дијаграме хлађења, препоручене типове смоле, прозорце за обраду и распореде одржавањапредоставља се производном тиму. Обуке упознају оператере и особље за одржавање са јединственом карактеристиком кастомизованог калупа, захтевима за превентивну негу и протоколима за решавање проблема.
Производња се поставља на избор капацитета машине за убризгавање, утврђивање снаге за запцу, тежине пуцања, времена циклуса и температурних профила. Уређени кадам се инсталира, изједначава и суво-циклише да би се проверила правилна функција пре него што се материјал унесе. Параметри машине се оптимизују кроз инкременталне прилагођавања, а базални подаци се прикупљају како би се успоставила стабилност процеса. Ова структурирана предаја минимизира кашњења у покретању и успоставља солидну основу за континуирани успех производње.
Услуга за одржавање, подршку и управљање животном временом алата
Када се производња угради, превентивно одржавање постаје од суштинског значаја за трајну перформансу и продужен живот алата. Редовно чишћење, смазивање сржних пина, инспекција шупљине и топлотне циклизације помажу да се одржи стабилност димензија и квалитет површине. Стратегије предвиђања одржавања прате температуру калупа, трендове времена циклуса и мерење квалитета делова како би се открили рани знаци знојања или деградације. Добро одржавани калампир може да произведе стотине хиљада делова током свог радног живота.
Руководитељи пројекта треба да успоставе јасне канале комуникације са добављачем кастомизованих калупа за техничку подршку, услуге поправке и будуће модификације. Ако се деси промене у дизајну делова или повећа производња, добављач може да процени да ли постојећи кастомирани калупа може да прихвате ревизије или да ли је потребно додатно алате. Одржавање овог односа осигурава континуитет и минимизује време простора ако се за време производње нађе потреба за поправком или прерадом калупа.
Често постављене питања
Који су кључни документи потребни за успешан почетак пројекта прилагођеног калупа?
Основни документи укључују детаљну цртежу делова са свим димензионалним и површинским спецификацијама завршног деловања, водич за избор материјала који идентификује жељену пластичну смолу, прогнозе производње и ограничења временског распореда. Пројекат прилагођеног калупа такође има користи од контролне листе прегледа дизајна, сажета циља за трошкове и одобрене листе добављача. Ови документи пружају основу за тачне цитате за прилагођени калупа, реалистичне рокове и усклађена очекивања између свих страна.
Колико траје типичан пројекат калупа од пројекта до испоруке?
Времеви распоред значајно варира у зависности од комплексности кастомираног калупа, величине, броја шупљина и капацитета добављача. Једноставни обрасци са једном купошћу могу се испоручити за 4 до 8 недеља, док сложени алати за прилагођени обрасци са више купоља са сложеним карактеристикама хлађења или клизања могу трајати од 12 до 16 недеља или дуже. Могући су убрзани програми са додатним трошковима, али квалитет никада не би требало да се жртвује ради брзине. Ранна координација са произвођачем кастомизованих калупа и реалистично планирање спречава компресију временских линија и смањује ризик од поновног рада.
Који стандарди квалитета треба да испуњавају калупе које су направљене на основу производа?
Наредни калупац спреман за производњу мора проћи димензионалну инспекцију са свим празнинама и основним карактеристикама у пределу толеранције, подвргнути термалним тестирањема за проверу ефикасности хлађења и показати доследну производњу делова током пробних трка. Површина и тврдоћа површине морају да испуњавају конструктивне спецификације, а све покретне компоненте морају да раде без проблем без везања. Први извештаји о инспекцији производа који потврђују да производити делови испуњавају све захтеве пружају коначну валидацију да је прилагођени калупац спреман за производњу и способан за одрживу квалитетну перформансу.