
 EN



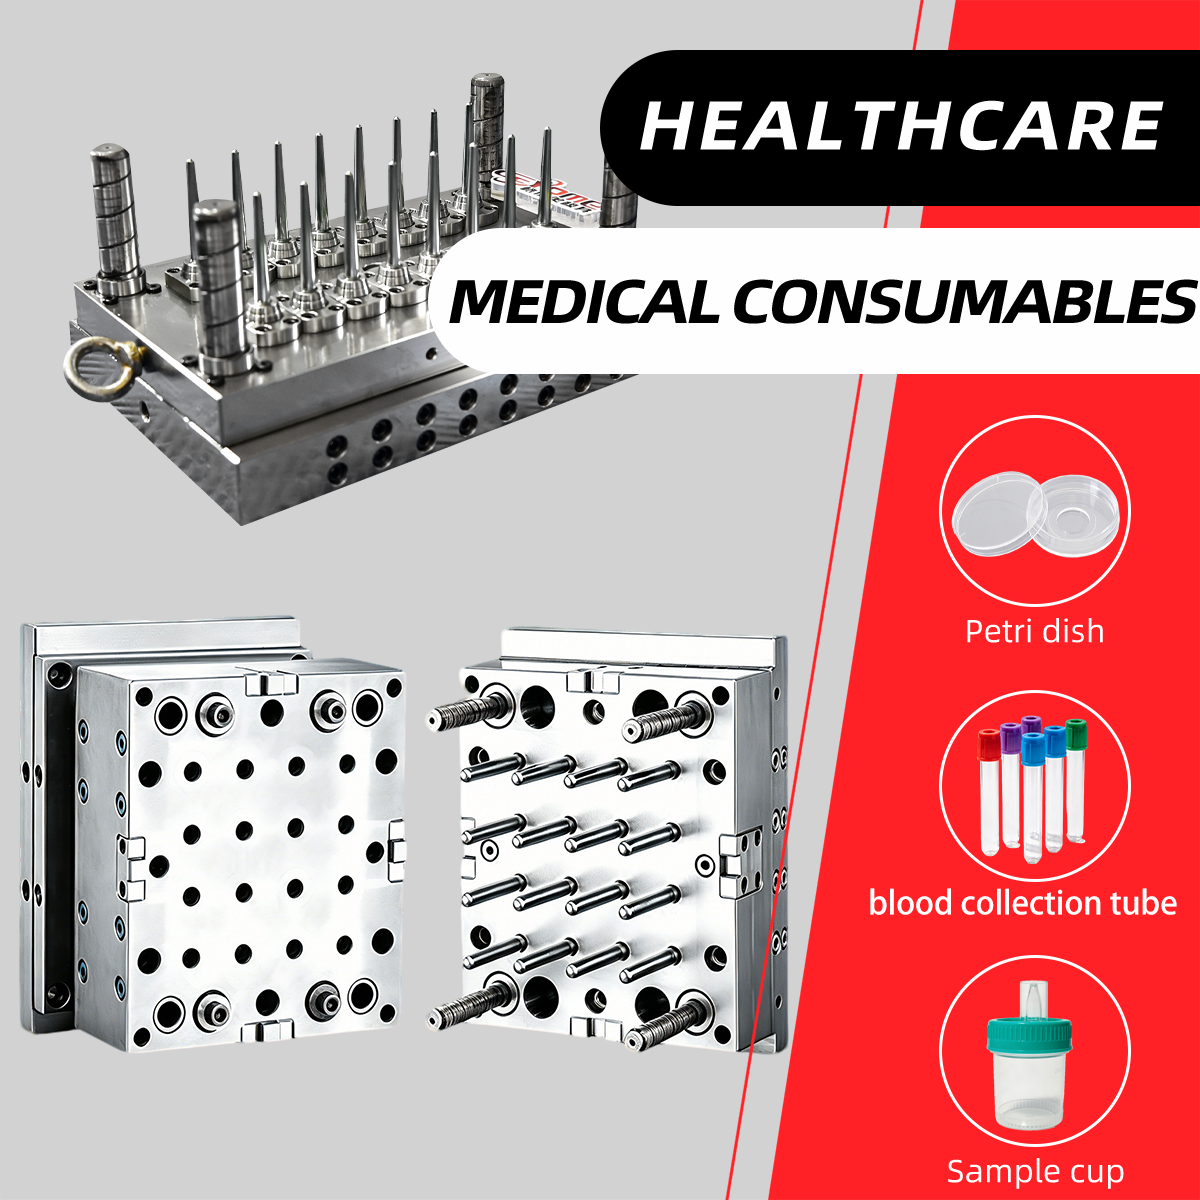
カスタム金型プロジェクトの管理には、概念設計から最終納品に至るまでの複数の工程にわたる綿密な調整が不可欠です。成功の鍵は、明確なコミュニケーションの確立、仕様の事前定義、および各マイルストーンにおける厳格な進捗管理にあります。家庭用品、自動車部品、産業用機器など、用途を問わず、カスタム金型開発の基本原則は共通しています。適切に管理されたカスタム金型プロジェクトは、納期遅延や手戻りコストを最小限に抑え、最終的な金型がすべての機能的・品質要件を満たすことを保証します。

初期のコンセプトから納品されるカスタム金型に至るまでの工程には、設計検証、材料選定、試作テスト、量産準備が含まれます。各段階にはそれぞれ固有の課題と意思決定のポイントがあります。これらの工程がどのように連携し、各ステップでどのような成果物が求められるかを理解することで、プロジェクトマネージャーやエンジニア、調達担当者は進捗管理を確実にし、リスクを事前に予見し、変更依頼にも迅速かつ適切に対応できるようになります。本包括的なガイドでは、カスタム金型プロジェクトを成功裏に管理するための重要な工程とベストプラクティスについて解説します。
カスタム金型プロジェクトのライフサイクルを理解する
プロジェクトの立ち上げと要件定義
成功するカスタム金型プロジェクトは、常にプロジェクトの範囲と目的を明確に定義することから始まります。立ち上げ段階では、多職種で構成されるチームが、部品の形状、材料との適合性、生産数量、サイクルタイム目標、寸法公差などの仕様を策定します。これらの要件を正式な仕様書または設計概要書に文書化することで、範囲の拡大(スコープ・クリープ)を防ぎ、関係者全員が共通の理解を持つことができます。カスタム金型の有効性は、その設計を規定する要件の質に比例します。したがって、プロジェクト初期段階で丁寧な文書化に時間を投資することは、その後のプロジェクト全体の成功につながる重要な取り組みです。
要件定義の直後に、予算配分とスケジュール作成が続きます。プロジェクトマネージャーは、設計の反復サイクル、製造のリードタイム、および余裕期間を十分に考慮する必要があります。経験豊富なカスタム金型サプライヤーと連携することで、金型の複雑さ、材料要件、生産規模に基づいた現実的なスケジュールと予算範囲を確立できます。コスト要因、金型用鋼材の選定、キャビティ数などについて早期に検討を進めることで、スケジュールと投資額の両方に影響を与えます。
設計およびエンジニアリング段階
設計段階では、要件を詳細な技術仕様に変換し、カスタム金型の製作を指導します。設計エンジニアは3D CADモデルを作成し、ゲート位置を指定し、冷却チャンネルを定義し、脱型手順を計画します。この段階では、デザイナーが製造エンジニアと連携して、カスタム金型の設計が単に機能的であるだけでなく、経済的かつ量産性にも優れていることを確認します。製造性を考慮した設計(DFM)によるレビューにより、金型製作開始前に潜在的な問題を特定し、高コストとなる後工程での変更を削減します。
シミュレーションツールは、部品の品質を予測したり、冷却時のホットスポットを特定したり、生産条件における金型構造の応力テストを行ったりすることで、設計段階をより効果的に支援するようになっています。有限要素解析(FEA)および金型内流動解析(Mold Flow Simulation)により、提案されたカスタム金型設計が仕様どおりに一貫して部品を製造できるかどうかを確認できます。こうした予測型ツールを活用することで、物理的な試作モデルによる検証回数を削減し、量産準備への道筋を加速させます。
製造および品質管理工程
金型製作および組立
設計が承認されると、カスタム金型の製作および組立工程が始まります。熟練した金型技術者は、NC工作機械加工、放電加工(EDM)、研削、研磨などの工程を用いて、キャビティ、コア、および支持部品を製作します。製作工程中には、寸法、表面粗さ、硬度などの仕様を確認するための品質チェックポイントが設けられます。カスタム金型の精度は、成形品の品質および金型の寿命に直接影響するため、この工程では寸法検査および硬度試験が極めて重要です。
カスタム金型の組立では、キャビティ、コア、スライド、リフター、バックプレートなど、すべての部品を一体の工具として組み上げます。寸法合わせと機能確認により、可動部品がスムーズに動作し、かじりや干渉がないことを確認します。静水圧試験または熱試験によって、冷却回路が所定の温度制御性能を発揮することを検証します。また、圧力試験で冷却液通路の密閉性(気密・水密)を確認します。こうした組立段階での検証作業により、カスタム金型を射出成形機で初めて稼働させる際の予期せぬトラブルを未然に防ぎます。
初品検査および試作成形
量産開始前に、カスタム金型は初品検査(FAI)を実施します。この工程では、試作部品を成形し、すべての仕様要件に合致しているかを評価します。この試作段階では、寸法精度、表面仕上げ、ゲート位置、および部品全体の機能が設計意図通りであることを確認します。金型設計者および成形技術者は、試運転中に成形機の設定条件、ゲート閉塞時間、冷却性能、脱型時の挙動などを観察します。
試作生産中に発見された問題(例:ゲート痕の過剰な残存、ゲート起因の反り、表面欠陥、寸法ばらつきなど)は、対象を絞った金型修正によって対応します。例えば、キャビティの微調整、冷却チャンネルの変更、あるいはゲート形状の再設計が必要になる場合があります。その後、カスタム金型は改良され、再度評価を繰り返します。この作業を、部品が一貫して受入基準を満たすまで継続します。このような反復的なアプローチにより、金型は量産投入時に、連続して合格品を安定供給できる状態で準備されます。
プロジェクト納期・ドキュメンテーション・サポート
最終引渡しおよび生産立ち上げ
納入フェーズでは、カスタム金型を生産施設へ搬入し、継続的な量産に向けた運転条件を確立します。金型に関する文書(キャビティ配置図、冷却回路図、推奨樹脂種、成形条件範囲、保守スケジュールなど)を生産チームに提供します。また、オペレーターおよび保守担当者を対象とした研修を通じて、当該カスタム金型の特徴、予防保全上の留意点、およびトラブルシューティング手順について理解を深めていただきます。
生産立ち上げでは、射出成形機の能力選定、クランプ力・ショット重量・サイクルタイム・温度プロファイルの設定を行います。その後、専用金型を設置・アライメントし、材料投入前に空運転(ドライサイクル)を行い、正常動作を確認します。機械パラメーターは段階的な調整により最適化され、プロセスの安定性を確立するためのベースラインデータが収集されます。こうした体系的な引渡し手順により、立ち上げ時の遅延を最小限に抑え、継続的な生産成功の基盤を築きます。
保守・サポートおよび金型寿命管理
カスタム金型が量産段階に入ると、予防保全が継続的な性能維持および金型寿命の延長に不可欠となります。定期的な清掃、コアピンへの潤滑、キャビティの点検、熱サイクル処理などにより、寸法安定性と表面品質を維持できます。また、予知保全では、金型温度、成形サイクル時間の傾向、成形品の品質指標などを監視し、摩耗や劣化の初期兆候を早期に検出します。適切に保全されたカスタム金型は、その使用期間中に数十万点もの成形品を安定して生産できます。
プロジェクトマネージャーは、技術支援・修理サービス・将来的な改修対応などについて、カスタム金型サプライヤーとの間で明確な連絡体制を構築しておく必要があります。部品の設計変更や生産数量の増加が発生した場合、サプライヤーが既存のカスタム金型で変更に対応可能か、あるいは追加の金型が必要かを評価してくれます。こうした関係性を維持することで、生産中に金型の修理や再加工が必要となった際も、生産の継続性が確保され、ダウンタイムを最小限に抑えることができます。
よくある質問
カスタム金型プロジェクトを成功裏に開始するために必要な主要な書類は何ですか?
必須の書類には、すべての寸法および表面粗さ仕様を明記した詳細な部品図、使用するプラスチック樹脂を特定した材料選定ガイド、生産数量の予測、および納期に関する制約条件が含まれます。また、設計レビュー用チェックリスト、コスト目標の概要、承認済みサプライヤー一覧があると、カスタム金型プロジェクトはさらに円滑に進みます。これらの書類は、正確なカスタム金型見積もり、現実的なスケジュール設定、および関係各社間での期待値の整合を支える基盤となります。
一般的なカスタム金型プロジェクトでは、設計から納品までにどのくらいの期間がかかりますか?
納期は、カスタム金型の複雑さ、サイズ、成形穴数(キャビティ数)、およびサプライヤーの生産能力によって大きく異なります。単一キャビティのシンプルな金型であれば、4~8週間で納品される場合がありますが、冷却構造やスライド機構などが複雑な多キャビティのカスタム金型では、12~16週間以上を要することもあります。追加費用を伴う急ぎ対応も可能ですが、品質を犠牲にして納期を優先してはいけません。金型メーカーとの早期連携と現実的なスケジューリングにより、無理な納期短縮を避け、再作業リスクを低減できます。
量産開始前にカスタム金型が満たすべき品質基準は何ですか?
量産開始可能なカスタム金型は、すべてのキャビティおよびコア部品の寸法が公差内であることを確認する寸法検査に合格し、冷却効果を検証するための熱性能試験を通過し、試作運転中に安定した成形品の生産を実証する必要があります。表面粗さおよび硬度は設計仕様を満たすものとし、可動部品はすべてスムーズに動作し、かじりなどの不具合が生じてはなりません。また、初品検査報告書において、実際に成形された部品がすべての要求事項を満たしていることが確認されれば、当該カスタム金型が量産に適しており、継続的な品質安定性を確保できる最終的な証拠となります。