
 EN



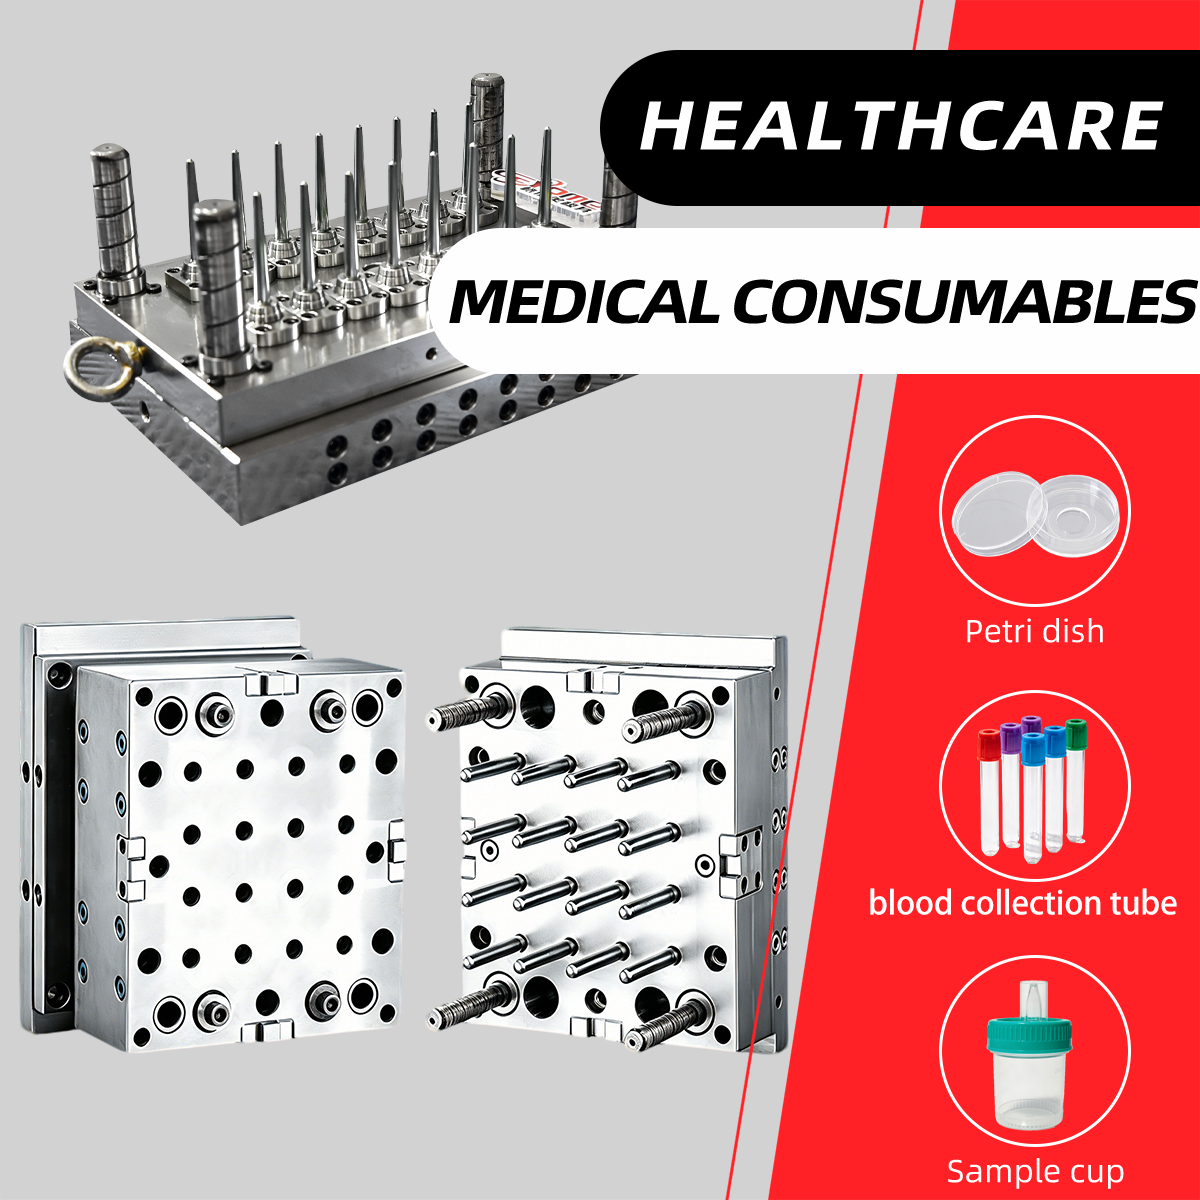
Управление проектом изготовления индивидуальной пресс-формы требует тщательной координации на всех этапах — от концептуального проектирования до окончательной поставки. Успех зависит от установления чёткой коммуникации, предварительного определения технических требований и строгого контроля на каждом этапе реализации. Независимо от того, разрабатываете ли вы индивидуальную пресс-форму для потребительских товаров, автомобильных компонентов или промышленных применений, основные принципы остаются неизменными. Грамотно управляемый проект изготовления индивидуальной пресс-формы минимизирует задержки, снижает затраты на доработку и гарантирует, что готовая оснастка соответствует всем функциональным и качественным требованиям.

Путь от первоначальной концепции до поставки индивидуальной пресс-формы включает в себя проверку проекта, выбор материалов, испытания прототипов и настройку производства. Каждый этап сопряжён с особыми трудностями и точками принятия решений. Понимание взаимосвязи этих фаз и знание ожидаемых результатов на каждом шаге позволяет руководителям проектов, инженерам и командам по закупкам сохранять контроль, прогнозировать риски и оперативно реагировать на запросы об изменениях. В этом подробном руководстве рассматриваются ключевые фазы и передовые методы успешного управления проектами по созданию индивидуальных пресс-форм.
Понимание жизненного цикла проекта индивидуальной пресс-формы
Начало проекта и определение требований
Любая успешная инициатива по разработке индивидуальной пресс-формы начинается с чёткого определения масштабов проекта и его целей. На этапе инициации межфункциональные команды устанавливают технические требования к геометрии детали, совместимости материалов, объёму производства, целевому времени цикла и допускам размеров. Фиксация этих требований в официальном техническом задании или проектной спецификации предотвращает расширение рамок проекта и обеспечивает единое понимание задач всеми заинтересованными сторонами. Эффективность индивидуальной пресс-формы определяется именно теми требованиями, которые лежат в основе её проектирования; поэтому затраченное на начальном этапе время на тщательную документацию приносит ощутимую пользу на всех последующих стадиях жизненного цикла проекта.
Распределение бюджета и разработка графика работ следуют сразу после определения требований. Менеджеры проектов должны учитывать циклы итераций дизайна, сроки изготовления на производстве и резервные периоды. Сотрудничество с опытными поставщиками индивидуальных пресс-форм помогает установить реалистичные сроки и диапазоны бюджета с учётом сложности, требований к материалам и масштабов производства. Ранние обсуждения факторов, влияющих на стоимость, выбора марки стали для оснастки и количества полостей, оказывают влияние как на сроки, так и на объём необходимых финансовых вложений.
Этап проектирования и инженерной разработки
Этап проектирования преобразует требования в детальные инженерные спецификации, которые служат руководством при изготовлении индивидуальной пресс-формы. Инженеры-проектировщики создают трёхмерные CAD-модели, определяют расположение литниковых отверстий, задают конфигурацию каналов охлаждения и планируют последовательность выталкивания изделий. На этом этапе проектировщики взаимодействуют с инженерами по производству, чтобы гарантировать, что конструкция индивидуальной пресс-формы будет не только функциональной, но и экономически целесообразной, а также пригодной для серийного производства. Анализ проекта на технологичность (DFM) позволяет выявить потенциальные проблемы до начала изготовления оснастки, что снижает затраты на дорогостоящие изменения на поздних стадиях.
Инструменты моделирования всё чаще поддерживают этап проектирования, прогнозируя качество деталей, выявляя «горячие точки» охлаждения и проверяя конструкцию пресс-формы на прочность в условиях производства. Метод конечных элементов и моделирование течения расплава в пресс-форме позволяют определить, будет ли предложенная индивидуальная конструкция пресс-формы обеспечивать стабильное получение деталей в соответствии со спецификациями.
Этапы производства и контроля качества
Изготовление и сборка оснастки
После утверждения проекта начинается изготовление и сборка индивидуальной пресс-формы. Квалифицированные инструментальщики применяют фрезерную обработку с ЧПУ, электроэрозионную обработку (EDM), шлифовку и полировку для создания полости, сердечника и вспомогательных компонентов. На всех этапах изготовления проводятся контрольные проверки качества, чтобы подтвердить соответствие заданным размерам, параметрам отделки поверхности и твёрдости. Точность индивидуальной пресс-формы напрямую влияет на качество деталей и срок службы инструмента, поэтому на данном этапе особенно важны верификация размеров и испытания на твёрдость.
Сборка индивидуальной пресс-формы объединяет все компоненты — полости, сердечники, сдвижные элементы, выталкиватели и опорные плиты — в единый инструмент. Проверка посадки и функционирования гарантирует плавную работу всех подвижных элементов без заклинивания. Гидростатические или термические испытания подтверждают, что контуры охлаждения обеспечивают достаточный контроль температуры. Испытания на давление подтверждают герметичность каналов для охлаждающей жидкости. Эти проверки на стадии сборки предотвращают неожиданности в производстве при первом запуске индивидуальной пресс-формы на машине для литья под давлением.
Инспекция первого образца и пробные запуски
Перед началом полномасштабного производства на заказной пресс-форме проводится проверка первого образца (FAI), при которой изготавливаются и оцениваются пробные детали по всем установленным требованиям. На этапе прототипирования подтверждается соответствие точности геометрических размеров, качества поверхности, расположения литников и общей функциональности детали замыслу проекта. Конструкторы пресс-форм и инженеры по технологическим процессам контролируют параметры оборудования, время затвердевания литников, эффективность охлаждения и поведение деталей при выталкивании в ходе пробных запусков.
Проблемы, выявленные при изготовлении прототипов — например, чрезмерные следы от литников, коробление деталей из-за литников, дефекты поверхности или отклонения размеров — устраняются путём целенаправленной доработки пресс-формы. При этом могут потребоваться незначительные корректировки полостей, изменения каналов охлаждения или повторный дизайн литников. Затем заказная пресс-форма дорабатывается и проходит повторную оценку до тех пор, пока детали стабильно не будут соответствовать критериям приёмки. Такой итеративный подход гарантирует, что оснастка будет готова к серийному производству и обеспечит выпуск приемлемых деталей при каждом цикле.
Сдача проекта, документация и техническая поддержка
Финальная передача и настройка производства
Этап поставки включает доставку специализированной пресс-формы на производственное предприятие и установку рабочих параметров для обеспечения стабильного серийного производства. Документация на пресс-форму — включая схемы расположения полостей, схемы охлаждения, рекомендуемые типы смол, технологические окна обработки и графики технического обслуживания — предоставляется производственной команде. Обучающие занятия знакомят операторов и сотрудников отдела технического обслуживания с уникальными особенностями специализированной пресс-формы, требованиями к профилактическому уходу и протоколами устранения неисправностей.
Настройка производства включает выбор мощности машины для литья под давлением, установление усилия зажима, массы порции, времени цикла и температурных профилей. После установки, выравнивания и пробного холостого цикла специального пресс-формы проверяется её корректная работа до подачи материала. Параметры машины оптимизируются посредством постепенных корректировок, а базовые данные собираются для обеспечения стабильности процесса. Такая структурированная передача минимизирует задержки при запуске и закладывает прочный фундамент для успешного последующего производства.
Техническое обслуживание, поддержка и управление сроком службы инструмента
После запуска индивидуальной пресс-формы в производство профилактическое обслуживание становится необходимым условием стабильной работы и увеличения срока службы инструмента. Регулярная очистка, смазка направляющих штифтов, осмотр полости и термоциклирование способствуют сохранению размерной стабильности и качества поверхности. Стратегии прогнозирующего обслуживания отслеживают температуру пресс-формы, тенденции времени цикла и метрики качества деталей для выявления ранних признаков износа или деградации. Хорошо обслуживаемая индивидуальная пресс-форма может выпускать сотни тысяч деталей за весь срок эксплуатации.
Руководителям проектов следует наладить чёткие каналы связи с поставщиком индивидуальной пресс-формы для получения технической поддержки, услуг по ремонту и будущих модификаций. Если происходят изменения в конструкции детали или растут объёмы производства, поставщик может оценить, допускает ли существующая индивидуальная пресс-форма внесение изменений или требуется дополнительная оснастка. Поддержание этих отношений обеспечивает непрерывность процесса и сводит к минимуму простои в случае необходимости ремонта или доработки пресс-формы в ходе производства.
Часто задаваемые вопросы
Какие ключевые документы необходимы для успешного начала проекта по изготовлению индивидуальной пресс-формы?
Обязательные документы включают подробный чертёж детали со всеми размерными и поверхностными требованиями, руководство по выбору материала с указанием требуемой пластмассы, прогнозы объёмов производства и ограничения по срокам. Для проекта по изготовлению индивидуальной пресс-формы также полезны чек-лист проверки конструкции, резюме целевой стоимости и утверждённый список поставщиков. Эти документы составляют основу для точных коммерческих предложений по индивидуальным пресс-формам, реалистичных графиков и согласованных ожиданий между всеми сторонами.
Сколько времени занимает типичный проект по изготовлению индивидуальной пресс-формы — от проектирования до поставки?
Сроки изготовления значительно варьируются в зависимости от сложности нестандартной пресс-формы, её размеров, количества полостей и производственных мощностей поставщика. Простые однополостные пресс-формы могут быть поставлены через 4–8 недель, тогда как сложные многополостные нестандартные пресс-формы с продвинутыми системами охлаждения или подвижными элементами требуют 12–16 недель или более. Ускоренные программы возможны при дополнительных затратах, однако качество ни в коем случае не должно жертвоваться ради скорости. Ранняя координация с производителем нестандартных пресс-форм и реалистичное планирование сроков позволяют избежать сжатия графика и снизить риск переделок.
Каким стандартам качества должна соответствовать нестандартная пресс-форма перед запуском в серийное производство?
Специальный пресс-форма, готовая к серийному производству, должна пройти контроль размеров, при котором все элементы полости и сердечника находятся в пределах допусков, пройти испытания на тепловую эффективность для подтверждения эффективности охлаждения и продемонстрировать стабильное производство деталей в ходе пробных запусков. Качество поверхности и твёрдость должны соответствовать проектным спецификациям, а все подвижные компоненты должны работать плавно без заклинивания. Отчёты о первичном контроле изготовленных деталей, подтверждающие их соответствие всем требованиям, служат окончательным подтверждением готовности специальной пресс-формы к серийному производству и её способности обеспечивать устойчивое качество продукции.
Содержание
- Понимание жизненного цикла проекта индивидуальной пресс-формы
- Этапы производства и контроля качества
- Сдача проекта, документация и техническая поддержка
-
Часто задаваемые вопросы
- Какие ключевые документы необходимы для успешного начала проекта по изготовлению индивидуальной пресс-формы?
- Сколько времени занимает типичный проект по изготовлению индивидуальной пресс-формы — от проектирования до поставки?
- Каким стандартам качества должна соответствовать нестандартная пресс-форма перед запуском в серийное производство?