
 EN



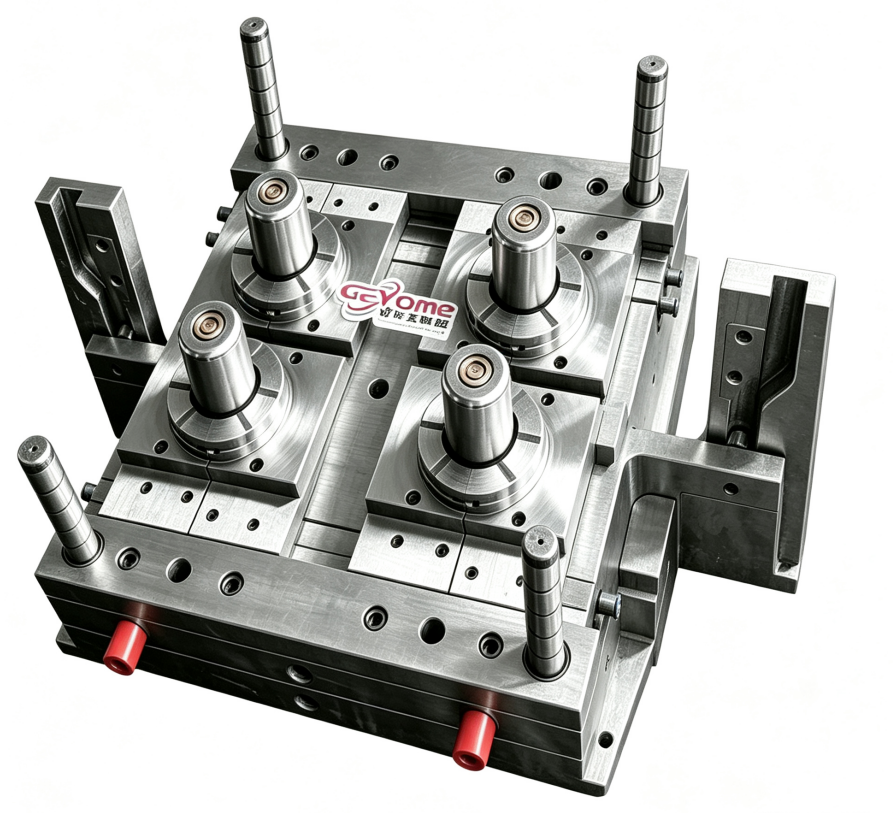
इंजेक्शन मोल्डिंग में, आपके अंतिम उत्पाद की गुणवत्ता आपके टूलिंग की सटीकता और स्थिति पर बहुत अधिक निर्भर करती है। प्रत्येक मॉल्ड भाग उत्पादन चक्र को सुचारू रूप से चलाने या महँगी दोष और रोक-थाम का सामना करने के बीच का निर्णय लेने में एक महत्वपूर्ण भूमिका निभाता है। उन मोल्ड भागों को समझना जो उत्पाद गुणवत्ता पर सबसे अधिक प्रभाव डालते हैं, उन निर्माताओं के लिए आवश्यक है जो स्थिरता बनाए रखना चाहते हैं, अपव्यय दर को कम करना चाहते हैं और प्रतिस्पर्धी बाज़ारों में अपनी प्रतिष्ठा की रक्षा करना चाहते हैं।
जब निर्माण संचालन सटीक टूलिंग पर निर्भर करते हैं, तो प्रत्येक मोल्ड भाग तत्व समग्र सफलता के लिए योगदान देता है। चाहे आप उपभोक्ता वस्तुएँ, ऑटोमोटिव घटक या औद्योगिक उपकरण निर्मित करते हों, आपके मोल्ड भागों की विश्वसनीयता सीधे आयामी सटीकता, सतह का फ़िनिश, सामग्री का प्रवाह और उत्पादन दक्षता को प्रभावित करती है। यह मार्गदर्शिका पाँच महत्वपूर्ण मोल्ड भागों की जाँच करती है जिन पर आपका ध्यान और निवेश आवश्यक है ताकि लगातार, उच्च-गुणवत्ता वाला आउटपुट प्राप्त किया जा सके।
कैविटी इन्सर्ट्स और कोर तत्व
आयामी सटीकता में परिभाषित भूमिका
कैविटी इन्सर्ट्स और कोर तत्व आपके अंतिम उत्पाद के वास्तविक आकार को निर्धारित करते हैं। ये मोल्ड भाग हज़ारों इंजेक्शन चक्रों के दौरान सटीक आयाम बनाए रखने के लिए आवश्यक हैं। कैविटी की सतहों पर कोई भी घिसावट, क्षरण या क्षति सीधे विनिर्देश से बाहर के भागों और ग्राहक शिकायतों का कारण बनती है। निर्माता स्वीकार करते हैं कि कैविटी इन्सर्ट्स मोल्ड के सबसे दृश्यमान भागों में से एक हैं, क्योंकि उनकी स्थिति सीधे यह निर्धारित करती है कि क्या भाग तंग सहिष्णुता को पूरा करते हैं।
गुहा सम्मिश्रों के लिए सामग्री चयन महत्वपूर्ण है। टूल स्टील के ग्रेड, कठोरता स्तर और सतह उपचार सभी इन छाँचा भागों के आयामी स्थिरता की अवधि को प्रभावित करते हैं, जब वे अत्यधिक इंजेक्शन दबाव और तापमान के अधीन होते हैं। जब गुहा की सतहें क्षीण होना शुरू कर देती हैं—भले ही थोड़ा सा ही—तो आयामी विस्थापन तेज़ी से बढ़ जाता है और अपशिष्ट दरें तीव्रता से बढ़ जाती हैं। गुहा छाँचा भागों का नियमित निरीक्षण और पूर्वानुमानात्मक रखरखाव उत्पादन चक्र के मध्य में आकस्मिक छाँचा विफलता को रोकता है।
प्रदर्शन पर रखरखाव का प्रभाव
उचित रखरखाव प्रोटोकॉल गुहा छाँचा भागों के जीवनकाल को काफी लंबा कर देते हैं। पॉलिशिंग, कोटिंग पुनर्स्थापना और आवधिक पुनः मशीनिंग इन महत्वपूर्ण छाँचा भागों को आदर्श स्थिति में बनाए रखते हैं। जो सुविधाएँ संरचित छाँचा भाग देखभाल कार्यक्रम लागू करती हैं, उन्हें कम दोष और लंबे छाँचा जीवनकाल का अनुभव होता है। इसके विपरीत, अपर्याप्त रखरखाव गुहा के क्षरण को तेज़ कर देता है और महँगे पुनः उपकरणीकरण को आवश्यकता से पहले ही बाध्य कर देता है।
रनर प्रणाली और गेट डिज़ाइन
प्रवाह नियंत्रण और सामग्री वितरण
रनर प्रणाली और गेट्स वह मार्ग हैं, जिनके माध्यम से द्रवित प्लास्टिक को गुहा ढांचा भागों में प्रवेश कराया जाता है। खराब गेट डिज़ाइन या असंतुलित रनर प्रणाली दबाव में असंगति, अपूर्ण भराव और सामग्री के क्षय का कारण बनती है। इन ढांचा भागों को इस प्रकार अभियांत्रिकी द्वारा डिज़ाइन किया जाना चाहिए कि वे सभी गुहाओं में एक समान सामग्री प्रवाह प्रदान करें, और वह भी एक साथ। जब रनर प्रणाली सामग्री को समान रूप से वितरित नहीं कर पाती है, तो कुछ गुहाएँ उत्कृष्ट भाग उत्पादित करती हैं, जबकि अन्य में फ्लैश, शॉर्ट शॉट या सिंक मार्क्स दिखाई देते हैं।
गेट स्वयं—एक महत्वपूर्ण ढांचा भाग घटक—निर्धारित करता है कि सामग्री गुहा में कहाँ प्रवेश करेगी और दबाव कैसे बढ़ेगा। अत्यधिक विशाल गेट अत्यधिक सामग्री अपव्यय का कारण बनते हैं; जबकि अत्यधिक सूक्ष्म गेट ऐसा पीछे का दबाव उत्पन्न करते हैं जो रेज़िन की आणविक संरचना को क्षतिग्रस्त कर देता है। इष्टतम रूप से डिज़ाइन की गई रनर और गेट ढांचा भागें चक्र समय को कम करती हैं, सामग्री की खपत को कम करती हैं, और उत्कृष्ट यांत्रिक गुणों तथा उपस्थिति वाले भागों का उत्पादन करती हैं।
तापमान और क्षरण विचार
रनर प्रणालियाँ निरंतर तापीय चक्र और सामग्री घर्षण का अनुभव करती हैं। रनर प्रणालियों में उच्च-गुणवत्ता वाले फॉर्म मोल्ड भागों को प्रसंस्करण योजकों से होने वाले संक्षारण का प्रतिरोध करना चाहिए और दबाव गिरावट को कम करने के लिए चिकनी सतहों को बनाए रखना चाहिए। जब रनर मोल्ड भागों पर जमाव इकट्ठा हो जाता है या क्षरण विकसित हो जाता है, तो सामग्री का वेग बदल जाता है, तापमान अप्रत्याशित रूप से बढ़ जाते हैं, और भाग की गुणवत्ता में कमी आ जाती है। रनर मोल्ड भागों की नियमित पर्जिंग और निवारक सफाई प्रवाह दक्षता को बनाए रखती है और अपशिष्ट को कम करती है।
शीतलन चैनल की दक्षता
गुणवत्ता की आधारशिला के रूप में तापमान नियंत्रण
मोल्ड भागों के भीतर अंतर्निहित शीतलन चैनल ठोसीकरण के दौरान भाग के तापमान को नियंत्रित करते हैं। ये मोल्ड भाग सीधे चक्र समय, भाग वार्पिंग और सतह की गुणवत्ता को प्रभावित करते हैं। अपर्याप्त शीतलन के कारण भाग कैविटीज़ के साथ चिपक सकते हैं, असमान रूप से ठंडे होने पर वार्प हो सकते हैं, या दीर्घकालिक प्रदर्शन को समाप्त करने वाला अवशिष्ट तनाव विकसित कर सकते हैं। इसके विपरीत, अत्यधिक शीतलन चक्र समय को अनावश्यक रूप से बढ़ा देता है और प्रति भाग उत्पादन लागत को बढ़ा देता है।
आधुनिक ढालपट्टियों के भागों में अब अधिकाधिक समानांतर शीतलन चैनलों का उपयोग किया जाता है, जो गुहा की ज्यामिति के अत्यंत समीप से अनुसरण करते हैं। ये उन्नत ढालपट्टी भाग पारंपरिक सीधे चैनलों की तुलना में ऊष्मा को अधिक कुशलता से निकालते हैं, जिससे चक्र समय कम होता है और भागों की गुणवत्ता में सुधार होता है। सभी गुहाओं में तापमान की एकरूपता सुनिश्चित करने से भागों के गुणों में स्थिरता बनी रहती है तथा उत्पादन चक्र के आरंभ और अंत में बनाए गए भागों के बीच गुणवत्ता में भिन्नता समाप्त हो जाती है।
माप और अवरोध रोकथाम
जल की गुणवत्ता सीधे ढालपट्टी के शीतलन भागों को प्रभावित करती है। खनिज निक्षेप, संक्षारण और जैविक वृद्धि के कारण समय के साथ शीतलन की दक्षता कम हो जाती है। ये समस्याएँ धीरे-धीरे विकसित होती हैं, जिससे ढालपट्टी के शीतलन भाग धीमी गुणवत्ता अवक्रमण का एक सामान्य स्रोत बन जाते हैं, जिसे ऑपरेटर अक्सर तब तक नज़रअंदाज़ करते हैं जब तक कि भागों पर दोष स्पष्ट रूप से प्रकट नहीं हो जाते। जो सुविधाएँ विघटित जल (डीआय वॉटर) का उपयोग करती हैं और शीतलन प्रणाली के ढालपट्टी भागों का निर्वाह करती हैं, उन्हें बेहतर तापमान नियंत्रण और अधिक स्थिर उत्पादन समय सीमा प्राप्त होती है।
इजेक्टर पिन और स्ट्रिपर तंत्र
मुक्ति की गुणवत्ता और भाग की अखंडता
मॉल्डिंग पूरी होने के बाद, इजेक्टर पिन और स्ट्रिपर प्लेट्स को बिना किसी क्षति के भागों को साफ़-साफ़ निकालना चाहिए। घिसे हुए या गलत तरीके से संरेखित इजेक्टर मॉल्ड भागों के कारण भाग चिपक जाते हैं, अटक जाते हैं या उनकी सतह पर खरोंच या विकृति आ जाती है। ये मॉल्ड भाग गुणवत्ता नियंत्रण का एक महत्वपूर्ण बिंदु हैं, क्योंकि इजेक्शन बल भागों पर सीधे तनाव डालते हैं जब वे अभी भी थोड़े नरम होते हैं। इजेक्टर पिन का अपर्याप्त डिज़ाइन या खराब स्थिति के कारण भागों पर विटनेस मार्क्स, इजेक्टर पिन के निशान या टूटे हुए हिस्से दिखाई देते हैं।
जो स्ट्रिपर प्लेट मॉल्ड भाग चिकनी तरह से काम करते हैं, वे भागों को कुशल और सुसंगत तरीके से निकालने में सक्षम बनाते हैं। जब ये मॉल्ड भाग असमान रूप से घिस जाते हैं या उनमें खेल (प्ले) और विक्षेपण (डिफ्लेक्शन) आ जाता है, तो इजेक्शन असुसंगत हो जाता है। कुछ भाग साफ़-साफ़ निकल जाते हैं जबकि अन्य को हस्तचालित हस्तक्षेप की आवश्यकता होती है, जिससे श्रम लागत और दोष का जोखिम बढ़ जाता है। उत्पादन चक्रों के दौरान विश्वसनीय, क्षति-मुक्त भाग रिलीज़ प्रदान करने के लिए इजेक्शन प्रणालियों में उच्च-गुणवत्ता वाले मॉल्ड भागों की लागत उनके द्वारा प्राप्त लाभ के कारण औचित्यपूर्ण है।
शट-ऑफ सतहें और सील्स
सामग्री के रिसाव और फ्लैश को रोकना
अलग-अलग छाँचा भागों के खंडों के मिलने वाले बंद करने वाले सतहों को सटीक रूप से सील करना आवश्यक है, ताकि द्रव्य के रिसाव और फ्लैश के निर्माण को रोका जा सके। इन महत्वपूर्ण छाँचा भागों पर सूक्ष्म सतह अनियमितताएँ गलित प्लास्टिक को विभाजन रेखाओं के बीच से निकलने देती हैं, जिससे किनारों के उभार (बर्स) बन जाते हैं, जिनको हटाने के लिए श्रम-घनत्वपूर्ण प्रक्रिया की आवश्यकता होती है। बंद करने वाले छाँचा भागों पर भी थोड़ी सी पहन-पहन भी सील की अखंडता को कम कर देती है और अयोग्य उत्पादों की मात्रा को काफी बढ़ा देती है।
बंद करने वाले छाँचा भागों के सटीक इंजीनियरिंग के लिए सतह के फिनिश, समानांतरता और संपर्क दबाव पर सावधानीपूर्ण ध्यान देना आवश्यक है। कई गुणवत्ता संबंधित समस्याएँ अपर्याप्त बंद करने वाले छाँचा भागों से उत्पन्न होती हैं, जो छोटी मात्रा में फ्लैश को जाने देते हैं, जो हज़ारों भागों के दौरान जमा हो जाता है। कुल छाँचा भाग डिज़ाइन के हिस्से के रूप में उच्च-गुणवत्ता वाली बंद करने वाली सतहों में निवेश करने से प्रणालीगत गुणवत्ता समस्याओं को रोका जा सकता है और मॉल्डिंग के बाद के श्रम को कम किया जा सकता है।
अक्सर पूछे जाने वाले प्रश्न
गुणवत्ता बनाए रखने के लिए मैं महत्वपूर्ण छाँचा भागों का निरीक्षण कितनी बार करूँ?
अधिकांश निर्माताओं को मोल्ड के भागों का निरीक्षण कम से कम प्रत्येक ५०,००० चक्रों या मासिक आधार पर—जो भी पहले आए—करना चाहिए। उच्च-सटीकता वाले अनुप्रयोग या भरे हुए सामग्री के साथ काम करने वाले अनुप्रयोगों में मोल्ड के भागों का निरीक्षण अधिक बाराबारी से करने की आवश्यकता हो सकती है। घिसावट के लिए दृश्य जाँच, आयामी ऑडिट और शीतलन प्रणाली का मूल्यांकन इससे पहले कि यह भागों की गुणवत्ता को प्रभावित करे, डिग्रेडेशन को जल्दी पहचानने में सहायता करते हैं। मोल्ड के भागों के प्रदर्शन डेटा को ट्रैक करने वाले भविष्यवाणी रखरखाव कार्यक्रम प्रवृत्तियों की पहचान करते हैं और रिएक्टिव रखरखाव के बजाय प्रोएक्टिव रूप से रखरखाव के लिए निर्धारित समय निर्धारित करते हैं।
मोल्ड के भागों के सामग्री चयन और उत्पाद गुणवत्ता के बीच क्या संबंध है?
मोल्ड के हिस्सों के सामग्री का ग्रेड सीधे पहने जाने के प्रतिरोध, तापीय चालकता और प्रसंस्करण तनाव के तहत आकारिक स्थिरता को प्रभावित करता है। उच्च-गुणवत्ता वाले टूल स्टील के मोल्ड के हिस्से लंबे समय तक पहने जाने के प्रतिरोधी होते हैं और विस्तारित उत्पादन चक्रों के दौरान आकारिक सटीकता बनाए रखते हैं। आपके विशिष्ट प्लास्टिक रेजिन और प्रसंस्करण स्थितियों के लिए उपयुक्त सामग्री से मशीन किए गए मोल्ड के हिस्से उत्कृष्ट भागों का उत्पादन करेंगे और लंबे समय तक टूल जीवन प्राप्त करेंगे, जिससे मोल्ड के पूरे जीवनकाल में सामग्री पर निवेश सार्थक हो जाता है।
क्या अपर्याप्त मोल्ड हिस्सों के रखरखाव से केवल दृश्यमान दोषों से अधिक प्रभाव पड़ सकता है?
हाँ, ढलाई के हिस्सों का क्षरण अंतिम भागों के यांत्रिक गुणों और दीर्घकालिक प्रदर्शन को प्रभावित करता है। क्षीणित कोटर ढलाई के हिस्सों से आयामी विस्थापन, चैनलों में जमा हुए पैमाने के कारण असंगत शीतन, और क्षीणित गेट ढलाई के हिस्सों से अनियमित सामग्री प्रवाह — ये सभी सामग्री के क्रिस्टलीयता, शक्ति और टिकाऊपन को प्रभावित करते हैं। ऐसे भाग जो दृश्यतः स्वीकार्य प्रतीत होते हैं, उत्पादन के दौरान सामग्री के गुणों को संकट में डालने वाले प्रक्रिया विचरण को ढलाई के हिस्सों की स्थिति ने संभव बना दिया हो, तो सेवा के दौरान विफल हो सकते हैं।