
 EN



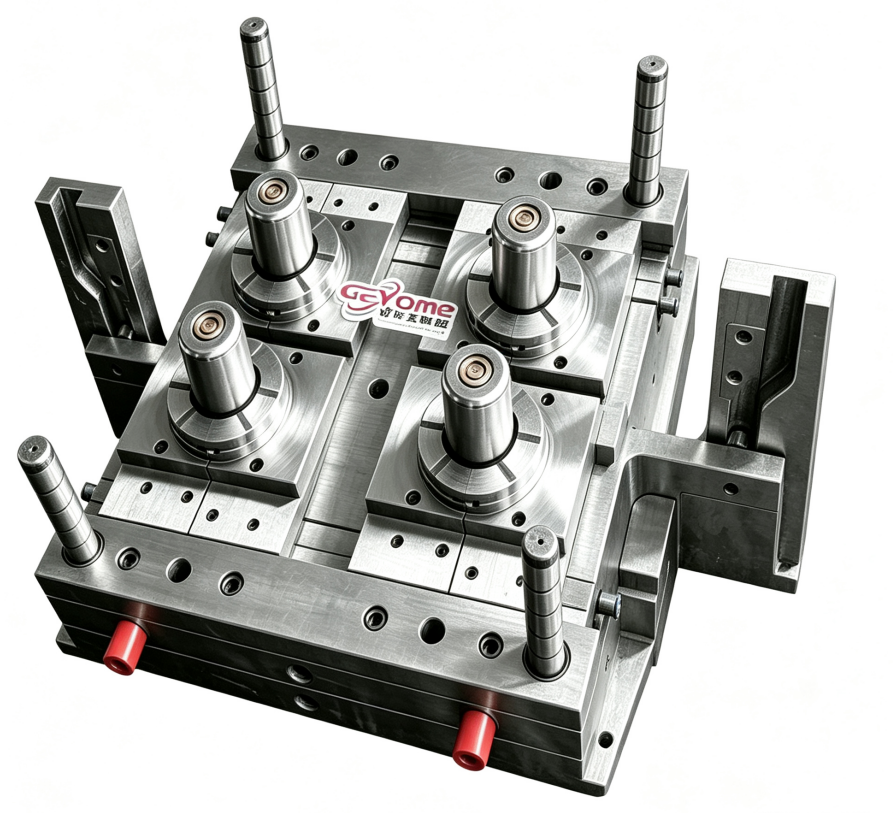
Dalam proses pencetakan injeksi, kualitas produk akhir Anda sangat bergantung pada presisi dan kondisi peralatan cetak Anda. Setiap bagian cetakan memainkan peran kritis dalam menentukan apakah jalannya produksi berjalan lancar atau justru mengalami cacat mahal dan waktu henti. Memahami bagian cetakan mana yang paling berdampak besar terhadap kualitas produk merupakan hal esensial bagi para produsen yang ingin menjaga konsistensi, menekan tingkat limbah, serta melindungi reputasi mereka di pasar yang kompetitif.
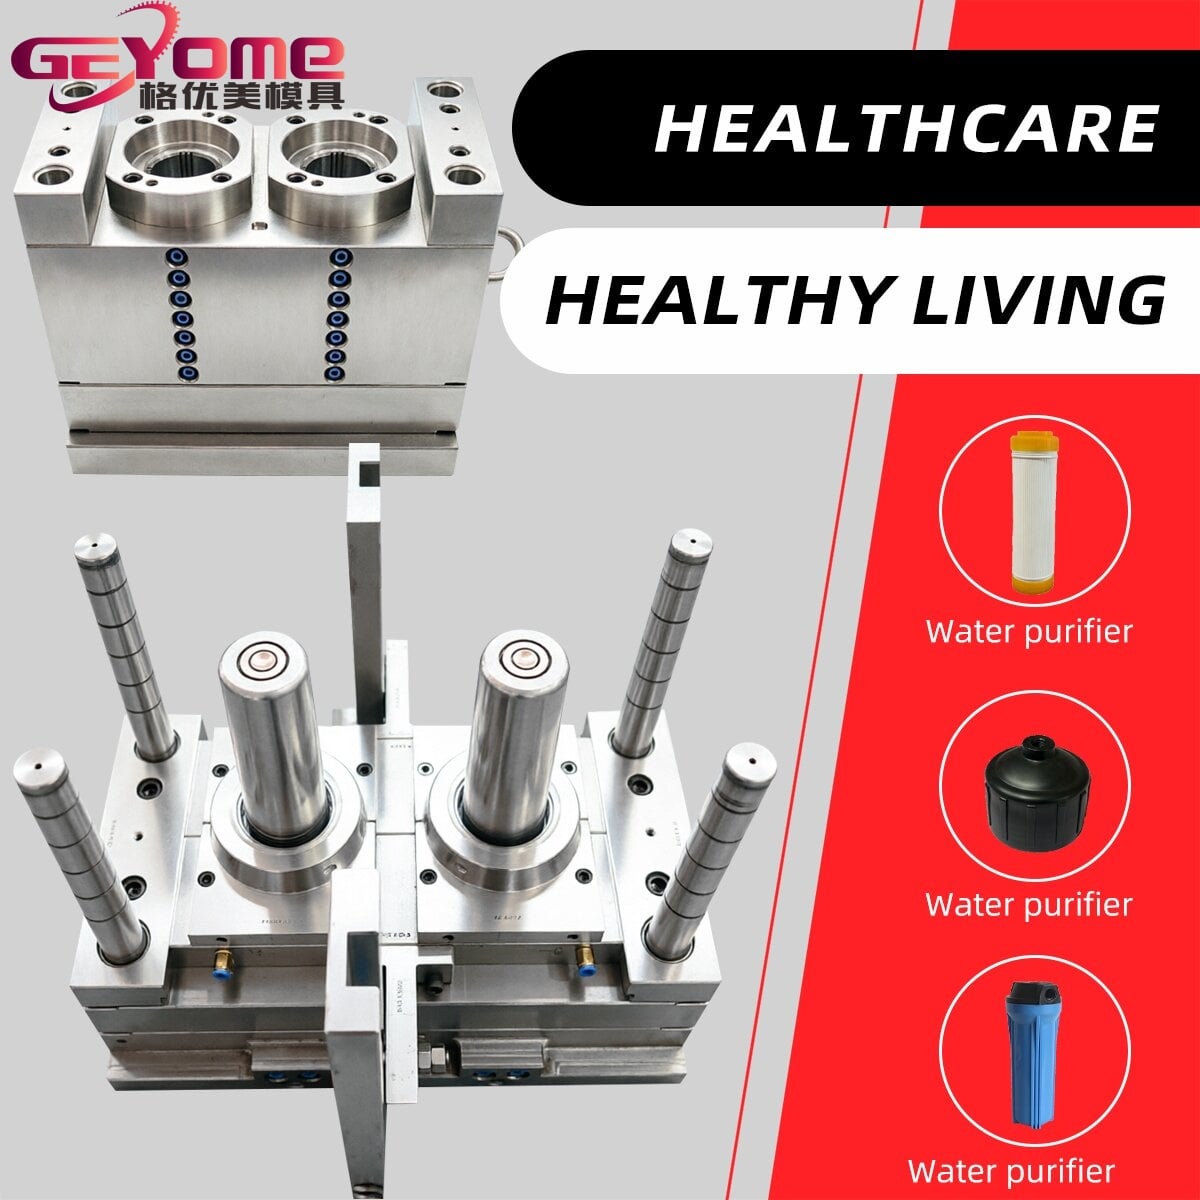
Ketika operasi manufaktur bergantung pada peralatan cetak presisi, setiap elemen bagian cetakan turut berkontribusi terhadap keberhasilan keseluruhan. Baik Anda memproduksi barang konsumen, komponen otomotif, maupun peralatan industri, keandalan bagian cetakan Anda secara langsung memengaruhi akurasi dimensi, hasil permukaan, aliran bahan, serta efisiensi produksi. Panduan ini membahas lima bagian cetakan kritis yang memerlukan perhatian dan investasi serius guna mencapai hasil keluaran yang konsisten dan berkualitas tinggi.
Sisipan Rongga dan Elemen Inti
Menentukan Peran dalam Akurasi Dimensi
Sisipan rongga dan elemen inti membentuk bentuk sebenarnya dari produk jadi Anda. Komponen cetakan ini harus mempertahankan dimensi yang presisi selama ribuan siklus injeksi. Setiap keausan, erosi, atau kerusakan pada permukaan rongga secara langsung menghasilkan komponen di luar spesifikasi dan keluhan pelanggan. Produsen menyadari bahwa sisipan rongga merupakan salah satu investasi paling nyata dalam komponen cetakan karena kondisinya secara langsung menentukan apakah komponen memenuhi toleransi ketat.
Pemilihan bahan untuk sisipan rongga sangat penting. Jenis baja perkakas, tingkat kekerasan, serta perlakuan permukaan semuanya memengaruhi seberapa lama komponen cetakan ini tetap stabil secara dimensi di bawah tekanan dan suhu ekstrem selama proses injeksi. Ketika permukaan rongga mulai memburuk—meskipun hanya sedikit—pergeseran dimensi akan semakin cepat dan tingkat limbah pun meningkat tajam. Pemeriksaan rutin serta perawatan prediktif terhadap komponen cetakan rongga mencegah kegagalan alat cetak yang bersifat kritis di tengah jalannya produksi.
Dampak Perawatan terhadap Kinerja
Protokol perawatan yang tepat memperpanjang masa pakai komponen cetakan rongga secara signifikan. Pemolesan, pemulihan lapisan pelindung, dan pemesinan ulang berkala menjaga komponen cetakan kritis ini dalam kondisi optimal. Fasilitas yang menerapkan jadwal perawatan komponen cetakan secara terstruktur mengalami lebih sedikit cacat dan masa pakai alat yang lebih panjang. Sebaliknya, perawatan yang tidak memadai mempercepat keausan rongga dan memaksa penggantian alat—yang mahal—lebih cepat dari yang diperlukan.
Sistem Saluran Alir dan Desain Gerbang
Pengendalian Aliran serta Distribusi Bahan
Sistem saluran alir dan gerbang berfungsi sebagai jalan raya tempat plastik cair mengalir ke komponen cetakan rongga. Desain gerbang yang buruk atau ketidakseimbangan saluran alir menimbulkan inkonsistensi tekanan, pengisian tidak lengkap, serta degradasi bahan. Komponen cetakan ini harus direkayasa agar mampu mengalirkan bahan secara seragam ke semua rongga secara bersamaan. Ketika sistem saluran alir gagal mendistribusikan bahan secara merata, sebagian rongga menghasilkan komponen berkualitas sangat baik, sementara rongga lain menunjukkan cacat seperti flash, short shot, atau sink mark.
Gerbang itu sendiri—elemen bagian cetakan yang kritis—mengatur di mana material memasuki rongga dan bagaimana tekanan terbentuk. Gerbang berukuran terlalu besar menyebabkan pemborosan material berlebihan; gerbang berukuran terlalu kecil menciptakan tekanan balik yang merusak struktur molekul resin. Bagian cetakan saluran alir (runner) dan gerbang yang dirancang secara optimal mengurangi waktu siklus, menurunkan konsumsi material, serta menghasilkan komponen dengan sifat mekanis dan penampilan yang unggul.
Pertimbangan Suhu dan Keausan
Sistem saluran alir mengalami siklus termal terus-menerus serta gesekan material. Bagian cetakan berkualitas tinggi dalam sistem saluran alir harus tahan korosi akibat bahan tambahan proses dan mampu mempertahankan permukaan halus guna meminimalkan penurunan tekanan. Ketika bagian cetakan saluran alir mengalami penumpukan atau erosi, kecepatan material berubah, suhu meningkat tak terduga, dan kualitas komponen menurun. Pembersihan pencegahan serta pengosongan rutin pada bagian cetakan saluran alir menjaga efisiensi aliran dan mengurangi limbah produksi.
Efisiensi Saluran Pendingin
Pengendalian Suhu sebagai Fondasi Kualitas
Saluran pendingin yang tertanam di dalam komponen cetakan mengatur suhu bagian selama proses pembekuan. Komponen cetakan ini secara langsung memengaruhi waktu siklus, distorsi bagian, dan kualitas permukaan. Pendinginan yang tidak memadai menyebabkan bagian menempel pada rongga, mengalami distorsi akibat pendinginan tidak merata, atau mengembangkan tegangan sisa yang mengurangi kinerja jangka panjang. Sebaliknya, pendinginan berlebih memperpanjang waktu siklus secara tidak perlu serta meningkatkan biaya produksi per bagian.
Komponen cetakan modern semakin banyak mengadopsi saluran pendingin konformal yang mengikuti geometri rongga secara presisi. Komponen cetakan canggih ini mengekstraksi panas lebih efisien dibandingkan saluran lurus konvensional, sehingga memungkinkan siklus yang lebih cepat dan kualitas bagian yang unggul. Keseragaman suhu di seluruh rongga menjamin konsistensi sifat bagian serta menghilangkan variasi kualitas antara bagian yang diproduksi di awal dan di akhir suatu proses produksi.
Pencegahan Pengendapan dan Penyumbatan
Kualitas air secara langsung memengaruhi komponen cetakan pendingin. Endapan mineral, korosi, dan pertumbuhan biologis mengurangi efisiensi pendinginan seiring waktu. Masalah-masalah ini berkembang secara perlahan, sehingga komponen cetakan pendingin sering menjadi sumber degradasi kualitas bertahap yang diabaikan operator hingga bagian-bagian tersebut sudah menunjukkan cacat. Fasilitas yang menggunakan air terdeionisasi dan melakukan pemeliharaan rutin terhadap komponen cetakan pendingin mengalami pengendalian suhu yang lebih baik serta jendela produksi yang lebih stabil.
Pin Pendorong dan Mekanisme Pengelupas
Kualitas Pelepasan dan Integritas Bagian
Setelah proses pencetakan selesai, pin pendorong dan pelat pengelupas harus melepaskan bagian secara bersih tanpa menimbulkan kerusakan. Komponen cetakan pendorong yang aus atau tidak sejajar menyebabkan bagian menempel, macet, atau mengalami goresan permukaan serta deformasi. Komponen cetakan ini merupakan titik kendali kualitas yang signifikan karena gaya pelepasan langsung memberi tekanan pada bagian yang masih sedikit lunak. Desain atau kondisi pin pendorong yang tidak memadai menghasilkan bagian dengan tanda keberadaan (witness marks), bekas tekanan pin pendorong, atau fitur yang patah.
Bagian cetakan pelat pengupas yang berfungsi lancar memungkinkan pelepasan komponen secara efisien dan konsisten. Ketika bagian cetakan ini aus tidak merata atau mengalami kebebasan gerak dan lendutan, proses ejeksi menjadi tidak konsisten. Sebagian komponen terlepas dengan bersih, sementara yang lain memerlukan intervensi manual, sehingga meningkatkan beban tenaga kerja dan risiko cacat. Komponen cetakan berkualitas tinggi dalam sistem ejeksi membenarkan biayanya melalui pelepasan komponen yang andal dan bebas kerusakan sepanjang proses produksi.
Permukaan Penutup dan Segel
Mencegah Kebocoran Bahan dan Pembentukan Flash
Permukaan penutup tempat bagian-bagian cetakan berbeda saling bertemu harus membentuk segel secara presisi guna mencegah kebocoran bahan dan pembentukan flash. Ketidakrataan mikroskopis pada permukaan kritis ini memungkinkan plastik cair menyusup di antara garis parting, menghasilkan burr yang memerlukan proses penghilangan secara intensif tenaga kerja. Bahkan keausan ringan pada bagian cetakan penutup pun menurunkan integritas segel dan meningkatkan jumlah scrap secara signifikan.
Rekayasa presisi komponen cetakan penutup memerlukan perhatian cermat terhadap kualitas permukaan, kesejajaran, dan tekanan kontak. Banyak masalah kualitas bersumber dari komponen cetakan penutup yang tidak memadai, sehingga memungkinkan munculnya sedikit flash yang menumpuk selama produksi ribuan komponen. Investasi pada permukaan penutup berkualitas tinggi sebagai bagian dari desain keseluruhan komponen cetakan mencegah masalah kualitas sistemik serta mengurangi tenaga kerja pasca-cetak.
Tanya Jawab
Seberapa sering saya harus memeriksa komponen cetakan kritis guna menjaga kualitas?
Sebagian besar produsen harus memeriksa komponen cetakan minimal setiap 50.000 siklus atau tiap bulan, mana yang lebih dulu tercapai. Aplikasi presisi tinggi atau proses yang menggunakan bahan berisi (filled materials) mungkin memerlukan pemeriksaan komponen cetakan lebih sering. Pemeriksaan visual terhadap keausan, audit dimensi, serta evaluasi sistem pendingin membantu mendeteksi degradasi sejak dini sebelum berdampak pada kualitas komponen. Program perawatan prediktif yang mencatat data kinerja komponen cetakan mampu mengidentifikasi tren dan menjadwalkan perawatan secara proaktif, bukan reaktif.
Apa hubungan antara pemilihan bahan bagian cetakan dan kualitas produk?
Tingkat bahan bagian cetakan secara langsung memengaruhi ketahanan aus, konduktivitas termal, serta stabilitas dimensi di bawah tekanan proses. Bagian cetakan dari baja perkakas berkualitas tinggi memiliki ketahanan aus yang lebih lama dan mempertahankan akurasi dimensi selama siklus produksi yang berkepanjangan. Bagian cetakan yang dikerjakan dari bahan yang sesuai untuk resin plastik spesifik dan kondisi proses Anda akan menghasilkan komponen berkualitas unggul serta mencapai masa pakai cetakan yang lebih panjang, sehingga investasi pada bahan tersebut layak dalam jangka hidup cetakan secara keseluruhan.
Apakah perawatan bagian cetakan yang tidak memadai dapat memengaruhi lebih dari sekadar cacat yang terlihat?
Ya, degradasi bagian cetakan memengaruhi sifat mekanis dan kinerja jangka panjang komponen jadi. Pergeseran dimensi akibat keausan bagian rongga cetakan, pendinginan tidak konsisten akibat kerak di saluran pendingin, serta aliran material tidak seragam akibat degradasi bagian gerbang cetakan semuanya memengaruhi kristalinitas, kekuatan, dan ketahanan material. Komponen yang tampak dapat diterima secara visual pun berpotensi gagal saat digunakan, jika kondisi bagian cetakan memungkinkan variasi proses yang merugikan sifat material selama manufaktur.