
 EN



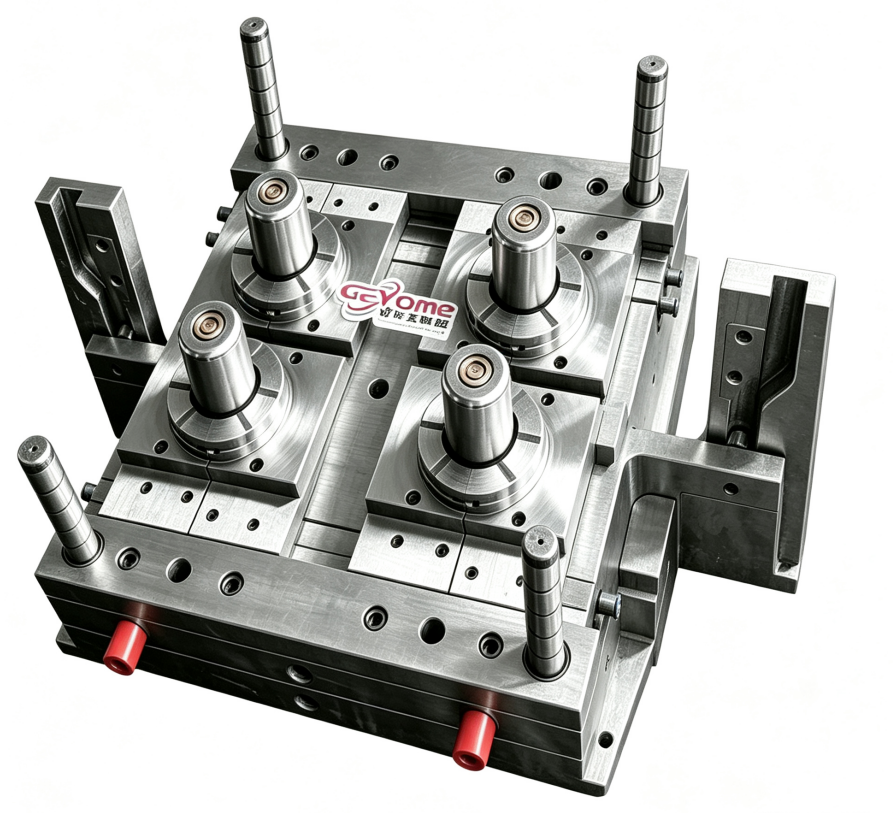
A fröccsöntés során a végső termék minősége erősen függ a szerszámok pontosságától és állapotától. Mindegyik szerszámkép-alkatrész döntő szerepet játszik abban, hogy a gyártási folyamat zavartalanul vagy költséges hibák és leállások kíséretében zajlik-e. Azon szerszámrészek azonosítása, amelyek a legnagyobb hatással vannak a termék minőségére, elengedhetetlen a gyártók számára, akik konzisztenciát szeretnének biztosítani, csökkenteni a selejtarányt és megvédeni jó hírüket a versengő piacokon.
Amikor a gyártási műveletek pontosságra épülő szerszámoktól függenek, akkor minden szerszámrész hozzájárul az általános sikerhez. Akár fogyasztási cikkeket, akár autóipari alkatrészeket vagy ipari berendezéseket gyártanak, a szerszámrészek megbízhatósága közvetlenül befolyásolja a méretbeli pontosságot, a felületi minőséget, az anyagáramlást és a gyártási hatékonyságot. Ez az útmutató öt kritikus szerszámrészt mutat be, amelyekre különös figyelmet és befektetést igényelnek a következetes, magas minőségű kimenet eléréséhez.
Üregbeillesztések és magelemek
A méretbeli pontosság meghatározó szerepe
Az üregbeillesztések és a magelemek adják meg a kész termék tényleges alakját. Ezeknek a formázórészeknek ezer injekciós cikluson át is pontos méreteket kell megőrizniük. Az üregfelületek bármilyen kopása, elmosódása vagy sérülése közvetlenül hibás méretekhez és vevői panaszokhoz vezet. A gyártók tudatában vannak annak, hogy az üregbeillesztések a legláthatóbb formázórész-inverziók egyike, mivel állapotuk közvetlenül meghatározza, teljesítik-e a szigorú tűréshatárokat a termékek.
A üregbeillesztők anyagválasztása döntő fontosságú. Az acélformák típusai, keménységi szintjeik és felületkezelésük mind befolyásolják, mennyi ideig maradnak méretállandók ezek a formarészek extrém befecskendezési nyomás és hőmérséklet mellett. Amikor az üregfelületek elkezdenek degradálódni – még ha csak kismértékben is –, a méreteltérés gyorsul, és a selejtarány gyorsan emelkedik. A rendszeres ellenőrzés és az előrejelző karbantartás megakadályozza a formák katasztrofális meghibásodását a gyártási folyamat közepén.
Karbantartás hatása a teljesítményre
A megfelelő karbantartási protokollok jelentősen meghosszabbítják az üregformarészek élettartamát. A csiszolás, a bevonatok helyreállítása és az időszakos újramegmunkálás ezen kritikus formarészeket optimális állapotban tartja. Azok a gyártóüzemek, amelyek strukturált formarész-karbantartási ütemtervet alkalmaznak, kevesebb hibát tapasztalnak, és hosszabb élettartamú szerszámokat használnak. Ellentétben ezzel, a megfelelőtlen karbantartás gyorsítja az üregkopást, és drága újraszerszámozást kényszerít ki korábban, mint szükséges lenne.
Folyadékvezető rendszerek és kapu tervezése
Áramlásszabályozás és anyagelosztás
A befolyórendszerek és a bemeneti nyílások olyan „autópályák”, amelyeken keresztül a forró műanyag a formarészeken belüli üregbe jut. A rosszul megtervezett bemeneti nyílás vagy a befolyórendszer egyenetlensége nyomásingadozást, hiányos kitöltést és az alapanyag minőségromlását eredményezi. Ezeket a formarészeket úgy kell megtervezni, hogy egyszerre és egyenletesen juttassák az anyagot minden üregbe. Ha a befolyórendszer nem képes egyenletesen elosztani az anyagot, akkor egyes üregek kiváló minőségű alkatrészeket termelnek, míg másoknál túlfolyás, hiányos kitöltés vagy húzódási nyomok jelentkeznek.
Magát a bemeneti nyílást – mint kritikus formarész-elemet – az határozza meg, hogy az anyag hol lép be az üregbe, és hogyan épül fel a nyomás. A túl nagy bemeneti nyílások felesleges anyagfelhasználást okoznak; a túl kicsik pedig visszanyomást generálnak, amely károsítja a gyanta molekuláris szerkezetét. Az optimálisan megtervezett befolyó- és bemeneti nyílás-formarészek csökkentik a ciklusidőt, csökkentik az anyagfelhasználást, és jobb mechanikai tulajdonságú, valamint esztétikailag vonzóbb alkatrészek gyártását teszik lehetővé.
Hőmérséklet- és kopásfigyelmeztetések
A befolyórendszerek folyamatos hőciklusoknak és anyag-súrlódásnak vannak kitéve. A befolyórendszerek magas minőségű szerszámrészeinek ellenállóknak kell lenniük a feldolgozási adalékanyagok okozta korrózióval szemben, és sima felületüket meg kell őrizniük a nyomáscsökkenés minimalizálása érdekében. Amikor a befolyórendszer szerszámrészein lerakódás halmozódik fel vagy kopás alakul ki, az anyag sebessége megváltozik, a hőmérséklet váratlanul emelkedik, és a gyártmányok minősége romlik. A befolyórendszer szerszámrészeinek rendszeres ürítése és megelőző tisztítása fenntartja az áramlási hatékonyságot és csökkenti a selejt mennyiségét.
Hűtőcsatornák hatékonysága
Hőmérséklet-szabályozás a minőség alapjaként
A szerszámrészekbe épített hűtőcsatornák szabályozzák a gyártmány hőmérsékletét a megkeményedés során. Ezek a szerszámrészek közvetlenül befolyásolják a ciklusidőt, a gyártmány torzulását és a felületi minőséget. A megfelelőtlen hűtés miatt a gyártmányok ragadnak a horpadásokhoz, egyenetlen hűtés következtében torzulnak, vagy maradékfeszültség alakul ki bennük, amely rontja a hosszú távú teljesítményüket. Ezzel szemben a túlzott hűtés feleslegesen meghosszabbítja a ciklusidőt és növeli a gyártmányonkénti gyártási költségeket.
A modern szerszámképek egyre gyakrabban tartalmaznak a formaüreg geometriáját követő, konform hűtőcsatornákat. Ezek a fejlett szerszámképek hatékonyabban vonják el a hőt, mint a hagyományos egyenes csatornák, így gyorsabb ciklusidőket és kiválóbb alkatrészminőséget tesznek lehetővé. A hőmérséklet-egyenletesség az összes üregben biztosítja az alkatrészek tulajdonságainak konzisztenciáját, és kiküszöböli a minőségi ingadozást azok között az alkatrészek között, amelyeket egy gyártási folyamat korai és késői szakaszában állítanak elő.
Méret és eltömődés megelőzése
A vízminőség közvetlenül befolyásolja a hűtő szerszámképeket. A ásványi lerakódások, a korrózió és a biológiai növekedés idővel csökkentik a hűtési hatékonyságot. Ezek a problémák lassan alakulnak ki, ezért a hűtő szerszámképek gyakran okoznak fokozatos minőségi romlást, amelyet a működtetők akkor sem vesznek észre, amíg az alkatrészek már hibásak nem lesznek. Azok a létesítmények, amelyek desztillált vizet használnak és rendszeresen karbantartják a hűtő szerszámképeket, jobb hőmérséklet-szabályozást és stabilabb gyártási időablakokat érnek el.
Kihúzó tűk és leválasztó mechanizmusok
Kihúzás minősége és alkatrész integritása
A formázás befejezése után a kifogó tűknek és a lehúzó lemezeknek hibátlanul, sérülés nélkül kell eltávolítaniuk az alkatrészeket. A kopott vagy rosszul igazított kifogó szerszámrészek miatt az alkatrészek ragadnak, elakadnak, vagy felületi karcolásokat és deformációkat szenvednek. Ezek a szerszámrészek jelentős minőségellenőrzési pontot képviselnek, mivel a kifogó erők közvetlenül terhelik az alkatrészeket, amíg azok még enyhén lágyak. A megfelelőtlenül tervezett vagy állapotban lévő kifogó tűk olyan alkatrészeket eredményeznek, amelyeken látható nyomok, kifogó tű nyomai vagy megtört részek találhatók.
A zavartalanul működő lehúzó lemez szerszámrészek hatékony, egyenletes alkatrészeltávolítást tesznek lehetővé. Ha ezek a szerszámrészek egyenetlenül kopnak, vagy játék és deformáció alakul ki bennük, a kifogás egyenetlenné válik. Egyes alkatrészek hibátlanul kifogódnak, míg mások kézi beavatkozást igényelnek, ami növeli a munkaerő-igényt és a selejtrizikót. A kifogó rendszerekben alkalmazott prémium szerszámrészek költségüket a megbízható, sérülésmentes alkatrészkiadással igazolják a gyártási ciklusok során.
Zárófelületek és tömítések
Anyagszivárgás és fröccsnyom megelőzése
A kikapcsoló felületeknek – ahol a különböző műanyagformák részei összeérnek – pontosan tömíteniük kell, hogy megakadályozzák az anyag kiszivárgását és a fröccsöntési perem (flash) képződését. Ezekre a kritikus formarészekre jellemző mikroszkopikus felületi egyenetlenségek lehetővé teszik, hogy a forró, olvadt műanyag beszoruljon a formarészek elválasztási vonalai közé, és így olyan fémforgács-szerű nyúlványokat (burrs) hozzon létre, amelyek eltávolítása munkaigényes folyamat.
A kikapcsoló formarészek precíziós mérnöki tervezése különös figyelmet igényel a felületi minőségre, a párhuzamosságra és a kontakt nyomásra. Számos minőségi probléma gyökere a megfelelő kikapcsoló formarészek hiánya, amelyek kis mennyiségű fröccsöntési peremet (flash) engednek át, és ez a hatás ezer darabon keresztül halmozódik fel. A magas minőségű kikapcsoló felületekbe történő beruházás – mint az egész formarész-tervezés része – megelőzi a rendszeres minőségi problémákat és csökkenti a fröccsöntést követő munkaerő-igényt.
GYIK
Milyen gyakran kell ellenőriznem a kritikus formarészeket a minőség fenntartása érdekében?
A legtöbb gyártónak legalább 50 000 ciklusonként vagy havonta – attól függően, hogy melyik következik hamarabb – ellenőriznie kell a szerszámrészeket. A nagy pontosságú alkalmazások vagy az összetett anyagokkal üzemelő gépek esetében gyakoribb szerszámrész-ellenőrzésre lehet szükség. A kopásra vonatkozó vizuális ellenőrzések, a méretellenőrzések és a hűtőrendszer értékelése segít korai stádiumban észlelni a minőségromlást, mielőtt az befolyásolná a termék minőségét. Az előrejelző karbantartási programok, amelyek nyomon követik a szerszámrészek teljesítményadatait, tendenciákat azonosítanak, és a karbantartást proaktívan, nem reaktívan ütemezik.
Mi a kapcsolat a szerszámrész anyagválasztása és a termékminőség között?
A szerszámkészlet alkatrészeinek anyagminősége közvetlenül befolyásolja a kopásállóságot, a hővezetőképességet és a méretstabilitást a feldolgozási feszültség hatására. A magasabb minőségű szerszámacélból készült szerszámkészlet-alkatrészek hosszabb ideig ellenállnak a kopásnak, és megtartják méretbeli pontosságukat a hosszabb gyártási sorozatok során. A szerszámkészlet-alkatrészeket olyan megfelelő anyagokból kell megmunkálni, amelyek illeszkednek az Ön konkrét műanyag-rezinjéhez és feldolgozási körülményeihez – így kiváló minőségű alkatrészeket állíthat elő, és hosszabb szerszámkészlet-élettartamot érhet el, ami a szerszámkészlet teljes élettartama alatt megtérülő beruházás.
Az elégtelen szerszámkészlet-alkatrész-karbantartás többet is befolyásolhat, mint csupán a látható hibákat?
Igen, a szerszámrészek kopása befolyásolja a kész alkatrészek mechanikai tulajdonságait és hosszú távú teljesítményét. A kopott üregszerszám-részekből eredő méreteltérés, a csatornákban lerakódott vízkő miatti egyenetlen hűtés, valamint a kopott kapu-szerszámrészekből fakadó szabálytalan anyagáramlás mind hatással van az anyag kristályosságára, szilárdságára és tartósságára. A vizuálisan elfogadhatónak tűnő alkatrészek is meghibásodhatnak üzemelés közben, ha a szerszámrészek állapota olyan gyártási folyamatváltozásokat engedett meg, amelyek károsították az anyag tulajdonságait.