
 EN



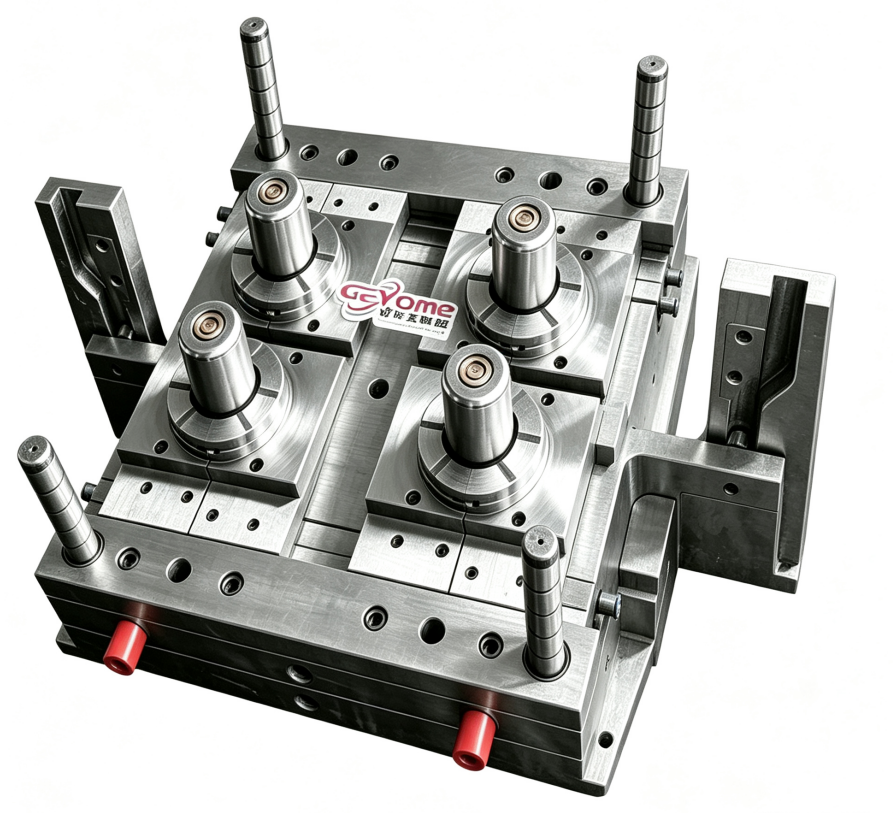
I injeksjonsformingsprosessen avhenger kvaliteten på det endelige produktet i stor grad av nøyaktigheten og tilstanden til formverktøyet. Hver støpeformdel spiller en avgjørende rolle for om produksjonen går smidig eller om det oppstår kostbare feil og nedetid. Å forstå hvilke formdelar som har størst innvirkning på produktkvaliteten er avgjørande for produsentar som ønsker å opprettholde konsekvens, redusere avfallsrater og beskytte rykket sitt i konkurranseutsatte marknader.
Når produksjonsoperasjonar avhengar av presis verktøy, blir kvart enkelt element i forma ein bidragsytar til heile suksessen. Om du produserer forbruksvarer, bilkomponentar eller industriell utstyr, påverkar påliteligheten til formdelane direkte målenøyaktigheita, overflatekvaliteten, materialstrømmen og produksjonseffektiviteten. Denne veiledninga undersøker fem kritiske formdelar som krev din oppmerksomheit og investering for å oppnå konsekvent, høgkvalitativ produksjon.
Hulromsinnsatsar og kjerneelement
Definerende rolle for dimensjonell nøyaktighet
Hulromsinnsettinger og kjerneelementer danner den faktiske formen på det ferdige produktet ditt. Disse formdelene må opprettholde nøyaktige mål gjennom tusenvis av injeksjons-sykluser. All slitasje, erosjon eller skade på hulromsoverflater fører direkte til deler som ikke oppfyller spesifikasjonene og til kundeklager. Produsenter erkjenner at hulromsinnsettinger representerer en av de mest synlige investeringene i formdelene, fordi deres tilstand direkte avgjør om delene oppfyller strikte toleranser.
Valg av materiale for hulromsinnsettinger er avgjørende. Verktøystålgrader, hardhetsnivåer og overflatebehandlinger påvirker alle hvor lenge disse formdelene beholder dimensjonell stabilitet under ekstreme injeksjonstrykk og temperaturer. Når hulromsoverflatene begynner å forverres, selv litt, akselererer dimensjonell drift og avfallsrater stiger raskt. Regelmessig inspeksjon og prediktiv vedlikehold av hulromsformdelene forhindrer katastrofal verktøyfeil midt i en produksjonsrunde.
Vedlikeholds påvirkning på ytelse
Riktige vedlikeholdsprosedyrer utvider levetiden til hulformdelar betydeleg. Polering, gjenoppretting av belegg og periodisk omforming held desse kritiske formdelane i optimal stand. Anlegg som implementerer strukturerte vedlikehaldsplanar for formdelar opplever færre feil og lengre verktøylevetid. Omvendt fører utilstrekkeleg vedlikehold til akselerert slitasje på hulformane og tvinger dyre nyverktøying tidlegare enn nødvendig.
Løperanlegg og inngangskonstruksjon
Strømningskontroll og materiefordeling
Løperanlegg og inngangar fungerer som vegnettet som smelta plast reiser gjennom inn til hulformdelar. Dårlig inngangskonstruksjon eller ubalanse i løperanlegget skapar trykkvariasjonar, ufullstendige fyllingar og materialnedbryting. Desse formdelane må konstruerast for å levere jamn materialstrøm til alle hular samstundes. Når løperanlegga ikkje fordeler materialet jamnt, produserer nokre hular utmerka delar medan andre viser overskot, kortfylling eller sinkemerke.
Porten selv – et kritisk del-element i formen – styrer hvor materialet kommer inn i hulen og hvordan trykket bygges opp. For store porter fører til unødvendig materialeforbruk; for små porter skaper baktrykk som skader molekylstrukturen i harpiksen. Optimalt utformede formdeler for spruer og porter reduserer syklustider, senker materialeforbruket og produserer deler med bedre mekaniske egenskaper og overflatekvalitet.
Temperatur og slitasje
Spruesystemer er utsatt for kontinuerlig termisk sykling og materialefriksjon. Høykvalitets formdeler i spruesystemer må være motstandsdyktige mot korrosjon fra prosesseringstilsetninger og må opprettholde glatte overflater for å minimere trykkfall. Når sprueformdelene samler opp avleiring eller utvikler erosjon, endres materialehastigheten, temperaturene stiger uforutsigbart og delkvaliteten forverres. Regelmessig tømming og forebyggende rengjøring av sprueformdeler sikrer effektiv strømning og reduserer avfall.
Kjølekanalens effektivitet
Temperaturkontroll som grunnlag for kvalitet
Kjølekanaler integrert i formdelene regulerer deltemperaturen under stivning. Disse formdelene påvirker direkte syklustiden, delkrøkning og overflatekvaliteten. Utilstrekkelig kjøling fører til at deler fester seg til formhulene, krøker når de kjøles uregelmessig eller utvikler restspenninger som svekker langsiktig ytelse. Omvendt fører overdreven kjøling til unødige forlengelser av syklustiden og øker produktionskostnadene per del.
Moderne formdelar inkluderer i økende grad konformale kjølekanaler som følger formhullgeometrien nøyaktig. Disse avanserte formdelane fjerner varme mer effektivt enn tradisjonelle rette kanaler, noe som muliggjør raskere sykler og bedre delkvalitet. Temperaturjevnhet over alle formhull sikrer konsekvente deleegenskaper og eliminerer kvalitetsvariasjon mellom deler produsert tidlig og sent i en produksjonsrunde.
Forebygging av avsetting og tilstopping
Vannkvaliteten påvirker direkte kjølingen av formdelene. Mineralavleiringer, korrosjon og biologisk vekst reduserer kjøleeffektiviteten med tiden. Disse problemene utvikler seg sakte, noe som gjør kjøleformdelene til en vanlig årsak til gradvis kvalitetsnedgang som operatører ofte ikke legger merke til før delene allerede viser feil. Anlegg som bruker deionisert vann og vedlikeholder kjølesystemets formdelar oppnår bedre temperaturkontroll og mer stabile produksjonsvinduer.
Utstøtningsnåler og frigjøringsmekanismer
Frigjøringskvalitet og delintegritet
Etter at formsprøytingen er ferdig, må utstøtningsnåler og frigjøringsplater fjerne delene rent uten skade. Slitte eller feiljusterte utstøtningsformdelar får delene til å sitte fast, klemmes fast eller få overflatekrats og deformasjon. Disse formdelene representerer et viktig kvalitetskontrollpunkt, fordi utstøtningskreftene påvirker delene direkte mens de fremdeles er litt myke. Utilstrekkelig utforming eller tilstand av utstøtningsnåler fører til deler med synlige merker, utstøtningsnål-avtrykk eller ødelagte detaljer.
Stripperplate-delen i formene, som fungerer smidig, muliggjør effektiv og konsekvent fjerning av deler. Når disse formdelene slites uregelmessig eller utvikler spil og avbøyning, blir utkastet inkonsekvent. Noen deler utkastes rent, mens andre krever manuell inngriping, noe som øker arbeidsinnsatsen og risikoen for feil. Premium-formdeler i utkastsystemer rettferdiggjør kostnaden sin gjennom pålitelig og skadefri frigjøring av deler over hele produksjonsløpet.
Stengingsflater og tetninger
Forebygging av materialekkasje og flash
Stengingsflater der ulike deler av formen møtes, må tette nøyaktig for å hindre materialekkasje og dannelse av flash. Mikroskopiske overflateujevnheter på disse kritiske formdelene tillater smeltet plast å presse seg mellom delingslinjene, noe som danner furer som krever arbeidskrevende fjerning. Selv minimal slitasje på stengingsformdelene svekker tettheten og øker avfallsmengden betydelig.
Nøyaktig konstruksjon av avstengningsdeler for støpeformer krever nøye oppmerksomhet på overflatekvalitet, parallelitet og kontaktrykk. Mange kvalitetsproblemer skyldes utilstrekkelige avstengningsdeler i støpeformen, som tillater små mengder flash som samler seg opp over flere tusen deler. Investering i høykvalitets avstengningsflater som en del av den totale støpeformkonstruksjonen forhindrer systemiske kvalitetsproblemer og reduserer arbeidsinnsats etter støping.
Ofte stilte spørsmål
Hvor ofte bør jeg inspisere kritiske støpeformdeler for å sikre kvaliteten?
De fleste produsenter bør inspisere støpeformdelene minst hver 50 000 syklus eller månedlig, avhengig av hvilken periode som kommer først. I applikasjoner med høy nøyaktighet eller ved bruk av fylte materialer kan det være nødvendig med hyppigere inspeksjon av støpeformdelene. Visuelle sjekker for slitasje, dimensjonelle kontroller og vurdering av kjølesystemet hjelper til å oppdage nedbrytning tidlig, før den påvirker delkvaliteten. Forutsigende vedlikeholdsprogram som sporer ytelsesdata for støpeformdelene identifiserer trender og planlegger vedlikehold proaktivt i stedet for reaktivt.
Hva er forholdet mellom valg av materiale for formdel og produktkvalitet?
Kvalitetsgraden på formdelens materiale påvirker direkte slitasjemotstand, varmeledningsevne og dimensjonell stabilitet under prosesseringsspenning. Formdeler av verktøystål med høyere kvalitet tåler slitasje lenger og opprettholder dimensjonell nøyaktighet gjennom lengre produksjonsløp. Formdeler som er bearbeidet fra passende materialer for din spesifikke plastresin og prosessbetingelser vil produsere bedre deler og gi lengre verktøylevetid, noe som gjør investeringen i materialet lønnsom over formens levetid.
Kan utilstrekkelig vedlikehold av formdeler påvirke mer enn bare synlige feil?
Ja, nedbrytning av formdelar påverkar mekaniske eigenskapar og langsiktig yting for ferdige delar. Dimensjonelle endringar frå slitt formhulrom, uregelmessig kjøling frå avleiringar i kjølekanalar og uregelmessig materialestraum frå slitte inngangsdelen på formen påverkar alle saman krystalliniteten, styrken og holdbarheiten til materialet. Delar som ser akseptable ut visuelt kan likevel svikte i bruk dersom tilstanden til formdelane tillét prosessvariasjonar som svekka materialegenskapane under framstillinga.