
 EN



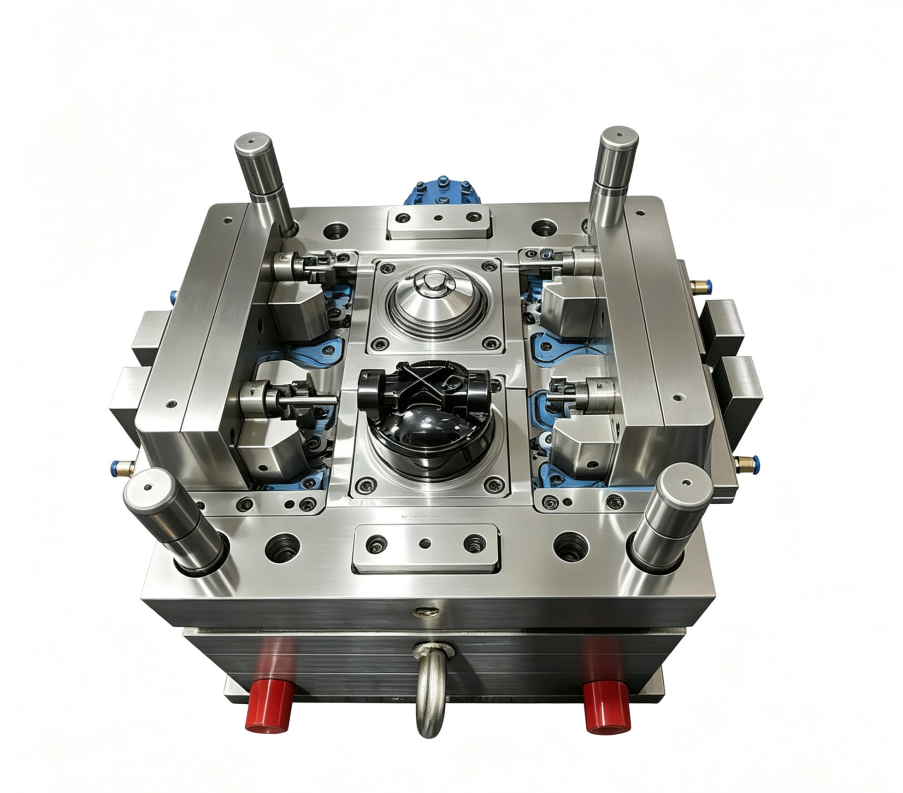
Markedet presisjonsform fremstillingsprosessen representerer en av de mest kritiske disiplinene i moderne industriell produksjon. Uansett om det er komponenter til bilindustrien, elektronikk, medisinske apparater eller forbrukerprodukter, er det avgjørende for produsenter å forstå hvordan en presisform beveger seg fra konsept til ferdig verktøy for å oppnå konkurransefortrinn og konsekvent kvalitetsutgang. Reisen fra innledende designspesifikasjoner til en fullt funksjonell form omfatter flere tekniske faser, der hver fase krever ekspert oppmerksomhet på detaljer og streng overholdelse av toleranser.
Moderne nøyaktig formproduksjon integrerer avansert datamaskinstøttet design, høyhastighets-CNC-bearbeiding og streng kvalitetsverifikasjonsprotokoller. Denne strukturerte tilnærmingen sikrer at hver form oppfyller kravene til dimensjonell nøyaktighet, overflatekvalitet og ytelsesstandarder som ble fastsatt i planleggingsfasen. Hele produksjonsarbeidsflyten balanserer hastighet med kvalitet, kostnadseffektivitet med pålitelighet samt innovasjon med beviste beste praksiser som har utviklet seg gjennom flere tiår med verktøykunnskap.
Design- og konstruksjonsfase
Innledende spesifikasjon og CAD-utvikling
Prosesen for å produsere presisjonsformer starter med grundig designarbeid som omsetter kundekravene til detaljerte tekniske spesifikasjoner. Ingeniører analyserer den tenkte delens geometri, materialeoppsett, produksjonsvolum og ytelseskriterier for å fastsette formens arkitektur og strukturelle parametre. Ved hjelp av avansert CAD-programvare lager designere 3D-modeller som tar hensyn til skiljelinjer, kjølesystemer, inngangssystemer og utkastingsmekanismer som er nødvendige for vellykket produksjon.
Under denne fasen utfører ingeniører simuleringer for å forutsi materialestrøm, avkjølingsatferd og mulig defektutvikling under injeksjons- eller støpeoperasjoner. Disse simuleringene identifiserer nødvendige designendringer før fysisk formframstilling begynner, noe som betydelig reduserer risikoen for kostbare revisjoner under verktøyproduksjon. CAD-dataene fungerer som grunnlag for alle påfølgende nøyaktige formframstillingstrinn, slik at nøyaktighet og fullstendighet er avgjørende på dette grunnleggende stadiet.
Materialvalg og kjerneplanlegging
Å velge passende verktøymaterialer er et avgjørende valg i arbeidsflyten for nøyaktig formframstilling. Ingeniører vurderer egenskaper som hardhet, termisk ledningsevne, bearbeidbarhet og korrosjonsmotstand for å tilpasse formkravene til materialenes ytelse. Vanlige valg inkluderer verktøystål, rustfritt stål og aluminiumslegeringer, der hver type tilbyr tydelige fordeler avhengig av produksjonsvolum, syklustidskrav og krav til overflatekvalitet på den ferdige delen.
Designet av den nøyaktige formen må også inkludere kjerne- og hulromsanordninger som optimaliserer kjølingseffektiviteten og minimerer syklustiden. Ingeniører planlegger plasseringen av kjølekanaler, med dimensjoner som sikrer konstante temperatursoner gjennom hele formhulrommet. Denne termiske planleggingen påvirker direkte produksjonshastigheten og delkvaliteten, og er derfor uadskillelig fra den totale strategien for nøyaktig formframstilling.
Maskinbearbeidings- og framstillingsoperasjoner
CNC-maskinbearbeiding og verktøybaner
Når designdata er ferdigstilt, går produksjonen av presisjonsformer over i bearbeidingsfasen, der CNC-utstyr omformer råmaterialet til hulromsgeometri og strukturelle egenskaper. Høyhastighets-CNC-sentra utfører programmerte verktøybaner som er avledet fra CAD-modeller, og skjærer hulromsprofiler, kjølesystemkanaler og monteringsflater med nøyaktighetstoleranser som vanligvis måles i mikrometer. Teamet for produksjon av presisjonsformer overvåker nøye skjæreprametre, verktøyslitasje og overflatekvalitet gjennom hele denne omfattende operasjonen.
Moderne nøyaktighetsformprodusenter bruker flerakse CNC-maskiner som kan utføre samtidige verktøybevegelser på fem eller seks akser, noe som muliggjør komplekse hulromsgeometrier og reduserer innstillingstiden mellom operasjoner. Karbidskjæreværktøy og spesialiserte kjølevæsker optimaliserer materialefjerningshastigheten samtidig som de beskytter verktøykantene mot termisk stress og tidlig slitasje. Produsenter av nøyaktighetsformer må kontinuerlig balansere hastighet med dimensjonell nøyaktighet, siden selv minimale avvik påvirker sluttkvaliteten på delene og produksjonseffektiviteten.
Ferdigbearbeiding og overflatebehandlingsprosesser
Etter primær bearbeiding inkluderer produksjon av presisjonsformer spesialiserte ferdigbearbeidingsoperasjoner som forbedrer overflatetekstur og dimensjonell nøyaktighet. Håndferdigstilling, polering og slifing fjerner verktøymerker og reduserer overflateruhet for å oppfylle spesifikasjonskravene. Avhengig av anvendelseskrav kan overflatene på presisjonsformer behandles med elektrisk utladningsbearbeiding (EDM) for intrikate detaljer, gnisterosjon for å oppnå skarpe kanter eller diamantpolering for forbedret lysrefleksjon og estetiske egenskaper.
Overflatebehandling som utføres under fremstilling av presisjonsformer forlenger verktøyets levetid og forbedrer ytelsesegenskapene. Nitridering, PVD-bekledning og hardkromplatering skaper slitasjebestandige overflater som tåler gjentatte sykluser med kontakt med smeltet materiale eller injeksjon under høyt trykk. Disse behandlingene velges nøye ut i henhold til de spesifikke kravene i produksjonsmiljøene, slik at investeringen i presisjonsformer gir år med pålitelig drift og konsekvent delproduksjon.
Montering, testing og kvalitetsverifisering
Komponentintegrering og endelig montering
Fremstilling av presisjonsformverk krever integrering av flere maskinerte komponenter i et enhetlig verktøyssystem. Sentralinnsats, formplater, kjøleanlegg og utkastsystemer monteres nøyaktig sammen, med streng toleransekontroll for å sikre riktig funksjon og gjentakbarhet av deler. Monteringsoperasjoner følger strenge prosedyrer for å unngå skade på ferdige overflater og opprettholde kritiske justeringsspesifikasjoner som presisjonsformverkets ytelse avhenger av.
Vannledninger og kjølingskretser installeres og testes nøye for å bekrefte strømningshastigheter og temperaturfordelingsmønstre gjennom presisjonsformens hulrom. Utkastningsnåler, skyveelementer og aktiveringsmekanismer justeres for å fungere jevnt uten klemming eller ujevn kraftfordeling. Hver monteringskontroll i fremstillingsarbeidsflyten for presisjonsformer inkluderer dimensjonskontroll ved hjelp av presisjonsmåleinstrumenter, slik at akkumulering av toleranser holdes innenfor akseptable grenser.
Prøvekjøringer og kvalitetsvalidering
Før en presisjonsform frigis til produksjon, utfører produsenter prøveinjeksjoner eller -støp for å validere ytelsen under faktiske driftsforhold. De første delene inspiseres dimensjonelt og visuelt for å bekrefte at formhulens geometri, overflatefinish og materialfordeling oppfyller kundens spesifikasjoner. Denne prøvefasen gir produsenter av presisjonsformer mulighet til å identifisere ineffektive kjølesystemer, problemer med gattplassering eller materialestrømproblemer som simuleringer ikke nødvendigvis kan forutsi fullt ut.
Data fra prøveløp informerer beslutninger om finjustering, som kan inkludere modifikasjoner av kjølekanaler, justeringer av gatelokalisering eller forbedringer av hulromsdimensjoner. Når ytelsesmålene er i samsvar med godkjenningskriteriene, godkjennes presisjonsformen offisielt for produksjon. Omfattende dokumentasjon og fotografier opprettholdes gjennom hele prosessen med fremstilling av presisjonsformer, og skaper registreringer som støtter feilsøking og fremtidige vedlikeholdsbehov gjennom hele verktøyets driftsliv.
Ofte stilte spørsmål
Hvilke toleranser skal presisjonsformfremstilling opprettholde?
Nøyaktig formeutstyrprodusent vedlikeholder vanligvis toleranser mellom pluss eller minus 0,002 og 0,005 tommer, avhengig av delkravene og applikasjonskompleksiteten. Stramme toleranser sikrer dimensjonell konsekvens over produksjonsløpene og reduserer avfallsrater forårsaket av deler utenfor spesifikasjonen. Den spesifikke toleranseoppsummeringen fastsettes i designfasen og verifiseres gjennom hver fase av nøyaktig formeutstyrprodusent.
Hvor lenge tar nøyaktig formeutstyrprodusent vanligvis?
Tidsrammene for nøyaktig formeutstyrprodusent varierer fra fire uker for enkle design til tolv uker eller lengre for komplekse, flerkammerverktøy. Leveringstidene avhenger av formeutstyrets kompleksitet, materialvalg, nødvendige overflatebehandlinger og produsentens kapasitet. Høyhastighets-CNC-bearbeiding og effektiv planlegging kan akselerere tidsplanene for nøyaktig formeutstyrprodusent, men å skynde opp øker risikoen for feil som viser seg kostbare under produksjonsløpene.
Hva vedlikehold krever en presisjonsform etter fremstilling?
Vedlikehold av presisjonsformer etter fremstilling inkluderer regelmessig rengjøring for å fjerne materierest, periodiske inspeksjoner av slitasjeutsatte overflater og planlagt utskifting av komponenter som viser nedbrytning. Kjølesystemer må skyllast periodisk for å opprettholde termisk effektivitet, og utkastmekanismer får fordel av smøring etter fastsatte protokoller. Riktig vedlikehold utvider levetiden til presisjonsformer og sikrer dimensjonell nøyaktighet, noe som maksimerer avkastningen på den betydelige investeringen som presisjonsformfremstilling representerer.