
 EN



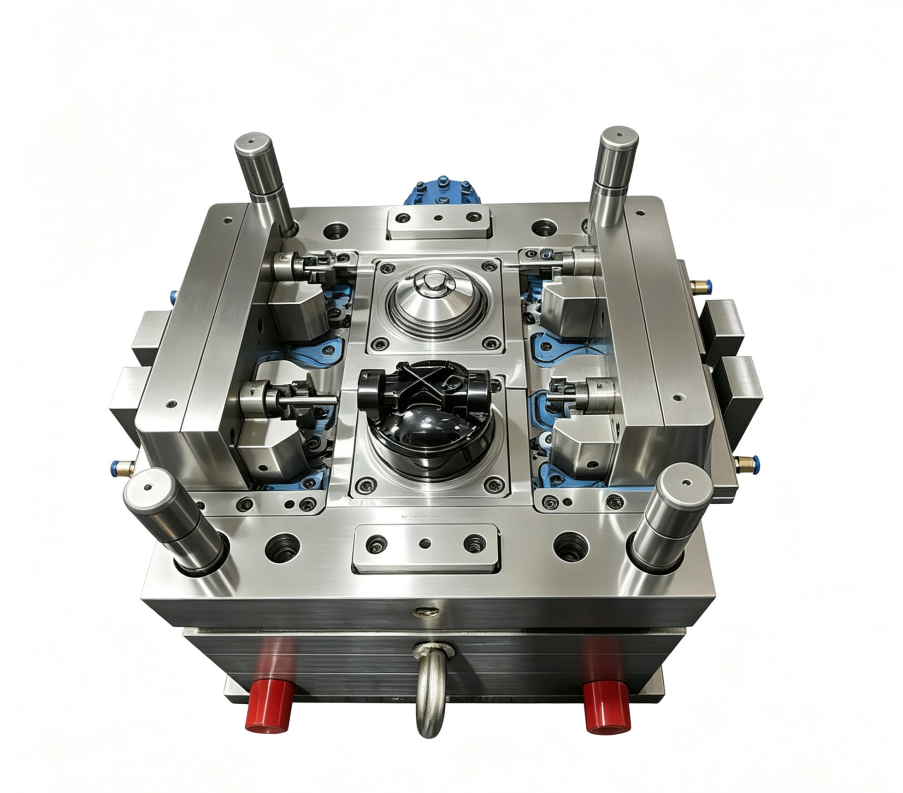
Pasaran coran presisi proses pembuatan mewakili salah satu disiplin paling kritikal dalam pengeluaran industri moden. Sama ada mencipta komponen untuk kereta, elektronik, peranti perubatan, atau produk pengguna, memahami cara acuan tepat bergerak daripada konsep kepada perkakasan siap adalah penting bagi pengilang yang ingin mendapatkan kelebihan bersaing dan keluaran berkualiti secara konsisten. Perjalanan daripada spesifikasi reka bentuk awal kepada acuan yang sepenuhnya berfungsi melibatkan beberapa peringkat teknikal, dengan setiap peringkat memerlukan perhatian pakar terhadap butiran serta pematuhan ketat terhadap toleransi.
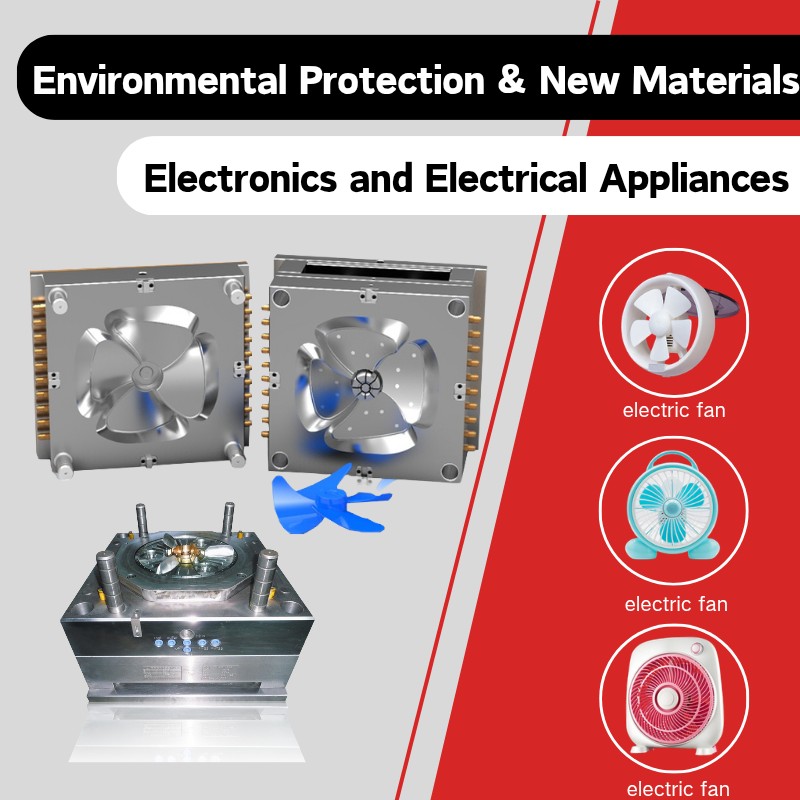
Pembuatan acuan tepat moden menggabungkan rekabentuk bantuan komputer lanjutan, pemesinan CNC kelajuan tinggi, dan protokol pengesahan kualiti ketat. Pendekatan tersusun ini memastikan setiap acuan memenuhi kejituan dimensi, keperluan siap permukaan, dan piawaian prestasi yang ditetapkan semasa fasa perancangan. Keseluruhan aliran kerja pembuatan menyeimbangkan kelajuan dengan kualiti, kecekapan kos dengan kebolehpercayaan, serta inovasi dengan amalan terbaik yang telah berkembang selama beberapa dekad dalam kepakaran perkakasan.
Fasa Rekabentuk dan Kejuruteraan
Spesifikasi Awal dan Pembangunan CAD
Proses pembuatan acuan presisi bermula dengan kerja rekabentuk menyeluruh yang menterjemahkan keperluan pelanggan kepada spesifikasi teknikal terperinci. Jurutera menganalisis geometri bahagian yang dikehendaki, komposisi bahan, isipadu pengeluaran, dan kriteria prestasi untuk menetapkan arkitektur acuan dan parameter strukturalnya. Dengan menggunakan perisian CAD canggih, pereka mencipta model 3D yang mengambil kira garis pemisah, saluran penyejukan, sistem pengaliran, dan mekanisme pelancaran yang diperlukan bagi pengeluaran yang berjaya.
Semasa fasa ini, jurutera menjalankan kajian simulasi untuk meramalkan aliran bahan, tingkah laku penyejukan, dan pembentukan cacat berpotensi semasa operasi suntikan atau pengecoran. Simulasi ini mengenal pasti pengubahsuaian rekabentuk yang diperlukan sebelum pembuatan acuan fizikal bermula, dengan ketara mengurangkan risiko pembetulan mahal semasa pengeluaran perkakasan. Data CAD berfungsi sebagai pelan induk bagi semua langkah seterusnya dalam pembuatan acuan tepat, menjadikan ketepatan dan kelengkapan sangat penting pada peringkat asas ini.
Pemilihan Bahan dan Perancangan Teras
Pemilihan bahan perkakasan yang sesuai merupakan titik keputusan kritikal dalam alur kerja pembuatan acuan tepat. Jurutera menilai ciri-ciri seperti kekerasan, kekonduksian haba, ketelusuran pemesinan, dan rintangan kakisan untuk mencocokkan tuntutan acuan dengan prestasi bahan. Pilihan biasa termasuk keluli perkakasan, keluli tahan karat, dan aloi aluminium—masing-masing menawarkan kelebihan tersendiri bergantung pada isipadu pengeluaran, keperluan masa kitaran, dan spesifikasi siap permukaan yang diperlukan bagi komponen akhir.
Reka bentuk acuan tepat juga mesti memasukkan susunan teras dan rongga yang mengoptimumkan kecekapan penyejukan serta meminimumkan masa kitaran. Jurutera merancang susun atur saluran penyejukan, dengan saiz yang ditentukan untuk mengekalkan zon suhu yang konsisten di seluruh rongga acuan. Perancangan haba ini secara langsung mempengaruhi kelajuan pengeluaran dan kualiti komponen, menjadikannya tidak dapat dipisahkan daripada strategi keseluruhan pembuatan acuan tepat.
Operasi Pemesinan dan Fabrikasi
Pemesinan CNC dan Laluan Alat
Apabila data rekabentuk telah ditetapkan, pembuatan acuan tepat beralih ke peringkat pemesinan, di mana peralatan CNC mengubah bahan mentah kepada geometri rongga dan ciri struktur. Pusat CNC berkelajuan tinggi melaksanakan laluan alat yang diprogramkan berdasarkan model CAD, memotong profil rongga, saluran penyejukan, dan permukaan pemasangan dengan ketepatan toleransi yang biasanya diukur dalam mikron. Pasukan pembuatan acuan tepat memantau secara teliti parameter pemotongan, haus alat, dan kualiti siap permukaan sepanjang operasi lanjutan ini.
Pembuatan acuan tepat moden menggunakan mesin CNC berpaksi banyak yang mampu menggerakkan alat secara serentak dalam lima atau enam paksi, membolehkan geometri rongga kompleks dan mengurangkan masa persiapan antara operasi. Alat pemotong karbida dan penyejuk khas mengoptimumkan kadar penghilangan bahan sambil melindungi tepi alat daripada tekanan haba dan haus awal. Pengilang acuan tepat mesti sentiasa menyeimbangkan kelajuan dengan ketepatan dimensi, kerana sebarang penyimpangan kecil pun akan menjejaskan kualiti komponen akhir dan kecekapan pengeluaran.
Proses Penyelesaian dan Rawatan Permukaan
Selepas pemesinan utama, pembuatan acuan ketepatan termasuk operasi penyelesaian khusus yang memperhalus tekstur permukaan dan ketepatan dimensi. Kerja penyelesaian tangan, penggilapan, dan pengasahan menghilangkan tanda alat dan mengurangkan kekasaran permukaan untuk memenuhi keperluan spesifikasi. Bergantung kepada tuntutan aplikasi, permukaan acuan ketepatan boleh dikenakan pemesinan letupan elektrik (EDM) untuk butiran rumit, pengerosian percikan untuk mencapai tepi tajam, atau penggilapan berlian untuk meningkatkan pantulan cahaya dan kualiti estetik.
Rawatan permukaan yang digunakan semasa pembuatan acuan ketepatan memanjangkan jangka hayat alat dan meningkatkan ciri-ciri prestasi. Nitridan, salutan PVD, dan penyaduran krom keras menghasilkan permukaan tahan haus yang mampu menahan kitaran berulang-ulang sentuhan bahan lebur atau suntikan tekanan tinggi. Rawatan ini dipilih dengan teliti berdasarkan tuntutan khusus persekitaran pengeluaran, memastikan pelaburan acuan ketepatan memberikan perkhidmatan boleh dipercayai selama bertahun-tahun serta keluaran komponen yang konsisten.
Pemasangan, Ujian, dan Pengesahan Kualiti
Integrasi Komponen dan Pemasangan Akhir
Proses pembuatan acuan ketepatan memerlukan penggabungan pelbagai komponen yang telah dimesin ke dalam satu sistem perkakasan yang bersatu. Sisipan utama, plat rongga, pengalir penyejukan, dan sistem ejeksi dipasang secara tepat, dengan kawalan toleransi ketat untuk memastikan fungsi yang betul dan pengulangan bahagian yang konsisten. Operasi pemasangan mengikuti jujukan prosedur yang ketat bagi mengelakkan kerosakan pada permukaan siap serta mengekalkan spesifikasi penyelarasan kritikal yang menjadi asas prestasi acuan ketepatan.
Saluran air dan litar penyejukan dipasang dan diuji dengan teliti untuk mengesahkan kadar aliran dan corak taburan suhu di seluruh rongga acuan tepat. Pin ejeksi, gelongsor, dan mekanisme penggerak dikalibrasi supaya beroperasi dengan lancar tanpa terkunci atau taburan daya yang tidak sekata. Setiap titik semakan pemasangan dalam alur kerja pembuatan acuan tepat termasuk pengesahan dimensi menggunakan instrumen pengukur tepat, memastikan longgokan toleransi kekal dalam had yang boleh diterima.
Jalanan Uji dan Pengesahan Kualiti
Sebelum mengeluarkan acuan tepat untuk pengeluaran, pengilang menjalankan ujian suntikan atau tuangan untuk mengesahkan prestasi di bawah keadaan operasi sebenar. Komponen awal diperiksa dari segi dimensi dan visual untuk menentusahkan geometri rongga, kemasan permukaan, dan taburan bahan memenuhi spesifikasi pelanggan. Fasa ujian ini membolehkan pengilang acuan tepat mengenal pasti ketidakcekapan penyejukan, isu kedudukan gerbang, atau masalah aliran bahan yang mungkin tidak sepenuhnya diramalkan oleh simulasi.
Data daripada ujian percubaan memberi maklumat untuk membuat keputusan penyesuaian halus, yang mungkin termasuk pengubahsuaian saluran penyejukan, penyesuaian kedudukan pintu masuk, atau penambahbaikan dimensi rongga. Apabila metrik prestasi sepadan dengan kriteria penerimaan, acuan tepat secara rasmi diluluskan untuk pengeluaran. Dokumentasi menyeluruh dan gambar dikekalkan sepanjang proses pembuatan acuan tepat, mencipta rekod yang menyokong pengesan masalah dan keperluan penyelenggaraan masa depan sepanjang tempoh operasi alat tersebut.
Soalan Lazim
Apakah toleransi yang harus dikekalkan dalam pembuatan acuan tepat?
Pembuatan acuan tepat biasanya mengekalkan toleransi antara tambah atau tolak 0,002 hingga 0,005 inci, bergantung kepada keperluan komponen dan kerumitan aplikasi. Toleransi ketat memastikan keseragaman dimensi sepanjang kelompok pengeluaran dan mengurangkan kadar sisa akibat komponen di luar spesifikasi. Timbunan toleransi khusus ditetapkan semasa fasa rekabentuk dan disahkan pada setiap peringkat pembuatan acuan tepat.
Berapa lamakah masa yang biasanya diperlukan untuk pembuatan acuan tepat?
Tempoh pembuatan acuan tepat berada dalam julat empat minggu untuk rekabentuk ringkas hingga dua belas minggu atau lebih untuk acuan kompleks berbilang rongga. Masa sedia siap bergantung kepada kerumitan acuan, pemilihan bahan, rawatan permukaan yang diperlukan, dan kapasiti pengilang. Pemesinan CNC berkelajuan tinggi dan perancangan cekap boleh mempercepat jadual pembuatan acuan tepat, walaupun memburu masa meningkatkan risiko ralat yang membawa kos tinggi semasa kelompok pengeluaran.
Apakah penyelenggaraan yang diperlukan bagi acuan ketepatan selepas pembuatan?
Penyelenggaraan acuan ketepatan selepas pembuatan merangkumi pembersihan berkala untuk menghilangkan sisa bahan, pemeriksaan berkala pada permukaan yang mengalami haus, serta penggantian berkala komponen yang menunjukkan tanda-tanda kemerosotan. Sistem penyejukan memerlukan pembilasan berkala untuk mengekalkan kecekapan terma, manakala mekanisme pelancaran mendapat manfaat daripada protokol pelinciran. Penyelenggaraan yang betul memperpanjang jangka hayat acuan ketepatan dan mengekalkan ketepatan dimensi, seterusnya memaksimumkan pulangan atas pelaburan besar yang dilaburkan dalam pembuatan acuan ketepatan.