
 EN



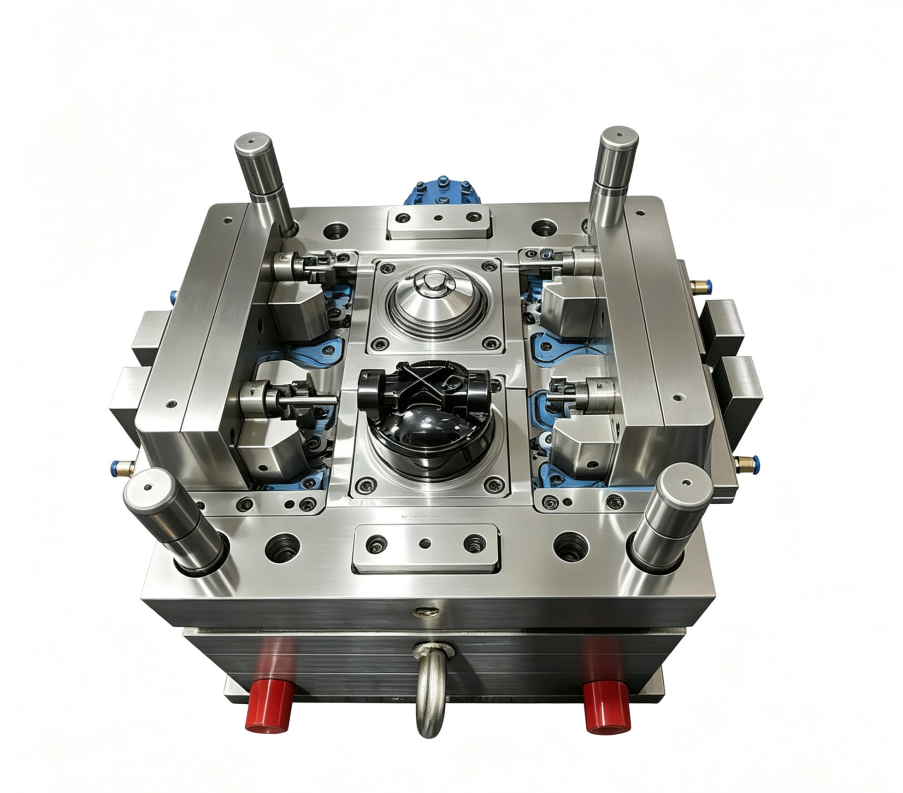
Trh přesná forma výrobní proces představuje jednu z nejdůležitějších disciplín moderní průmyslové výroby. Ať už se vyrábějí součásti pro automobilový průmysl, elektroniku, zdravotnická zařízení nebo spotřební zboží, je pochopení toho, jak se precizní formovací nástroj dostane od návrhu až po dokončenou nástrojovou výrobu, klíčové pro výrobce, kteří usilují o konkurenční výhodu a konzistentní kvalitu výstupu. Cesta od počátečních návrhových specifikací po plně funkční formu zahrnuje několik technických fází, přičemž každá vyžaduje odbornou pozornost k detailům a dodržení přísných tolerancí.
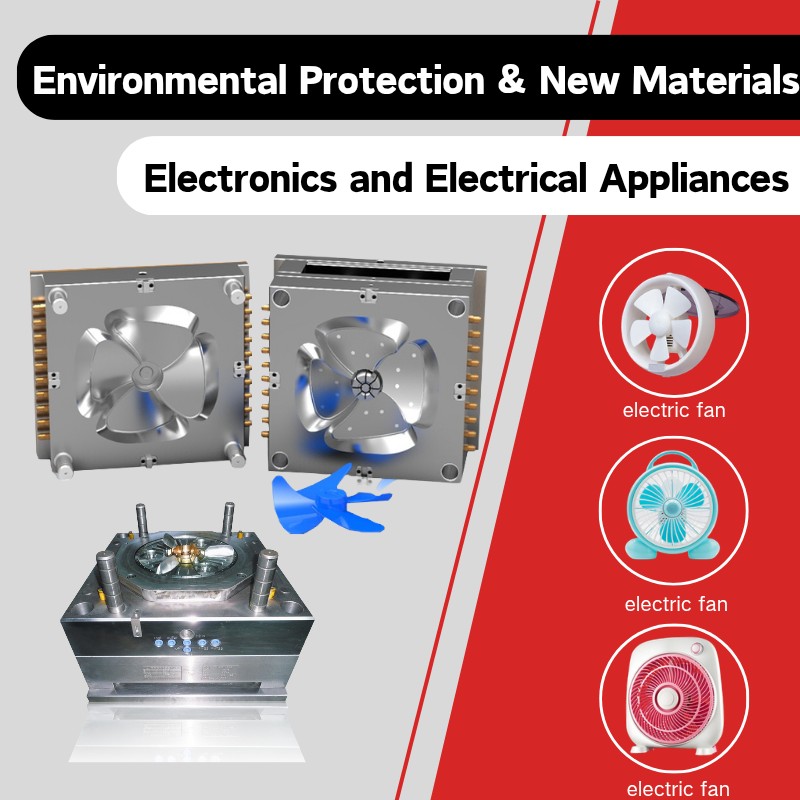
Moderní výroba přesných forem kombinuje pokročilé počítačem podporované návrhové metody, obrábění na CNC strojích s vysokou rychlostí a přísné protokoly ověřování kvality. Tento strukturovaný přístup zajišťuje, že každá forma splňuje požadavky na rozměrovou přesnost, jakost povrchu a výkonové parametry stanovené v plánovací fázi. Celý výrobní proces vyváženě spojuje rychlost a kvalitu, cenovou efektivitu a spolehlivost, inovace a osvědčené postupy, které se vyvíjejí již po desetiletí v oblasti výroby nástrojů.
Návrh a inženýrská fáze
Počáteční specifikace a vývoj CAD
Výrobní proces přesných forem začíná komplexním návrhem, který převádí požadavky zákazníka na podrobné technické specifikace. Inženýři analyzují geometrii požadované součásti, složení materiálu, výrobní množství a kritéria výkonu, aby stanovili architekturu formy a její konstrukční parametry. S použitím pokročilého softwaru CAD navrhovatelé vytvářejí trojrozměrné modely, které zohledňují dělící roviny, chladicí kanály, systémy plnění a vyhazovací mechanismy nezbytné pro úspěšnou výrobu.
Během této fáze inženýři provádějí simulační studie za účelem předpovědi toku materiálu, chování při chlazení a možného vzniku vad během operací vstřikování nebo lití. Tyto simulace identifikují úpravy návrhu potřebné ještě před zahájením výroby fyzické formy, čímž výrazně snižují riziko nákladných revizí během výroby nástrojů. Data CAD slouží jako plán pro všechny následné kroky přesné výroby forem, a proto je na tomto základním stupni nezbytná jejich přesnost a úplnost.
Výběr materiálu a plánování jádra
Výběr vhodných materiálů pro nástroje představuje klíčové rozhodnutí v procesu výroby přesných forem. Inženýři posuzují tvrdost, tepelnou vodivost, obrabovatelnost a odolnost vůči korozi, aby přizpůsobili požadavky na formu vlastnostem materiálu. Mezi běžné volby patří nástrojová ocel, nerezová ocel a hliníkové slitiny, přičemž každá nabízí specifické výhody v závislosti na výrobním množství, požadavcích na dobu cyklu a specifikacích povrchové úpravy konečné součásti.
Návrh přesné formy musí také zahrnovat uspořádání jádra a dutiny tak, aby byla optimalizována účinnost chlazení a minimalizována doba cyklu. Inženýři plánují rozložení chladicích kanálů a jejich rozměry tak, aby udrželi stálé teplotní zóny po celé ploše dutiny formy. Toto tepelné plánování přímo ovlivňuje rychlost výroby i kvalitu součástí, čímž se stává nedílnou součástí celkové strategie výroby přesných forem.
Obráběcí a výrobní operace
CNC obrábění a dráhy nástroje
Jakmile jsou návrhová data dokončena, přechází výroba precizních forem do fáze obrábění, kdy CNC zařízení přeměňují surový materiál na tvar dutiny a konstrukční prvky. Stroje s vysokou rychlostí řízené počítačem provádějí programované dráhy nástrojů odvozené z CAD modelů a s přesností měřenou obvykle v mikronech vyřezávají profily dutin, chladicí kanály a montážní plochy. Tým zabývající se výrobou precizních forem pečlivě sleduje během této dlouhotrvající operace parametry obrábění, opotřebení nástrojů a kvalitu povrchové úpravy.
Moderní výroba přesných forem využívá víceosových CNC strojů, které jsou schopny současně pohybovat nástroji na pěti nebo šesti osách, čímž umožňují vytvářet složitou geometrii dutin a snižují dobu nastavování mezi jednotlivými operacemi. Karbidové řezné nástroje a specializované chladiva optimalizují rychlost odstraňování materiálu a zároveň chrání řezné hrany před tepelným namáháním a předčasným opotřebením. Výrobci přesných forem musí neustále vyvažovat rychlost s rozměrovou přesností, protože již nepatrné odchylky ohrožují kvalitu konečných dílů i efektivitu výroby.
Dokončovací a povrchové úpravy
Po primárním obrábění zahrnuje výroba přesných forem specializované dokončovací operace, které zlepšují povrchovou strukturu a rozměrovou přesnost. Ruční dokončování, leštění a broušení odstraňují stopy nástrojů a snižují drsnost povrchu tak, aby byly splněny požadavky specifikací. V závislosti na požadavcích konkrétního použití mohou povrchy přesných forem podléhat elektroeroznímu obrábění (EDM) pro složité detaily, jiskrové erozi pro dosažení ostrých hran nebo diamantovému leštění za účelem zvýšené odrazivosti světla a estetických vlastností.
Povrchová úprava aplikovaná během výroby přesných forem prodlužuje životnost nástrojů a zlepšuje jejich provozní vlastnosti. Nitridace, povlaky PVD a tvrdé chromování vytvářejí odolné povrchy vůči opotřebení, které vydrží opakované cykly kontaktu s roztaveným materiálem nebo vstřikováním za vysokého tlaku. Tyto úpravy jsou pečlivě vybírány podle konkrétních požadavků výrobního prostředí, aby investice do přesné formy zajistila roky spolehlivého provozu a stálou kvalitu vyráběných dílů.
Montáž, zkoušky a ověření kvality
Integrace komponentů a konečná montáž
Výrobní proces přesných formovacích nástrojů vyžaduje integrování několika obráběných součástí do jednotného nástrojového systému. Základní vložky, dutinové desky, chladicí rozvody a vysouvací systémy jsou přesně sestaveny dohromady, přičemž přísná kontrola tolerancí zajišťuje správnou funkčnost a opakovatelnost vyráběných dílů. Montážní operace probíhají v přesném postupu, aby nedošlo k poškození dokončených povrchů a aby byly zachovány kritické specifikace zarovnání, od nichž závisí výkon přesných formovacích nástrojů.
Potrubí pro vodu a chladicí obvody jsou pečlivě nainstalována a otestována, aby se ověřily průtokové rychlosti a vzory rozložení teploty po celé ploše přesných dutin formy. Vyhazovací kolíky, posuvné části a poháněcí mechanismy jsou kalibrovány tak, aby bezproblémově fungovaly bez zaseknutí nebo nerovnoměrného rozložení síly. Každý kontrolní bod montáže v pracovním postupu výroby přesné formy zahrnuje kontrolu rozměrů pomocí přesných měřicích přístrojů, čímž se potvrzuje, že kumulace tolerancí zůstává v přijatelných mezích.
Zkušební běhy a ověření kvality
Před uvedením přesného formovacího nástroje do výroby provádějí výrobci zkušební vstřikování nebo lití, aby ověřili jeho výkon za skutečných provozních podmínek. Počáteční díly jsou rozměrově i vizuálně kontrolovány, aby se potvrdilo, že geometrie dutiny, povrchová úprava a rozložení materiálu vyhovují specifikacím zákazníka. Tato zkušební fáze umožňuje výrobcům přesných formovacích nástrojů identifikovat neefektivní chlazení, problémy s umístěním vstupních otvorů nebo obtíže s tokem materiálu, které simulační modely nemusí plně předpovědět.
Data z testovacích běhů informují rozhodování o jemné úpravě, která může zahrnovat úpravy chladicích kanálů, změny polohy vstupních otvorů nebo doladění rozměrů dutiny. Jakmile se provozní parametry shodují s kritérii přijetí, je přesná forma oficiálně schválena pro výrobu. Během celého výrobního procesu přesné formy se vedou podrobné dokumenty a fotografie, čímž vznikají záznamy, které podporují odstraňování poruch a budoucí údržbu po celou dobu provozu nástroje.
Často kladené otázky
Jaké tolerance by měla přesná forma dodržovat?
Výroba přesných forem obvykle udržuje tolerance v rozmezí plus nebo minus 0,002 až 0,005 palce, v závislosti na požadavcích na díl a složitosti aplikace. Přísné tolerance zajistí rozměrovou konzistenci v rámci všech výrobních sérií a sníží podíl vyřazených dílů způsobených nedodržením specifikací. Konkrétní kumulativní tolerance se stanoví ve fázi návrhu a ověřují se v každé fázi výroby přesných forem.
Jak dlouho obvykle trvá výroba přesných forem?
Časové rámce pro výrobu přesných forem se pohybují od čtyř týdnů u jednoduchých návrhů až po dvanáct týdnů nebo déle u složitých nástrojů s více dutinami. Doba dodání závisí na složitosti formy, výběru materiálu, požadovaných povrchových úpravách a kapacitě výrobce. Vysokorychlostní CNC obrábění a efektivní plánování mohou zkrátit časové rámce výroby přesných forem, avšak spěch zvyšuje riziko chyb, které se v průběhu výrobních sérií ukáží jako nákladné.
Jakou údržbu vyžaduje přesná forma po výrobě?
Údržba přesné formy po výrobě zahrnuje pravidelné čištění za účelem odstranění zbytků materiálu, periodickou kontrolu opotřebovaných povrchů a plánovanou výměnu komponentů, u nichž je patrné zhoršení stavu. Chladicí systémy vyžadují periodické proplachování, aby se udržela tepelná účinnost, a výstřikové mechanismy profitují z pravidelného mazání. Správná údržba prodlužuje životnost přesné formy a zachovává její rozměrovou přesnost, čímž maximalizuje návratnost významné investice, jakou představuje výroba přesných forem.