
 EN



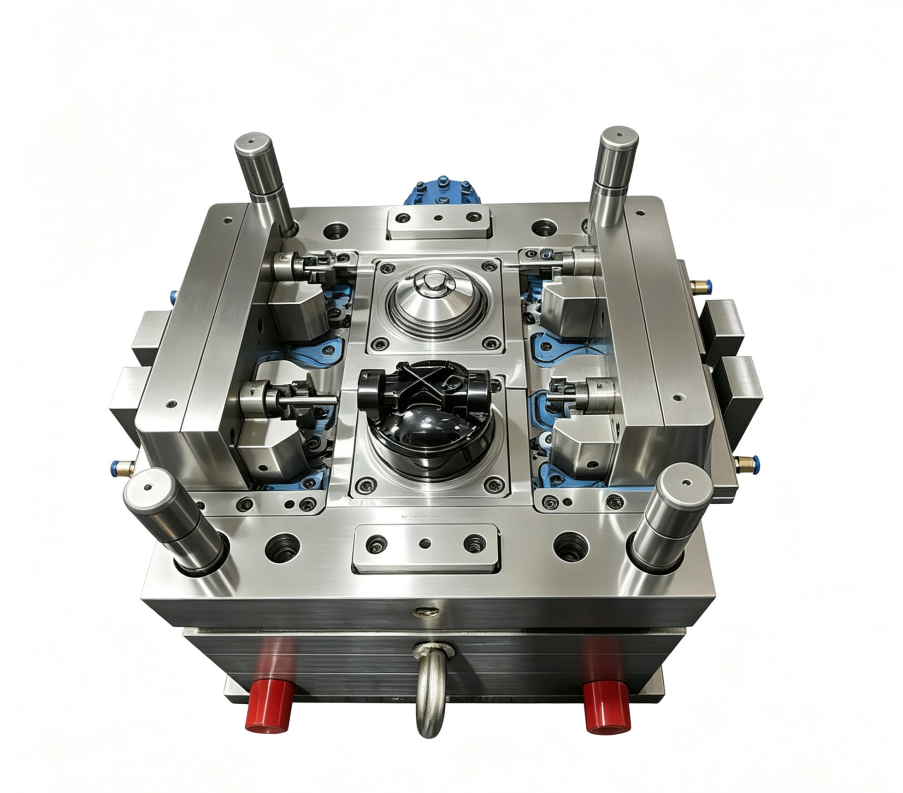
Рынок точная форма процесс изготовления представляет собой одну из наиболее важных дисциплин в современном промышленном производстве. Независимо от того, создаются ли компоненты для автомобилей, электроники, медицинского оборудования или потребительских товаров, понимание того, как прецизионная пресс-форма проходит путь от концепции до готовой оснастки, имеет решающее значение для производителей, стремящихся к конкурентным преимуществам и стабильному качеству выпускаемой продукции. Путь от первоначальных проектных требований до полностью функциональной пресс-формы включает несколько технических этапов, каждый из которых требует высокой квалификации специалистов, внимания к деталям и строгого соблюдения допусков.
Современное производство прецизионных форм объединяет передовые методы компьютерного проектирования, высокоскоростную обработку на станках с ЧПУ и строгие протоколы контроля качества. Такой структурированный подход гарантирует, что каждая форма соответствует заданным требованиям по точности размеров, качеству поверхности и эксплуатационным характеристикам, определённым на этапе планирования. Весь производственный процесс обеспечивает баланс между скоростью и качеством, экономической эффективностью и надёжностью, а также инновациями и проверенными на практике методами, накопленными за десятилетия опыта в области изготовления оснастки.
Этап проектирования и инженерной разработки
Первоначальные технические требования и разработка CAD
Процесс изготовления высокоточных пресс-форм начинается с комплексной проектной работы, в ходе которой требования заказчика переводятся в подробные технические спецификации. Инженеры анализируют геометрию предполагаемой детали, состав материала, объём производства и критерии эксплуатационных характеристик, чтобы определить архитектуру пресс-формы и её конструктивные параметры. С помощью передового программного обеспечения CAD проектировщики создают трёхмерные модели, учитывающие линии разъёма, каналы охлаждения, системы литниковых каналов и механизмы выталкивания, необходимые для успешного производства.
На этом этапе инженеры проводят имитационные исследования для прогнозирования поведения материала при течении, охлаждении и возможного образования дефектов в ходе операций литья под давлением или литья в формы. Эти имитации позволяют выявить необходимые изменения конструкции до начала физического изготовления пресс-формы, что значительно снижает риск дорогостоящих доработок на этапе производства оснастки. Данные CAD служат чертежом для всех последующих точных операций изготовления пресс-формы, поэтому на этой базовой стадии чрезвычайно важны точность и полнота.
Выбор материала и планирование сердцевины
Выбор подходящих материалов для инструментов является критически важным решением на этапе производства прецизионных форм. Инженеры оценивают такие характеристики, как твёрдость, теплопроводность, обрабатываемость и стойкость к коррозии, чтобы соотнести требования к форме с эксплуатационными свойствами материала. Распространёнными вариантами являются инструментальная сталь, нержавеющая сталь и алюминиевые сплавы — каждый из них обладает определёнными преимуществами в зависимости от объёма производства, требований к времени цикла и спецификаций по шероховатости поверхности готовой детали.
В конструкции прецизионной формы также должны быть предусмотрены расположения сердечника и полости, обеспечивающие оптимальную эффективность охлаждения и минимальное время цикла. Инженеры проектируют конфигурацию каналов охлаждения, подбирая их размеры так, чтобы поддерживать стабильные температурные зоны по всей полости формы. Такое термическое проектирование напрямую влияет на скорость производства и качество деталей, поэтому оно неотделимо от общей стратегии изготовления прецизионных форм.
Операции механической обработки и сборки
Обработка на станках с ЧПУ и траектории инструмента
После окончательного утверждения конструкторской документации производство прецизионных пресс-форм переходит на этап механической обработки, где станки с ЧПУ преобразуют исходный материал в требуемую геометрию полости и конструктивные элементы. Высокоскоростные станки с ЧПУ выполняют запрограммированные траектории инструмента, полученные из CAD-моделей, обеспечивая точную обработку контуров полости, каналов охлаждения и монтажных поверхностей с допусками точности, обычно измеряемыми в микронах. Команда по производству прецизионных пресс-форм тщательно контролирует параметры резания, износ инструмента и качество чистоты поверхности на протяжении всей этой продолжительной операции.
Современное производство прецизионных пресс-форм использует станки с ЧПУ с несколькими осями, способные одновременно перемещать инструмент по пяти или шести осям, что позволяет создавать сложную геометрию полостей и сокращать время на переналадку между операциями. Твёрдосплавные режущие инструменты и специализированные охлаждающие жидкости оптимизируют скорость удаления материала, одновременно защищая режущие кромки инструментов от термических нагрузок и преждевременного износа. Производители прецизионных пресс-форм должны постоянно соблюдать баланс между скоростью обработки и размерной точностью, поскольку даже незначительные отклонения ухудшают качество готовых деталей и снижают эффективность производства.
Процессы отделки и поверхностной обработки
После первичной обработки изготовление прецизионных форм включает специализированные операции отделки, улучшающие текстуру поверхности и точность размеров. Ручная отделка, полировка и доводка удаляют следы инструментов и снижают шероховатость поверхности до значений, требуемых техническими условиями. В зависимости от требований применения поверхности прецизионных форм могут подвергаться электроэрозионной обработке (EDM) для создания сложных деталей, искровой эрозии для получения острых кромок или алмазной полировке для повышения отражательной способности света и улучшения эстетических качеств.
Поверхностная обработка, применяемая при изготовлении прецизионных пресс-форм, увеличивает срок службы инструмента и улучшает его эксплуатационные характеристики. Нитрирование, покрытие методом физического осаждения из паровой фазы (PVD) и твёрдое хромирование обеспечивают износостойкость поверхностей, способных выдерживать многократные циклы контакта с расплавленным материалом или впрыском под высоким давлением. Эти виды обработки тщательно подбираются в зависимости от конкретных требований производственной среды, что гарантирует надёжную работу прецизионных пресс-форм в течение многих лет и стабильное получение деталей.
Сборка, испытания и проверка качества
Интеграция компонентов и окончательная сборка
Процесс изготовления прецизионных пресс-форм требует интеграции нескольких обработанных компонентов в единую систему оснастки. Основные вставки, пластины полостей, коллекторы охлаждения и системы выталкивания точно подгоняются друг к другу; строгий контроль допусков обеспечивает надлежащую функциональность и повторяемость деталей. Операции сборки выполняются в строго определённой последовательности, чтобы предотвратить повреждение готовых поверхностей и сохранить критически важные параметры соосности, от которых зависит производительность прецизионных пресс-форм.
Водяные магистрали и контуры охлаждения тщательно устанавливаются и проверяются для подтверждения расхода и распределения температуры по всем полостям прецизионной пресс-формы. Выталкивающие штифты, сдвижные элементы и приводные механизмы калибруются так, чтобы обеспечивать плавную работу без заклинивания или неравномерного распределения усилий. Каждая контрольная точка в рабочем процессе изготовления прецизионной пресс-формы включает измерение размеров с помощью прецизионных измерительных приборов, что подтверждает, что суммарные отклонения остаются в пределах допустимых значений.
Пробные запуски и проверка качества
Перед запуском высокоточной пресс-формы в серийное производство изготовители проводят пробные инжекционные или литейные циклы для проверки её работоспособности в реальных эксплуатационных условиях. Первые изготовленные детали подвергаются размерному и визуальному контролю, чтобы убедиться, что геометрия полости, качество поверхности и распределение материала соответствуют техническим требованиям заказчика. На этом этапе пробных испытаний изготовители высокоточных пресс-форм могут выявить неэффективность системы охлаждения, ошибки в расположении литниковых каналов или проблемы с течением материала, которые моделирование может не предсказать в полной мере.
Данные из пробных запусков используются для принятия решений о точной настройке, которая может включать модификацию каналов охлаждения, корректировку расположения литниковых отверстий или уточнение размеров полости. Как только показатели производительности соответствуют критериям приёмки, прецизионная пресс-форма официально одобряется для серийного производства. На всём протяжении процесса изготовления прецизионной пресс-формы ведётся полная документация и делаются фотографии, формируя архивные записи, необходимые для диагностики неисправностей и удовлетворения требований к техническому обслуживанию на всём сроке эксплуатации инструмента.
ЧаВО
Какие допуски должны соблюдаться при изготовлении прецизионных пресс-форм?
Производство прецизионных форм обычно поддерживает допуски в диапазоне от ±0,002 до 0,005 дюйма в зависимости от требований к деталям и сложности применения. Строгие допуски обеспечивают стабильность геометрических размеров в течение серийного производства и снижают процент брака, вызванного деталями, не соответствующими техническим спецификациям. Конкретный суммарный допуск определяется на этапе проектирования и проверяется на каждом этапе производства прецизионных форм.
Сколько времени обычно занимает производство прецизионных форм?
Сроки производства прецизионных форм варьируются от четырёх недель для простых конструкций до двенадцати недель и более для сложных многополостных оснасток. Время выполнения зависит от сложности формы, выбора материала, необходимых видов поверхностной обработки и производственных мощностей изготовителя. Высокоскоростная фрезерная обработка с ЧПУ и эффективное планирование могут сократить сроки производства прецизионных форм, однако ускорение процесса повышает риск ошибок, которые впоследствии приводят к значительным затратам в ходе серийного производства.
Какое техническое обслуживание требуется прецизионной пресс-форме после её изготовления?
Техническое обслуживание прецизионной пресс-формы после изготовления включает регулярную очистку для удаления остатков материала, периодический осмотр изнашиваемых поверхностей и плановую замену компонентов, демонстрирующих деградацию. Системы охлаждения требуют периодической промывки для поддержания тепловой эффективности, а механизмы выталкивания выигрывают от соблюдения протоколов смазки. Правильное техническое обслуживание увеличивает срок службы прецизионной пресс-формы и сохраняет её размерную точность, максимизируя отдачу от значительных инвестиций, связанных с производством прецизионных пресс-форм.