
 EN



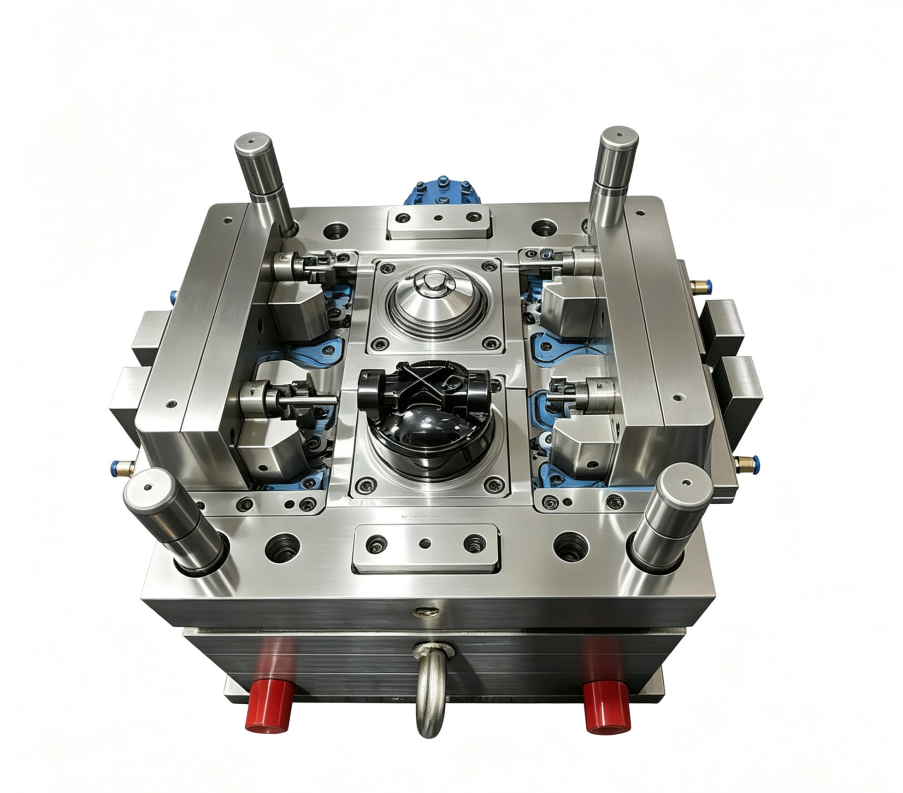
У прецизни калупа производствени процес представља једну од најкритичнијих дисциплина у модерној индустријској производњи. Било да се стварају компоненте за аутомобил, електроника, медицинске уређаје или потрошачке производе, разумевање како се прецизни калупац креће од концепта до готовог алата је од суштинског значаја за произвођаче који траже конкурентну предност и доследан квалитет. Путовање од почетних дизајнерских спецификација до потпуно функционалног калупа укључује више техничких фаза, од којих свака захтева стручну пажњу на детаље и поштовање строгих толеранција.
Савремена прецизна производња калупа интегрише напредни компјутерски подстакнути дизајн, брзи ЦНЦ обраду и строге протоколе за верификацију квалитета. Овај структурирани приступ осигурава да сваки калампир испуњава прецизност димензија, захтеве завршног облика површине и референтне вредности перформанси утврђене током фазе планирања. Цео производњи радних процеса балансира брзину са квалитетом, трошковну ефикасност са поузданошћу, и иновације са доказаним најбољим праксама које су се развиле током деценија алата експертизе.
Фаза пројектовања и инжењерства
Првична спецификација и развој ЦАД-а
Процес производње прецизних калупа почиње свеобухватним радом пројектовања који преводи захтеве купца у детаљне техничке спецификације. Инжењери анализирају намењену геометрију делова, композицију материјала, производњу и критеријуме за перформансе како би утврдили архитектуру калупа и структурне параметре. Користећи напредни ЦАД софтвер, дизајнери стварају 3Д моделе који обухватају раздвојне линије, канале за хлађење, системе за отварање и механизме избацивања неопходне за успешну производњу.
Током ове фазе, инжењери спроводе симулационе студије како би предвидели проток материјала, понашање хлађења и потенцијално формирање дефеката током операција убризгавања или лијечења. Ове симулације идентификују модификације дизајна потребне пре него што се почне производња физичког калупа, знатно смањујући ризик од скупих ревизија током производње алата. CAD подаци служе као план за све наредне кораке производње прецизних калупа, чиме су тачност и потпуност неопходне у овој основној фази.
Избор материјала и основно планирање
Избор одговарајућих материјала за алате представља критичну одлучујућу тачку у радном току производње прецизних калупа. Инжењери процењују тврдоћу, топлотну проводност, обраду и карактеристике отпорности на корозију како би се уједносили захтеви калупа са перформансама материјала. Уобичајени избори укључују алатски челик, нерђајући челик и алуминијумске легуре, од којих сваки нуди различите предности у зависности од производње, времена циклуса и спецификација површине потребне за коначни део.
Дизајн прецизних калупа такође мора укључити уређење језгра и шупљине које оптимизују ефикасност хлађења и минимизирају време циклуса. Инжењери планирају распореде канала за хлађење, који ће бити величине које ће одржавати конзистентне температурне зоне широм шупљине калупа. Ово топлотно планирање директно утиче на брзину производње и квалитет делова, чинећи га нераздељивим од целокупне стратегије производње прецизних калупа.
Машински и производни радови
ЦНЦ обрада и алата путеви
Када су пројектни подаци завршени, прецизна производња калупа прелази на фазу обраде, где ЦНЦ опрема трансформише сировину у геометрију шупљине и структурне карактеристике. Брзи ЦНЦ центри извршавају програмиране путеве алата изведене из ЦАД модела, резање профила шупљина, пролаза за хлађење и монтажа површина са тачностма толеранција обично мере у микронима. Тим за производњу прецизних калупа пажљиво прати параметре сечења, зношење алата и квалитет завршног деловања површине током ове проширене операције.
Савремена прецизна производња калупа користи вишеосечне ЦНЦ машине које су способне за истовремено кретање алата на пет или шест ос, омогућавајући сложену геометрију шупљине и смањујући време постављања између операција. Уређивачки алати за карбид и специјализоване хладилове оптимизују брзину уклањања материјала док штите ивице алата од топлотних напора и прерано знојење. Произвођачи прецизних калупа морају стално балансирати брзину са прецизношћу димензија, јер чак и мања одступања угрожавају квалитет коначног делова и ефикасност производње.
Процеси завршног обраде и обраде површине
Након примарне обраде, прецизна производња калупа укључује специјализоване операције завршног обраде које прецизирају текстуру површине и прецизност димензија. Ручно завршње, полирање и зачињивање уклања трагове алата и смањује грубост површине како би се испунили захтеви спецификације. У зависности од захтева за апликацијом, прецизне површине калупа могу добити обраду електричног испуштања (ЕДМ) за сложене детаље, ерозију искра за постизање оштрих ивица или бриљантно полирање за побољшање рефлексије светлости и естетских квалитета.
Површински третман примењен током производње прецизних калупа продужава живот алата и побољшава карактеристике перформанси. Нитридирање, ПВД премаз и тврдо хромно покривање стварају површине које се не зноје и које издрже више пута контакт са растопљеним материјалом или инјекцију под високим притиском. Ови третмани су пажљиво одабрани на основу специфичних захтева производних окружења, осигуравајући да прецизна инвестиција у калупу пружа годинама поуздане услуге и доследну производњу делова.
Сглобање, испитивање и проверу квалитета
Интеграција компоненти и завршна монтажа
Процес производње прецизних калупа захтева интеграцију више обрађених компоненти у унификовани систем алата. Уставни елементи, кухињске плоче, колектори за хлађење и системи избацања прецизно су постављени заједно, са чврстом контролом толеранције која осигурава одговарајућу функционалност и понављање делова. Операције монтаже следе строге процедурне секвенце како би се спречило оштећење готових површина и одржале критичне спецификације усклађивања од којих зависи прецизна перформанса калупа.
Водна линија и кола за хлађење су пажљиво инсталирана и испитана како би се проверили проток и обрасци расподеле температуре широм шупљина прецизних калупа. Избацивачки пинови, слајдови и механизми за покретање калибрирани су да раде без проблем без везања или неједнаког расподељавања снаге. Свака контролна тачка монтаже у радном току производње прецизних калупа укључује димензионалну верификацију помоћу прецизних мерачких инструмената, потврђујући да толеранција за спајање остаје у прихватљивим границама.
Пробани обими и валидација квалитета
Пре пуштања прецизног калупа за производњу, произвођачи спроводе пробно убризгавање или ливање да би потврдили перформансе под стварним условама рада. Почетни делови се димензионално и визуелно прегледавају како би се потврдила геометрија шупљине, завршна површина и дистрибуција материјала у складу са спецификацијама купца. Ова фаза испитивања омогућава произвођачима прецизних калупа да идентификују неефикасност хлађења, проблеме са позиционирањем капи или проблеме са протоком материјала које симулације не могу у потпуности предвидети.
Подаци из пробних тркања информишу одлуке о фином подешавању, које могу укључивати модификације канала за хлађење, прилагођавање локације капи или побољшање димензије шупљине. Када се показатељи перформанси ускладе са критеријумима прихватања, прецизни калупац је званично одобрен за производњу. Свеобухватна документација и фотографије се одржавају током процеса производње прецизних калупа, стварајући записи који подржавају решавање проблема и будуће захтеве одржавања током целог радног живота алата.
Често постављене питања
Које толеранције треба одржавати у производњи прецизних калупа?
Производња прецизних калупа обично одржава толеранције између плус или минус 0,002 до 0,005 инча, у зависности од захтева за делове и сложености апликације. Тешке толеранције обезбеђују конзистенцију димензија у свим производњима и смањују стопу скрата због делова који нису у складу са спецификацијама. Специфична толеранција се утврђује током фазе пројектовања и верификује током сваке фазе производње прецизних калупа.
Колико времена обично траје производња прецизних калупа?
Времеви производње прецизних калупа варирају од четири недеље за једноставне дизајне до дванаест недеља или дуже за сложене алате са више куповина. Времена за производњу зависе од сложености калупа, избора материјала, потребних површинских третмана и капацитета произвођача. Брза ЦНЦ обрада и ефикасно планирање могу убрзати графике прецизне производње калупа, иако брзање повећава ризик од грешака који се могу показати скупима током производње.
Како се прецизни калупац одржава након производње?
Послепроизводња прецизна брига о калупу укључује редовно чишћење како би се уклонили остаци материјала, периодично прегледање површина знојања и заказану замену компоненти које показују деградацију. Системи хлађења захтевају периодично проплављање како би се одржала топлотна ефикасност, а механизми избацања имају користи од протокола мазивања. Правилно одржавање продужава животни век прецизних калупа и очува прецизност димензија, максимизујући повратак на значајну инвестицију коју представља производња прецизних калупа.