
 EN



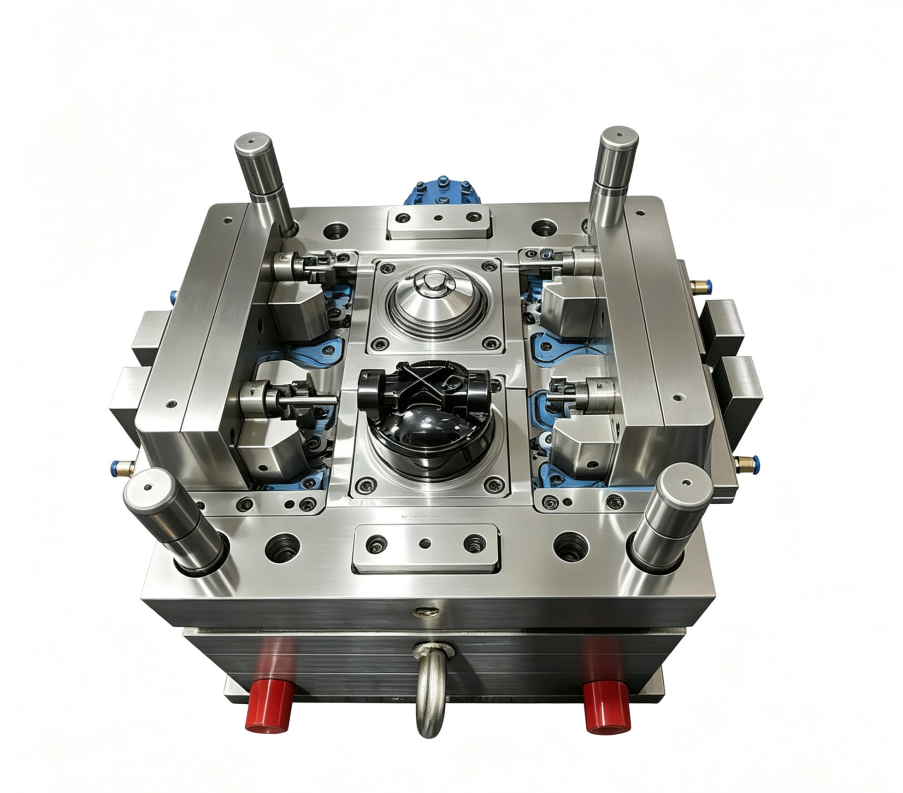
Markedet præcisionsform formstøbningsprocessen udgør en af de mest kritiske discipliner inden for moderne industriproduktion. Uanset om der fremstilles komponenter til bilindustrien, elektronik, medicinsk udstyr eller forbrugsvarer er det afgørende for producenter, der søger konkurrencemæssig fordel og konsekvent kvalitetsoutput, at forstå, hvordan en præcisionsform bevæger sig fra idé til færdig værktøj. Rejsen fra de første designspecifikationer til en fuldt funktionsdygtig form omfatter flere tekniske faser, hvor hver kræver ekspert opmærksomhed på detaljer og overholdelse af strenge tolerancer.
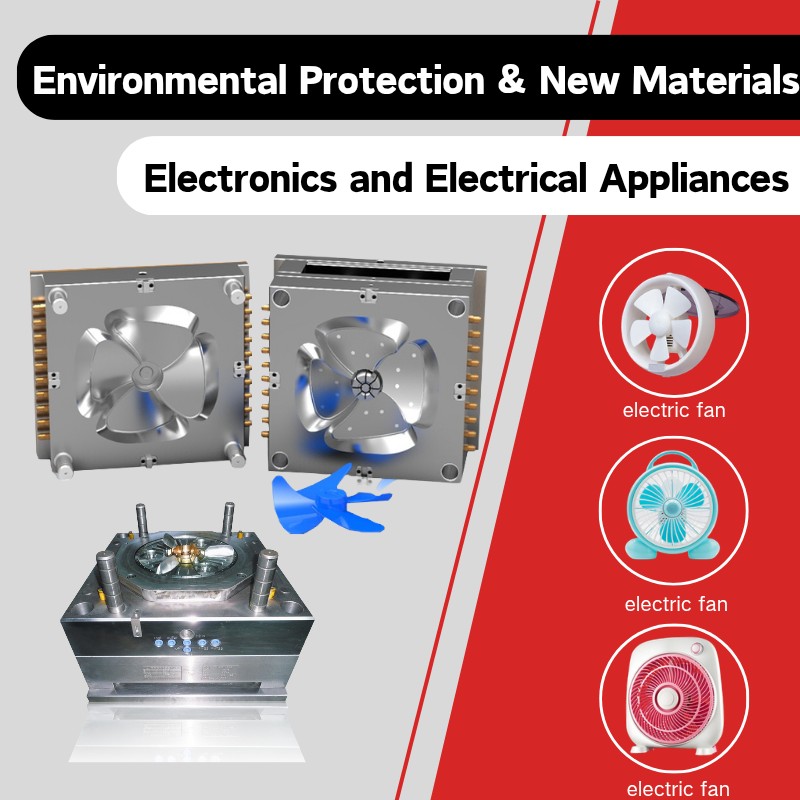
Moderne præcisionsformefremstilling integrerer avanceret computerstøttet design, højhastigheds-CNC-bearbejdning og strenge kvalitetsverifikationsprotokoller. Denne strukturerede fremgangsmåde sikrer, at hver form opfylder kravene til dimensionel nøjagtighed, overfladekvalitet og ydeevne, som blev fastlagt i planlægningsfasen. Hele fremstillingsarbejdsgangen balancerer hastighed og kvalitet, omkostningseffektivitet og pålidelighed samt innovation og velprøvede bedste praksis, der er udviklet gennem årtier af værktøjsfremstillingserfaring.
Design- og ingeniørtrin
Indledende specifikation og CAD-udvikling
Fremstilling af præcisionsforme begynder med omfattende designarbejde, hvor kundens krav omsættes til detaljerede tekniske specifikationer. Ingeniører analyserer den tilsigtede dels geometri, materialekomposition, produktionsmængde og ydelseskriterier for at fastlægge formens arkitektur og strukturelle parametre. Ved hjælp af avanceret CAD-software opretter designere 3D-modeller, der tager højde for skillegrenser, kølesystemer, indgangssystemer og udkastningsmekanismer, som er nødvendige for en vellykket produktion.
I denne fase udfører ingeniører simulationsstudier for at forudsige materialestrøm, kølevirkning og mulig defektformation under sprøjtestøbning eller støbeoperationer. Disse simulationer identificerer nødvendige designændringer, inden fremstilling af fysiske forme begynder, hvilket betydeligt reducerer risikoen for kostbare revideringer under værktøjsproduktionen. CAD-dataene fungerer som blåprint for alle efterfølgende præcisionsformefremstillingsprocesser, hvilket gør nøjagtighed og fuldstændighed afgørende i denne grundlæggende fase.
Materialevalg og kerneplanlægning
Valg af passende værktøjsmaterialer udgør et afgørende beslutningspunkt i arbejdsgangen til fremstilling af præcisionsforme. Ingeniører vurderer egenskaber som hårdhed, termisk ledningsevne, bearbejdningsvenlighed og korrosionsbestandighed for at matche formens krav med materialets ydeevne. Almindelige valg omfatter værktøjsstål, rustfrit stål og aluminiumslegeringer, hvor hver enkelt tilbyder særlige fordele afhængigt af produktionsmængden, cykeltidskravene og kravene til overfladekvalitet på den færdige del.
Præcisionsformens design skal også inkludere kerne- og hulrumanordninger, der optimerer køleeffektiviteten og minimerer cykeltiden. Ingeniører planlægger layoutet af kølekanaler, der dimensioneres til at opretholde konstante temperaturzoner gennem hele formens hulrum. Denne termiske planlægning påvirker direkte produktionshastigheden og delkvaliteten og er derfor uadskillelig fra den samlede strategi for fremstilling af præcisionsforme.
Maskinbearbejdning og fremstilling
CNC-maskinbearbejdning og værktøjsstier
Når designdata er endeligt fastlagt, overgår fremstillingen af præcisionsforme til bearbejdningstrinnet, hvor CNC-udstyr omdanner råmaterialet til formens hulrumgeometri og konstruktionsdele. Højhastigheds-CNC-centre udfører programmerede værktøjsbaner, der er udledt fra CAD-modeller, og fræser hulrumprofiler, kølesystemkanaler og monteringsflader med en nøjagtighed, hvis tolerance normalt måles i mikrometer. Holdet for fremstilling af præcisionsforme overvåger omhyggeligt fræsningsparametre, værktøjsslid og overfladekvalitet gennem hele denne omfattende proces.
Moderne præcisionsformstøbning anvender CNC-maskiner med flere akser, der kan udføre samtidige værktøjsbevægelser i fem eller seks akser, hvilket gør det muligt at fremstille komplekse formhul-geometrier og reducere indstillingstiden mellem processer. Hartmetalklippeværktøjer og specialiserede kølevæsker optimerer materialefraskilningshastigheden, mens de samtidig beskytter værktøjskanterne mod termisk spænding og for tidlig slitage. Producenter af præcisionsforme skal konstant afveje hastighed mod dimensionel nøjagtighed, da selv mindste afvigelser påvirker den endelige delkvalitet og produktionseffektiviteten.
Afslutnings- og overfladebehandlingsprocesser
Efter primær bearbejdning omfatter fremstillingen af præcisionsforme specialiserede efterbearbejdningsoperationer, der forbedrer overfladeteksturen og den dimensionelle nøjagtighed. Håndefterbearbejdning, polering og slibning fjerner værktøjsmærker og reducerer overfladeruheden for at opfylde specifikationskravene. Afhængigt af anvendelseskravene kan overfladerne på præcisionsforme behandles med elektrisk udledningsmaskinbearbejdning (EDM) til indviklede detaljer, gnisterosion til skarpe kanter eller diamantpolering til forbedret lysrefleksion og æstetiske kvaliteter.
Overfladebehandling, der anvendes under fremstilling af præcisionsforme, forlænger værktøjets levetid og forbedrer ydeevnskarakteristika. Nitridering, PVD-belægning og hårdforkromning skaber slidstærke overflader, der tåler gentagne cyklusser af kontakt med smeltet materiale eller injektion under højt tryk. Disse behandlinger vælges omhyggeligt ud fra de specifikke krav i produktionsmiljøerne, således at investeringen i præcisionsforme sikrer årsvis pålidelig drift og konsekvent udførelse af dele.
Montage, test og kvalitetsverificering
Komponentintegration og endelig montage
Fremstilling af præcisionsforme kræver integration af flere maskinerede komponenter i et samlet værktøjssystem. Kerneindsætninger, formplader, kølesystemer og udkastningssystemer monteres præcist, og stram tolerancekontrol sikrer korrekt funktionalitet samt gentagelighed af de fremstillede dele. Montageoperationer følger strenge proceduremæssige sekvenser for at undgå beskadigelse af færdige overflader og opretholde kritiske justeringsspecifikationer, som præcisionsformens ydeevne afhænger af.
Vandledder og kølingskredsløb installeres og testes omhyggeligt for at verificere strømningshastigheder og temperaturfordelingsmønstre i hele præcisionsformens formhulrum. Udskudspinde, skydeelementer og aktiveringsmekanismer justeres, så de fungerer jævnt uden klemning eller ujævn kraftfordeling. Hver samlekontrol i fremstillingen af præcisionsforme inkluderer dimensionel verifikation ved hjælp af præcisionsmåleinstrumenter, hvilket bekræfter, at toleranceakkumulationen forbliver inden for acceptable grænser.
Prøvekørsler og kvalitetsvalidering
Før en præcisionsform frigives til produktion, udfører producenter prøveindsprøjtninger eller -støbninger for at validere ydeevnen under reelle driftsforhold. De første dele inspiceres dimensionelt og visuelt for at bekræfte, at formens geometri, overfladekvalitet og materialefordeling opfylder kundens specifikationer. Denne prøvefase giver producenterne af præcisionsforme mulighed for at identificere kølingseffektivitetsproblemer, problemer med gateplacering eller materialestrømningsproblemer, som simuleringer muligvis ikke fuldt ud kan forudsige.
Data fra prøveafkast bruges til at træffe beslutninger om finindstilling, hvilket kan omfatte ændringer af kølekanaler, justeringer af gateplaceringen eller forbedringer af formhulens dimensioner. Når ydelsesmålene opfylder godkendelseskriterierne, godkendes præcisionsformen officielt til produktion. Omfattende dokumentation og fotografier opretholdes gennem hele processen med fremstilling af præcisionsforme, så der skabes optegnelser, der understøtter fejlfinding og fremtidige vedligeholdelseskrav i hele værktøjets levetid.
Ofte stillede spørgsmål
Hvilke tolerancer skal præcisionsformfremstilling overholde?
Præcisionsformfremskaffelse opretholder typisk tolerancer mellem plus eller minus 0,002 til 0,005 tommer, afhængigt af delekravene og applikationens kompleksitet. Stramme tolerancer sikrer dimensionel konsistens over hele produktionsløbet og reducerer udskudsprocenten forårsaget af dele uden for specifikationen. Den specifikke toleranceopsummering fastsættes i designfasen og verificeres gennem alle faser af præcisionsformfremskaffelsen.
Hvor længe tager præcisionsformfremskaffelse normalt?
Tidsrammerne for præcisionsformfremskaffelse varierer fra fire uger for enkle designs til tolv uger eller længere for komplekse, flercavitetstoolings. Leveringstiderne afhænger af formens kompleksitet, materialevalg, krævede overfladebehandlinger og producentens kapacitet. Hurtig CNC-bearbejdning og effektiv planlægning kan fremskynde præcisionsformfremskaffelsesplanlægningen, men at skynde op øger risikoen for fejl, som kan blive kostbare under produktionsløbet.
Hvilken vedligeholdelse kræver en præcisionsform efter fremstilling?
Efter-fremstillingsvedligeholdelse af præcisionsforme omfatter regelmæssig rengøring for at fjerne materialeaffald, periodisk inspektion af slidflader og planlagt udskiftning af komponenter, der viser forringelse. Kølesystemer kræver periodisk spülning for at opretholde termisk effektivitet, og udkastningsmekanismer drager fordel af smøreprincipper. Korrekt vedligeholdelse forlænger levetiden for præcisionsforme og bevarer dimensional nøjagtighed, hvilket maksimerer afkastet på den betydelige investering, som fremstilling af præcisionsforme udgør.