
 EN



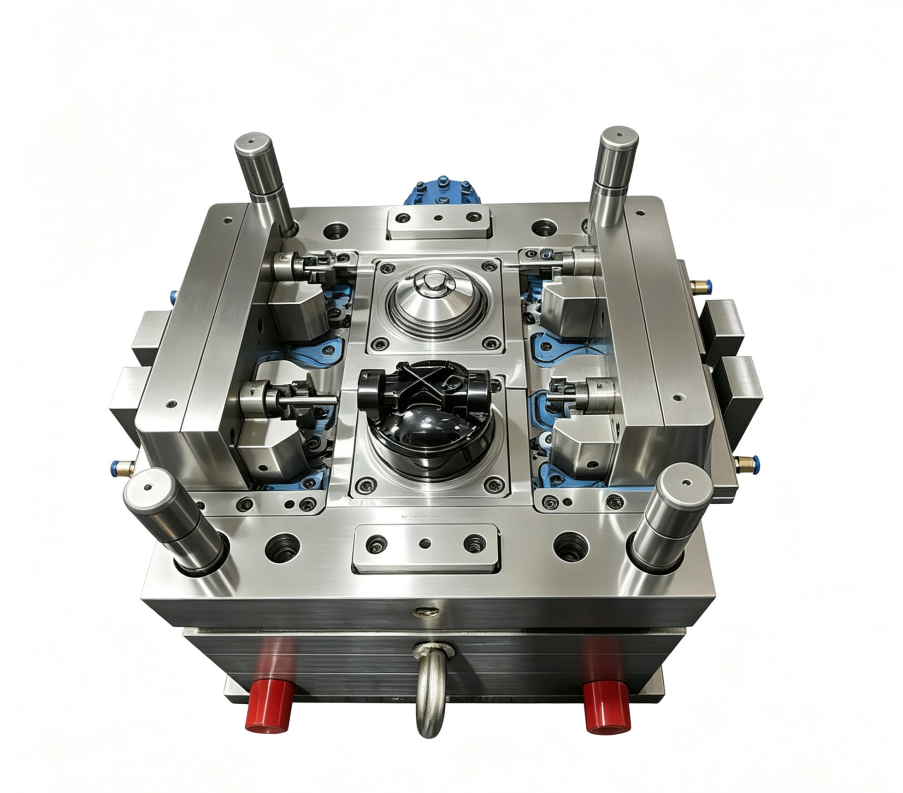
Aprecíziós forma a gyártási folyamat a modern ipari termelés egyik legkritikusabb területe. Akár autóipari, elektronikai, orvosi eszközök vagy fogyasztói termékek alkatrészeinek gyártására is szolgál, a pontos szerszámok fogalomból kész szerszámként történő kialakításának megértése elengedhetetlen a versenyelőny és az állandó minőségi kimenet elérésére törekvő gyártók számára. A kezdeti tervezési specifikációktól a teljesen működőképes szerszámig tartó út több technikai szakaszból áll, amelyek mindegyike szakértői figyelmet igényel a részletek iránt és szigorú tűréshatárok betartását követeli meg.
A modern, pontos szerszámkészítés integrálja a fejlett számítógéppel segített tervezést, a nagysebességű CNC megmunkálást és a szigorú minőségellenőrzési protokollokat. Ez a strukturált megközelítés biztosítja, hogy minden szerszám megfeleljen a méretbeli pontosságnak, a felületminőségi követelményeknek és a tervezési fázisban meghatározott teljesítménybeli szabványoknak. Az egész gyártási folyamat egyensúlyt teremt a sebesség és a minőség, a költséghatékonyság és a megbízhatóság, valamint az innováció és a több évtizedes szerszámkészítési tapasztalatból kialakult, bevált legjobb gyakorlatok között.
Tervezési és mérnöki szakasz
Kezdeti specifikáció és CAD-fejlesztés
A precíziós szerszámkészítési folyamat a részletes műszaki specifikációkba átültetett ügyfélkövetelményekre épülő alapos tervezéssel kezdődik. A mérnökök elemezik a gyártandó alkatrész geometriáját, anyagösszetételét, a termelési mennyiséget és a teljesítési követelményeket annak meghatározásához, hogy milyen legyen a szerszám felépítése és szerkezeti paraméterei. A fejlett CAD-szoftverek segítségével a tervezők olyan 3D-modelleket készítenek, amelyek figyelembe veszik a megmunkálási síkokat, a hűtőcsatornákat, a befolyórendszereket és a kihúzómechanizmusokat, amelyek elengedhetetlenek a sikeres gyártáshoz.
Ebben a fázisban a mérnökök szimulációs vizsgálatokat végeznek a nyomóöntés vagy öntés során várható anyagáramlás, hűtési viselkedés és lehetséges hibák kialakulásának előrejelzésére. Ezek a szimulációk azonosítják a fizikai szerszámkészítés megkezdése előtt szükséges tervezési módosításokat, így jelentősen csökkentve a szerszámkészítés során fellépő költséges átdolgozások kockázatát. A CAD-adatok az összes további, nagy pontosságú szerszámkészítési lépés alaprajza, ezért ezen alapvető szakaszban a pontosság és teljesség elengedhetetlen.
Anyagválasztás és magtervezés
A megfelelő szerszámanyag kiválasztása döntő fontosságú lépés a precíziós szerszámgyártási folyamatban. A mérnökök a keménységet, hővezetőképességet, megmunkálhatóságot és korrózióállóságot értékelik, hogy a szerszám igényeit összehangolják az anyag teljesítményével. Gyakori választások például a szerszámacél, a rozsdamentes acél és az alumíniumötvözetek, amelyek mindegyike különféle előnyöket kínál a gyártási térfogattól, a ciklusidő-igényektől és a végső alkatrész felületi minőségére vonatkozó specifikációktól függően.
A precíziós szerszámtervnek tartalmaznia kell a mag- és üregelrendezést is, hogy maximalizálja a hűtés hatékonyságát és minimalizálja a ciklusidőt. A mérnökök a hűtőcsatornák elrendezését tervezik, méretüket úgy határozzák meg, hogy a szerszámüregben egységes hőmérsékleti zónák alakuljanak ki. Ez a hőtechnikai tervezés közvetlenül befolyásolja a gyártási sebességet és az alkatrész minőségét, ezért elválaszthatatlan része az általános precíziós szerszámgyártási stratégiának.
Megmunkálási és gyártási műveletek
CNC-megmunkálás és szerszámpályák
Miután a tervezési adatok véglegesítésre kerültek, a pontos szerszámkészítés a megmunkálási szakaszba lép át, ahol a CNC-eszközök az alapanyagot üreggeometriává és szerkezeti elemekké alakítják. A nagysebességű CNC-központok a CAD-modellekből származó programozott szerszámpályákat hajtják végre, és mikrométeres pontossági tűrésekkel vágják az üregprofilokat, a hűtőcsatornákat és a rögzítési felületeket. A pontos szerszámkészítés csapata gondosan figyeli a vágási paramétereket, a szerszámkopást és a felületminőséget ezen hosszú ideig tartó művelet során.
A modern precíziós szerszámkészítés öt- vagy hattengelyes CNC-gépeket alkalmaz, amelyek egyszerre képesek eszközök mozgatására öt vagy hat tengely mentén, így lehetővé téve a bonyolult üreggeometria kialakítását és az egyes műveletek közötti beállítási idő csökkentését. A keményfém vágószerszámok és a speciális hűtőfolyadékok optimalizálják a anyagleválasztási sebességet, miközben megvédik a szerszám éleit a hőterheléstől és a korai kopástól. A precíziós szerszámkészítő vállalkozásoknak folyamatosan egyensúlyt kell tartaniuk a gyorsaság és a méreti pontosság között, mivel még apró eltérések is rombolják a végső alkatrész minőségét és a gyártási hatékonyságot.
Befejező és felületkezelő eljárások
Az elsődleges megmunkálás után a pontos szerszámkészítés speciális utómegmunkálási műveleteket is magában foglal, amelyek finomítják a felületi szerkezetet és a méretbeli pontosságot. A kézi utómegmunkálás, csiszolás és finomítás eltávolítja a szerszámnyomokat, és csökkenti a felületi érdességet a megadott előírásoknak megfelelően. Az alkalmazási igényektől függően a pontos szerszámfelületek elektromos kisüléses megmunkálásra (EDM), szikrázásra éles élek eléréséhez, vagy gyémántcsiszolásra fényvisszaverő és esztétikai tulajdonságok javítása érdekében kerülhetnek sor.
A pontos szerszámkészítés során alkalmazott felületkezelés meghosszabbítja a szerszám élettartamát és javítja a teljesítményjellemzőket. A nitridálás, a PVD bevonat és a kemény krómbevonat kopásálló felületeket hoz létre, amelyek ellenállnak a folyékony anyag ismétlődő érintésének vagy a nagynyomású befecskendezésnek. Ezeket a kezeléseket a gyártási környezet specifikus igényei alapján választják ki gondosan, így biztosítva, hogy a pontos szerszámra történő beruházás évekig megbízható szolgáltatást és egyenletes alkatrész-kimenetet nyújtson.
Összeszerelés, tesztelés és minőségellenőrzés
Alkatrészek integrálása és végleges összeszerelés
A precíziós szerszámkészítési folyamat több megmunkált alkatrész integrálását igényli egy egységes szerszámozási rendszerbe. A fő beillesztő elemek, a üreglemezek, a hűtőkollektorok és a kihajtó rendszerek pontosan illeszkednek egymáshoz, miközben a szoros tűréstartomány-vezérlés biztosítja a megfelelő működést és az alkatrészek ismételhetőségét. A szerelési műveletek szigorú eljárási sorrendet követnek annak érdekében, hogy ne sérüljenek meg a befejezett felületek, és fenntartva a kritikus igazítási előírásokat, amelyekre a precíziós szerszámok teljesítménye támaszkodik.
A vízvezetékek és hűtőkörök gondosan kerülnek beszerelésre és tesztelésre annak ellenőrzésére, hogy a folyási sebesség és a hőmérséklet-eloszlás mintázata megfelelő legyen a precíziós szerszámüreg egész területén. A kihúzócsapok, csúszóelemek és működtető mechanizmusok úgy vannak kalibrálva, hogy simán működjenek, kötódás vagy egyenetlen erőeloszlás nélkül. A precíziós szerszámgyártási folyamat minden összeszerelési ellenőrzési pontján dimenziós ellenőrzést végeznek pontos mérőeszközökkel, amellyel megerősítik, hogy a tűréshalmozódás a megengedett határokon belül marad.
Próbafutások és minőségellenőrzés
A pontos szerszámok gyártói a termelésbe való átadás előtt próbainjekciós vagy öntési futtatásokat végeznek a teljesítményük tényleges üzemeltetési körülmények közötti ellenőrzésére. A kezdeti alkatrészeket méretileg és vizuálisan is megvizsgálják, hogy megerősítsék: a formaüreg geometriája, a felületminőség és az anyageloszlás megfelel a vevő specifikációinak. Ez a próbafázis lehetővé teszi a pontos szerszámgyártók számára, hogy azonosítsák a hűtés hatékonyságának hiányosságait, a befolyónyílások helyzetével kapcsolatos problémákat vagy az anyagáramlás zavarait – olyan kérdéseket, amelyeket a szimulációk esetleg nem tudnak teljes mértékben előre jelezni.
A próbafutásokból származó adatok alapján döntenek a finomhangolásról, amely magában foglalhatja a hűtőcsatornák módosítását, a befolyó nyílások helyének igazítását vagy a üreg méretének pontosítását. Amint a teljesítménymutatók megfelelnek az elfogadási kritériumoknak, a precíziós szerszámot hivatalosan jóváhagyják a gyártáshoz. A precíziós szerszám gyártási folyamata során részletes dokumentáció és fényképek készülnek, amelyek nyilvántartást vezetnek a hibaelhárításhoz és a szerszám üzemideje alatt szükséges jövőbeli karbantartáshoz.
GYIK
Milyen tűréseket kell betartania a precíziós szerszámgyártásnak?
A pontos szerszámkészítés általában ±0,002–0,005 hüvelyk (inch) tűréshatárokat tart fenn, a részlet követelményeitől és az alkalmazás összetettségétől függően. A szigorú tűréshatárok biztosítják a méretbeli egyezést a gyártási sorozatokon keresztül, és csökkentik a specifikációknak nem megfelelő alkatrészek miatti selejtarányt. A konkrét tűréshatár-összeadódást a tervezési fázisban határozzák meg, és minden egyes pontos szerszámkészítési szakaszban ellenőrzik.
Mennyi ideig tart általában a pontos szerszámkészítés?
A pontos szerszámkészítés időkerete egyszerű tervek esetén négy hét, míg összetett, több üreges szerszámoknál tizenkét hét vagy akár hosszabb is lehet. A szállítási határidők a szerszám összetettségétől, az anyagválasztástól, a szükséges felületkezelésektől és a gyártó kapacitásától függenek. A nagysebességű CNC-megmunkálás és az hatékony tervezés gyorsíthatja a pontos szerszámkészítési ütemterveket, bár a sürgetés növeli a hibák kockázatát, amelyek a gyártási sorozatok során jelentős költségekkel járhatnak.
Milyen karbantartásra van szükség egy pontossági szerszám utógyártási fázisban?
Az utógyártási pontossági szerszám-kezelés rendszeres tisztítást foglal magában a maradék anyag eltávolítására, időszakos kopásvizsgálatot a kopó felületeken, valamint ütemezett alkatrészcsere-műveleteket a minőségi romlást mutató elemek esetében. A hűtőrendszerek időszakos leöblítését el kell végezni a hőhatékonyság megőrzése érdekében, és az ütköző mechanizmusok használata előnyös a kenési protokollok alkalmazásával. A megfelelő karbantartás meghosszabbítja a pontossági szerszám élettartamát, és fenntartja a méretbeli pontosságot, így maximalizálja a pontossági szerszám-gyártás jelentős beruházásának megtérülését.