
 EN



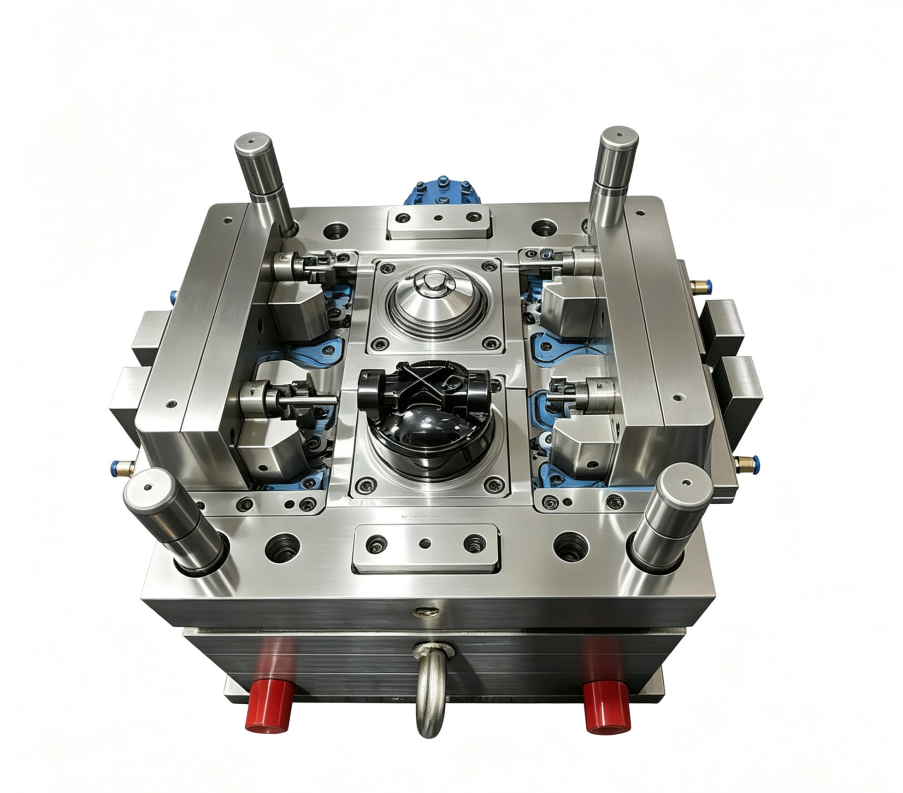
Pasar cetakan presisi proses manufaktur merupakan salah satu disiplin paling kritis dalam produksi industri modern. Baik dalam pembuatan komponen untuk otomotif, elektronik, perangkat medis, maupun produk konsumen, memahami cara cetakan presisi berpindah dari konsep ke peralatan jadi sangat penting bagi produsen yang ingin memperoleh keunggulan kompetitif serta hasil berkualitas konsisten. Perjalanan dari spesifikasi desain awal hingga cetakan yang sepenuhnya fungsional melibatkan berbagai tahap teknis, masing-masing memerlukan perhatian ahli terhadap detail dan kepatuhan ketat terhadap toleransi.
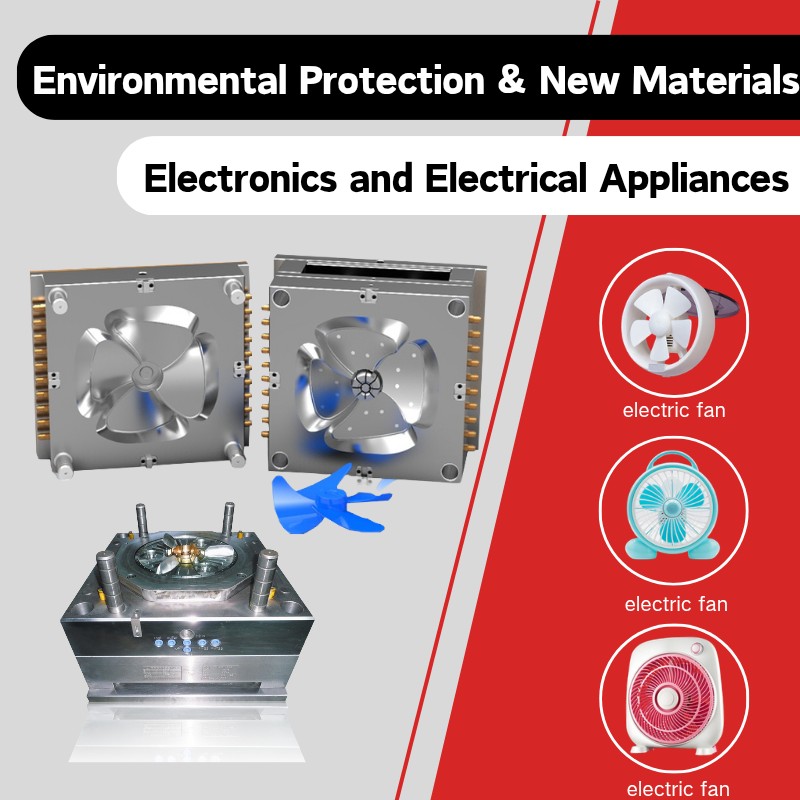
Manufaktur cetakan presisi modern mengintegrasikan desain berbantuan komputer canggih, pemesinan CNC kecepatan tinggi, serta protokol verifikasi kualitas yang ketat. Pendekatan terstruktur ini menjamin setiap cetakan memenuhi akurasi dimensi, persyaratan hasil permukaan, dan tolok ukur kinerja yang ditetapkan selama fase perencanaan. Seluruh alur kerja manufaktur menyeimbangkan kecepatan dengan kualitas, efisiensi biaya dengan keandalan, serta inovasi dengan praktik terbaik yang telah terbukti dan berkembang selama puluhan tahun keahlian dalam pembuatan perkakas.
Fase Desain dan Teknik
Spesifikasi Awal dan Pengembangan CAD
Proses manufaktur cetakan presisi dimulai dengan pekerjaan desain komprehensif yang menerjemahkan kebutuhan pelanggan ke dalam spesifikasi teknis terperinci. Insinyur menganalisis geometri komponen yang diinginkan, komposisi material, volume produksi, dan kriteria kinerja untuk menetapkan arsitektur cetakan serta parameter strukturalnya. Dengan menggunakan perangkat lunak CAD canggih, desainer membuat model 3D yang mempertimbangkan garis pemisah (parting lines), saluran pendingin (cooling channels), sistem pengisian (gating systems), dan mekanisme pelepasan (ejection mechanisms) yang diperlukan guna memastikan keberhasilan produksi.
Selama tahap ini, insinyur melakukan studi simulasi untuk memprediksi aliran material, perilaku pendinginan, dan kemungkinan pembentukan cacat selama operasi injeksi atau pengecoran. Simulasi ini mengidentifikasi modifikasi desain yang diperlukan sebelum proses manufaktur cetakan fisik dimulai, sehingga secara signifikan mengurangi risiko revisi mahal selama produksi perkakas. Data CAD berfungsi sebagai cetak biru bagi semua langkah manufaktur cetakan presisi berikutnya, menjadikan akurasi dan kelengkapan sangat penting pada tahap dasar ini.
Pemilihan Material dan Perencanaan Inti
Pemilihan bahan perkakas yang tepat merupakan titik keputusan kritis dalam alur kerja pembuatan cetakan presisi. Insinyur mengevaluasi karakteristik kekerasan, konduktivitas termal, kemampuan pemesinan, dan ketahanan terhadap korosi guna mencocokkan tuntutan cetakan dengan kinerja bahan. Pilihan umum meliputi baja perkakas, baja tahan karat, dan paduan aluminium—masing-masing menawarkan keunggulan khas tergantung pada volume produksi, kebutuhan waktu siklus, serta spesifikasi hasil akhir permukaan komponen.
Desain cetakan presisi juga harus memasukkan susunan inti (core) dan rongga (cavity) yang mengoptimalkan efisiensi pendinginan serta meminimalkan waktu siklus. Insinyur merancang tata letak saluran pendingin dengan ukuran yang disesuaikan agar menjaga zona suhu yang konsisten di seluruh rongga cetakan. Perencanaan termal ini secara langsung memengaruhi kecepatan produksi dan kualitas komponen, sehingga tak terpisahkan dari strategi keseluruhan dalam pembuatan cetakan presisi.
Operasi Pemesinan dan Fabrikasi
Pemesinan CNC dan Jalur Alat
Setelah data desain difinalisasi, manufaktur cetakan presisi beralih ke tahap pemesinan, di mana peralatan CNC mengubah bahan baku menjadi geometri rongga dan fitur struktural. Pusat CNC berkecepatan tinggi menjalankan lintasan alat yang diprogram berdasarkan model CAD, memotong profil rongga, saluran pendingin, dan permukaan pemasangan dengan toleransi akurasi yang umumnya diukur dalam mikron. Tim manufaktur cetakan presisi secara cermat memantau parameter pemotongan, keausan alat, serta kualitas hasil permukaan sepanjang operasi panjang ini.
Manufaktur cetakan presisi modern menggunakan mesin CNC multi-sumbu yang mampu melakukan pergerakan alat secara bersamaan pada lima atau enam sumbu, sehingga memungkinkan pembuatan geometri rongga yang kompleks serta mengurangi waktu penyiapan antar operasi. Alat potong karbida dan cairan pendingin khusus mengoptimalkan laju penghilangan material sekaligus melindungi tepi alat dari tekanan termal dan keausan dini. Produsen cetakan presisi harus terus-menerus menyeimbangkan kecepatan dengan akurasi dimensi, karena penyimpangan kecil pun dapat merusak kualitas komponen akhir dan efisiensi produksi.
Proses Finishing dan Perlakuan Permukaan
Setelah pemesinan awal, pembuatan cetakan presisi mencakup operasi penyempurnaan khusus yang memperhalus tekstur permukaan dan akurasi dimensi. Penyempurnaan manual, pemolesan, dan pengasahan menghilangkan bekas alat serta mengurangi kekasaran permukaan guna memenuhi persyaratan spesifikasi. Bergantung pada tuntutan aplikasi, permukaan cetakan presisi dapat menjalani pemesinan busur listrik (EDM) untuk detail rumit, erosi percikan api untuk menghasilkan tepi tajam, atau pemolesan berlian guna meningkatkan pantulan cahaya dan kualitas estetika.
Perlakuan permukaan yang diterapkan selama pembuatan cetakan presisi memperpanjang masa pakai alat dan meningkatkan karakteristik kinerja. Nitriding, pelapisan PVD, serta pelapisan krom keras menghasilkan permukaan tahan aus yang mampu menahan siklus berulang kontak dengan bahan cair atau injeksi bertekanan tinggi. Perlakuan-perlakuan ini dipilih secara cermat berdasarkan tuntutan spesifik lingkungan produksi, sehingga investasi pada cetakan presisi memberikan layanan andal selama bertahun-tahun serta keluaran komponen yang konsisten.
Perakitan, Pengujian, dan Verifikasi Kualitas
Integrasi Komponen dan Perakitan Akhir
Proses pembuatan cetakan presisi memerlukan integrasi berbagai komponen yang telah dimesin ke dalam satu sistem perkakas terpadu. Insert inti, pelat rongga, manifold pendingin, dan sistem pelepasan dirakit secara presisi, dengan pengendalian toleransi ketat guna menjamin fungsi yang tepat serta pengulangan dimensi produk. Operasi perakitan mengikuti urutan prosedural yang ketat untuk mencegah kerusakan pada permukaan akhir serta menjaga spesifikasi keselarasan kritis yang menjadi penentu kinerja cetakan presisi.
Saluran air dan sirkuit pendingin dipasang serta diuji secara cermat untuk memverifikasi laju aliran dan pola distribusi suhu di seluruh rongga cetakan presisi. Pin ejeksi, peluncur (slides), dan mekanisme penggerak dikalibrasi agar beroperasi lancar tanpa macet atau distribusi gaya yang tidak merata. Setiap titik pemeriksaan perakitan dalam alur kerja pembuatan cetakan presisi mencakup verifikasi dimensi menggunakan instrumen pengukur presisi, guna memastikan akumulasi toleransi tetap berada dalam batas yang dapat diterima.
Uji Coba dan Validasi Kualitas
Sebelum melepaskan cetakan presisi untuk produksi, produsen melakukan uji injeksi atau pengecoran guna memvalidasi kinerja dalam kondisi operasional aktual. Komponen awal diperiksa secara dimensional dan visual untuk memastikan geometri rongga, hasil permukaan, serta distribusi bahan memenuhi spesifikasi pelanggan. Tahap uji ini memungkinkan produsen cetakan presisi mengidentifikasi ketidakefisienan pendinginan, masalah posisi gerbang, atau kendala aliran bahan yang mungkin tidak sepenuhnya terprediksi oleh simulasi.
Data dari uji coba menginformasikan keputusan penyetelan halus, yang dapat mencakup modifikasi saluran pendingin, penyesuaian lokasi gerbang, atau penyempurnaan dimensi rongga. Setelah metrik kinerja selaras dengan kriteria penerimaan, cetakan presisi secara resmi disetujui untuk produksi. Dokumentasi lengkap dan foto-foto dipelihara sepanjang proses pembuatan cetakan presisi, sehingga tercipta catatan-catatan yang mendukung pemecahan masalah serta kebutuhan perawatan di masa depan selama masa operasional alat tersebut.
Tanya Jawab
Toleransi apa yang harus dipertahankan dalam pembuatan cetakan presisi?
Pembuatan cetakan presisi umumnya mempertahankan toleransi antara plus atau minus 0,002 hingga 0,005 inci, tergantung pada kebutuhan komponen dan tingkat kerumitan aplikasi. Toleransi ketat memastikan konsistensi dimensi di seluruh proses produksi serta mengurangi tingkat limbah akibat komponen yang berada di luar spesifikasi. Akumulasi toleransi spesifik ditetapkan selama tahap desain dan diverifikasi di setiap tahap pembuatan cetakan presisi.
Berapa lama waktu yang biasanya dibutuhkan untuk pembuatan cetakan presisi?
Jangka waktu pembuatan cetakan presisi berkisar antara empat minggu untuk desain sederhana hingga dua belas minggu atau lebih untuk peralatan cetak kompleks berongga ganda (multi-cavity). Waktu tunggu bergantung pada tingkat kerumitan cetakan, pemilihan bahan, perlakuan permukaan yang diperlukan, serta kapasitas produsen. Pemesinan CNC berkecepatan tinggi dan perencanaan yang efisien dapat mempercepat jadwal pembuatan cetakan presisi, meskipun mempercepat proses meningkatkan risiko kesalahan yang berdampak mahal selama proses produksi.
Perawatan apa yang dibutuhkan cetakan presisi setelah proses pembuatan?
Perawatan cetakan presisi pasca-pembuatan mencakup pembersihan rutin untuk menghilangkan sisa bahan, inspeksi berkala terhadap permukaan yang mengalami keausan, serta penggantian komponen secara terjadwal apabila terjadi degradasi. Sistem pendingin memerlukan pembilasan berkala guna menjaga efisiensi termal, sedangkan mekanisme pelepasan memerlukan protokol pelumasan. Perawatan yang tepat memperpanjang masa pakai cetakan presisi dan menjaga akurasi dimensi, sehingga memaksimalkan pengembalian investasi signifikan yang diwakili oleh proses pembuatan cetakan presisi.