
 EN



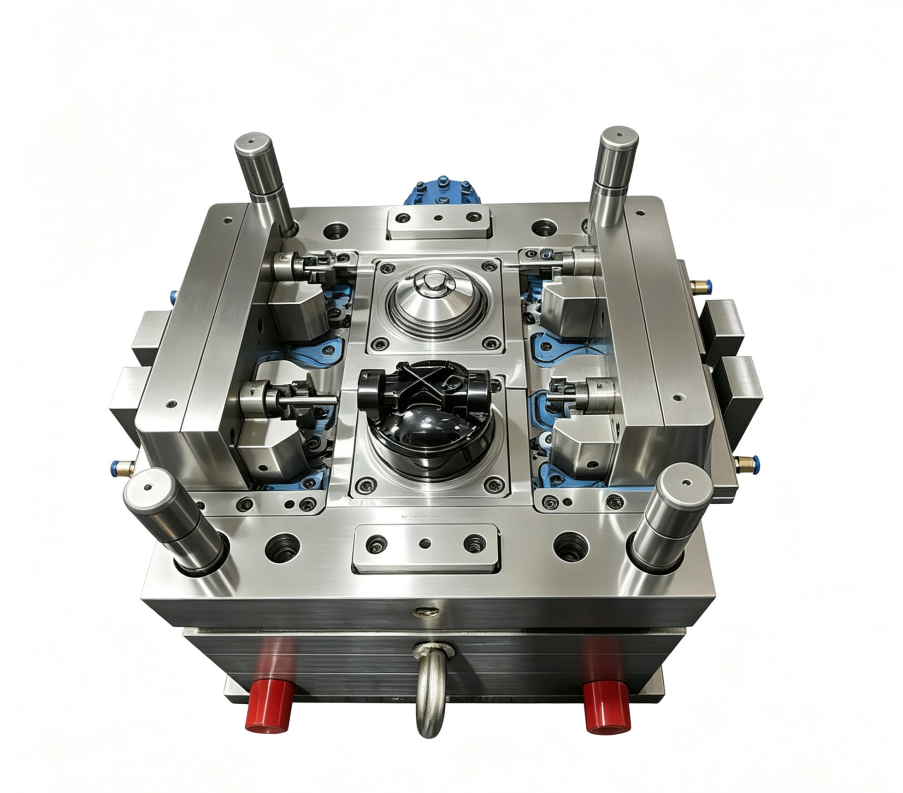
Ринок точна форма процес виготовлення є однією з найважливіших дисциплін у сучасному промисловому виробництві. Незалежно від того, чи йдеться про компоненти для автомобільної промисловості, електроніки, медичного обладнання чи товарів споживчого призначення, розуміння того, як прецизійна форма переходить від концепції до готового інструменту, є обов’язковим для виробників, які прагнуть конкурентних переваг і стабільно високої якості продукції. Шлях від початкових проектних специфікацій до повністю функціональної форми включає кілька технічних етапів, кожен із яких вимагає професійної уваги до деталей та дотримання жорстких допусків.
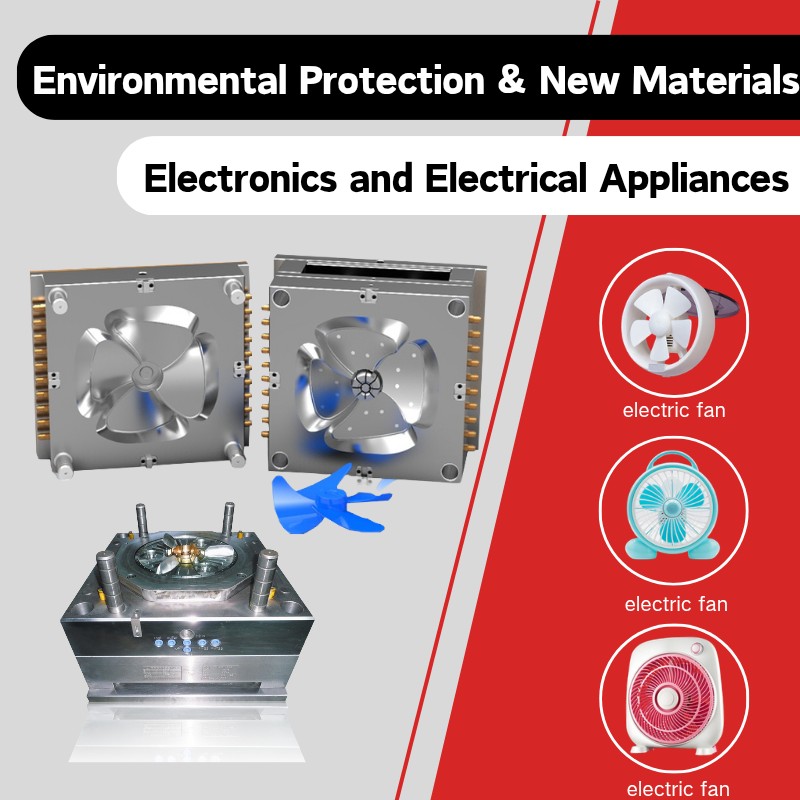
Сучасне виготовлення точних форм поєднує передові системи комп’ютерного проектування, обробку на високошвидкісних ЧПУ-верстатах та суворі протоколи перевірки якості. Такий структурований підхід забезпечує відповідність кожної форми вимогам щодо розмірної точності, якості поверхні та експлуатаційних характеристик, визначених на етапі планування. Увесь виробничий процес поєднує швидкість і якість, економічну ефективність і надійність, а також інновації й перевірені найкращі практики, що розвивалися протягом десятиліть досвіду у виготовленні інструментів.
Етап проектування та інженерних розробок
Початкове технічне завдання та розробка CAD
Процес виготовлення точних форм починається з комплексного проектування, що перетворює вимоги замовника на детальні технічні специфікації. Інженери аналізують передбачену геометрію деталі, склад матеріалу, обсяг виробництва та критерії продуктивності, щоб визначити архітектуру форми та її структурні параметри. За допомогою сучасного програмного забезпечення CAD конструктори створюють тривимірні моделі, у яких враховано лінії роз’єму, каналів охолодження, систем подачі матеріалу та механізмів висаджування, необхідних для успішного виробництва.
Під час цього етапу інженери проводять симуляційні дослідження для передбачення поведінки матеріалу під час впорскування або лиття, охолодження та потенційного утворення дефектів. Такі симуляції виявляють необхідні зміни в конструкції ще до початку виготовлення фізичних форм, значно зменшуючи ризик дорогоцінних коригувань під час виробництва інструментів. Дані CAD виступають кресленням для всіх наступних етапів точного виготовлення форм, тому на цьому базовому етапі критично важливими є точність і повнота.
Вибір матеріалу та планування серцевини
Вибір відповідних матеріалів для інструментів є критичним етапом у процесі виготовлення прецизійних форм. Інженери оцінюють такі характеристики, як твердість, теплопровідність, оброблюваність та стійкість до корозії, щоб узгодити вимоги до форми з експлуатаційними характеристиками матеріалу. Серед поширених варіантів — інструментальна сталь, нержавіюча сталь та алюмінієві сплави; кожен із них має певні переваги залежно від обсягу виробництва, вимог до тривалості циклу та специфікацій щодо якості поверхні готової деталі.
У проектуванні прецизійної форми також мають бути враховані розташування серцевини та порожнини, що забезпечують оптимальну ефективність охолодження й мінімізують тривалість циклу. Інженери планують розміщення каналів охолодження, підбираючи їхні розміри так, щоб підтримувати сталі температурні зони в усьому об’ємі порожнини форми. Таке теплове проектування безпосередньо впливає на швидкість виробництва та якість деталей, тому воно є невід’ємною частиною загальної стратегії виготовлення прецизійних форм.
Операції механічної обробки та виготовлення
Обробка на ЧПК-верстатах та траєкторії інструменту
Після остаточного затвердження проектних даних виробництво прецизійних форм переходить до етапу механічної обробки, на якому обладнання з ЧПУ перетворює сировинний матеріал у геометрію порожнини та структурні елементи. Центри з ЧПУ з високою швидкістю виконують запрограмовані траєкторії руху інструменту, отримані з CAD-моделей, з точністю, що зазвичай вимірюється в мікронах, обробляючи профілі порожнин, канали охолодження та монтажні поверхні. Команда з виробництва прецизійних форм уважно контролює параметри різання, знос інструменту та якість поверхневого шорсткості протягом цієї тривалої операції.
Сучасне виготовлення точних форм здійснюється за допомогою багатоосевих ЧПК-верстатів, здатних одночасно рухати інструмент у п’яти або шести осях, що дозволяє створювати складну геометрію порожнин і скорочує час на переналаштування між операціями. Різальні інструменти з карбіду та спеціальні охолоджувальні рідини оптимізують швидкість знімання матеріалу й захищають різальні кромки від теплового навантаження та передчасного зношування. Виробники точних форм повинні постійно урівноважувати швидкість обробки й розмірну точність, оскільки навіть незначні відхилення погіршують якість готових деталей і ефективність виробництва.
Операції остаточної обробки та поверхневого відділення
Після первинної механічної обробки виготовлення прецизійних форм включає спеціалізовані операції остаточної обробки, які поліпшують текстуру поверхні та розмірну точність. Ручна остаточна обробка, полірування та доведення видаляють сліди інструменту й зменшують шорсткість поверхні, щоб відповідати вимогам специфікацій. Залежно від вимог застосування, поверхні прецизійних форм можуть піддаватися електроерозійній обробці (EDM) для створення складних деталей, електричній ерозії для отримання гострих кромок або поліруванню алмазним інструментом для покращення відбиття світла та естетичних характеристик.
Обробка поверхні, що застосовується під час виготовлення прецизійних форм, збільшує термін служби інструментів та покращує їх експлуатаційні характеристики. Нітрування, PVD-покриття та тверде хромування створюють стійкі до зносу поверхні, які витримують багаторазовий контакт із розплавленим матеріалом або високотискове впорскування. Ці обробки обираються уважно, з урахуванням конкретних вимог виробничого середовища, щоб інвестиції в прецизійні форми забезпечували роки надійної роботи й стабільне випускання деталей.
Збірка, випробування та перевірка якості
Інтеграція компонентів та остаточна збірка
Процес виготовлення точних форм вимагає інтеграції кількох оброблених компонентів у єдину систему оснастки. Основні вставки, пластина форми, колектори охолодження та системи виштовхування точно підганяються один до одного, а жорсткий контроль допусків забезпечує належну функціональність та повторюваність виготовлюваних деталей. Операції збирання виконуються в строгій послідовності, щоб запобігти пошкодженню готових поверхонь і зберегти критичні параметри вирівнювання, від яких залежить ефективність роботи точних форм.
Лінії подачі води та системи охолодження уважно встановлюють і перевіряють, щоб підтвердити швидкості потоку й розподіл температур у всіх точках точних форм для лиття. Витискні штифти, ковзні елементи та приводні механізми калібрують так, щоб вони працювали плавно, без заїдань або нерівномірного розподілу зусиль. Кожна контрольна точка в процесі виготовлення точних форм для лиття включає перевірку розмірів за допомогою прецизійних вимірювальних інструментів, що підтверджує, що сумарні допуски залишаються в межах припустимих значень.
Пробні запуски та перевірка якості
Перед запуском точного формувального інструменту в серійне виробництво виробники проводять пробні вприскувальні або литтєві цикли, щоб перевірити його роботу в реальних умовах експлуатації. Перші виготовлені деталі підлягають розмірному та візуальному контролю з метою підтвердження відповідності геометрії порожнини, якості поверхні та розподілу матеріалу вимогам замовника. Цей пробний етап дає виробникам точних формувальних інструментів змогу виявити неефективність системи охолодження, проблеми з розташуванням литтєвих отворів або утруднення в потоці матеріалу, які можуть бути недостатньо точно передбачені за допомогою комп’ютерного моделювання.
Дані з пробних запусків впливають на рішення щодо точного налаштування, що може включати модифікацію каналів охолодження, коригування розташування литників або уточнення розмірів порожнин. Як тільки показники продуктивності відповідають критеріям прийняття, прецизійну форму офіційно схвалюють для виробництва. На всіх етапах виготовлення прецизійної форми ведеться повна документація та фотографування, що створює архівні записи для усунення несправностей і задоволення потреб у технічному обслуговуванні протягом усього терміну експлуатації інструменту.
Часті запитання
Які допуски має забезпечувати виготовлення прецизійних форм?
Виготовлення прецизійних форм зазвичай забезпечує допуски в межах плюс-мінус 0,002–0,005 дюйма, залежно від вимог до деталей та складності застосування. Вузькі допуски гарантують стабільність розмірів у серійному виробництві й зменшують кількість бракованих виробів, що виникає через відхилення від заданих параметрів. Конкретний накопичений допуск визначається на етапі проектування й перевіряється на кожному етапі виготовлення прецизійних форм.
Скільки часу, як правило, займає виготовлення прецизійних форм?
Терміни виготовлення прецизійних форм варіюються від чотирьох тижнів для простих конструкцій до дванадцяти тижнів або більше для складних багатопорожнинних інструментів. Тривалість виготовлення залежить від складності форми, вибору матеріалу, необхідних поверхневих обробок та потужностей виробника. Високошвидкісне фрезерування з ЧПК та ефективне планування можуть скоротити терміни виготовлення прецизійних форм, однак прискорення підвищує ризик помилок, що може призвести до значних витрат у процесі серійного виробництва.
Яке обслуговування потрібне прецизійній формі після виготовлення?
Післявиробниче обслуговування прецизійної форми включає регулярне очищення для видалення залишків матеріалу, періодичний огляд поверхонь зносу та планову заміну компонентів, що демонструють деградацію. Системи охолодження потребують періодичного промивання для збереження теплової ефективності, а механізми викиду вигідно від мастильних протоколів. Правильне обслуговування подовжує термін служби прецизійної форми й зберігає розмірну точність, максимізуючи віддачу від значних інвестицій, пов’язаних із виготовленням прецизійних форм.