
 EN



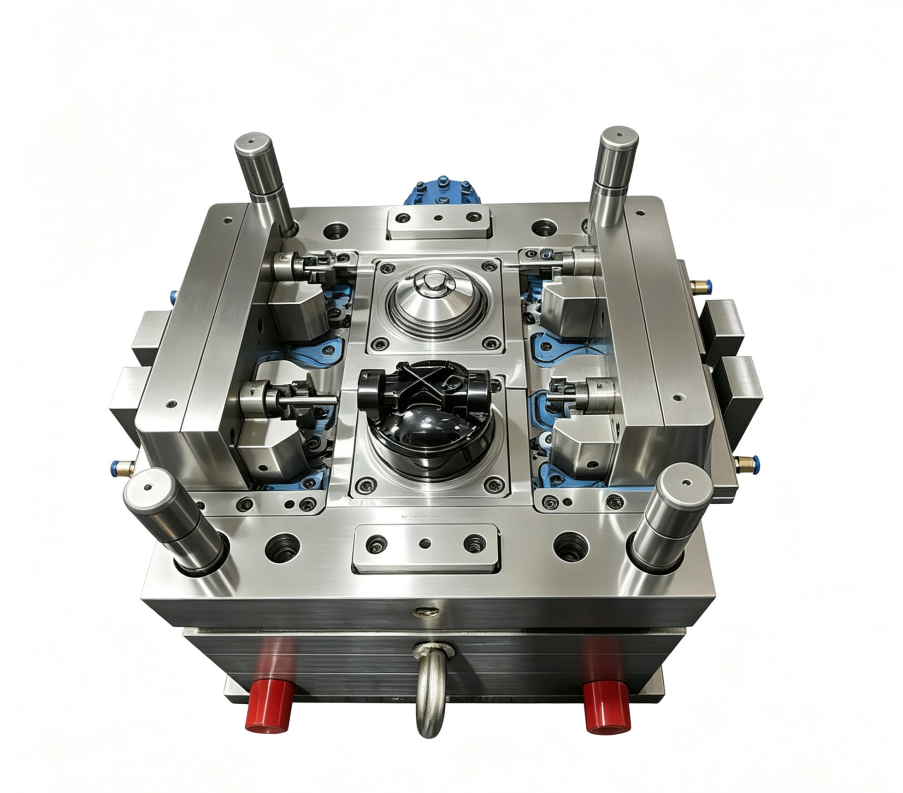
Ეს სიზუსტის მოდელი წარმოების პროცესი თანამედროვე სამრეწველო წარმოების ერთ-ერთი ყველაზე მნიშვნელოვანი დისციპლინაა. ავტომობილების, ელექტრონიკის, მედიცინის მოწყობილობების ან მომხმარებლის პროდუქტების კომპონენტების შექმნის შემთხვევაში კიდევე — სიზუსტის ფორმის კონცეფციიდან სრულად მომზადებულ ინსტრუმენტამდე გასვლის გაგება მნიშვნელოვანია მწარმოებლებისთვის, რომლებსაც კონკურენტული უპირატესობა და მუდმივი ხარისხის პროდუქცია სჭირდებათ. საწყისი დიზაინის სპეციფიკაციებიდან სრულად ფუნქციონირებადი ფორმამდე მიმავალი გზა რამდენიმე ტექნიკურ ეტაპს მოიცავს, რომელთა თითოეული მოითხოვს ექსპერტულ ყურადღებას დეტალებზე და მკაცრი დაშვების ზღვრების დაცვას.
Თანამედროვე სიზუსტის ფორმების წარმოება კომპიუტერით დახმარებული დიზაინის, სიჩქარის მაღალი CNC მექანიკური დამუშავების და მკაცრი ხარისხის ვერიფიკაციის პროტოკოლების ინტეგრაციას მოიცავს. ეს სტრუქტურირებული მიდგომა უზრუნველყოფს იმ ფაქტს, რომ თითოეული ფორმა აკმაყოფილებს განზომილების სიზუსტეს, ზედაპირის დასრულების მოთხოვნებს და საწყის ეტაპზე დადგენილ სამუშაო სტანდარტებს. მთელი წარმოების სამუშაო პროცესი სიჩქარეს და ხარისხს, ხარჯეფექტურობას და სანდოობას, ასევე ინოვაციებს და ათეულობის განმავლობაში ჩამოყალიბებულ დამტკიცებულ საუკეთესო პრაქტიკას არეულებს.
Დიზაინისა და ინჟინერიის ეტაპზე
Საწყისი სპეციფიკაცია და CAD-ის შემუშავება
Სიზუსტის მოდელირების წარმოების პროცესი იწყება სრულფასოვანი დიზაინის სამუშაოთი, რომელიც კლიენტის მოთხოვნებს გადააქცევს დეტალურ ტექნიკურ სპეციფიკაციებად. ინჟინერები ანალიზის ქვეშ აყენებენ ნაკეთობის გეომეტრიას, მასალის შემადგენლობას, წარმოების მოცულობას და სამუშაო მოთხოვნებს, რათა დაადგინონ ფორმის არქიტექტურა და სტრუქტურული პარამეტრები. სამუშაო დიზაინერები ადვანსირებული CAD პროგრამული უზრუნველყოფის გამოყენებით ქმნიან 3D მოდელებს, რომლებშიც გათვალისწინებულია ნაკეთობის გამოყოფის ხაზები, გაგრილების არხები, შესასვლელი სისტემები და გამოყოფის მექანიზმები, რომლებიც წარმატებული წარმოების გარანტიაა.
Ამ ეტაპზე ინჟინრები ატარებენ სიმულაციურ კვლევებს მასალის გადაადგილების, გაგრილების მოქმედების და შესაძლო დეფექტების წარმოქმნის წინასწარი პროგნოზირებისთვის შეყვანის ან დამალვის ოპერაციების დროს. ეს სიმულაციები ადრე აღმოაჩენენ საჭირო დიზაინის ცვლილებებს ფიზიკური ფორმის წარმოების დაწყებამდე, რაც მნიშვნელოვნად ამცირებს ხელსაწყოების წარმოების დროს ძვირადღირებული რევიზიების რისკს. CAD-ის მონაცემები საფუძვლად ემსახურება ყველა შემდგომი სიზუსტის ფორმის წარმოების ეტაპს, ამიტომ სიზუსტე და სრულყოფილობა ამ საწყის ეტაპზე აუცილებელია.
Მასალის არჩევანი და ცენტრალური გეგმის შედგენა
Შესაბრძნელი ინსტრუმენტების მასალების შერჩევა სიზუსტის მოდელების წარმოების პროცესში გადაწყვეტილების მნიშვნელოვანი ეტაპია. ინჟინრები აფასებენ მასალების მკვრივობას, თბოგამტარობას, დამუშავებადობას და კოროზიის წინააღმდეგ მედეგობას, რათა მოდელის მოთხოვნები შეესატყოს მასალის სამუშაო მახასიათებლებს. ხშირად გამოყენებული მასალები არის ინსტრუმენტული ფოლადი, მომხმარებლის ფოლადი და ალუმინის შენაირები, რომლებიც თითოეული განსაკუთრებულ უპირატესობას იძლევა წარმოების მოცულობის, ციკლის ხანგრძლივობის მოთხოვნების და საბოლოო ნაკეთობის ზედაპირის სისუფთავის მოთხოვნების მიხედვით.
Სიზუსტის მოდელის დიზაინში უნდა შეიტანილი იქნას სასტუმრო და სახვრელი განლაგება, რომელიც ოპტიმიზაციას ახდენს გაგრილების ეფექტურობას და მინიმიზაციას ახდენს ციკლის ხანგრძლივობას. ინჟინრები ადგენენ გაგრილების არხების განლაგებას და ზომას, რათა მოდელის სახვრელში მთელი ტემპერატურის ზონები მუდმივი დარჩეს. ეს თბოსამართავი გეგმა პირდაპირ ავლენს წარმოების სიჩქარეს და ნაკეთობის ხარისხს, რაც მის სრული სიზუსტის მოდელების წარმოების სტრატეგიასთან გამოუყოფლად არის დაკავშირებული.
Მექანიკური დამუშავება და კონსტრუირება
CNC დამუშავება და ინსტრუმენტის ტრაექტორიები
Როგორც კი დიზაინის მონაცემები საბოლოოდ განისაზღვრება, სიზუსტის ფორმების წარმოება გადადის მექანიკური დამუშავების ეტაპზე, სადაც CNC მოწყობილობები საწყის მასალას აქცევენ სივრცის გეომეტრიასა და სტრუქტურულ ელემენტებად. სიჩქარის მაღალი CNC ცენტრები ასრულებენ CAD მოდელებიდან მიღებულ პროგრამირებულ ინსტრუმენტის ტრაექტორიებს, რაც სიზუსტის ტოლერანტობით, რომელიც ჩვეულებრივ მიკრონებში იზომება, ხდება სივრცის კონტურების, გაგრილების არხების და მიმაგრების ზედაპირების დამუშავება. სიზუსტის ფორმების წარმოების გუნდი ამ გრძელი პროცესის განმავლობაში ყურადღებით მოინიშნებს დამუშავების პარამეტრებს, ინსტრუმენტის აბრაზიულ მოხმარებას და ზედაპირის სიხარისხს.
Თანამედროვე სიზუსტის ფორმების წარმოება იყენებს მრავალღერძიან კომპიუტერით მართვად მანქანებს, რომლებსაც შეუძლიათ ხუთი ან ექვსი ღერძზე ერთდროულად ინსტრუმენტების მოძრაობა, რაც საშუალებას აძლევს რთული ცავიტეტის გეომეტრიის შექმნას და ოპერაციებს შორის მომზადების დროს შემცირებას. კარბიდის ჭრის ინსტრუმენტები და სპეციალიზებული გაგრილების სითხეები ამაღლებენ მასალის მოშორების სიჩქარეს და ინსტრუმენტების კინებს თბოსტრესისა და ადრეული აბრაზიული wear-ისგან დაცულად მოქმედებას. სიზუსტის ფორმების წარმოების მწარმოებლებს უნდა მუდმივად დაიცვან სიჩქარე და გაზომვის სიზუსტე ერთდროულად, რადგან უმცირესი გადახრებიც კი საბოლოო ნაკეთობის ხარისხსა და წარმოების ეფექტურობას არღვევს.
Დასასრულებლად და ზედაპირის დამუშავების პროცესები
Პირველად მოჭრის შემდეგ, სიზუსტის ფორმების წარმოება მოიცავს სპეციალიზებულ დასასრულებლად მიმდინარე პროცესებს, რომლებიც აღადგენენ ზედაპირის ტექსტურასა და განზომილებათა სიზუსტეს. ხელით დასასრულებლად მიმდინარე მუშაობა, შემოხვევა და გამოხვევა ამოაღებს ხელსაწყოების კვალებს და ამცირებს ზედაპირის შეურჩევლობას სპეციფიკაციის მოთხოვნების შესატანად. გამოყენების მოთხოვნების მიხედვით, სიზუსტის ფორმების ზედაპირებს შეიძლება ელექტრო განათების მეთოდით (EDM) დამუშავება მოხდეს სირთულის მაღალი დონის დეტალების მისაღებად, ელექტრო ეროზიით — მწვავე კიდეების მისაღებად ან დიამანტის შემოხვევით — სინათლის არეკლასა და ესთეტიკურ თვისებებს გასაუმჯობესებლად.
Ზუსტი ფორმების წარმოების დროს ზედაპირის დამუშავება ხანგრძლივობას აძლიერებს და შედეგებს აუმჯობესებს. ნიტრიდიზაცია, PVD საფარი და მყარი ქრომის დაფარვა ქმნის აბრაზიულად მედეგ ზედაპირებს, რომლებიც გამძლეობენ გახურებული მასალის მეტალური კონტაქტის ან მაღალი წნევის ჩასხმის მეტჯერად ციკლებს. ეს დამუშავებები საწარმოს გარემოს კონკრეტული მოთხოვნების მიხედვით არჩევენ, რათა ზუსტი ფორმების ინვესტიცია წლების განმავლობაში სანდო სერვისსა და მუდმივ ნაკეთობას უზრუნველყოს.
Შეკრება, ტესტირება და ხარისხის დადასტურება
Კომპონენტების ინტეგრაცია და საბოლოო შეკრება
Სიზუსტის ფორმების წარმოების პროცესი მოითხოვს რამდენიმე დამუშავებული კომპონენტის ერთიან საჭრელ სისტემაში გაერთიანებას. ძირეული ჩასასმელები, ღრუების ფირფიტები, გაგრილების კოლექტორები და გამოყოფის სისტემები ზუსტად ერთმანეთში ერთდება, ხოლო სიზუსტის მკაცრი კონტროლი უზრუნველყოფს სწორ ფუნქციონირებას და ნაკეთობის ხელახლა გამოყენების შესაძლებლობას. შეკრების ოპერაციები მკაცრად მიყვება პროცედურულ თანმიმდევრობას, რათა არ მოხდეს დასრულებული ზედაპირების დაზიანება და შენარჩუნდეს კრიტიკული გასწორების სპეციფიკაციები, რომლებზეც სიზუსტის ფორმების მუშაობა არ არის დამოკიდებული.
Წყლის მიმოქცევის ხაზები და გაგრილების წრეები საჭიროების შესაბამედ არის დაყენებული და შემოწმებული, რათა დადასტურდეს სიჩქარე და ტემპერატურის განაწილების მოდელი სრულად სიზუსტის მოლდების ღრმაშეჭრილობებში. გამოსაყვანი სველები, სრიალები და მოქმედების მექანიზმები კალიბრირებულია ისე, რომ მუშაობდნენ უხეშობის გარეშე და ძალის არათანაბარი განაწილების გარეშე. სიზუსტის მოლდების წარმოების სამუშაო დიაგრამაში ყოველი შემოწმების წერტილი მოიცავს გაზომვის საშუალებების გამოყენებას გაზომვის სიზუსტის დასადასტურებლად, რაც დაადასტურებს, რომ დაშვებული გადახრების ჯამი რჩება მისაღებ ზღვარში.
Საცდელი გაშვებები და ხარისხის დასადასტურებლად შემოწმება
Სიზუსტის ფორმების წარმოებაში გაშვებამდე წარმოებლები ატარებენ საცდელ შეყვანას ან დაყალბებას, რათა დაადასტურონ მათი მუშაობის შესაძლებლობა რეალური ექსპლუატაციური პირობებში. პირველად მიღებული ნაკეთობები საზომი და ვიზუალური შემოწმების ქვეშ გადიან, რათა დაედასტურდეს სივრცის გეომეტრია, ზედაპირის სიბრტვე და მასალის განაწილება მომხმარებლის სპეციფიკაციებს აკმაყოფილებს. ეს საცდელი ეტაპი სიზუსტის ფორმების წარმოებლებს საშუალებას აძლევს აღმოაჩინონ გაგრილების არეკომენდაციები, გეიტების არასწორი განლაგება ან მასალის გადაადგილების პრობლემები, რომლებიც სიმულაციებით სრულად ვერ იწინასწარმეტყველება.
Საცდელი გაშვებების მონაცემები არის საფუძველი სიზუსტის მოლდების დასაკორექტირებლად, რაც შეიძლება მოიცავდეს გაგრილების არხების მოდიფიკაციას, გეიტების მდებარეობის შესწორებას ან კავიტეტების განზომილებების დასაკორექტირებლად. როდესაც სამუშაო მახასიათებლები ემთხვევა მიღების კრიტერიუმებს, სიზუსტის მოლდი საბოლოოდ დასტურდება წარმოებლად. სიზუსტის მოლდების წარმოების მთელი პროცესის განმავლობაში შეინახება სრული დოკუმენტაცია და ფოტოები, რაც უზრუნველყოფს შემდგომი პრობლემების აღმოჩენას და ინსტრუმენტის მთელი ექსპლუატაციის ხანგრძლივობის განმავლობაში მომავალი სერვისის საჭიროებებს.
Ხშირად დასმული კითხვები
Რა ტოლერანტობები უნდა შეინახოს სიზუსტის მოლდების წარმოების დროს?
Სიზუსტის მოდელების წარმოება ჩვეულებრივ ინარჩუნებს დაშვებულ დაშორებას პლიუს ან მინუს 0,002–0,005 ინჩს, რაც დამოკიდებულია ნაკეთობის მოთხოვნებზე და გამოყენების სირთულეზე. მკაცრი დაშვებული დაშორებები უზრუნველყოფს განზომილებების ერთნაირობას წარმოების ყველა ციკლში და ამცირებს მისაღებად არ მოსახერხებელი ნაკეთობების გამო წარმოების მარცვლის რაოდენობას. კონკრეტული დაშვებული დაშორებების ჯამი დასტურდება დიზაინის ეტაპზე და შემოწმდება სიზუსტის მოდელების წარმოების ყველა ეტაპზე.
Რა დრო სჭირდება სიზუსტის მოდელების წარმოებას?
Სიზუსტის მოდელების წარმოების ვადები მერყეობს ოთხი კვირიდან მარტივი დიზაინებისთვის ათი კვირამდე ან მეტად სირთულის მქონე, რამდენიმე სივრცის მქონე ინსტრუმენტებისთვის. მიმდინარე ვადები დამოკიდებულია მოდელის სირთულეზე, მასალის არჩევანზე, საჭიროებულ ზედაპირულ მკურნალობაზე და წარმოების შესაძლებლობებზე. სიჩქარის მაღალი სიჩქარის CNC მანქანები და ეფექტური გეგმარება შეიძლება აჩქაროს სიზუსტის მოდელების წარმოების გრაფიკი, თუმცა გადატვირთვა იზრდება შეცდომების რისკს, რაც წარმოების ციკლების დროს ძვირად შეიძლება დაიჯდეს.
Რა მოვლა სჭირდება სიზუსტის ფორმას წარმოების შემდეგ?
Წარმოების შემდეგ სიზუსტის ფორმის მოვლა მოიცავს მასალის ნარჩევების ასაღებად რეგულარულ სუფთავებას, ხანგრძლივობის ზედაპირების პერიოდულ შემოწმებას და დეგრადაციას აჩვენებლები კომპონენტების განსაკუთრებულ შეცვლას. გაგრილების სისტემებს სჭირდება თერმული ეფექტურობის შესანარჩუნებლად პერიოდული გასუფთავება, ხოლო გამოყოფის მექანიზმები სარგებლობენ სითხის გამოყენების პროტოკოლებით. სწორი მოვლა გრძელებს სიზუსტის ფორმის სიცოცხლის ხანგრძლივობას და ინარჩუნებს გაზომვის სიზუსტეს, რაც მაქსიმიზაციას უწყობს სიზუსტის ფორმის წარმოებაში შეტანილი მნიშვნელოვანი ინვესტიციის დაბრუნებას.