
 EN



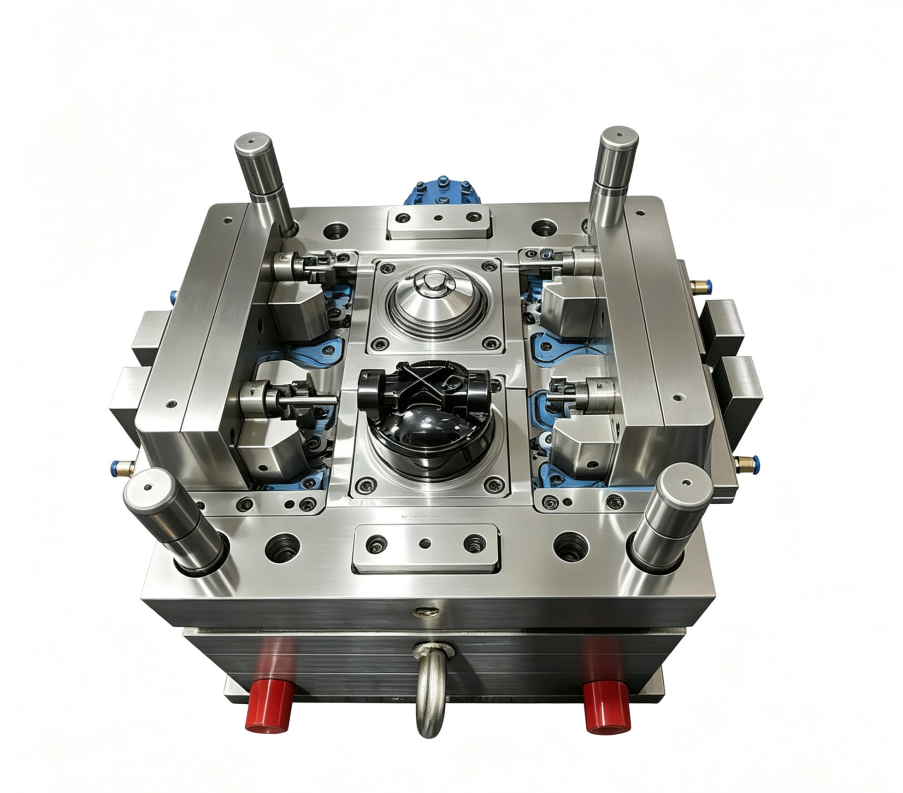
The kesinlikli kalıp üretim süreci, modern endüstriyel üretimde en kritik disiplinlerden birini temsil eder. Otomotiv, elektronik, tıbbi cihazlar veya tüketici ürünleri için bileşenler üretmekle ilgili olsun, bir hassas kalıbın kavramdan tamamlanmış takım tezgâhına kadar geçtiği süreç hakkında bilgi sahibi olmak, rekabet avantajı elde etmeyi ve tutarlı kalite çıktıları sağlamayı amaçlayan üreticiler için hayati öneme sahiptir. Başlangıç tasarım spesifikasyonlarından tam işlevsel bir kalıba kadar geçen yolculuk, her biri ayrıntılara uzman düzeyde dikkat gerektiren ve sıkı toleranslara kesinlikle uyulması gereken çok sayıda teknik aşamadan oluşur.
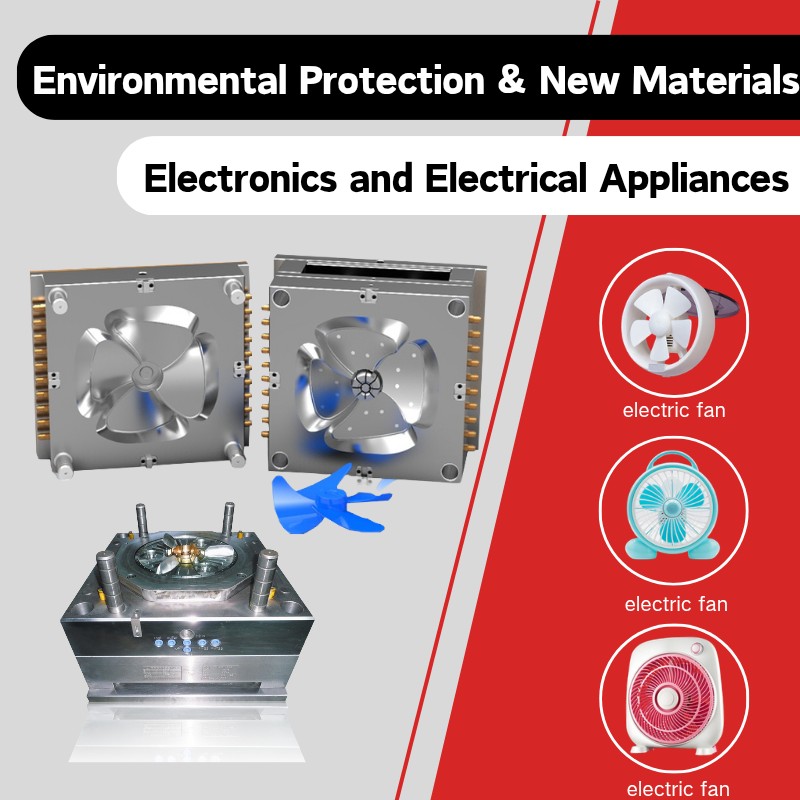
Modern hassas kalıp üretimi, gelişmiş bilgisayar destekli tasarım, yüksek hızda CNC işlenmesi ve titiz kalite doğrulama protokolleriyle bütünleşir. Bu yapılandırılmış yaklaşım, her bir kalıbın planlama aşamasında belirlenen boyutsal doğruluk, yüzey pürüzlülüğü gereksinimleri ve performans kriterlerini karşılamasını sağlar. Tüm üretim süreci, hız ile kaliteyi, maliyet verimliliği ile güvenilirliği ve yenilikçi yaklaşımları, yıllardır süren kalıp uzmanlığıyla geliştirilmiş kanıtlanmış en iyi uygulamalarla dengeler.
Tasarım ve Mühendislik Aşaması
İlk Spesifikasyon ve CAD Geliştirme
Hassas kalıp imalat süreci, müşteri gereksinimlerini ayrıntılı teknik özelliklere dönüştüren kapsamlı tasarım çalışmasıyla başlar. Mühendisler, parçanın hedeflenen geometrisini, malzeme bileşimini, üretim hacmini ve performans kriterlerini analiz ederek kalıbın mimarisini ve yapısal parametrelerini belirler. Gelişmiş CAD yazılımları kullanılarak tasarımcılar, ayırma hatlarını, soğutma kanallarını, döküm sistemlerini ve başarılı üretim için gerekli olan itme mekanizmalarını dikkate alan 3B modeller oluşturur.
Bu aşamada mühendisler, enjeksiyon veya döküm işlemlerinde malzeme akışını, soğuma davranışını ve olası kusur oluşumunu tahmin etmek için simülasyon çalışmaları yürütür. Bu simülasyonlar, fiziksel kalıp üretimi başlamadan önce gerekli tasarım değişikliklerini belirler ve bu sayede kalıp üretiminde maliyetli düzeltmelerin riskini önemli ölçüde azaltır. CAD verileri, tüm sonraki hassas kalıp üretim adımları için bir şablon görevi görür; bu nedenle bu temel aşamada doğruluk ve eksiksizlik hayati öneme sahiptir.
Malzeme Seçimi ve Çekirdek Planlaması
Uygun kalıp malzemelerinin seçilmesi, hassas kalıp imalatı sürecinde kritik bir karar noktasıdır. Mühendisler, kalıbın gereksinimlerini malzemenin performansıyla eşleştirmek için sertlik, ısı iletkenliği, işlenebilirlik ve korozyon direnci gibi özelliklerini değerlendirir. Yaygın seçimler arasında takım çeliği, paslanmaz çelik ve alüminyum alaşımları yer alır; her biri üretim hacmi, çevrim süresi gereksinimleri ve nihai parçanın yüzey pürüzlülüğü spesifikasyonlarına göre belirgin avantajlar sunar.
Hassas kalıp tasarımı ayrıca soğutma verimliliğini optimize etmek ve çevrim süresini en aza indirmek amacıyla çekirdek ve boşluk düzenlemelerini de içermelidir. Mühendisler, kalıp boşluğunda tutarlı sıcaklık bölgeleri sağlamak üzere boyutlandırılmış soğutma kanalları yerleşimini planlar. Bu termal planlama, üretim hızını ve parça kalitesini doğrudan etkiler; bu nedenle genel hassas kalıp imalat stratejisinden ayrılmaz bir bileşendir.
İmalat ve İşleme Operasyonları
CNC İşleme ve Takım Yolları
Tasarım verileri nihai hale getirildikten sonra, hassas kalıp imalatı, ham maddeyi boşluk geometrisi ve yapısal özelliklere dönüştüren işlenebilirlik aşamasına geçer. Yüksek hızlı CNC merkezleri, CAD modellerinden türetilen programlanmış takım yollarını uygulayarak, boşluk profillerini, soğutma kanallarını ve montaj yüzeylerini genellikle mikron cinsinden ölçülen doğruluk toleranslarıyla işler. Hassas kalıp imalatı ekibi, bu uzun süreli işlem boyunca kesme parametrelerini, takım aşınmasını ve yüzey kalitesini dikkatle izler.
Modern hassas kalıp imalatı, beş veya altı eksende eşzamanlı takım hareketlerini sağlayan çok eksenli CNC makineleri kullanır; bu da karmaşık boşluk geometrisi oluşturmayı ve işlemler arası kurulum süresini azaltmayı sağlar. Karbür kesme takımları ve özel soğutma sıvıları, malzeme kaldırma oranlarını optimize ederken takım kenarlarını termal gerilim ve erken aşınmadan korur. Hassas kalıp üreticileri, hız ile boyutsal doğruluk arasında sürekli denge kurmak zorundadır; çünkü en küçük sapmalar bile nihai parça kalitesini ve üretim verimliliğini olumsuz etkiler.
Bitirme ve Yüzey İşleme Süreçleri
Birincil tornalama işleminden sonra, hassas kalıp imalatı; yüzey dokusunu ve boyutsal doğruluğu iyileştiren özel bitirme işlemlerini içerir. El ile bitirme, parlatma ve taşlama işlemleri, takım izlerini giderir ve yüzey pürüzlülüğünü, belirtim gereksinimlerini karşılayacak şekilde azaltır. Uygulama gereksinimlerine bağlı olarak, hassas kalıp yüzeylerine karmaşık detaylar için elektrik deşarjı ile işlenme (EDM), keskin kenarlar elde etmek için kıvılcım aşınması veya artırılmış ışık yansıması ve estetik özellikler için elmas parlatma uygulanabilir.
Yüksek hassasiyetli kalıp imalatı sırasında uygulanan yüzey işlemi, kalıbın ömrünü uzatır ve performans özelliklerini geliştirir. Nitrürleme, PVD kaplama ve sert krom kaplama, erimiş malzeme temasına veya yüksek basınçlı enjeksiyona karşı tekrarlanan döngülerde aşınmaya dayanıklı yüzeyler oluşturur. Bu işlemler, üretim ortamlarının özel gereksinimlerine göre dikkatlice seçilir; böylece yüksek hassasiyetli kalıplara yapılan yatırım, yıllarca güvenilir hizmet ve tutarlı parça üretimi sağlar.
Montaj, Test ve Kalite Doğrulaması
Bileşen Entegrasyonu ve Nihai Montaj
Yüksek hassasiyetli kalıp imalatı süreci, birden fazla işlenmiş bileşenin tek bir kalıp sistemi içinde entegre edilmesini gerektirir. Temel gömme parçaları, boşluk plakaları, soğutma toplama boruları ve itme sistemleri, doğru işlevsellik ve parça tekrarlanabilirliği sağlamak için sıkı tolerans kontrolleriyle tam olarak birleştirilir. Montaj işlemleri, bitmiş yüzeylere zarar vermemek ve yüksek hassasiyetli kalıpların performansına bağlı kritik hizalama özelliklerini korumak amacıyla katı prosedürel sıralamalara uyar.
Su hatları ve soğutma devreleri, hassas kalıp boşlukları boyunca akış hızlarını ve sıcaklık dağılımını doğrulamak amacıyla dikkatle monte edilir ve test edilir. İtme pimleri, kayar parçalar ve hareket ettirme mekanizmaları, takılma veya eşit olmayan kuvvet dağılımı olmadan sorunsuz çalışacak şekilde kalibre edilir. Hassas kalıp imalatı iş akışındaki her montaj kontrol noktası, tolerans birikiminin kabul edilebilir sınırlar içinde kaldığını doğrulamak için hassas ölçüm aletleri kullanılarak boyutsal doğrulamayı içerir.
Deneme Çalışmaları ve Kalite Doğrulaması
Bir hassas kalıbın üretim için serbest bırakılmasından önce, üreticiler, gerçek işletme koşullarında performansını doğrulamak amacıyla deneme enjeksiyonu veya dökümü yaparlar. İlk parçalar, boşluk geometrisini, yüzey parlaklığını ve malzeme dağılımını müşteri spesifikasyonlarına uygun olup olmadığını doğrulamak amacıyla boyutsal ve görsel olarak incelenir. Bu deneme aşaması, hassas kalıp üreticilerinin soğutma verimsizliklerini, akış kanalı (gate) yerleştirme sorunlarını veya malzeme akışı problemlerini tespit etmelerine olanak tanır; bu sorunlar, simülasyonlarla tam olarak öngörülemeyebilir.
Deneme çalışması verileri, soğutma kanallarının değiştirilmesi, akış ağzı konumlarının ayarlanması veya kalıp boşluğu boyutlarının iyileştirilmesi gibi ince ayar kararlarını bilgilendirir. Performans ölçümleri kabul kriterleriyle uyum sağladığında hassas kalıp resmi olarak üretim için onaylanır. Hassas kalıp üretimi süreci boyunca kapsamlı belgeler ve fotoğraflar tutulur; bu kayıtlar, kalıbın kullanım ömrü boyunca sorun giderme ve gelecekteki bakım gereksinimlerini destekler.
SSS
Hassas kalıp üretimi hangi toleransları sağlamalıdır?
Hassas kalıp imalatı, parça gereksinimlerine ve uygulama karmaşıklığına bağlı olarak genellikle artı/eksi 0,002 ile 0,005 inç arasında toleranslarla gerçekleştirilir. Dar toleranslar, üretim partileri boyunca boyutsal tutarlılığı sağlar ve spesifikasyon dışı parçalardan kaynaklanan hurda oranlarını azaltır. Belirli tolerans birikimi, tasarım aşamasında belirlenir ve her hassas kalıp imalatı aşamasında doğrulanır.
Hassas kalıp imalatı genellikle ne kadar sürer?
Hassas kalıp imalatı süreleri, basit tasarımlar için dört hafta ile karmaşık, çok boşluklu kalıplar için on iki hafta veya daha uzun süreye kadar değişir. Teslim süresi, kalıbın karmaşıklığına, malzeme seçimiye, gerekli yüzey işlemlerine ve üreticinin kapasitesine bağlıdır. Yüksek hızda CNC frezeleme ve verimli planlama, hassas kalıp imalatı takvimlerini hızlandırabilir; ancak acele etmek, üretim partileri sırasında maliyetli hatalara yol açma riskini artırır.
Bir hassas kalıp, üretim sonrası hangi bakım işlemlerini gerektirir?
Üretim sonrası hassas kalıp bakımı, malzeme artıklarını kaldırmak için düzenli temizlik, aşınma yüzeylerinin periyodik kontrolü ve bozulma gösteren bileşenlerin zamanında değiştirilmesini içerir. Soğutma sistemleri, termal verimliliği korumak için periyodik olarak yıkanmalıdır; ayrıca itme mekanizmaları, yağlama protokolleriyle desteklenmelidir. Uygun bakım, hassas kalıpların ömrünü uzatır ve boyutsal doğruluğu korur; bu da hassas kalıp üretiminin temsil ettiği önemli yatırımın getirisini en üst düzeye çıkarır.