
 EN



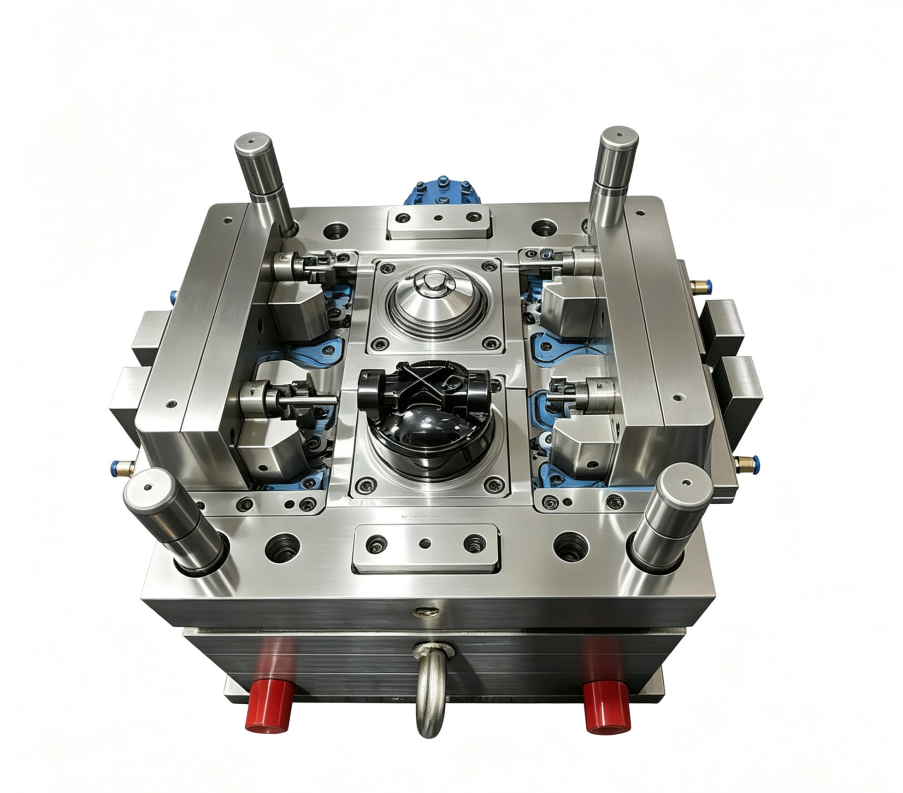
この 精密金型 製造工程は、現代の産業生産において最も重要な分野の一つです。自動車、電子機器、医療機器、民生品など、あらゆる分野の部品を製造するにあたり、高精度金型が設計から完成した工具へとどのように仕上げられていくかを理解することは、競争力の確保と品質の安定性を追求するメーカーにとって不可欠です。設計仕様から実用可能な金型が完成するまでのプロセスには、厳密な公差管理と専門的な技術的配慮を要する複数の段階が含まれます。
現代の高精度金型製造では、先進的なコンピューター支援設計(CAD)、高速CNC加工、厳格な品質検証プロトコルを統合しています。この体系的なアプローチにより、各金型は計画段階で定められた寸法精度、表面粗さ要件、および性能基準を確実に満たします。製造全体のワークフローは、スピードと品質、コスト効率と信頼性、革新性と長年にわたり蓄積された確立されたベストプラクティスのバランスを取っています。
設計およびエンジニアリング段階
初期仕様策定とCAD設計
高精度金型の製造工程は、顧客の要件を詳細な技術仕様に変換する包括的な設計作業から始まります。エンジニアは、成形品の形状、材質、生産数量、性能要件などを分析し、金型の構造や寸法パラメーターを決定します。先進的なCADソフトウェアを用いて、デザイナーが3次元モデルを作成し、成形品の分割線(パートライン)、冷却水路、ゲート系、および成形品取出し機構など、量産に不可欠な要素をすべて反映させます。
この段階では、技術者がシミュレーション解析を行い、射出成形や鋳造工程における材料の流れ、冷却挙動、および欠陥発生の可能性を予測します。これらのシミュレーションにより、実際の金型製造を開始する前に必要な設計変更が特定され、金型製作工程での高コストな修正リスクを大幅に低減します。CADデータは、その後のすべての高精度金型製造工程の基盤となる設計図であり、この初期段階における正確性と完全性が極めて重要です。
材料選定およびコア計画
高精度金型の製造プロセスにおいて、適切な工具材料の選定は極めて重要な判断ポイントです。技術者は、金型の要求仕様と材料の性能を照らし合わせるため、硬度、熱伝導率、切削性、耐食性などの特性を評価します。一般的な選択肢には工具鋼、ステンレス鋼、アルミニウム合金があり、それぞれ生産数量、成形サイクル時間、最終部品に求められる表面粗さなどの条件に応じて、異なる利点を発揮します。
高精度金型の設計では、冷却効率を高め、成形サイクル時間を最小限に抑えるため、コアとキャビティの配置も最適化する必要があります。技術者は、金型キャビティ全体で温度分布を均一に保つよう、冷却チャネルの配置やサイズを慎重に計画します。この熱管理の設計は、生産速度と成形品の品質に直接影響を与えるため、高精度金型の製造戦略から切り離すことはできません。
機械加工および製作工程
CNC加工とツールパス
設計データが確定すると、高精度金型製造は機械加工工程へと移行し、CNC装置によって原材料がキャビティ形状および構造部品へと加工されます。高速CNC工作機械では、CADモデルから作成されたプログラムに従って工具を走行させ、キャビティの輪郭、冷却通路、取付面などを、通常マイクロメートル単位の公差で高精度に切削します。高精度金型製造チームは、この長時間にわたる加工工程において、切削条件、工具摩耗、表面粗さなどの品質を厳密に監視しています。
現代の高精度金型製造では、5軸または6軸の同時制御が可能な多軸CNC工作機械を用いて、複雑な成形 cavity 形状を実現し、工程間のセットアップ時間を短縮しています。超硬合金製切削工具と専用切削油を活用することで、材料除去効率を最適化するとともに、工具刃先への熱応力や早期摩耗を防いでいます。高精度金型メーカーは、加工速度と寸法精度を常に両立させる必要があります。わずかな誤差でも最終成形品の品質や生産効率に悪影響を及ぼすためです。
仕上げおよび表面処理工程
一次加工後の高精度金型製造では、表面粗さや寸法精度を向上させるための特殊な仕上げ工程が行われます。手仕上げ、研磨、ホーニングなどの作業により、工具痕を取り除き、表面粗さを仕様要件に応じて低減します。用途に応じて、金型表面には複雑な形状を実現するための放電加工(EDM)、鋭いエッジを形成するためのスパークエロージョン、あるいは光反射性および外観品質を高めるためのダイヤモンド研磨が施されることがあります。
高精度金型の製造時に施される表面処理は、金型の寿命を延ばし、性能を向上させます。窒化処理、PVDコーティング、硬質クロムめっきにより、溶融材との繰り返し接触や高圧射出に耐える耐摩耗性の表面が形成されます。これらの処理は、生産現場の具体的な要件に応じて慎重に選定されており、高精度金型への投資が長期間にわたり信頼性の高い稼働と安定した成形品出力を実現することを保証します。
組立・試験・品質検証
部品の統合および最終組立
高精度金型の製造工程では、複数の機械加工部品を統合して一体の金型システムを構築する必要があります。コアインサート、キャビティプレート、冷却マニホールド、およびエジェクタシステムは、厳密な公差管理のもとで正確に組み立てられ、機能性と成形品の再現性が確保されます。組立作業は厳格な手順に従って実施され、仕上げ面の損傷を防ぎ、高精度金型の性能に不可欠な重要な位置決め精度を維持します。
水路および冷却回路は、精密金型のキャビティ全体における流量および温度分布パターンを確認するため、慎重に設置・試験されます。エジェクタピン、スライド、作動機構は、引っかかりや力の偏りが生じないよう、滑らかに動作するように調整されます。精密金型の製造工程における各組立チェックポイントでは、高精度測定機器を用いた寸法検証が実施され、公差の累積が許容範囲内に収まっていることが確認されます。
試運転および品質検証
精密金型を量産に投入する前に、製造メーカーは実際の稼働条件での性能を検証するために試験射出成形または試験鋳造を行います。初期成形品・鋳造品は、寸法および外観から検査され、キャビティの形状、表面粗さ、材料の充填状態が顧客仕様に合致しているか確認されます。この試作段階では、シミュレーションでは完全には予測できない冷却効率の低下、ゲート位置の不適切さ、あるいは材料の流れの不良といった問題を、精密金型メーカーが特定することができます。
試作運転のデータをもとに、冷却チャンネルの変更、ゲート位置の調整、または成形 cavity の寸法修正などの微調整が行われます。性能指標が受入基準に合致した時点で、高精度金型は量産用として正式に承認されます。高精度金型の製造工程全体を通じて、包括的な文書記録および写真が保管され、金型の使用期間中におけるトラブルシューティングや今後の保守作業を支援する記録が構築されます。
よくある質問
高精度金型の製造では、どの程度の公差を維持すべきですか?
高精度金型製造では、部品の仕様や応用分野の複雑さに応じて、通常±0.002~0.005インチの公差を維持します。厳しい公差管理により、量産時の寸法ばらつきを抑え、規格外部品による不良率の低減が図られます。具体的な公差の積み上げは設計段階で定められ、高精度金型製造の各工程で継続的に検証されます。
高精度金型製造には通常どれくらいの期間が必要ですか?
高精度金型製造の納期は、シンプルな設計では約4週間ですが、複雑な多腔金型などでは12週間以上かかる場合があります。納期は金型の複雑さ、材料選定、表面処理の要否、およびメーカーの生産能力によって左右されます。高速CNC加工や効率的な工程計画により納期短縮が可能ですが、無理な短期化は製造工程でのミスリスクを高め、量産時に高額な損失を招く可能性があります。
精密金型の製造後に必要なメンテナンスは何ですか?
製造後の精密金型のケアには、材料の残留物を除去するための定期的な清掃、摩耗面の定期点検、および劣化が確認された部品の計画的な交換が含まれます。冷却システムは熱効率を維持するために定期的に洗浄する必要があり、エジェクション機構には潤滑処理が有効です。適切なメンテナンスにより、精密金型の寿命が延び、寸法精度が保たれるため、高額な投資である精密金型の製造に対する投資回収率が最大化されます。