
 EN



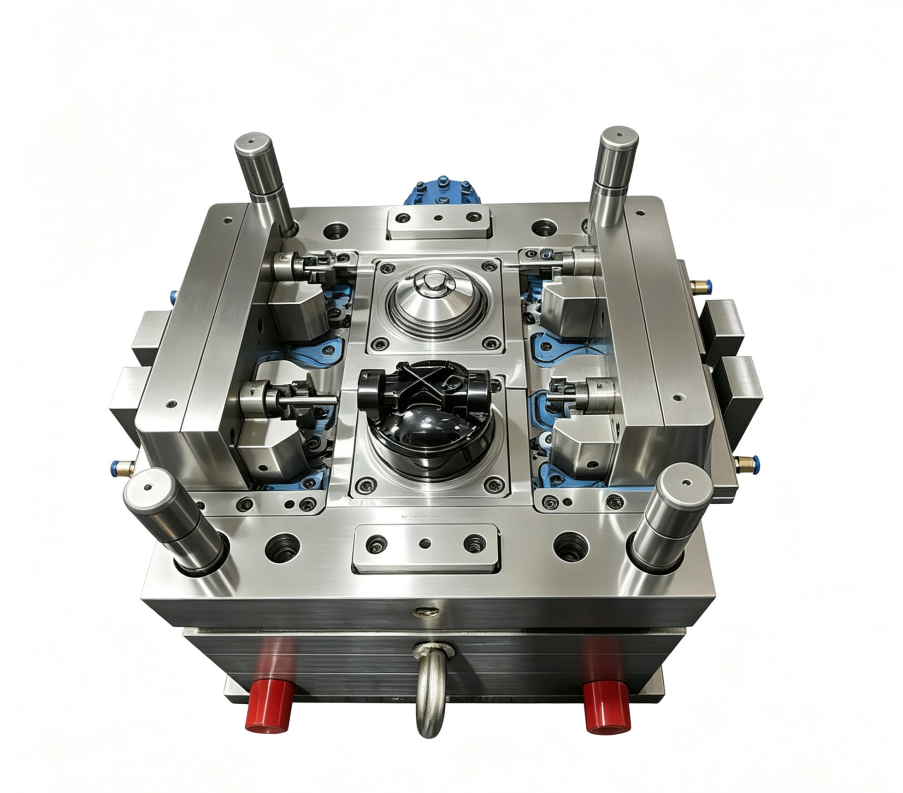
Бул так форма иштелиш процесси – бул заманбап өнөрөсөлдүк өндүрүштүн эң маанилүү тармактарынын бири. Автомобиль, электроника, медициналык жабдуулар же тутумдук тауарлар үчүн компоненттерди жасоодо такыр молдун концепциядан аягына чейинки инструменталдык иштелишин түшүнүү – бул өндүрүшчүлөр үчүн конкуренттүү артыкчылык жана туруктуу сапаттагы өндүрүштү камсыз кылуу үчүн зарыл. Баштапкы дизайн талаптарынан баштап, толугу менен иштей турган молдго чейинки жол – бул бир нече техникалык этаптардан турат, алардын ар бири такыр чакан деталдарга жана катуу чегерилген чакан айырмаларга көңүл буруу үчүн эксперттик билимди талап кылат.
Заманбап тактагы калыптарды өндүрүшү компьютрдун жардамы менен долбоорлоо (CAD), жогорку ылдамдыктагы CNC иштетүү жана катуу сапатты текшерүү протоколдорун бириктирген. Бул структураланган ыкма ар бир калыптын өлчөмдүк тактыгын, беттин жакшылыгын жана долбоорлоо этапында белгиленип коюлган иштешүү стандарттарын камсыз кылат. Бүтүн өндүрүш иштетүүсү ылдамдык менен сапатты, баа тиимдүүлүгү менен надеждуулукту, инновацияларды жана жылдар бою калыптанган, көп жылдык калыптарды өндүрүштүн тажрыйбасынан пайда болгон далилденген эң жакшы практикаларды тең салыштырат.
Долбоорлоо жана инженердик этап
Баштапкы техникалык талаптар жана CAD долбоорлоо
Такыр калыптарды өндүрүүнүн так технологиясы баштапкы этапында клиенттин талаптарын деталдуу техникалык талаптарга айландыруу үчүн жетиштүү дизайн иштеринен башталат. Инженерлер бөлүктүн формасын, материалдын түрүн, өндүрүлүүнүн көлөмүн жана иштешүү критерийлерин талдоо аркылуу калыптын архитектурасын жана конструкциялык параметрлерин белгилейт. Алдыңкы CAD программаларын колдонуп, дизайнерлер бөлүктүн бөлүнүш сызыгын, суу менен оорутуу каналдарын, киргизүү системаларын жана өндүрүштүн ийгиликтүү өтүшүн камсыз кылуу үчүн чыгаруу механизмдерин эсепке алган 3D моделдерди түзөт.
Бул этапта инженерлер инъекциялоо же куймалоо иштөрүнөн мурун материалдын агышын, суутуу ылдамдыгын жана мүмкүн болгон кемчиликтердин пайда болушун болжолдоо үчүн симуляциялык изилдөөлөрдү өткөрөт. Бул симуляциялар физикалык калыптардын чыгаратын иштөрү башталганга чейин керектүү дизайн өзгөртүүлөрүн аныктайт, ошондой эле калыптардын чыгаратын иштөрүндө кийинчерээк таалайлуу түзөтүүлөрдүн рискисин көп төмөндөтөт. CAD маалыматтары бардык кийинки так калыптарды чыгаруу иштөрүнүн негизи болуп саналат, ошондуктан бул негизги этапта тактык жана толуктук абдан маанилүү.
Материалдын тандалышы жана негизги пландоо
Такыр калыптарды даярдоо үчүн туура куралдарды тандоо – бул иштеги маанилүү чечим. Инженерлер калыптын талаптарын материалдын касиеттери менен – катуулугу, жылуулук өткөрүүчүлүгү, иштетилүүгө жарамдуулугу жана коррозияга төзүмдүүлүгү менен дал келтирүү үчүн баалайт. Кеңири колдонулган материалдарга куралдык болот, коррозияга төзүмдүү болот жана алюминий кушулмалары кирет; алар өндүрүш көлөмү, цикл узактыгы жана акыркы буюмдун бетинин сапатына койулган талаптарга жараша өзгөчө артыкчылыктарга ээ.
Такыр калыптын долбоорунда суутуу эффективдүүлүгүн жогорулатуу жана цикл узактыгын азайтуу үчүн негизги жана көлөкө бөлүктөрдүн жайгашуусу да эсепке алынат. Инженерлер калыптын ичиндеги температураны бирдей сактоо үчүн суутуу каналдарынын жайгашуусун жана өлчөмүн белгилейт. Бул жылуулуктук пландоо өндүрүштүн ылдамдыгына жана буюмдун сапатына туураланат, ошондуктан ал такыр калыптарды даярдоо стратегиясынын бөлүшү болуп калат.
Иштетүү жана жасоо операциялары
ЧПУ-иштетүү жана куралдын жолдору
Дизайндык маалыматтардын жыйынтыгы чыккан соң, так формалоочу калыптарды өндүрүү ишмердүүлүгү механикалык иштетүүгө өтөт, анда ЧНК-жабдугу сырьёны көпчүлүк токой жана конструкциялык белгилерге айлантуу үчүн колдонулат. Жогорку тездиктеги ЧНК-борттор CAD-моделдерден алынган программаланган инструменттик траекторияларды ишке ашырат, бул көпчүлүк токой профилдерин, суутуу өтөлөрүн жана орнотуу беттерин микрондор менен өлчөнгөн тактык чегинде кесет. Так формалоочу калыптарды өндүрүү бригадасы бул узак мөөнөттүү ишмердүүлүктүн бардык мезгилдеринде кесүү параметрлерин, инструменттин износун жана беттин сапатын талашпай көзөмөлдөйт.
Заманбап тактандыруу калыптарын өндүрүү үчүн бир нече олчуулуу CNC машиналары колдонулат, алар башка башка тегерек жана шестая осьтундагы инструменттерди бир убакта иштетүүгө мүмкүндүк берет, бул татаал көлөмдүү геометрияны түзүүгө жана операциялардын ортосундагы даярдоо убактысын кыскартууга мүмкүндүк берет. Карбидден жасалган кескич инструменттер жана атайын суутайгычтар материалдын алынышынын чоңдугун оптималдашат жана инструменттин кырларын термалык чыдамдан жана өтө эрте износдон сактайдат. Тактандыруу калыптарын өндүрүүчүлөр өндүрүштүн ылдамдыгын өлчөмдүү тактыгы менен туруктуу татаал баланста карашы керек, анткени аз гана айырымдар акыркы буюмдун сапатын жана өндүрүштүн эффективдүүлүгүн төмөндөтөт.
Тазалоо жана беттүү иштетүү процесстерин
Биринчи иштетилгеннен кийин, так формаларды жасоо үчүн ар кандай толуктоо иштери кирет, бул иштер жузунун текстурасын жана өлчөмдүк тактыгын жакшыртат. Көлөкөлөрдү алып салуу, жузун жылдыздаштыруу жана жылдыздаштыруу иштери инструменттин издерин алып салат жана жузунун түртүктүүлүгүн талап кылынган деңгээлге чейин төмөндөтөт. Колдонуу талаптарына жараша, так формалардын жузунун тетиктери электр разряды менен иштетилүү (EDM) аркылуу татаал деталдарды алууга, искра эрозиясы аркылуу остро чекиттерди алууга же алмаздын жылдыздаштыруусу аркылуу жарыкты чагылдыруу жана эстетикалык сапаттарды жакшыртууга подвергается.
Такыр тезис үлчөмдөгү калыптардын өндүрүшүндө беттүү иштетүү калыптын жашоо узактыгын узартат жана анын иштеш өзгөчөлүктөрүн жакшырат. Нитриддеши, PVD-жабыкча жана катуу хромдошу эрозияга чыдамдуу беттерди түзөт, алар майда материалдардын кайталанган циклдери же басымдын жогорку деңгээлинде калыпка тийгендеги таасирге чыдайт. Бул иштетүүлөр өндүрүш ортосунун белгилүү талаптарына ылайык так сайланат, анткени такыр тезис үлчөмдөгү калыптардын инвестициясы жылдар бою надеждуу иштешти жана туруктуу бөлүк чыгарууну камсыз кылат.
Жыйнап коюу, сыноо жана сапатын текшерүү
Бөлүктөрдү интеграциялоо жана акыркы жыйнап коюу
Такыр калыптардын өндүрүшүнүн тактыгы үчүн бир нече тегеректетилген компоненттерди бирдиктүү курал системасына бириктирүү талап кылынат. Негизги киргизмелер, көлөкө табактары, суу менен салкындатуучу магистралдар жана чыгаруу системалары так ылайыкташтырылат, ал эми тескери толеранциялардын так контролу функциялоо жана бөлүктөрдүн кайталануусун камсыз кылат. Кургактуруу иштери жабык беттерге зыян келтирип, так калыптардын иштешүүсүнө таасир этүүчү критикалык түзүлүштүк талаптарды сактоо үчүн катуу процедура иретинде аткарылат.
Суу сызыктары жана суутуу тармактары нааданын тактап көрсөтүлгөн көпчүлүк ичинде агымдын чоңдугу жана температуранын таралышын текшерүү үчүн талап кылынган тартипте орнотулуп, сынанылат. Чыгаруу чыбыктары, сырғыткычтар жана иштетүү механизмдери башкаруу же түзсүз күч таралышынсыз жумуштаганын текшерилүүсү үчүн калибрленет. Тактап көрсөтүлгөн наада өндүрүшүнүн иштөө тартиби боюнча ар бир жыйналган нукта өлчөөчү инструменттердин жардамы менен өлчөмдүк текшерүүгө дуушар болот, бул толерансиянын жыйналышы кабыл алынган чектерден тышкары калбаганын кепилдик кылат.
Сыноо иштөөлөрү жана сапаттын текшерүүсү
Такыр калыпты өндүрүшкө чыгаруудан мурун, өндүрүшчүлөр анын иштөө шарттарында иштөөсүн текшерүү үчүн сынама инъекциялоо же куймаларды куюу иштетишет. Баштапкы бөлүктөр өлчөмдүк жана көрүнүштүк түрдө текшерилет, анда көңдөлдүн геометриясы, беттин жылгызыгы жана материалдын таралышы клиенттин талаптарына ылайыктуу экендиги текшерилет. Бул сынама фазасы такыр калып өндүрүшчүлөрүнүн суутуу тиимсиздигин, капакчанын орну же материалдын агышындагы кыйынчылыктарды аныктоосуна мүмкүндүк берет, аларды симуляциялар толугу менен болжолдошонго мүмкүндүк бербейт.
Сыноо жүрүтүлгөн маалында алынган маалыматтар талаа түзөтүүлөрүнүн чечимине негиз болот, мисалы, суутуруу каналдарын өзгөртүү, киргизүү ордуна өзгөртүү же көпчүлүк өлчөмдөрүн такташтыруу. Ошол учурда иштөө көрсөткүчтөрү кабыл алуу критерийлерине дал келсе, так форманы өндүрүшкө расмий түрдө жумушка киргизилет. Так форманы жасоо процессинде толук документация жана сүрөттөр сакталат, бул инструменттин иштөө убактысында кызмат көрсөтүү жана кийинки убакытта тууралоо талаптарын камсыз кылууга жардам берет.
ССС
Так форманы жасоо кандай чектөөлөрдү сактап туруш керек?
Такыр калыптарды жасоо татыктуулуктарын 0,002–0,005 дюйм аралыгында сактап туруу менен белгилүү, бул бөлүктүн талаптарына жана колдонулуу татаалдыгына жараша өзгөрөт. Татаал татыктуулуктар өндүрүштүн ар бир циклинде өлчөмдүк үйлэшүүнү камсыз кылат жана стандарттан тышкары келген бөлүктөрдүн санын азайтат. Так татыктуулуктардын жыйланышы дизайн фазасында белгиленип, такыр калыптарды жасоонун ар бир этапында текшерилет.
Такыр калыптарды жасоо канча узактыкка турат?
Такыр калыптарды жасоо убактысы жөнөкөй дизайндар үчүн төрт аптадан, татаал, бир нече көпөрөлүү калыптар үчүн он эки апта же андан да узак убакытка созулушу мүмкүн. Калыптын татаалдыгы, материалдын тандалышы, талап кылынган беттик иштетүүлөр жана өндүрүшчүнүн капаситети иштетүү убактысын аныктайт. Жогорку ылдамдыктагы CNC-токарь станоктору жана натыйжалуу пландоо такыр калыптарды жасоо иштерин тездетет, бирок ишти тездетүү өндүрүштүн циклинде кийинчерээк чыгышы мүмкүн болгон каталардын рискисин көтөрөт.
Такыр калыпты өндөрүштөн кийин кандай тазалоо керек?
Такыр калыпты өндөрүштөн кийинки тазалоо – материалдын калдыгын алып салуу үчүн регулярдуу тазалоо, издөө беттеринин изи-белгилерин текшерүү, деградацияга учураган компоненттерди белгиленип коюлган мөөнөттө алмаштыруу. Суутунуу системаларын термалдык эффективдүүлүктү сактоо үчүн периоддук суутунуу керек, ал эми чыгаруу механизмдери лубрикация протоколдорунан пайда алат. Туура тазалоо такыр калыптын жашын узартат жана өлчөмдүк тактыгын сактайт, ошондой эле такыр калып өндөрүшүнүн ичиндеги чоң инвестициянын рентабелдүүлүгүн максималдашат.