
 EN



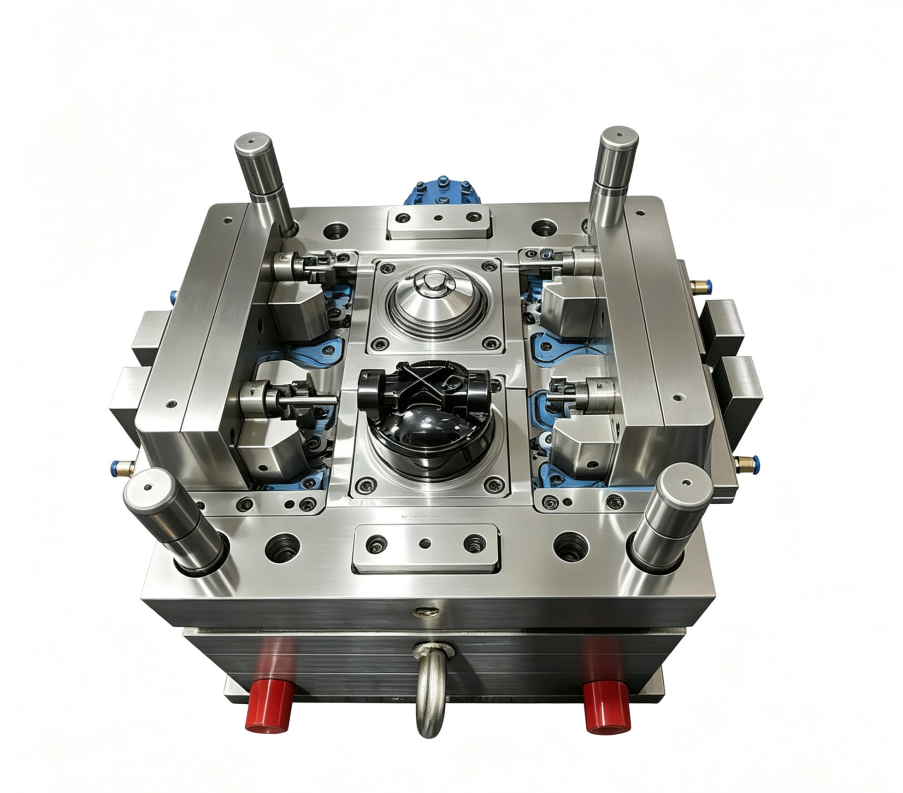
Cijevi precizni kalup proces proizvodnje predstavlja jednu od najkritičnijih disciplina u modernoj industrijskoj proizvodnji. Bilo da se radi o proizvodnji komponenti za automobilsku industriju, elektroniku, medicinske uređaje ili potrošačke proizvode, razumevanje kako se precizni kalup kreće od koncepta do gotovog alata je od suštinskog značaja za proizvođače koji traže konkurentnu prednost i doslednu kvalitetu proizvodnje. Put od početnih specifikacija za dizajn do potpuno funkcionalnog kalupca uključuje više tehničkih faza, od kojih svaka zahteva stručnu pažnju na detalje i pridržavanje strogih tolerancija.
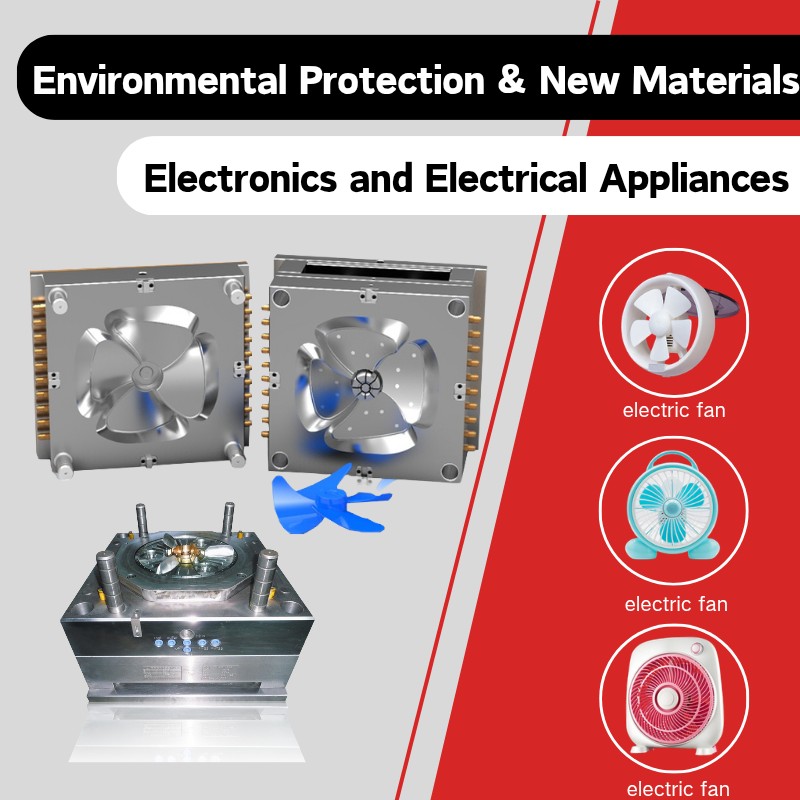
Savremena proizvodnja preciznih kalupara uključuje napredni dizajn pomoću računara, CNC obradu velike brzine i stroge protokole provjere kvaliteta. Ovaj strukturirani pristup osigurava da svaki kalup ispunjava dimenzionalnu tačnost, zahtjeve za završetkom površine i kriterijume performansi utvrđene tokom faze planiranja. Cijeli proizvodni tok rada uravnotežuje brzinu sa kvalitetom, troškovnu efikasnost sa pouzdanosti, i inovacije sa dokazanim najboljim praksama koje su evoluirale kroz decenije stručnosti alata.
Faza projektovanja i inženjerstva
Početna specifikacija i CAD razvoj
Proces proizvodnje preciznih kalupara počinje sveobuhvatnim projektnim radom koji pretvara zahteve kupaca u detaljne tehničke specifikacije. Inženjeri analiziraju namjensku geometriju dela, sastav materijala, količinu proizvodnje i kriterije performansi kako bi utvrdili arhitekturu kalupara i strukturne parametre. Koristeći napredni CAD softver, dizajneri stvaraju 3D modele koji obračunavaju linije razdvajanja, kanale hlađenja, sisteme kapija i mehanizme izbacivanja neophodne za uspješnu proizvodnju.
Tokom ove faze, inženjeri sprovode simulacijske studije kako bi predvidjeli protok materijala, ponašanje hlađenja i potencijalno formiranje defekta tokom operacija ubrizgavanja ili livanja. Ove simulacije identifikuju modifikacije dizajna potrebne prije početka proizvodnje fizičkog kalupara, značajno smanjujući rizik od skupih revizija tokom proizvodnje alata. CAD podaci služe kao nacrt za sve naknadne korake proizvodnje preciznih kalupova, što čini tačnost i potpunost ključnim u ovoj osnovnoj fazi.
Izbor materijala i osnovno planiranje
Izbor odgovarajućih alata materijala predstavlja ključnu tačku odluke u toku rada proizvodnje preciznih kalupara. Inženjeri procenjuju tvrdoću, toplotnu provodljivost, mašineriju i karakteristike otpornosti na koroziju kako bi se uporedili zahtjevi za kalupima sa performansama materijala. Uobičajeni izbori uključuju čelik za alat, nehrđajući čelik i legure aluminijuma, od kojih svaki nudi različite prednosti u zavisnosti od obima proizvodnje, zahtjeva za vrijeme ciklusa i specifikacija površinske završnice potrebne za konačni dio.
Dizajn preciznog kalupara takođe mora uključivati uređenje jezgra i šupljine koje optimiziraju efikasnost hlađenja i minimiziraju vreme ciklusa. Inženjeri planiraju raspored kanala za hlađenje, koji će biti veličine da bi se održavale konzistentne temperature u cijeloj šupljini kalupara. Ovo toplotno planiranje direktno utiče na brzinu proizvodnje i kvalitet dijela, što ga čini nerazdvojnim od ukupne strategije proizvodnje preciznih kalupara.
Proizvodnja i proizvodnja
CNC mašinske i alatne puteve
Kada su podaci o dizajnu završeni, proizvodnja preciznih kalupova prelazi na fazu obrade, gdje CNC oprema pretvara sirovine u geometriju šupljine i strukturne značajke. CNC centri visoke brzine izvršavaju programirane puteve alata izvedene iz CAD modela, rezanje profila šupljine, prolaza za hlađenje i montiranje površina sa tolerancijama tačnosti obično mjerenim u mikronima. Tim za proizvodnju preciznih kalupara pažljivo prati parametre rezanja, habanje alata i kvalitet površine tokom ove proširene operacije.
Moderna proizvodnja preciznih kalupara koristi višeosne CNC mašine koje mogu istovremeno pokretati alat u pet ili šest osova, omogućavajući složenu geometriju šupljine i smanjujući vrijeme postavljanja između operacija. Alat za rezanje karbida i specijalizovana rashladna sredstva optimiziraju brzinu uklanjanja materijala, a istovremeno štite ivice alata od toplotnog napora i preuranjenog habanja. Proizvođači preciznih kalupara moraju stalno balansirati brzinu sa preciznošću dimenzija, jer čak i manje odstupanja ugrožavaju kvalitet konačnog dela i efikasnost proizvodnje.
Proces završetka i obrade površine
Nakon primarnog obrađivanja, proizvodnja preciznih kalupnih oblika uključuje specijalizirane finishing operacije koje usavršavaju teksturu površine i preciznost dimenzija. Ručno završavanje, poliranje i usavršavanje uklanja tragove alata i smanjuje gruboću površine kako bi se ispunili zahtjevi specifikacije. U zavisnosti od zahtjeva primjene, precizne površine kalupnih oblika mogu dobiti elektrološko obradovanje pražnjenja (EDM) za složene detalje, eroziju iskrenja za postizanje oštih rubova ili poliranje dijamanata za poboljšanje reflektovanja svjetlosti i estetskih kvaliteta.
Površinski tretman koji se primenjuje tokom proizvodnje preciznih kalupara produžava životni vijek alata i poboljšava karakteristike performansi. Nitridiranje, PVD premaz i tvrdo hromiranje stvaraju površine otporne na habanje koje izdržavaju ponavljajuće cikluse kontakta rastopljenog materijala ili ubrizgavanja visokog pritiska. Ovi tretmani su pažljivo odabrani na osnovu specifičnih zahtjeva proizvodnih okruženja, osiguravajući da investicija preciznog kalupca pruža godine pouzdane usluge i doslednu proizvodnju dijelova.
Sastava, testiranje i provjera kvaliteta
Integriranje komponente i konačna montaža
Proces proizvodnje preciznog kalupara zahtijeva integraciju više obrađenih komponenti u jedinstveni sistem alata. Ustavci jezgra, šupljine ploča, hladnjači i izbacivači su precizno povezani, sa strogom kontrolom tolerancije koja osigurava pravilnu funkcionalnost i ponovljivost dijela. Operacije montaže prate stroge proceduralne sekvence kako bi se sprečilo oštećenje gotovih površina i održale kritične specifikacije poravnanja od kojih zavisi preciznost performansi kalupara.
Voda i hlađenje se pažljivo instaliraju i testiraju kako bi se provjerile brzine protoka i temperaturne raspodjele u kavitetima preciznog kalupara. Ejekcijski štapovi, klizalice i mehanizmi za pokretanje kalibrirani su tako da rade glatko bez vezivanja ili neravnovrsne raspodjele sile. Svaki kontrolni punkt u toku rada za proizvodnju preciznog kalupara uključuje dimenzionalnu proveru pomoću preciznih mernih instrumenata, potvrđujući da se tolerancija za nagomilavanje zadržava u prihvatljivim granicama.
Ispitivanje i provjera kvaliteta
Pre nego što se precisioni kalup pusti u proizvodnju, proizvođači sprovode probne ubrizgavanje ili odlijevanje radi potvrđivanja performansi u stvarnim uslovima rada. Početni dijelovi se provjeravaju dimenzionalno i vizuelno kako bi se potvrdila geometrija šupljine, površna obrada i raspodjela materijala koja ispunjavaju specifikacije kupaca. Ova faza ispitivanja omogućava proizvođačima preciznih kalupara da identifikuju neefikasnost hlađenja, probleme sa pozicioniranjem kapija ili probleme sa protokom materijala koje simulacije možda ne mogu u potpunosti predvidjeti.
Podaci iz testiranja upućuju na odluke o fino podešavanju, koje mogu uključivati modifikacije kanala za hlađenje, podešavanja lokacije kapi ili poboljšanja dimenzija šupljine. Kada se parametri performansi usklade sa kriterijima za prihvatanje, precizni kalup je zvanično odobren za proizvodnju. Sveobuhvatna dokumentacija i fotografije se održavaju tokom procesa proizvodnje preciznog kalupca, stvarajući zapise koji podržavaju otklanjanje grešaka i buduće zahtjeve za održavanje tokom cijelog radnog vijeka alata.
Često se postavljaju pitanja
Koje tolerancije treba održavati pri proizvodnji preciznih kalupara?
Proizvodnja preciznih kalupara obično održava tolerancije između plus ili minus 0,002 do 0,005 inča, u zavisnosti od zahtjeva dijela i složenosti aplikacije. U skladu sa člankom 3. stavkom 1. ovog pravilnika, proizvođač mora imati pravo na ograničenje proizvodnje. Specifična tolerancija se utvrđuje tokom faze projektovanja i provjerava se tokom svake faze proizvodnje preciznog kalupara.
Koliko vremena obično treba za proizvodnju preciznih kalupara?
Vreme proizvodnje preciznih kalupara kreće se od četiri nedelje za jednostavne dizajne do dvanaest nedelja ili duže za složene, višeslojne alate. Vreme isporuke zavisi od složenosti kalupara, izbora materijala, potrebnih površinskih tretmana i kapaciteta proizvođača. Brza CNC mašinska obrada i efikasno planiranje mogu ubrzati precizne programe proizvodnje kalupova, iako žurba povećava rizik od grešaka koje se pokazuju skupim tokom proizvodnih redova.
Koje održavanje precizni kalup zahteva nakon proizvodnje?
Posled proizvodnje precizna nega kalupima uključuje redovno čišćenje kako bi se uklonili materijalni ostatci, periodično inspiciranje površina opotrebe i planirana zamena komponenti koje pokazuju degradaciju. Sistem hlađenja zahtijeva periodično ispiranje kako bi se održala toplotna efikasnost, a mehanizmi izbacivanja imaju koristi od protokola mazanja. Pravilno održavanje produžava životni vek preciznog kalupca i čuva dimenzionalnu tačnost, što maksimizira povrat značajne investicije koju predstavlja proizvodnja preciznog kalupca.