
 EN



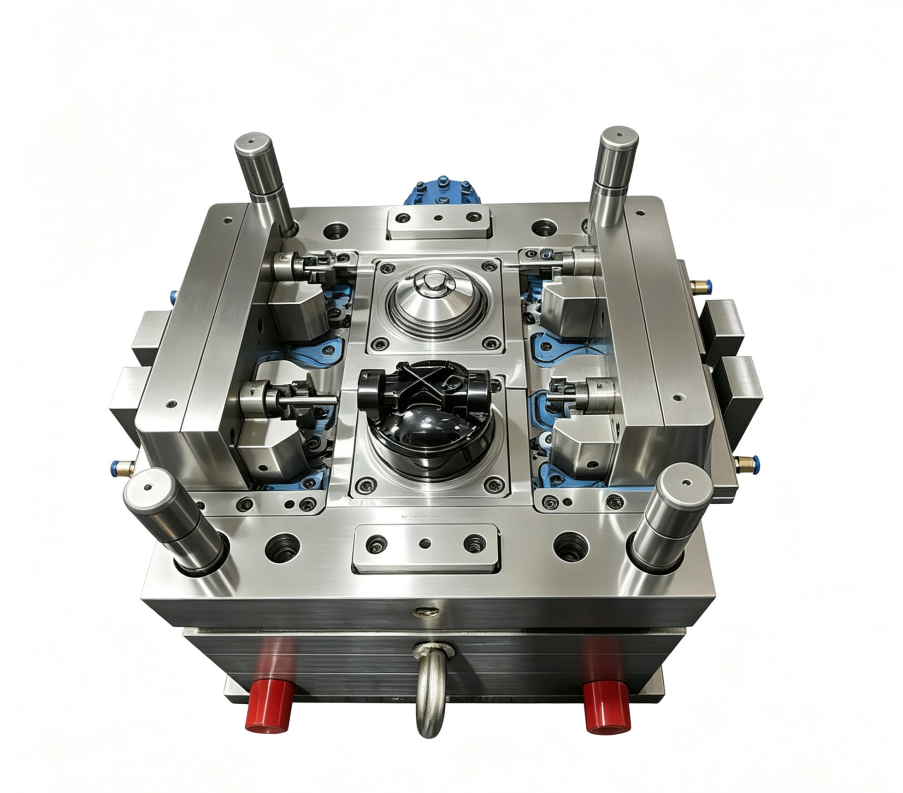
দ্য সংকট মল্ড উৎপাদন প্রক্রিয়াটি আধুনিক শিল্প উৎপাদনের মধ্যে সবচেয়ে গুরুত্বপূর্ণ শাখাগুলির একটি। স্বয়ংচালিত যানবাহন, ইলেকট্রনিক্স, চিকিৎসা যন্ত্রপাতি বা ভোক্তা পণ্যের জন্য উপাদান তৈরি করা হোক বা না হোক, একটি নির্ভুল ছাঁচের ধারণা থেকে শুরু করে চূড়ান্ত টুলিং পর্যন্ত এর যাত্রা বোঝা প্রতিযোগিতামূলক সুবিধা অর্জন ও ধারাবাহিক মানের আউটপুট নিশ্চিত করতে চাওয়া উৎপাদকদের জন্য অপরিহার্য। প্রাথমিক ডিজাইন বিবরণী থেকে একটি সম্পূর্ণ কার্যকর ছাঁচ পর্যন্ত যাত্রাটি একাধিক প্রযুক্তিগত পর্যায়ের মধ্য দিয়ে যায়, যেখানে প্রতিটি পর্যায়েই বিশেষজ্ঞ মনোযোগ ও কঠোর সহনশীলতা মেনে চলা আবশ্যিক।
আধুনিক সঠিক ছাঁচ উৎপাদন প্রক্রিয়ায় উন্নত কম্পিউটার-সহায়িত ডিজাইন, উচ্চ-গতির সিএনসি মেশিনিং এবং কঠোর মান যাচাইকরণ প্রোটোকল অন্তর্ভুক্ত থাকে। এই গঠিত পদ্ধতি নিশ্চিত করে যে প্রতিটি ছাঁচ মাত্রিক নির্ভুলতা, পৃষ্ঠের সমাপ্তির প্রয়োজনীয়তা এবং পরিকল্পনা পর্বে প্রতিষ্ঠিত কর্মক্ষমতার মানদণ্ড পূরণ করে। সমগ্র উৎপাদন প্রবাহ গতি ও গুণগত মান, খরচ দক্ষতা ও বিশ্বস্ততা, এবং উদ্ভাবনী পদ্ধতি ও দশক ধরে বিকশিত প্রমাণিত সেরা অনুশীলনের মধ্যে ভারসাম্য বজায় রাখে।
নকশা এবং প্রকৌশল পর্যায়
প্রাথমিক বিবরণ এবং সিএডি বিকাশ
সঠিক ছাঁচ উৎপাদন প্রক্রিয়াটি শুরু হয় ব্যাপক ডিজাইন কাজ দিয়ে, যা গ্রাহকের প্রয়োজনীয়তাকে বিস্তারিত প্রযুক্তিগত বিবরণে রূপান্তরিত করে। প্রকৌশলীরা লক্ষ্য অংশের জ্যামিতি, উপাদান গঠন, উৎপাদন পরিমাণ এবং কার্যকারিতা মানদণ্ড বিশ্লেষণ করেন যাতে ছাঁচের স্থাপত্য ও গঠনগত পরামিতিগুলো নির্ধারণ করা যায়। উন্নত CAD সফটওয়্যার ব্যবহার করে ডিজাইনাররা ৩ডি মডেল তৈরি করেন, যাতে সফল উৎপাদনের জন্য আবশ্যক বিভাজন রেখা, শীতলীকরণ চ্যানেল, গেটিং সিস্টেম এবং নিক্ষেপণ ব্যবস্থা সম্পর্কে বিবেচনা করা হয়।
এই পর্যায়ে, প্রকৌশলীরা ইনজেকশন বা কাস্টিং অপারেশনের সময় উপাদান প্রবাহ, শীতলীকরণ আচরণ এবং সম্ভাব্য ত্রুটি গঠনের পূর্বাভাস দেওয়ার জন্য সিমুলেশন অধ্যয়ন পরিচালনা করেন। এই সিমুলেশনগুলি শারীরিক ছাঁচ উৎপাদন শুরু করার আগে প্রয়োজনীয় ডিজাইন পরিবর্তনগুলি চিহ্নিত করে, যা টুল উৎপাদনের সময় ব্যয়বহুল পুনর্বিবেচনার ঝুঁকি উল্লেখযোগ্যভাবে কমিয়ে দেয়। সিএডি ডেটা সমস্ত পরবর্তী নির্ভুল ছাঁচ উৎপাদন পদক্ষেপের জন্য নীলপ্রিন্ট হিসাবে কাজ করে, ফলে এই মৌলিক পর্যায়ে নির্ভুলতা এবং সম্পূর্ণতা অত্যন্ত গুরুত্বপূর্ণ।
উপাদান নির্বাচন এবং কোর পরিকল্পনা
উচ্চ নির্ভুলতার ছাঁচ তৈরির কাজে উপযুক্ত যন্ত্রপাতির উপকরণ নির্বাচন করা একটি গুরুত্বপূর্ণ সিদ্ধান্ত। প্রকৌশলীরা ছাঁচের প্রয়োজনীয়তা ও উপকরণের কার্যকারিতা মিলিয়ে দেখার জন্য কঠোরতা, তাপ পরিবাহিতা, যন্ত্রচালিত কাজ করার সহজতা এবং ক্ষয় প্রতিরোধের বৈশিষ্ট্যগুলি মূল্যায়ন করেন। সাধারণত ব্যবহৃত উপকরণগুলির মধ্যে রয়েছে টুল স্টিল, স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম মিশ্র ধাতু—প্রত্যেকটিরই উৎপাদন পরিমাণ, চক্র সময়ের প্রয়োজন এবং চূড়ান্ত অংশের জন্য পৃষ্ঠ সমাপ্তির বিশেষ আবশ্যকতা অনুযায়ী বিভিন্ন সুবিধা রয়েছে।
উচ্চ নির্ভুলতার ছাঁচের ডিজাইনে কোর ও ক্যাভিটির বিন্যাসও এমনভাবে করতে হয় যাতে শীতলীকরণের দক্ষতা সর্বোচ্চ হয় এবং চক্র সময় কমিয়ে আনা যায়। প্রকৌশলীরা ছাঁচের ক্যাভিটিতে সমগ্র অঞ্চলে স্থির তাপমাত্রা বজায় রাখার জন্য আকার ও বিন্যাস নির্ধারণ করে শীতলীকরণ চ্যানেলের পরিকল্পনা করেন। এই তাপীয় পরিকল্পনা উৎপাদন গতি ও অংশের গুণগত মানকে সরাসরি প্রভাবিত করে, ফলে এটি সমগ্র উচ্চ নির্ভুলতার ছাঁচ তৈরির কৌশলের অবিচ্ছেদ্য অংশ।
যন্ত্রচালিত ও নির্মাণ কার্যক্রম
সিএনসি যন্ত্রচালনা ও টুল পাথ
ডিজাইন ডেটা চূড়ান্ত হওয়ার পর, নির্ভুল ছাঁচ উৎপাদন প্রক্রিয়াটি মেশিনিং পর্যায়ে প্রবেশ করে, যেখানে সিএনসি সরঞ্জামগুলি কাঁচামালকে গহ্বর জ্যামিতি এবং গঠনমূলক বৈশিষ্ট্যে রূপান্তরিত করে। উচ্চ-গতির সিএনসি কেন্দ্রগুলি সিএডি মডেল থেকে প্রাপ্ত প্রোগ্রাম করা টুল পাথ অনুসরণ করে, যার ফলে গহ্বরের প্রোফাইল, শীতলীকরণ পথ এবং মাউন্টিং পৃষ্ঠগুলি মাইক্রন পরিমাপের সূক্ষ্মতা সহ কাটা হয়। এই দীর্ঘ অপারেশন সময়ে নির্ভুল ছাঁচ উৎপাদন দল কাটার প্যারামিটার, টুল ক্ষয় এবং পৃষ্ঠের সমাপ্তির গুণগত মান সম্পর্কে সতর্কভাবে নজর রাখে।
আধুনিক নির্ভুলতা মোল্ড উৎপাদনে পাঁচ বা ছয়টি অক্ষে একসাথে সরঞ্জাম চালনা করতে সক্ষম বহু-অক্ষ সিএনসি মেশিন ব্যবহার করা হয়, যা জটিল ক্যাভিটি জ্যামিতি তৈরি করতে এবং অপারেশনগুলির মধ্যে সেটআপ সময় কমাতে সাহায্য করে। কার্বাইড কাটিং টুল এবং বিশেষায়িত কুল্যান্টগুলি উপাদান অপসারণের হার অপ্টিমাইজ করে এবং তাপীয় চাপ ও প্রারম্ভিক ক্ষয় থেকে টুলের ধারগুলিকে রক্ষা করে। নির্ভুলতা মোল্ড উৎপাদনকারীদের গতি এবং মাত্রিক নির্ভুলতার মধ্যে চিরকাল ভারসাম্য বজায় রাখতে হয়, কারণ ক্ষুদ্রতম বিচ্যুতিও চূড়ান্ত পার্টের মান এবং উৎপাদন দক্ষতা ক্ষুণ্ণ করে।
সমাপ্তকরণ এবং পৃষ্ঠ চিকিত্সা প্রক্রিয়া
প্রাথমিক যন্ত্রকর্মের পর, সূক্ষ্ম ছাঁচ উৎপাদনে পৃষ্ঠের গঠন ও মাত্রিক নির্ভুলতা উন্নত করার জন্য বিশেষায়িত সমাপ্তি কাজ অন্তর্ভুক্ত থাকে। হাত দিয়ে সমাপ্তি, পালিশ করা এবং হোনিং করার কাজে যন্ত্রের চিহ্নগুলি সরিয়ে ফেলা হয় এবং নির্দিষ্ট প্রয়োজনীয়তা পূরণের জন্য পৃষ্ঠের খারাপ অবস্থা কমানো হয়। প্রয়োগের চাহিদা অনুযায়ী, সূক্ষ্ম ছাঁচের পৃষ্ঠগুলিকে জটিল বিশদ অর্জনের জন্য ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং (EDM), তীব্র কোণ অর্জনের জন্য স্পার্ক এরোজন বা আলোর প্রতিফলন ও সৌন্দর্যবৃদ্ধির জন্য ডায়মন্ড পালিশ করা হতে পারে।
সূক্ষ্ম ছাঁচ উৎপাদনের সময় পৃষ্ঠ চিকিত্সা প্রয়োগ করা হয়, যা টুলের আয়ু বৃদ্ধি করে এবং কার্যকারিতা উন্নত করে। নাইট্রাইডিং, পিভিডি কোটিং এবং হার্ড ক্রোম প্লেটিং ঘর্ষণ-প্রতিরোধী পৃষ্ঠ তৈরি করে যা গলিত উপাদানের পুনরাবৃত্তিমূলক যোগাযোগ বা উচ্চ-চাপ ইনজেকশনের বিরুদ্ধে সহ্য করতে পারে। এই চিকিত্সাগুলি উৎপাদন পরিবেশের নির্দিষ্ট প্রয়োজনীয়তার উপর ভিত্তি করে সাবধানে নির্বাচন করা হয়, যাতে সূক্ষ্ম ছাঁচের বিনিয়োগ বছরের পর বছর ধরে নির্ভরযোগ্য সেবা এবং সুসঙ্গত অংশ উৎপাদন নিশ্চিত করে।
সংযোজন, পরীক্ষা এবং মান যাচাই
উপাদান একীভূতকরণ এবং চূড়ান্ত সংযোজন
সঠিক ছাঁচ উৎপাদন প্রক্রিয়ায় একটি একীভূত টুলিং সিস্টেমে একাধিক যন্ত্রায়িত উপাদানকে একত্রিত করা আবশ্যক। মূল ইনসার্ট, ক্যাভিটি প্লেট, শীতলীকরণ ম্যানিফোল্ড এবং ইজেকশন সিস্টেমগুলি সঠিকভাবে একত্রিত করা হয়, যেখানে কঠোর সহনশীলতা নিয়ন্ত্রণ সঠিক কার্যকারিতা এবং অংশগুলির পুনরাবৃত্তিযোগ্যতা নিশ্চিত করে। সংযোজন কার্যক্রমগুলি কঠোর পদ্ধতিগত ক্রম অনুসরণ করে যাতে সম্পন্ন পৃষ্ঠগুলির ক্ষতি রোধ করা যায় এবং সঠিক ছাঁচের কার্যকারিতা যে সমালোচনামূলক সমায়োজন বিশেষাক্ষরগুলির উপর নির্ভর করে, সেগুলি বজায় রাখা যায়।
জল লাইন এবং শীতলকরণ বর্তনীগুলি সাবধানে স্থাপন করা হয় এবং প্রবাহ হার এবং সমস্ত প্রিসিশন মোল্ড ক্যাভিটিতে তাপমাত্রা বণ্টন প্যাটার্ন যাচাই করার জন্য পরীক্ষা করা হয়। ইজেকশন পিন, স্লাইড এবং অ্যাকচুয়েটিং যান্ত্রিক ব্যবস্থাগুলিকে স্মুথলি চালানোর জন্য ক্যালিব্রেট করা হয় যাতে কোনো বাধা বা অসম বল বণ্টন না হয়। প্রিসিশন মোল্ড উৎপাদন কাজের প্রতিটি অ্যাসেম্বলি চেকপয়েন্টে প্রিসিশন মাপন যন্ত্রপাতি ব্যবহার করে মাত্রিক যাচাইকরণ অন্তর্ভুক্ত থাকে, যা নিশ্চিত করে যে টলারেন্স স্ট্যাক-আপ গ্রহণযোগ্য সীমার মধ্যে রয়েছে।
পরীক্ষামূলক চালানো এবং গুণগত যাচাইকরণ
একটি নির্ভুল ছাঁচ উৎপাদনের জন্য মুক্ত করার আগে, প্রস্তুতকারকরা প্রকৃত কার্যকরী অবস্থায় এর কার্যকারিতা যাচাই করতে পরীক্ষামূলক ইনজেকশন বা কাস্টিং চালান। প্রাথমিক অংশগুলির মাত্রা ও দৃশ্যমান পরীক্ষা করে গুহার জ্যামিতি, পৃষ্ঠের সমাপ্তি এবং উপাদান বণ্টন গ্রাহকের নির্দিষ্টকরণ অনুযায়ী কিনা তা নিশ্চিত করা হয়। এই পরীক্ষামূলক পর্যায়ে নির্ভুল ছাঁচ প্রস্তুতকারকরা শীতলীকরণের অদক্ষতা, গেট স্থাপনের সমস্যা বা উপাদান প্রবাহের সমস্যা শনাক্ত করতে পারেন, যা সিমুলেশনগুলি সম্পূর্ণরূপে পূর্বাভাস দিতে পারে না।
পরীক্ষামূলক চালানোর ডেটা থেকে সূক্ষ্ম-সামঞ্জস্য সংক্রান্ত সিদ্ধান্ত গৃহীত হয়, যার মধ্যে শীতলীকরণ চ্যানেলের পরিবর্তন, গেট অবস্থান সামঞ্জস্য করা বা ক্যাভিটির মাত্রা নিখুঁত করা অন্তর্ভুক্ত থাকতে পারে। একবার কার্যকারিতা মেট্রিক্সগুলি গ্রহণযোগ্যতা মানদণ্ডের সঙ্গে মিলে যায়, তখন সূক্ষ্ম ছাঁচটি উৎপাদনের জন্য আনুষ্ঠানিকভাবে অনুমোদিত হয়। সূক্ষ্ম ছাঁচ তৈরির পূর্ণ প্রক্রিয়ায় ব্যাপক ডকুমেন্টেশন ও ছবি রাখা হয়, যা ছাঁচের সম্পূর্ণ কার্যকাল জুড়ে সমস্যা নির্ণয় ও ভবিষ্যতের রক্ষণাবেক্ষণের প্রয়োজনীয়তা পূরণে সহায়তা করে।
প্রশ্নোত্তর
সূক্ষ্ম ছাঁচ তৈরির সময় কোন সহনশীলতা বজায় রাখা উচিত?
প্রিসিশন মোল্ড উৎপাদন সাধারণত অংশের প্রয়োজন এবং প্রয়োগের জটিলতার উপর নির্ভর করে প্লাস বা মাইনাস ০.০০২ থেকে ০.০০৫ ইঞ্চির মধ্যে টলারেন্স বজায় রাখে। কঠোর টলারেন্স উৎপাদন চক্রের মধ্যে মাত্রিক সামঞ্জস্য নিশ্চিত করে এবং স্পেসিফিকেশনের বাইরে থাকা অংশগুলির কারণে উদ্ভূত বর্জ্য হার কমায়। নির্দিষ্ট টলারেন্স স্ট্যাক-আপ ডিজাইন পর্যায়ে প্রতিষ্ঠিত হয় এবং প্রতিটি প্রিসিশন মোল্ড উৎপাদন পর্যায়ে যাচাই করা হয়।
প্রিসিশন মোল্ড উৎপাদন সাধারণত কতক্ষণ সময় নেয়?
প্রিসিশন মোল্ড উৎপাদনের সময়সীমা সহজ ডিজাইনের ক্ষেত্রে চার সপ্তাহ থেকে জটিল, বহু-খাঁজযুক্ত টুলিংয়ের ক্ষেত্রে বারো সপ্তাহ বা তার বেশি পর্যন্ত হতে পারে। লিড টাইম মোল্ডের জটিলতা, উপাদান নির্বাচন, প্রয়োজনীয় পৃষ্ঠ চিকিত্সা এবং নির্মাতার ক্ষমতার উপর নির্ভর করে। হাই-স্পিড সিএনসি মেশিনিং এবং দক্ষ পরিকল্পনা প্রিসিশন মোল্ড উৎপাদনের সময়সূচীকে ত্বরান্বিত করতে পারে, তবে জোর করে সময় কমানো উৎপাদন চক্রে ব্যয়বহুল ত্রুটির ঝুঁকি বাড়ায়।
নির্ভুল ছাঁচ উৎপাদনের পর এটির কোন রক্ষণাবেক্ষণ প্রয়োজন?
উৎপাদনের পর নির্ভুল ছাঁচের যত্নের মধ্যে উপাদানের অবশিষ্টাংশ অপসারণের জন্য নিয়মিত পরিষ্কার করা, ক্ষয় হওয়া পৃষ্ঠগুলির সময়ান্তরে পরিদর্শন করা এবং ক্ষয় প্রদর্শনকারী উপাদানগুলির নির্ধারিত সময়ে প্রতিস্থাপন করা অন্তর্ভুক্ত। তাপীয় দক্ষতা বজায় রাখতে শীতলীকরণ ব্যবস্থাগুলির সময়ান্তরে ফ্লাশ করা আবশ্যিক, এবং নিক্ষেপণ ব্যবস্থাগুলি লুব্রিকেশন প্রোটোকল অনুসরণ করে উপকৃত হয়। উপযুক্ত রক্ষণাবেক্ষণ নির্ভুল ছাঁচের আয়ু বৃদ্ধি করে এবং মাত্রিক নির্ভুলতা বজায় রাখে, যা নির্ভুল ছাঁচ উৎপাদনের উল্লেখযোগ্য বিনিয়োগের সর্বোচ্চ রিটার্ন নিশ্চিত করে।