
 EN



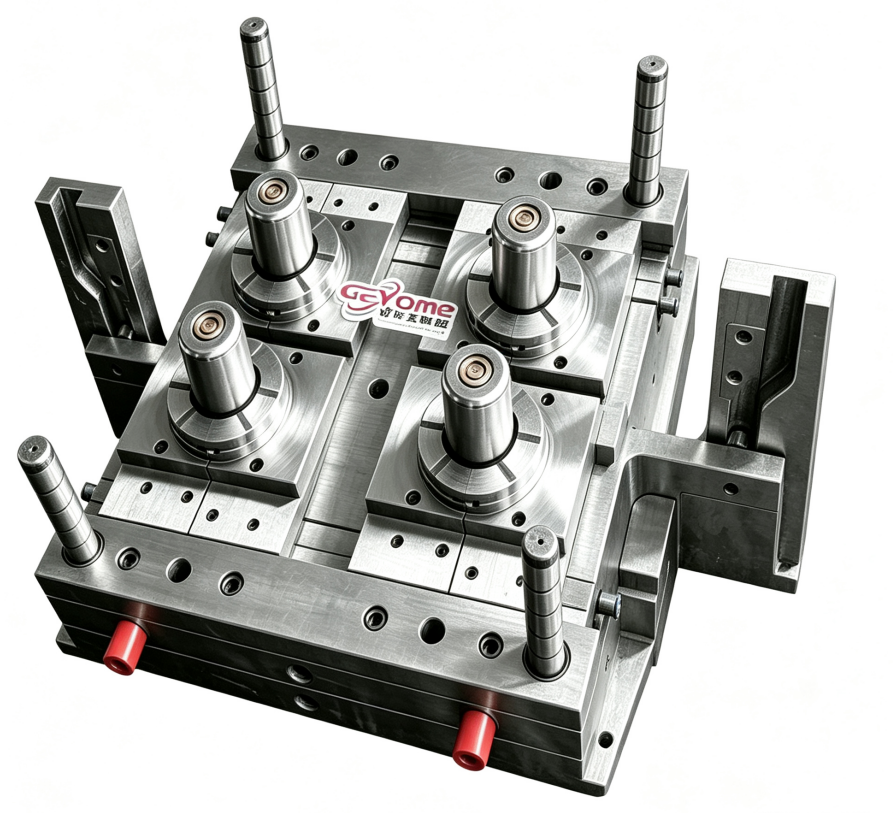
Při vstřikování kvalita vašeho konečného výrobku závisí výrazně na přesnosti a stavu nástrojů. Každý díl formy hraje klíčovou roli při rozhodování, zda bude vaše výroba probíhat hladce nebo zda dojde k nákladným vadám a prostojům. Pochopení toho, které části formy nejvíce ovlivňují kvalitu výrobku, je nezbytné pro výrobce, kteří chtějí udržet konzistenci, snížit podíl zmetků a chránit svou pověst na konkurenčních trzích.
Když výrobní operace závisí na přesných nástrojích, stává se každý prvek formy přispěvatelem k celkovému úspěchu. Ať již vyrábíte spotřební zboží, automobilové komponenty nebo průmyslové zařízení, spolehlivost vašich formovacích dílů přímo ovlivňuje rozměrovou přesnost, povrchovou úpravu, tok materiálu a výrobní efektivitu. Tato příručka se zaměřuje na pět kritických částí formy, kterým je třeba věnovat pozornost a investice, abyste dosáhli konzistentního a vysoce kvalitního výstupu.
Vložky dutiny a jádrové prvky
Definice role při dosahování rozměrové přesnosti
Vložky dutiny a jádrové prvky tvoří skutečný tvar vašeho hotového výrobku. Tyto formovací díly musí udržovat přesné rozměry po tisících cyklech vstřikování. Jakékoli opotřebení, eroze nebo poškození povrchů dutiny se přímo promítá do výrobků mimo specifikace a vyvolává stížnosti zákazníků. Výrobci si uvědomují, že vložky dutiny představují jednu z nejviditelnějších investic do formovacích dílů, protože jejich stav přímo určuje, zda budou výrobky splňovat přísné tolerance.
Výběr materiálu pro vložky dutiny je rozhodující. Třídy nástrojové oceli, úrovně tvrdosti i povrchové úpravy všechny ovlivňují, jak dlouho tyto formovací díly zachovají rozměrovou stabilitu za extrémních vstřikovacích tlaků a teplot. Jakmile začnou povrchy dutiny degradovat, i jen nepatrně, dochází k urychlení rozměrového posunu a rychlému nárůstu podílu zmetků. Pravidelná kontrola a prediktivní údržba formovacích dílů dutiny zabrání katastrofálnímu selhání nástroje uprostřed výrobního běhu.
Dopad údržby na výkon
Správné postupy údržby výrazně prodlouží životnost dílů dutinových forem. Leštění, obnova povlaků a pravidelné opětovné obrábění udržují tyto kritické díly forem v optimálním stavu. Výrobní zařízení, která zavádějí strukturované plány údržby dílů forem, zaznamenávají méně vad a delší životnost nástrojů. Naopak nedostatečná údržba urychluje opotřebení dutin a nutí k drahému přepracování nástrojů dříve, než je to nezbytné.
Systémy rozvodných kanálů a návrh vstupních otvorů
Řízení toku a rozdělení materiálu
Systémy rozvodných kanálů a vstupní otvory slouží jako dálnice, po níž se roztavený plast dostává do dílů dutinových forem. Nedostatečný návrh vstupních otvorů nebo nerovnováha rozvodných kanálů způsobují nekonzistentní tlaky, neúplné naplnění dutin a degradaci materiálu. Tyto díly forem musí být navrženy tak, aby zajistily rovnoměrný tok materiálu do všech dutin současně. Pokud systémy rozvodných kanálů nedokáží materiál rovnoměrně rozdělit, některé dutiny vyrábějí vynikající výrobky, zatímco jiné vykazují přebytek materiálu (flash), neúplné výlisky (short shots) nebo stlačené místa (sink marks).
Brána samotná – klíčový prvek formy – řídí, kde materiál vstupuje do dutiny a jak se vyvíjí tlak. Příliš velké brány způsobují nadměrný odpad materiálu; příliš malé brány vytvářejí protitlak, který poškozuje molekulární strukturu pryskyřice. Optimálně navržené litní kanály a brány snižují dobu cyklu, snižují spotřebu materiálu a vyrábějí díly s vynikajícími mechanickými vlastnostmi a povrchem.
Zohlednění teploty a opotřebení
Litní systémy jsou vystaveny neustálému tepelnému cyklování a tření materiálu. Vysoce kvalitní prvky formy v litních systémech musí odolávat korozi způsobené zpracovatelskými přísadami a udržovat hladký povrch, aby se minimalizoval pokles tlaku. Pokud se na prvcích formy v litních systémech hromadí nános nebo dochází k erozi, mění se rychlost materiálu, teploty stoupají nepředvídatelně a kvalita dílů se zhoršuje. Pravidelné vyplachování a preventivní čištění prvků formy v litních systémech udržuje účinnost toku a snižuje odpad.
Účinnost chladicích kanálů
Řízení teploty jako základ kvality
Chlazící kanály zabudované v dílech formy regulují teplotu výrobku během tuhnutí. Tyto díly formy přímo ovlivňují dobu cyklu, deformaci výrobku a kvalitu povrchu. Nedostatečné chlazení způsobuje, že výrobky lepí ve výliskových dutinách, deformují se při nerovnoměrném chlazení nebo v nich vznikají zbytková napětí, jež ohrožují jejich dlouhodobý výkon. Naopak nadměrné chlazení zbytečně prodlužuje dobu cyklu a zvyšuje výrobní náklady na jeden výrobek.
Moderní díly formy stále častěji obsahují konformní chlazící kanály, které přesně sledují geometrii výliskových dutin. Tyto pokročilé díly formy odvádějí teplo účinněji než tradiční přímé kanály, což umožňuje kratší cykly a vyšší kvalitu výrobků. Stejná teplota ve všech výliskových dutinách zajišťuje konzistentní vlastnosti výrobků a eliminuje rozdíly v kvalitě mezi výrobky vyrobenými na začátku a na konci výrobního běhu.
Prevence usazování a ucpaní
Kvalita vody přímo ovlivňuje chladicí díly formy. Usazeniny minerálů, koroze a biologický růst postupně snižují účinnost chlazení. Tyto problémy se vyvíjejí pomalu, čímž se chladicí díly formy stávají častým zdrojem postupného zhoršování kvality, které obsluha často přehlíží, dokud se na výrobcích již neobjeví vady. Zařízení, která používají deionizovanou vodu a pravidelně udržují chladicí díly formy, dosahují lepší regulace teploty a stabilnějších výrobních okno.
Vyhazovací kolíky a odstraňovací mechanismy
Kvalita uvolnění a celistvost výrobku
Po dokončení vstřikování musí vyhazovací kolíky a odstraňovací desky výrobky odstranit čistě a bez poškození. Opotřebované nebo nesprávně seřazené vyhazovací díly formy způsobují lepení, zaseknutí nebo povrchové škrábance a deformace výrobků. Tyto díly formy představují významný bod kontroly kvality, protože síly působící při vyhazování přímo namáhají výrobky, které jsou stále mírně měkké. Nedostatečný návrh nebo stav vyhazovacích kolíků vede k výrobkům s viditelnými stopy vyhazování, otiskem vyhazovacího kolíku nebo poškozenými prvky.
Díly formy – odnímací desky, které fungují hladce, umožňují účinné a konzistentní vyjímání výrobků. Pokud se tyto díly formy opotřebují nerovnoměrně nebo se v nich objeví vůle či průhyb, výstřel (vyjímání) se stává nekonzistentním. Některé výrobky se vyjmou čistě, zatímco jiné vyžadují ruční zásah, což zvyšuje pracnost i riziko výrobních vad. Kvalitní díly formy v systémech výstřelu osvědčují svou cenu spolehlivým, poškození nezpůsobujícím uvolněním výrobků během celých výrobních šarží.
Uzavírací plochy a těsnění
Zamezení úniku materiálu a vzniku převisů
Uzavírací plochy, kde se spojují různé části formy, musí těsnit přesně, aby nedošlo k úniku materiálu a vzniku převisů. Mikroskopické nerovnosti povrchu těchto kritických dílů formy umožňují roztavenému plastu proniknout mezi dělící roviny a vytvořit obrušky, jejichž odstranění vyžaduje značnou ruční práci. I nepatrné opotřebení uzavíracích dílů formy naruší těsnost a výrazně zvýší množství zmetku.
Přesné technické zpracování uzavíracích částí formy vyžaduje pečlivou pozornost věnovanou povrchové úpravě, rovnoběžnosti a kontaktnímu tlaku. Mnoho kvalitních problémů lze vystopovat až k nedostatečným uzavíracím částem formy, které umožňují vznik malých množství převisu, jež se hromadí během výroby tisíců dílů. Investice do vysoce kvalitních uzavíracích ploch jako součást celkového návrhu dílů formy předchází systémovým kvalitním problémům a snižuje pracnost po formování.
Často kladené otázky
Jak často bych měl/a kontrolovat kritické díly formy, abych zajistil/a udržení kvality?
Většina výrobců by měla kontrolovat díly formy nejméně jednou za každých 50 000 cyklů nebo jednou měsíčně – podle toho, co nastane dříve. Vysokopřesné aplikace nebo aplikace zpracovávající plněné materiály mohou vyžadovat častější kontrolu dílů formy. Vizuální prohlídky na opotřebení, kontrola rozměrů a hodnocení chladicího systému pomáhají včas odhalit degradaci, ještě než ovlivní kvalitu vyráběných dílů. Programy prediktivní údržby, které sledují data o výkonu dílů formy, identifikují trendy a naplánují údržbu preventivně, nikoli reaktivně.
Jaký je vztah mezi výběrem materiálu dílů formy a kvalitou výrobku?
Třída materiálu dílů formy přímo ovlivňuje odolnost proti opotřebení, tepelnou vodivost a rozměrovou stabilitu za zatížení při zpracování. Díly formy z nástrojové oceli vyšší třídy déle odolávají opotřebení a udržují rozměrovou přesnost i při prodloužených výrobních sériích. Díly formy opracované z vhodných materiálů pro konkrétní druh plastové pryskyřice a podmínky zpracování produkují lepší součásti a dosahují delší životnosti nástroje, čímž se investice do materiálu v průběhu celé životnosti formy vyplatí.
Může nedostatečná údržba dílů formy ovlivnit více než jen viditelné vady?
Ano, degradace dílů formy ovlivňuje mechanické vlastnosti a dlouhodobý výkon hotových dílů. Rozměrový posun z opotřebených dutinových dílů formy, nekonzistentní chlazení způsobené usazeninami v chladicích kanálech a nepravidelný tok materiálu z degradovaných vstupních dílů formy všechny ovlivňují krystalicitu, pevnost a odolnost materiálu. Díly, které vizuálně vypadají přijatelně, mohou selhat v provozu, pokud stav dílů formy umožnil technologické odchylky, jež během výroby kompromitovaly vlastnosti materiálu.