
 EN



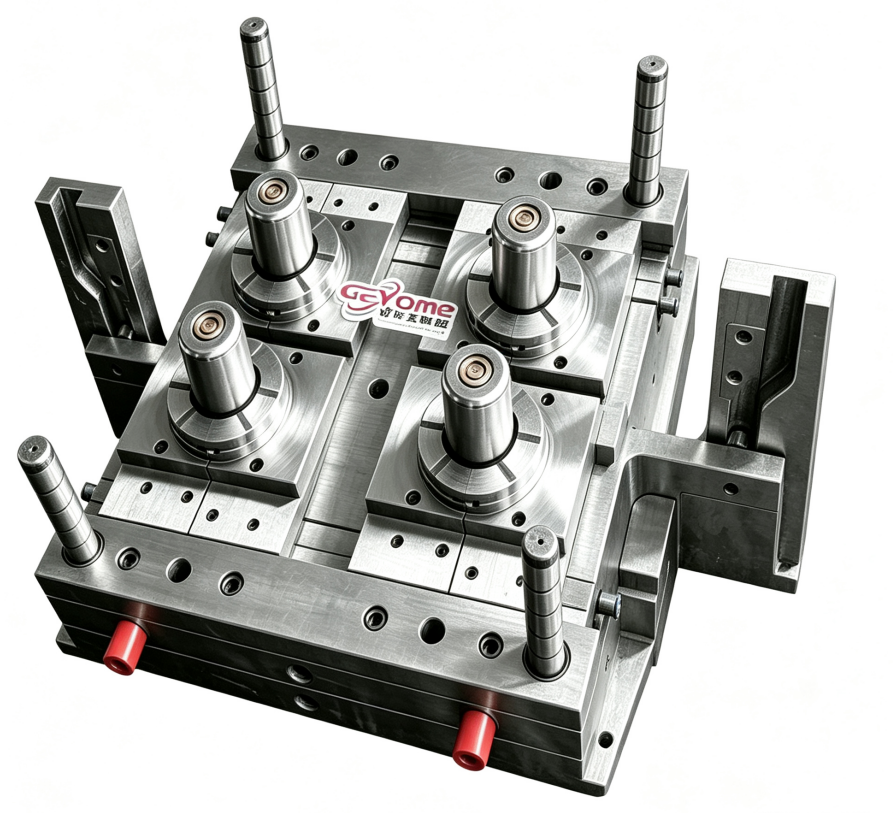
Nell'iniezione, la qualità del prodotto finale dipende in larga misura dalla precisione e dallo stato degli utensili. Ogni parte dello stampo svolge un ruolo fondamentale nel determinare se le operazioni di produzione procedono senza intoppi oppure si verificano difetti costosi e fermi macchina. Comprendere quali componenti dello stampo hanno l’impatto maggiore sulla qualità del prodotto è essenziale per i produttori che desiderano mantenere coerenza, ridurre i tassi di scarto e tutelare la propria reputazione sui mercati competitivi.
Quando le operazioni di produzione dipendono da utensili di precisione, ogni elemento del componente dello stampo contribuisce al successo complessivo. Che si producano beni di consumo, componenti automobilistici o apparecchiature industriali, l'affidabilità dei componenti dello stampo influenza direttamente l'accuratezza dimensionale, la finitura superficiale, il flusso del materiale e l'efficienza produttiva. Questa guida esplora cinque componenti critici dello stampo che richiedono la vostra attenzione e investimento per ottenere risultati coerenti e di alta qualità.
Inserti della cavità ed elementi del nucleo
Ruolo determinante nell’accuratezza dimensionale
Gli inserti della cavità e gli elementi del nucleo definiscono la forma effettiva del prodotto finito. Questi componenti dello stampo devono mantenere dimensioni precise per migliaia di cicli di iniezione. Qualsiasi usura, erosione o danneggiamento delle superfici della cavità si traduce direttamente in pezzi fuori specifica e reclami da parte dei clienti. I produttori riconoscono che gli inserti della cavità rappresentano uno degli investimenti più evidenti nello stampo, poiché il loro stato determina direttamente se i pezzi rispettano le tolleranze strette.
La scelta del materiale per gli inserti della cavità è cruciale. I tipi di acciaio per utensili, i livelli di durezza e i trattamenti superficiali influenzano tutti quanto a lungo questi componenti dello stampo mantengano stabilità dimensionale sotto pressioni ed elevate temperature di iniezione. Quando le superfici della cavità iniziano a degradarsi, anche solo leggermente, la deriva dimensionale accelera e i tassi di scarto aumentano rapidamente. L’ispezione regolare e la manutenzione predittiva dei componenti dello stampo relativi alla cavità prevengono guasti catastrofici dello stampo durante la produzione.
Impatto della manutenzione sulle prestazioni
Protocolli di manutenzione adeguati prolungano in modo significativo la vita dei componenti degli stampi a cavità. Lucidatura, ripristino dei rivestimenti e fresatura periodica mantengono questi componenti critici dello stampo nelle condizioni ottimali. Gli stabilimenti che adottano programmi strutturati per la cura dei componenti degli stampi riscontrano meno difetti e una maggiore durata degli utensili. Al contrario, una manutenzione insufficiente accelera l’usura delle cavità e costringe a costose operazioni di rinnovo anticipato degli utensili.
Sistemi di canali di alimentazione e progettazione delle bocche di immissione
Controllo del flusso e distribuzione del materiale
I sistemi di canali di alimentazione e le bocche di immissione fungono da ‘autostrada’ attraverso la quale la plastica fusa penetra nei componenti degli stampi a cavità. Una progettazione scadente delle bocche o uno squilibrio nei canali genera incongruenze di pressione, riempimenti incompleti e degradazione del materiale. Questi componenti devono essere progettati per garantire un flusso uniforme del materiale verso tutte le cavità contemporaneamente. Quando i sistemi di canali non distribuiscono il materiale in modo omogeneo, alcune cavità producono pezzi eccellenti, mentre altre presentano sbavature, riempimenti parziali o segni di ritiro.
L’ingresso stesso—un elemento critico del componente dello stampo—controlla dove il materiale entra nella cavità e come si sviluppa la pressione. Ingressi troppo grandi causano spreco eccessivo di materiale; ingressi troppo piccoli generano una contropressione che danneggia la struttura molecolare della resina. Componenti dello stampo per canali di alimentazione e ingressi ottimizzati riducono i tempi di ciclo, abbassano il consumo di materiale e producono pezzi con proprietà meccaniche e aspetto superiori.
Considerazioni sulla temperatura e sull’usura
I sistemi di canali di alimentazione subiscono cicli termici continui e attrito del materiale. Componenti di alta qualità per i canali di alimentazione devono resistere alla corrosione causata dagli additivi di processo e mantenere superfici lisce per minimizzare la caduta di pressione. Quando i componenti dello stampo per i canali di alimentazione accumulano depositi o subiscono erosione, la velocità del materiale cambia, le temperature aumentano in modo imprevedibile e la qualità dei pezzi peggiora. Svuotamenti regolari e pulizie preventive dei componenti dello stampo per i canali di alimentazione mantengono l’efficienza del flusso e riducono gli scarti.
Efficienza dei canali di raffreddamento
Il controllo della temperatura come fondamento della qualità
I canali di raffreddamento integrati nelle parti dello stampo regolano la temperatura del pezzo durante la solidificazione. Queste parti dello stampo influenzano direttamente il tempo di ciclo, la deformazione del pezzo e la qualità della superficie. Un raffreddamento insufficiente provoca l’adesione del pezzo alle cavità, la deformazione dovuta a un raffreddamento non uniforme o lo sviluppo di tensioni residue che compromettono le prestazioni a lungo termine. Al contrario, un eccessivo raffreddamento allunga inutilmente il tempo di ciclo e aumenta i costi di produzione per singolo pezzo.
Le parti moderne degli stampi incorporano sempre più spesso canali di raffreddamento conformi, che seguono da vicino la geometria delle cavità. Queste parti avanzate dello stampo estraggono il calore in modo più efficiente rispetto ai tradizionali canali rettilinei, consentendo cicli più rapidi e una qualità superiore del pezzo. L’uniformità della temperatura su tutte le cavità garantisce proprietà costanti del pezzo ed elimina le variazioni qualitative tra i pezzi prodotti all’inizio e alla fine di una serie di produzione.
Prevenzione di incrostazioni e ostruzioni
La qualità dell'acqua influisce direttamente sulle parti dello stampo per il raffreddamento. I depositi minerali, la corrosione e la crescita biologica riducono l'efficienza del raffreddamento nel tempo. Questi problemi si sviluppano gradualmente, rendendo le parti dello stampo per il raffreddamento una causa frequente di degrado qualitativo progressivo, spesso trascurato dagli operatori fino a quando i pezzi non mostrano già difetti.
Perni di espulsione e meccanismi di estrazione
Qualità dell'espulsione e integrità del pezzo
Al termine della stampatura, i perni di espulsione e le piastre di estrazione devono rimuovere i pezzi in modo pulito e senza danneggiarli. Perni di espulsione usurati o non allineati causano l'adesione, l'incastramento o graffi superficiali e deformazioni sui pezzi. Queste parti dello stampo rappresentano un punto critico di controllo qualità, poiché le forze di espulsione sollecitano direttamente i pezzi mentre sono ancora leggermente morbidi. Una progettazione o uno stato insufficiente dei perni di espulsione produce pezzi con segni visibili, impronte dei perni di espulsione o dettagli rotti.
I componenti dello stampo per la piastra di estrazione che funzionano in modo fluido consentono un’espulsione efficiente e coerente dei pezzi. Quando questi componenti dello stampo si usurano in modo irregolare o sviluppano gioco e deformazione, l’espulsione diventa inconsistente: alcuni pezzi vengono espulsi correttamente, mentre altri richiedono un intervento manuale, con conseguente aumento della manodopera e del rischio di difetti. Componenti di alta qualità nei sistemi di espulsione giustificano il loro costo grazie a un rilascio affidabile e privo di danni dei pezzi durante l’intera produzione.
Superfici di chiusura e guarnizioni
Prevenzione delle perdite di materiale e della formazione di bave
Le superfici di chiusura, dove diverse sezioni dei componenti dello stampo si accoppiano, devono sigillare con precisione per prevenire perdite di materiale e formazione di bave. Irregolarità microscopiche sulla superficie di queste parti critiche dello stampo permettono alla plastica fusa di infiltrarsi tra le linee di divisione, generando sbavature che richiedono una rimozione laboriosa. Anche un’usura minima sui componenti dello stampo per la chiusura compromette l’integrità della tenuta e aumenta drasticamente lo scarto.
L'ingegneria di precisione delle parti dello stampo per la chiusura richiede particolare attenzione alla finitura superficiale, al parallelismo e alla pressione di contatto. Molti problemi di qualità risalgono a parti dello stampo per la chiusura inadeguate, che consentono piccole quantità di bava che si accumulano su migliaia di pezzi. L'investimento in superfici di chiusura di alta qualità, come parte integrante della progettazione complessiva delle parti dello stampo, previene problemi sistemici di qualità e riduce il lavoro post-molding.
FAQ
Con quale frequenza devo ispezionare le parti critiche dello stampo per mantenere la qualità?
La maggior parte dei produttori dovrebbe ispezionare le parti dello stampo almeno ogni 50.000 cicli o mensilmente, a seconda di quale evento si verifichi per primo. Applicazioni ad alta precisione o quelle che impiegano materiali caricati potrebbero richiedere ispezioni più frequenti delle parti dello stampo. Controlli visivi per l’usura, verifiche dimensionali e valutazioni del sistema di raffreddamento consentono di rilevare precocemente i segni di degrado, prima che influiscano sulla qualità dei pezzi. I programmi di manutenzione predittiva, che monitorano i dati sulle prestazioni delle parti dello stampo, identificano tendenze e pianificano gli interventi in modo proattivo anziché reattivo.
Qual è il rapporto tra la scelta del materiale per le parti dello stampo e la qualità del prodotto?
Il grado del materiale utilizzato per le parti dello stampo influisce direttamente sulla resistenza all’usura, sulla conducibilità termica e sulla stabilità dimensionale sotto sollecitazione durante la lavorazione. Parti dello stampo in acciaio per utensili di grado superiore offrono una maggiore resistenza all’usura e mantengono l’accuratezza dimensionale anche durante cicli di produzione prolungati. Le parti dello stampo realizzate con materiali adeguati alla specifica resina plastica e alle condizioni di lavorazione consentono di ottenere pezzi di qualità superiore e una maggiore durata dello stampo, rendendo così vantaggioso l’investimento iniziale nel materiale lungo l’intero ciclo di vita dello stampo.
Una manutenzione inadeguata delle parti dello stampo può influire su aspetti diversi dai soli difetti visibili?
Sì, il degrado delle parti dello stampo influenza le proprietà meccaniche e le prestazioni a lungo termine dei componenti finiti. Lo spostamento dimensionale causato dall’usura delle parti della cavità dello stampo, il raffreddamento non uniforme dovuto al calcare nei canali e il flusso irregolare del materiale causato dal degrado delle parti dello stampo relative alle bocche di immissione influiscono tutti sulla cristallinità, sulla resistenza e sulla durata del materiale. Componenti che appaiono accettabili a livello visivo potrebbero tuttavia fallire in servizio se lo stato delle parti dello stampo ha permesso variazioni del processo che hanno compromesso le proprietà del materiale durante la produzione.
Indice dei Contenuti
- Inserti della cavità ed elementi del nucleo
- Sistemi di canali di alimentazione e progettazione delle bocche di immissione
- Efficienza dei canali di raffreddamento
- Perni di espulsione e meccanismi di estrazione
- Superfici di chiusura e guarnizioni
-
FAQ
- Con quale frequenza devo ispezionare le parti critiche dello stampo per mantenere la qualità?
- Qual è il rapporto tra la scelta del materiale per le parti dello stampo e la qualità del prodotto?
- Una manutenzione inadeguata delle parti dello stampo può influire su aspetti diversi dai soli difetti visibili?