
 EN



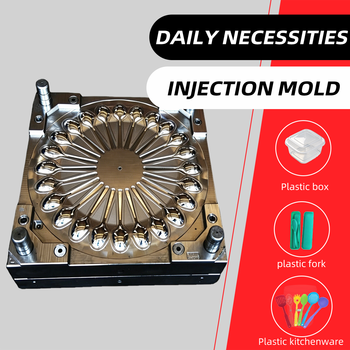
Održavanje ubrizgavanja alata je osnovno za postizanje dosljednog kvaliteta dijelova i maksimiziranje povrat investicije u vaše obrade. Bez pravilnih protokola održavanja, čak i precizni alat za ubrizgavanje se razgrađuje s vremenom, što dovodi do pomicanja dimenzija, površnih defekata i povećane stope otpada. Korrelacija između sistematskog održavanja i kvaliteta dela je direktna i merljiva, što čuva opremu kao bitan operativni prioritet, a ne kao opcijski zadatak.
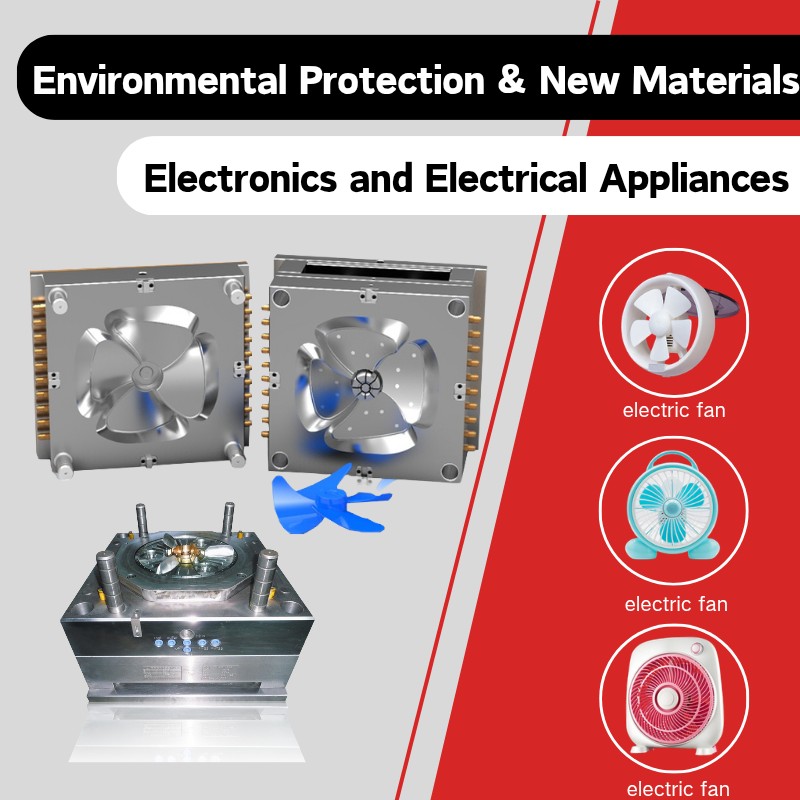
Sveobuhvatna strategija održavanja za alat za ubrizgavanje obuhvata preventivne mere, redovne inspekcije, protokole čišćenja i pravovremene popravke. Proizvodni objekti koji implementiraju strukturirane programe održavanja imaju manje neuspeha u obliku, manje prekida proizvodnje i održivu tačnost dimenzija u proizvodnim radovima. Razumevanje specifičnih zahtjeva koji se postavljaju na ubrizgavanje alata tokom proizvodnje velikih količina pomaže u utvrđivanju koje aktivnosti održavanja imaju najveći uticaj na kvalitet dela i dugovječnost alata.
Osnovne prakse održavanja za alat za ubrizgavanje
Uspostavljanje plana preventivnog održavanja
Preventivno održavanje alatki za ubrizgavanje prati pristup zasnovan na vremenu i ciklusu. Umesto da čekaju da se pojave vidljivi problemi, redovne inspekcije otkrivaju obrazac habanja ranije. Većina proizvođača ima koristi od inspekcije alatke za ubrizgavanje nakon svakih 5.000 do 10.000 ciklusa, u zavisnosti od vrste materijala, složenosti kaluplja i specifikacija dijela. Ova učestalost osigurava da se manjim problemima pruži pažnja pre nego što ugroze kvalitet dela ili izazovu neočekivano isključivanje.
Dokumentacija o aktivnostima održavanja stvara vrijednu osnovu za razumijevanje ponašanja specifičnih alatki za ubrizgavanje. Zapisivanje podataka o temperaturi, vremenu ciklusa, serijama materijala i anomalijama uočenim tokom proizvodnje pomaže u prepoznavanju novih trendova. Kada određeni kalup pokazuje konstantne probleme ili ubrzano uništavanje, istorijski zapisi otkrivaju obrasce koji vode ciljanim intervencijama. Ovaj pristup zasnovan na podacima pretvara održavanje iz nagađanja u preciznu aktivnost usklađenu sa stvarnim performansama alata.
Upravljanje sistemima za čišćenje i hlađenje
Ostaci polimera unutar ubrizgavanja smanjuju efikasnost hlađenja i uzrokuju vruće tačke koje degradiraju kvalitet dijela. Redovno čišćenje uklanja ostatke iz kanala za hlađenje, kapija i površina šupljina. Upotreba odgovarajućih rastvarača i metoda čišćenja sprečava oštećenje čelika od kaluplja, a istovremeno osigurava temeljno uklanjanje naslaga. Blokade kanala za hlađenje direktno povećavaju temperaturu kalup, što se pretvara u rast dimenzija i degradaciju površinske obrade u kalupnim dijelovima.
Performanse sistema hlađenja su nerazdvojne od efikasnosti alatke za ubrizgavanje. Održavanje pravilnog protoka rashladne tečnosti, kontrola temperature i prolaznosti kanala osiguravaju da plesni jednako rasprši toplotu kroz sve zone šupljine. Kada hladnja ne uspije u jednom dijelu alatke za ubrizgavanje, ta šupljina proizvodi dijelove koji se dimenzionalno razlikuju od drugih u istom kalupcu, stvarajući troškove sortiranja i preobrada. Praćenje kvaliteta rashladne tečnosti, brzine protoka i regulacije temperature sprečava ove nejednakosti kvaliteta.
Strategije inspekcije i procene opuštanja
Protokoli za vizuelnu i dimenzionalnu inspekciju
Redovna vizuelna inspekcija površina alatke za ubrizgavanje otkriva obrazac habanja, koroziju i oštećenja koja utiču na kvalitet dela. Pregled površine šupljine, izbacivača, klizača i vrata otkriva područja gdje se oporavak nakuplja. Ogromnost površine mijenja signal degradacije materijala, dok vidljivi ogrebotine ili žuljanje ukazuju na potencijalni bljesak ili dimenzionalni rast. Mnoge nedostatke kvaliteta potiču od obrazaca habanja vidljivih tokom inspekcije, što ove procene čini nepredstavljivim dijelovima osiguranja kvaliteta.
Dimenzionalno merenje šupljine i karakteristika jezgra uspostavlja osnovu za poređenje u budućim inspekcijama. Periodična CMM skeniranja ili optička merenja otkrivaju pomak dimenzija uzrokovan habanjem, korozijom ili prethodnim popravcima. Pratnja dimenzija šupljine preko stotina hiljada ciklusa otkriva stopu degradacije specifične za vaš alat za ubrizgavanje. Ovi podaci vode odluke o tome kada je potrebno preobrada i da li postojeći kalupovi još uvijek mogu proizvoditi dijelove u granicama specifikacije.
Površinsko stanje i procena materijala
U slučaju da se proizvodnja proizvoda od čelika za ubrizgavanje koristi za proizvodnju proizvoda od čelika za ubrizgavanje, to znači da se proizvodnja proizvoda od čelika za ubrizgavanje koristi za proizvodnju proizvoda od čelika za ubrizgavanje. Korrozija, oksidacija ili ugraviranje na šupljine prenose defekte na oblikovane dijelove. Rano otkrivanje korozije omogućava ciljani tretman pre nego što površna degradacija postane nepovratna. Materijali koji se obrađuju u alatkama za ubrizgavanje, posebno higroskopske smole i korozivni aditivi, ubrzavaju razgradnju ako se ne primene odgovarajuće zaštitne mere.
Procjena stanja čelika od kalupca uključuje proveru za pukotine u napadu, posebno oko otvorova izbacivača i ivica jezgra gdje se napore koncentrišu. Visoki proizvodni ciklusi stvaraju toplotni i mehanički stres koji, s vremenom, pokreće male pukotine. Rano otkrivanje pukotina kroz testiranje prolaznosti boja ili ultrasonike sprečava katastrofalan neuspeh kalupara. Rješavanje ovih problema tokom planiranog održavanja sprečava nagle zaustavljanje proizvodnje i gubitke kvaliteta uzrokovane kvarom dijelova alata.
Popravak, obnova i zamjena komponenti
Planiranje strateških popravaka i preobrazbe
Određivanje kada je potrebno popraviti ili zamijeniti alat za ubrizgavanje je kritična poslovna odluka koja utiče na troškove i proizvodne rasporede. Smanjena oštećenja površina šupljina mogu se polirati ili ponovo obrisati bez ugrožavanja strukturne integriteta. Dublji dimenzionalni gubitak može zahtijevati popunjavanje šupljine, popravak i ponovno zatvrđivanje. Planiranje popravaka tokom planiranih proizvodnih praznina minimizira uticaj na raspored i sprečava žurne odluke o održavanju koje često rezultiraju nepotpunim prepravama.
Analiza troškova i koristi za popravku ubrizgavanja alatke uzima u obzir preostali korisni životni vijek kalupnice, stepen oštećenja i troškove zamjene u odnosu na popravak. Plin koji se približava kraju svog života možda ne opravdava skupe popravke, dok plijesan koji se u srednjem veku nosi opravdava ulaganje u obnovu. Konzultacije sa prodavnicama alata i dokumentovanje istorije popravaka pomažu da se ove odluke konzistentno vode kroz vaš portfolio alata.
Zamena komponenti i optimizacija performansi
Ejektorske šipke, povratne šipke, stripper ploče i uvode za hlađenje u ubrizgavanje alata se brzo iscrpljuju od strukture jezgra kalupnog oblika. Zamjena ovih iscrpljenih komponenti vraća performanse i sprečava sekundarnu oštećenje šupljine kalupca. Preventivno zamjena komponente sa visokim nivoom opterećenja pre kvara smanjuje neočekivano vrijeme zastoja i održava doslednu kvalitetu dela. Moderna alatka za inžekciju dizajneri često uključuju modularne komponente posebno za pojednostavljenje ciklusa održavanja i zamjene.
Nadogradnja materijala za kalup ili površinskih tretmana tokom popravka predstavlja priliku za poboljšanje performansi alatke za ubrizgavanje. Tvrdo ugrijeni čelik, nitridni premazi ili korozivno otporno premazivanje produžavaju životni vek kalupara u izazovnim aplikacijama. Izbor odgovarajućih nadogradnji na osnovu vrste materijala i istorije proizvodnje maksimizira vrijednost investicija u popravak i smanjuje učestalost budućeg održavanja.
Često se postavljaju pitanja
Koliko često treba pregledati alat za ubrizgavanje za održavanje?
Većina proizvođača ima koristi od inspekcije ubrizgavanja alatke nakon 5.000 do 10.000 proizvodnih ciklusa, iako učestalost zavisi od vrste materijala, složenosti kalupca i specifikacija dijela. Materijali sa visokom temperaturom ili abrazivnim materijalima mogu zahtevati češće inspekcije. Uspostavljanje osnovnog rasporeda inspekcija i prilagođavanje na osnovu stvarnih obrazaca habanja osigurava optimalno zdravlje alata i doslednu kvalitetu dijelova.
Šta ukazuje na to da je potrebno odmah održavanje alatke za ubrizgavanje?
Vidljivi defekti površine na oblikovanim dijelovima, pomeranje dimenzija izvan specifikacijskih granica, neočekivano povećanje vremena ciklusa ili vidljiva oštećenja šupljine kalupca su neposredni pokazatelji da je potrebno obratiti pažnju na injekciono oruđe. Blisak, tragovi raspada i degradiranje površine često su znakovi oštećenja ili neefektivnosti hlađenja u kalupama. Brzo rešavanje ovih znakova sprečava eskalaciju do katastrofalne greške alata.
Može li pravilno održavanje značajno produžiti životni vek alatke za ubrizgavanje?
Da, sistematsko preventivno održavanje produžava životni vek alatke za ubrizgavanje za 30 do 50 posto ili više u poređenju sa reaktivnim pristupima održavanja. Redovno čišćenje, upravljanje sistemom hlađenja, pravovremena zamena komponenti i rano rješavanje habanja maksimalno povećavaju produktivnost alata. Uređaji koji ulažu u strukturirane programe održavanja vraćaju troškove održavanja kroz produženi životni vijek alata i održiv kvalitet dijela tokom hiljada dodatnih proizvodnih ciklusa.