
 EN



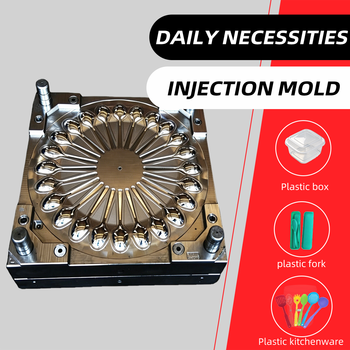
Поддержание инструментов для литья под давлением в исправном состоянии является основой достижения стабильного качества деталей и максимизации отдачи от инвестиций в процессы литья. Без надлежащих процедур технического обслуживания даже высокоточная оснастка для литья под давлением со временем изнашивается, что приводит к отклонениям размеров, дефектам поверхности и росту доли брака. Связь между систематическим техническим обслуживанием и качеством деталей является прямой и поддаётся количественной оценке, поэтому уход за оснасткой — это неопциональная задача, а ключевой операционный приоритет.
Комплексная стратегия технического обслуживания инжекционных форм включает профилактические меры, регулярные осмотры, протоколы очистки и своевременный ремонт. Производственные предприятия, внедряющие структурированные программы технического обслуживания, сталкиваются с меньшим количеством отказов форм, меньшим числом перерывов в производстве и сохраняют стабильную размерную точность на протяжении всего цикла выпуска продукции. Понимание конкретных требований, предъявляемых к инжекционным формам при высокопроизводительном производстве, помогает определить, какие мероприятия по техническому обслуживанию оказывают наибольшее влияние на качество деталей и срок службы форм.
Основные практики технического обслуживания инжекционных форм
Составление графика профилактического технического обслуживания
Профилактическое техническое обслуживание инжекционных оснасток осуществляется по временному и цикловому принципу. Вместо того чтобы дожидаться появления видимых проблем, регулярные плановые проверки позволяют выявлять износ на ранней стадии. Большинство производителей проводят проверку инжекционных оснасток после каждых 5000–10 000 циклов — в зависимости от типа материала, сложности пресс-формы и требований к деталям. Такая периодичность обеспечивает своевременное устранение незначительных неисправностей до того, как они повлияют на качество изделий или вызовут внеплановые остановки производства.
Документирование мероприятий по техническому обслуживанию создаёт ценный базовый уровень для понимания поведения конкретного инжекционного инструмента. Фиксация данных о температуре, времени циклов, партиях материала и любых аномалиях, наблюдаемых в ходе производства, помогает выявлять формирующиеся тенденции. Когда определённая пресс-форма демонстрирует постоянные проблемы или ускоренный износ, исторические записи раскрывают закономерности, которые направляют целенаправленные вмешательства. Такой основанный на данных подход превращает техническое обслуживание из угадывания в точную деятельность, согласованную с реальной производительностью инструмента.
Управление системами очистки и охлаждения
Остаточное накопление полимера внутри инжекционного оборудования снижает эффективность охлаждения и вызывает локальные перегревы, ухудшающие качество изделий. Регулярная очистка удаляет остатки из каналов охлаждения, литниковых отверстий и поверхностей формы. Применение подходящих растворителей и методов очистки предотвращает повреждение стали формы и обеспечивает полное удаление отложений. Забивание каналов охлаждения напрямую повышает температуру формы, что приводит к увеличению размеров и ухудшению качества поверхности формованных изделий.
Эффективность системы охлаждения неразрывно связана с эффективностью инжекционного оборудования. Поддержание надлежащих расходов теплоносителя, контроль температуры и проходимости каналов гарантирует равномерный отвод тепла по всем зонам формы. Когда охлаждение нарушается в одном участке инжекционного оборудования, соответствующая полость производит изделия, отличающиеся по размерам от других изделий в той же форме, что влечёт за собой затраты на сортировку и доработку. Контроль качества теплоносителя, расхода и регулирования температуры предотвращает такие несоответствия в качестве.
Стратегии осмотра и оценки износа
Протоколы визуального и размерного контроля
Регулярный визуальный осмотр поверхностей инжекционного оборудования выявляет следы износа, коррозии и повреждений, влияющих на качество деталей. Анализ поверхностей полостей, выталкивающих штифтов, сдвижных элементов и литниковых отверстий позволяет определить зоны накопления износа. Изменения шероховатости поверхности сигнализируют о деградации материала, а видимые царапины или задиры указывают на возможное образование заусенцев или увеличение размеров деталей. Многие случаи некачественной продукции связаны со следами износа, обнаруживаемыми при осмотре; поэтому такие оценки являются обязательными компонентами обеспечения качества.
Измерение геометрических параметров полости и сердцевины формообразующих элементов устанавливает исходный уровень, с которым сравниваются последующие проверки. Периодические сканирования координатно-измерительной машиной (КИМ) или оптические измерения выявляют геометрическое отклонение, вызванное износом, коррозией или предыдущим ремонтом. Контроль размеров полости на протяжении сотен тысяч циклов позволяет определить скорость деградации, характерную именно для вашей инжекционной оснастки. Эти данные помогают принимать решения о необходимости восстановительных работ и о том, способны ли существующие пресс-формы по-прежнему выпускать детали в пределах заданных допусков.
Состояние поверхности и оценка материала
Состояние поверхности стали для литейных инструментов напрямую влияет на качество поверхности деталей и стабильность их размеров. Коррозия, окисление или питтинг на поверхностях полостей передаются формованным деталям. Раннее выявление коррозии позволяет провести целенаправленную обработку до того, как деградация поверхности станет необратимой. Материалы, используемые при литье, в частности гигроскопичные смолы и коррозионно-активные добавки, ускоряют деградацию, если не предусмотрены надлежащие защитные меры.
Оценка состояния стали пресс-формы включает проверку наличия трещин от напряжения, особенно вокруг отверстий для выталкивающих штифтов и по кромкам сердечников, где концентрируются напряжения. Циклы высокопроизводительного производства создают тепловые и механические нагрузки, которые со временем вызывают образование мелких трещин. Раннее выявление трещин с помощью капиллярного контроля или ультразвуковых методов предотвращает катастрофический отказ пресс-формы. Устранение этих дефектов в ходе планового технического обслуживания позволяет избежать внезапных остановок производства и выхода некачественных изделий, вызванных разрушением участков инструмента.
Ремонт, восстановление и замена компонентов
Стратегическое планирование ремонта и доработки
Определение того, требует ли оснастка для литья под давлением ремонта или полной замены, — это ключевое управленческое решение, влияющее как на затраты, так и на производственные графики. Незначительный износ поверхностей полости можно устранить полировкой или нанесением нового покрытия без ущерба для структурной целостности. При более глубокой потере размеров может потребоваться заполнение полости, повторная обработка и повторная закалка. Планирование ремонтных работ в периоды запланированных перерывов в производстве сводит к минимуму влияние на график и предотвращает спешные решения по техническому обслуживанию, которые зачастую приводят к неполной доработке.
Анализ соотношения затрат и выгод при ремонте инжекционных форм учитывает оставшийся срок службы формы, степень повреждения, а также стоимость замены по сравнению со стоимостью ремонта. Для формы, приближающейся к концу срока службы, дорогостоящий ремонт может быть экономически неоправданным, тогда как для формы среднего возраста, испытывающей износ, инвестиции в восстановление оправданы. Консультации со специализированными мастерскими по изготовлению форм и документирование истории ремонтов помогают последовательно принимать такие решения по всему парку ваших форм.
Замена компонентов и оптимизация производительности
Экстракторные штифты, возвратные штифты, выталкивающие пластины и охлаждающие вставки в инжекционных формах изнашиваются быстрее, чем основная структура формы. Замена этих изношенных компонентов восстанавливает производительность и предотвращает вторичные повреждения полости формы. Профилактическая замена компонентов с высоким износом до их выхода из строя снижает незапланированный простой и обеспечивает стабильное качество выпускаемых деталей. Современные инструмент для литья конструкции зачастую предусматривают модульные компоненты специально для упрощения технического обслуживания и циклов замены.
Модернизация материалов для форм или поверхностных покрытий в ходе ремонта открывает возможности для повышения эффективности инжекционного инструмента. Сталь с высокой твёрдостью после отжига, нитридные покрытия или коррозионностойкие гальванические покрытия увеличивают срок службы форм в сложных условиях эксплуатации. Выбор соответствующих модернизаций с учётом типа перерабатываемого материала и истории производства позволяет максимизировать отдачу от инвестиций в ремонт и сократить частоту будущего технического обслуживания.
Часто задаваемые вопросы
Как часто следует проводить осмотр инжекционного инструмента в целях технического обслуживания?
Большинство производителей получают выгоду от осмотра инжекционного инструмента после 5000–10 000 циклов производства, однако интервалы зависят от типа материала, сложности формы и требований к изделию. При переработке материалов, обладающих высокой температурой плавления или абразивными свойствами, может потребоваться более частый осмотр. Установление базового графика осмотров с последующей корректировкой на основе фактических данных об износе обеспечивает оптимальное состояние инструмента и стабильное качество изделий.
Какие признаки указывают на необходимость немедленного технического обслуживания инжекционного инструмента?
Видимые дефекты поверхности на литых деталях, отклонения размеров за пределы заданных допусков, неожиданное увеличение времени цикла или видимые повреждения полости пресс-формы — это прямые признаки того, что инжекционная оснастка требует внимания. Заусенцы, усадочные вмятины и ухудшение качества поверхности часто свидетельствуют об износе оснастки или неэффективности системы охлаждения. Своевременное устранение этих признаков предотвращает развитие ситуации до катастрофического отказа оснастки.
Может ли правильное техническое обслуживание значительно продлить срок службы инжекционной оснастки?
Да, системное профилактическое обслуживание увеличивает срок службы инжекционной оснастки на 30–50 % и более по сравнению с реагирующим подходом. Регулярная очистка, управление системой охлаждения, своевременная замена компонентов и раннее устранение признаков износа позволяют максимально повысить производительность оснастки. Предприятия, инвестирующие в структурированные программы технического обслуживания, окупают затраты на обслуживание за счёт увеличения срока службы оснастки и поддержания стабильного качества изделий в течение тысяч дополнительных циклов производства.
Содержание
- Основные практики технического обслуживания инжекционных форм
- Стратегии осмотра и оценки износа
- Ремонт, восстановление и замена компонентов
-
Часто задаваемые вопросы
- Как часто следует проводить осмотр инжекционного инструмента в целях технического обслуживания?
- Какие признаки указывают на необходимость немедленного технического обслуживания инжекционного инструмента?
- Может ли правильное техническое обслуживание значительно продлить срок службы инжекционной оснастки?