
 EN



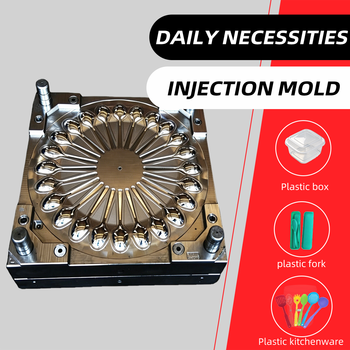
Die Wartung von Spritzgießwerkzeugen ist grundlegend, um eine konsistente Teilequalität zu gewährleisten und die Rendite Ihrer Spritzgießprozesse zu maximieren. Ohne angemessene Wartungsprotokolle verschlechtern sich selbst hochpräzise Spritzgießwerkzeuge im Laufe der Zeit, was zu Maßabweichungen, Oberflächendefekten und erhöhten Ausschussraten führt. Der Zusammenhang zwischen systematischer Wartung und Teilequalität ist unmittelbar und messbar – daher stellt die Pflege von Werkzeugen eine zentrale operative Priorität dar und nicht lediglich eine optionale Aufgabe.
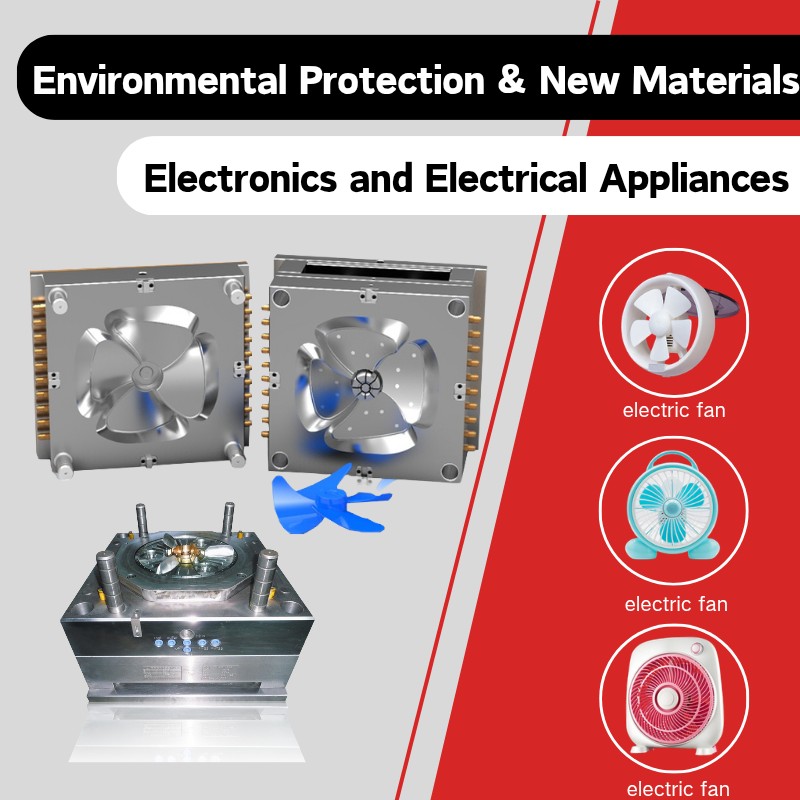
Eine umfassende Wartungsstrategie für Spritzgießwerkzeuge umfasst präventive Maßnahmen, regelmäßige Inspektionen, Reinigungsprotokolle sowie rechtzeitige Reparaturen. Fertigungsstätten, die strukturierte Wartungsprogramme einführen, verzeichnen weniger Werkzeugausfälle, geringere Produktionsunterbrechungen und eine nachhaltige Maßhaltigkeit über alle Serienfertigungszyklen hinweg. Das Verständnis der spezifischen Anforderungen, die bei der Hochvolumenfertigung an Spritzgießwerkzeuge gestellt werden, hilft dabei, jene Wartungsmaßnahmen zu identifizieren, die den größten Einfluss auf die Bauteilqualität und die Lebensdauer des Werkzeugs haben.
Grundlegende Wartungspraktiken für Spritzgießwerkzeuge
Erstellung eines präventiven Wartungsplans
Die vorbeugende Wartung von Spritzgießwerkzeugen folgt einem zeitbasierten und zyklusbasierten Ansatz. Statt auf sichtbare Probleme zu warten, ermöglichen geplante Inspektionen in regelmäßigen Abständen eine frühzeitige Erkennung von Verschleißmustern. Die meisten Hersteller profitieren davon, Spritzgießwerkzeuge nach jeweils 5.000 bis 10.000 Zyklen zu inspizieren – abhängig vom Werkstofftyp, der Formkomplexität und den Teilespezifikationen. Diese Inspektionshäufigkeit stellt sicher, dass kleinere Probleme rechtzeitig behoben werden, bevor sie die Teilequalität beeinträchtigen oder unerwartete Anlagenstillstände verursachen.
Die Dokumentation von Wartungsaktivitäten schafft eine wertvolle Grundlage, um das spezifische Verhalten Ihrer Spritzgießwerkzeuge zu verstehen. Die Aufzeichnung von Temperaturdaten, Zykluszeiten, Materialchargen und allen während der Produktion beobachteten Anomalien hilft dabei, sich abzeichnende Trends zu erkennen. Wenn ein bestimmtes Werkzeug konsistent Probleme zeigt oder beschleunigten Verschleiß aufweist, enthüllen historische Aufzeichnungen Muster, die gezielte Maßnahmen leiten. Dieser datengestützte Ansatz verwandelt Wartung von einer Vermutungsarbeit in eine präzise Tätigkeit, die genau auf die tatsächliche Werkzeugleistung abgestimmt ist.
Reinigungs- und Kühlsystem-Management
Ansammlungen von Restpolymeren in der Spritzgießwerkzeugtechnik verringern die Kühlleistung und verursachen Hot Spots, die die Bauteilqualität beeinträchtigen. Regelmäßige Reinigung entfernt Rückstände aus Kühlkanälen, Angüssen und Kavitätsoberflächen. Die Verwendung geeigneter Lösemittel und Reinigungsverfahren verhindert Schäden am Werkzeugstahl und gewährleistet gleichzeitig eine gründliche Entfernung der Ablagerungen. Verstopfungen in Kühlkanälen erhöhen die Werkzeugtemperatur unmittelbar, was zu einer dimensionsbedingten Aufweitung und einer Verschlechterung der Oberflächenbeschaffenheit bei den gespritzten Bauteilen führt.
Die Leistungsfähigkeit des Kühlsystems ist untrennbar mit der Wirksamkeit der Spritzgießwerkzeugtechnik verbunden. Die Aufrechterhaltung geeigneter Kühlmitteldurchflussraten, einer präzisen Temperaturregelung sowie der Durchgängigkeit der Kanäle stellt sicher, dass das Werkzeug die Wärme gleichmäßig über alle Kavitätszonen hinweg ableitet. Versagt die Kühlung in einem Bereich der Spritzgießwerkzeugtechnik, erzeugt diese Kavität Bauteile, deren Abmessungen sich von denen anderer Kavitäten desselben Werkzeugs unterscheiden – dies verursacht Sortier- und Nacharbeitkosten. Die Überwachung der Kühlmittelqualität, des Durchflusses sowie der Temperaturregelung verhindert solche Qualitätsunterschiede.
Inspektions- und Verschleißbewertungsstrategien
Visuelle und maßliche Prüfprotokolle
Regelmäßige visuelle Inspektion der Oberflächen von Spritzgießwerkzeugen enthüllt Verschleißmuster, Korrosion und Beschädigungen, die die Bauteilqualität beeinträchtigen. Die Untersuchung von Kavitätsoberflächen, Auswerferstiften, Schiebern und Angüssen identifiziert Bereiche, in denen sich Verschleiß ansammelt. Änderungen der Oberflächenrauheit signalisieren Materialdegradation, während sichtbare Kratzer oder Kaltverschweißung auf mögliche Gratbildung oder Maßvergrößerung hindeuten. Viele Qualitätsabweichungen gehen auf Verschleißmuster zurück, die bereits während der Inspektion sichtbar sind; daher stellen solche Bewertungen unverzichtbare Bestandteile der Qualitätssicherung dar.
Die dimensionsbezogene Messung von Hohlraum- und Kernmerkmalen bildet eine Ausgangsbasis, mit der zukünftige Inspektionen verglichen werden. Regelmäßige CMM-Abtastungen oder optische Messungen zeigen dimensionsbezogene Abweichungen auf, die durch Verschleiß, Korrosion oder frühere Reparaturen verursacht wurden. Die Überwachung der Hohlraumabmessungen über Hunderttausende von Zyklen hinweg offenbart die spezifische Degradationsrate Ihrer Spritzgießwerkzeuge. Diese Daten unterstützen Entscheidungen darüber, wann eine Nacharbeit erforderlich wird und ob bestehende Formen weiterhin Teile innerhalb der Spezifikationsgrenzen herstellen können.
Oberflächenzustand und Materialbewertung
Der Oberflächenzustand von Stahl für Spritzgusswerkzeuge beeinflusst unmittelbar die Oberflächenqualität und die Maßhaltigkeit der gefertigten Teile. Korrosion, Oxidation oder Lochfraß an den Kavitätsoberflächen übertragen Fehler auf die spritzgegossenen Teile. Eine frühzeitige Erkennung von Korrosion ermöglicht gezielte Behandlung, bevor die Oberflächenschädigung irreversibel wird. Materialien, die in Spritzgusswerkzeugen verarbeitet werden – insbesondere feuchtigkeitsaufnehmende Harze und korrosive Zusatzstoffe – beschleunigen den Abbau, sofern keine geeigneten Schutzmaßnahmen getroffen werden.
Die Beurteilung des Werkzeugstahlzustands umfasst die Prüfung auf Spannungsrisse, insbesondere im Bereich von Auswerferstiftbohrungen und Kernkanten, wo sich Spannungen konzentrieren. Hochvolumige Produktionszyklen erzeugen thermische und mechanische Spannungen, die im Laufe der Zeit kleinste Risse auslösen. Die frühzeitige Erkennung solcher Risse mittels Farbeindringprüfung oder Ultraschallverfahren verhindert einen katastrophalen Werkzeugausfall. Die Behandlung dieser Probleme während geplanter Wartungsarbeiten vermeidet plötzliche Produktionsstillstände und Qualitätsabweichungen infolge gebrochener Werkzeugteile.
Reparatur, Wiederherstellung und Komponentenaustausch
Strategische Planung von Reparaturen und Nacharbeit
Die Entscheidung, ob Spritzgießwerkzeuge repariert oder ersetzt werden müssen, ist eine entscheidende geschäftliche Entscheidung mit Auswirkungen sowohl auf die Kosten als auch auf die Produktionspläne. Geringfügiger Verschleiß an Hohlraumoberflächen kann durch Polieren oder Aufbringen einer neuen Beschichtung behoben werden, ohne die strukturelle Integrität zu beeinträchtigen. Bei stärkerem Maßverlust im Hohlraum kann eine Auffüllung des Hohlraums, eine erneute Aufbereitung und eine erneute Härtung erforderlich sein. Die Planung von Reparaturen während geplanter Produktionspausen minimiert Auswirkungen auf den Zeitplan und verhindert übereilte Wartungsentscheidungen, die häufig zu unvollständiger Nacharbeit führen.
Die Kosten-Nutzen-Analyse für die Reparatur von Spritzgusswerkzeugen berücksichtigt die verbleibende Nutzungsdauer der Form, das Ausmaß des Schadens sowie die Kosten für Ersatz im Vergleich zur Reparatur. Eine Form, die sich am Ende ihrer Lebensdauer befindet, rechtfertigt möglicherweise teure Reparaturen nicht, während eine Form mittleren Alters, die Verschleißerscheinungen aufweist, durchaus eine Investition in ihre Wiederherstellung rechtfertigt. Die Konsultation von Werkzeugbau-Betrieben und die Dokumentation der Reparaturhistorie unterstützen konsistente Entscheidungen über Ihr gesamtes Werkzeugportfolio hinweg.
Komponentenersatz und Leistungsoptimierung
Auswerferstifte, Rückstelstifte, Abstreiferplatten und Kühlungseinsätze in Spritzgusswerkzeugen verschleißen schneller als die Kernstruktur der Form. Der Austausch dieser abgenutzten Komponenten stellt die Leistung wieder her und verhindert sekundären Schaden an der Formhöhle. Ein präventiver Austausch hochbeanspruchter Komponenten vor deren Ausfall reduziert unerwartete Ausfallzeiten und gewährleistet eine konstante Teilequalität. Moderne injection tooling konstruktionen integrieren häufig modulare Komponenten gezielt, um Wartungs- und Austauschzyklen zu vereinfachen.
Die Verbesserung der Werkzeugstahlmaterialien oder Oberflächenbehandlungen während einer Reparatur bietet eine Gelegenheit, die Leistung von Spritzgießwerkzeugen zu steigern. Hartgeglühte Stähle, Nitridbeschichtungen oder korrosionsbeständige Beschichtungen verlängern die Lebensdauer von Werkzeugen in anspruchsvollen Anwendungen. Die Auswahl geeigneter Verbesserungen auf Grundlage des Werkstofftyps und der Produktionshistorie maximiert den Wert der Reparaturinvestitionen und verringert die zukünftige Wartungshäufigkeit.
FAQ
Wie oft sollte Spritzgießwerkzeug für Wartungszwecke überprüft werden?
Die meisten Hersteller profitieren von einer Inspektion von Spritzgießwerkzeugen nach 5.000 bis 10.000 Produktionszyklen; die genaue Häufigkeit hängt jedoch vom Werkstofftyp, der Werkzeugkomplexität und den Teilespezifikationen ab. Hochtemperatur- oder abrasive Werkstoffe erfordern möglicherweise häufigere Inspektionen. Die Festlegung eines Baseline-Inspektionsplans und dessen Anpassung anhand tatsächlicher Verschleißmuster gewährleistet eine optimale Werkzeuggesundheit und konsistente Teilequalität.
Welche Anzeichen deuten darauf hin, dass Spritzgießwerkzeug unverzüglich gewartet werden muss?
Sichtbare Oberflächenfehler an Spritzgussteilen, Abweichungen von den Spezifikationsgrenzen bei den Abmessungen, unerwartete Verlängerungen der Zykluszeit oder sichtbare Beschädigungen der Formhohlraumoberfläche sind unmittelbare Anzeichen dafür, dass die Spritzgießwerkzeuge Wartung benötigen. Ansätze, Senkungen und eine Verschlechterung der Oberflächenqualität weisen häufig auf Verschleiß oder eine ineffiziente Kühlung der Form hin. Eine zügige Reaktion auf diese Anzeichen verhindert eine Eskalation bis hin zu einem katastrophalen Werkzeugausfall.
Kann eine ordnungsgemäße Wartung die Lebensdauer von Spritzgießwerkzeugen deutlich verlängern?
Ja, systematische präventive Wartung verlängert die Lebensdauer von Spritzgießwerkzeugen um 30 bis 50 Prozent oder mehr im Vergleich zu rein reaktiven Wartungsansätzen. Regelmäßiges Reinigen, ein effektives Kühlsystem-Management, rechtzeitiger Austausch von Komponenten sowie frühzeitiges Beheben von Verschleißerscheinungen maximieren die Produktivität des Werkzeugs. Betriebe, die in strukturierte Wartungsprogramme investieren, amortisieren die Wartungskosten durch eine verlängerte Werkzeuglebensdauer und eine konstant hohe Teilequalität über Tausende zusätzlicher Produktionszyklen.