
 EN



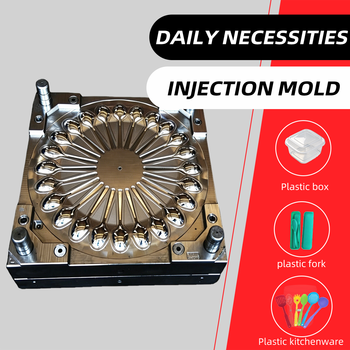
La manutenzione degli utensili per l'iniezione è fondamentale per garantire una qualità costante dei componenti e massimizzare il ritorno sull'investimento nelle operazioni di stampaggio. Senza protocolli adeguati di manutenzione, anche gli utensili per l'iniezione ad alta precisione subiscono un degrado nel tempo, causando deriva dimensionale, difetti superficiali e aumento dei tassi di scarto. La correlazione tra manutenzione sistematica e qualità dei componenti è diretta e misurabile, rendendo la cura degli utensili una priorità operativa essenziale, non un compito facoltativo.
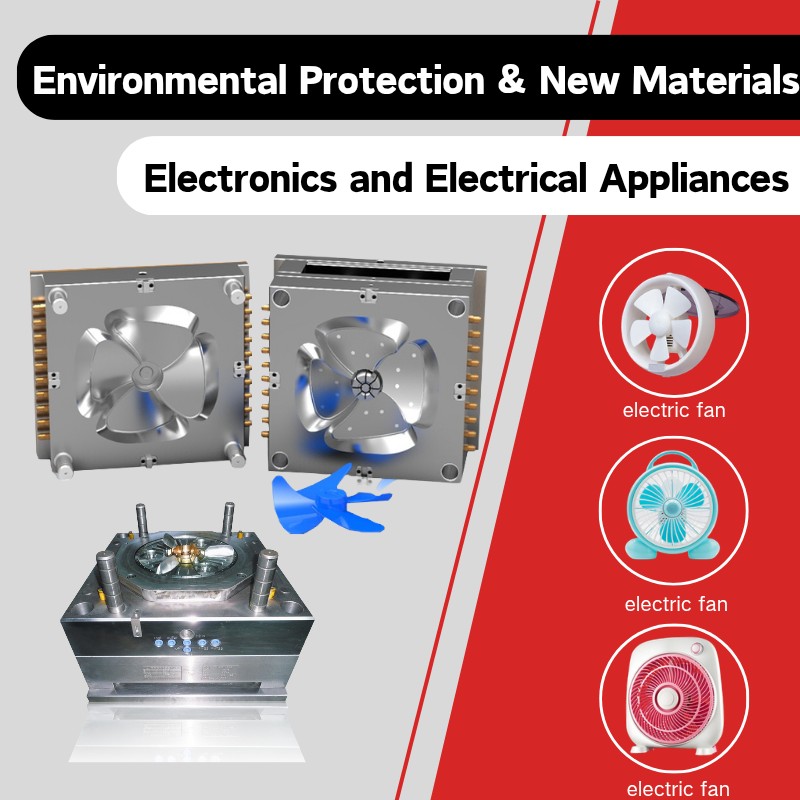
Una strategia completa di manutenzione per gli stampi ad iniezione comprende misure preventive, ispezioni regolari, protocolli di pulizia e riparazioni tempestive. Gli stabilimenti produttivi che implementano programmi strutturati di manutenzione registrano un numero minore di guasti degli stampi, minori interruzioni della produzione e un’accuratezza dimensionale costante durante le serie produttive. Comprendere le specifiche esigenze cui sono sottoposti gli stampi ad iniezione nella produzione su larga scala aiuta a identificare quali attività di manutenzione offrono il maggiore impatto sulla qualità dei pezzi e sulla durata degli stampi.
Pratiche fondamentali di manutenzione per gli stampi ad iniezione
Definizione di un programma di manutenzione preventiva
La manutenzione preventiva degli stampi per iniezione segue un approccio basato sul tempo e sul numero di cicli. Invece di attendere l’insorgenza di problemi visibili, ispezioni programmate a intervalli regolari consentono di rilevare precocemente i fenomeni di usura. La maggior parte dei produttori trae vantaggio da ispezioni degli stampi per iniezione ogni 5.000–10.000 cicli, a seconda del tipo di materiale, della complessità dello stampo e delle specifiche del componente. Questa frequenza garantisce che i problemi minori vengano affrontati prima che compromettano la qualità del componente o causino fermi imprevisti.
La documentazione delle attività di manutenzione crea una base preziosa per comprendere il comportamento specifico della vostra attrezzatura per l'iniezione. Registrare i dati di temperatura, i tempi di ciclo, i lotti di materiale e qualsiasi anomalia osservata durante la produzione aiuta a identificare tendenze emergenti. Quando uno specifico stampo mostra problemi ricorrenti o usura accelerata, i registri storici rivelano schemi che guidano interventi mirati. Questo approccio basato sui dati trasforma la manutenzione da un'attività empirica in un'operazione di precisione allineata alle effettive prestazioni dello stampo.
Gestione del sistema di pulizia e raffreddamento
L’accumulo residuo di polimero all’interno degli utensili per l’iniezione riduce l’efficienza del raffreddamento e causa punti caldi che degradano la qualità dei pezzi. La pulizia periodica rimuove i residui dai canali di raffreddamento, dalle bocche di immissione e dalle superfici della cavità. L’uso di solventi e metodi di pulizia adeguati previene danni all’acciaio dello stampo, garantendo al contempo una rimozione completa dei depositi. L’ostruzione dei canali di raffreddamento aumenta direttamente la temperatura dello stampo, causando un aumento dimensionale e un peggioramento della finitura superficiale dei pezzi stampati.
Le prestazioni del sistema di raffreddamento sono strettamente legate all’efficacia degli utensili per l’iniezione. Il mantenimento di portate appropriate del fluido refrigerante, del controllo della temperatura e della pervietà dei canali garantisce una dissipazione uniforme del calore su tutte le zone della cavità. Quando il raffreddamento viene a mancare in una sezione degli utensili per l’iniezione, quella cavità produce pezzi con caratteristiche dimensionali diverse rispetto agli altri nella stessa matrice, generando costi legati alla selezione e alla ritrattazione. Il monitoraggio della qualità del fluido refrigerante, della portata e della regolazione della temperatura previene queste incongruenze qualitative.
Strategie di ispezione e valutazione dell’usura
Protocolli di ispezione visiva e dimensionale
L’ispezione visiva regolare delle superfici degli utensili per l’iniezione rivela i pattern di usura, la corrosione e i danni che influenzano la qualità del pezzo. L’esame delle superfici della cavità, dei perni di espulsione, degli scivoli e delle bocche di immissione consente di identificare le zone in cui si accumula l’usura. Le variazioni della rugosità superficiale segnalano un degrado del materiale, mentre i graffi visibili o il grippaggio indicano potenziali fenomeni di sbavatura o aumento dimensionale. Molti difetti di qualità derivano da pattern di usura rilevabili già durante l’ispezione, rendendo tali valutazioni componenti imprescindibili dell’assicurazione della qualità.
La misurazione dimensionale delle caratteristiche della cavità e del nucleo stabilisce una linea di riferimento rispetto alla quale vengono confrontati i controlli futuri. Scansioni periodiche con macchina a coordinate misuratrice (CMM) o misurazioni ottiche rivelano le variazioni dimensionali causate dall’usura, dalla corrosione o da precedenti riparazioni. Il monitoraggio delle dimensioni della cavità su centinaia di migliaia di cicli rivela il tasso di degrado specifico per la vostra attrezzatura per stampaggio a iniezione. Questi dati guidano le decisioni relative al momento in cui diventa necessario un intervento di ritocco e se gli stampi esistenti sono ancora in grado di produrre componenti entro i limiti di specifica.
Condizione superficiale e valutazione del materiale
Lo stato superficiale dell’acciaio per utensili ad iniezione influenza direttamente la finitura superficiale dei pezzi e la loro stabilità dimensionale. La corrosione, l’ossidazione o la formazione di piccole cavità (pitting) sulle superfici della cavità trasferiscono difetti ai pezzi stampati. L’individuazione precoce della corrosione consente un trattamento mirato prima che il degrado superficiale diventi irreversibile. I materiali lavorati con utensili ad iniezione, in particolare le resine igroscopiche e gli additivi corrosivi, accelerano il degrado, a meno che non siano adottate adeguate misure protettive.
La valutazione dello stato dell’acciaio per stampi comprende il controllo di crepe da sollecitazione, in particolare intorno ai fori dei perni di espulsione e ai bordi dei nuclei, dove le sollecitazioni si concentrano. I cicli di produzione ad alto volume generano sollecitazioni termiche e meccaniche che, nel tempo, innescano piccole crepe. L’individuazione precoce di tali crepe mediante prove con liquido penetrante o metodi ultrasonici previene guasti catastrofici dello stampo. Affrontare questi problemi durante interventi di manutenzione programmata evita arresti improvvisi della produzione e scostamenti qualitativi causati da parti rotte dell’utensile.
Riparazione, Ripristino e Sostituzione di Componenti
Pianificazione Strategica delle Riparazioni e delle Operazioni di Rilavorazione
Stabilire se gli stampi per iniezione necessitano di riparazione o di sostituzione è una decisione aziendale fondamentale, con impatti sia sui costi sia sui programmi produttivi. L’usura leggera sulle superfici della cavità può essere eliminata mediante lucidatura o rivestimento aggiuntivo, senza compromettere l’integrità strutturale. La perdita dimensionale più profonda potrebbe richiedere il riempimento della cavità, la rilavorazione e la rinvenitura. Pianificare le riparazioni durante le interruzioni programmate della produzione riduce al minimo l’impatto sul cronoprogramma ed evita interventi di manutenzione affrettati, che spesso portano a operazioni di rilavorazione incomplete.
L’analisi costi-benefici per la riparazione degli stampi ad iniezione considera la vita utile residua dello stampo, l’entità dei danni e il costo della sostituzione rispetto a quello della riparazione. Uno stampo prossimo alla fine del suo ciclo di vita potrebbe non giustificare riparazioni costose, mentre uno stampo a metà del suo ciclo che presenta usura giustifica un investimento nel ripristino. Consultare officine specializzate negli stampi e documentare la storia delle riparazioni aiuta a guidare tali decisioni in modo coerente su tutto il portafoglio di stampi.
Sostituzione dei componenti e ottimizzazione delle prestazioni
Perni di espulsione, perni di ritorno, piastre di estrazione e inserti di raffreddamento negli stampi ad iniezione si usurano più rapidamente rispetto alla struttura principale dello stampo. Sostituire questi componenti usurati ripristina le prestazioni e previene danni secondari alla cavità dello stampo. La sostituzione preventiva di componenti soggetti ad alta usura prima del loro guasto riduce i fermi imprevisti e garantisce una qualità costante dei pezzi. I design moderni injection tooling spesso incorporano componenti modulari appositamente progettati per semplificare la manutenzione e i cicli di sostituzione.
L'aggiornamento dei materiali degli stampi o dei trattamenti superficiali durante la riparazione rappresenta un'opportunità per migliorare le prestazioni degli stampi ad iniezione. Acciai sottoposti a tempra, rivestimenti a base di nitruri o placcature resistenti alla corrosione prolungano la vita utile degli stampi nelle applicazioni più impegnative. La scelta di aggiornamenti adeguati, basata sul tipo di materiale e sulla storia produttiva, massimizza il valore degli investimenti effettuati per la riparazione e riduce la frequenza della manutenzione futura.
FAQ
Con quale frequenza gli stampi ad iniezione devono essere ispezionati per la manutenzione?
La maggior parte dei produttori trae vantaggio da ispezioni degli stampi ad iniezione ogni 5.000–10.000 cicli di produzione, sebbene la frequenza dipenda dal tipo di materiale, dalla complessità dello stampo e dalle specifiche del componente. Materiali ad alta temperatura o abrasivi potrebbero richiedere ispezioni più frequenti. L’istituzione di un programma di ispezione iniziale e la sua successiva regolazione in base ai reali modelli di usura garantiscono uno stato ottimale dello stampo e una qualità costante dei componenti.
Quali segnali indicano che gli stampi ad iniezione necessitano di manutenzione immediata?
Difetti visibili sulla superficie dei componenti stampati, deriva dimensionale oltre i limiti di specifica, aumenti imprevisti del tempo di ciclo o danni visibili alla cavità dello stampo sono indicatori immediati che lo stampo per iniezione necessita di attenzione. Bava, avvallamenti e degrado della finitura superficiale indicano spesso usura o inefficienza del sistema di raffreddamento dello stampo. Affrontare tempestivamente questi segnali previene l’escalation fino a un guasto catastrofico dello stampo.
Una corretta manutenzione può estendere significativamente la durata dello stampo per iniezione?
Sì, una manutenzione preventiva sistematica estende la vita utile dello stampo per iniezione del 30–50 percento o più rispetto ad approcci basati sulla manutenzione reattiva. Pulizia regolare, gestione del sistema di raffreddamento, sostituzione tempestiva dei componenti e intervento precoce sull’usura massimizzano la produttività dello stampo. Gli stabilimenti che investono in programmi strutturati di manutenzione recuperano i costi di manutenzione grazie a una maggiore durata dello stampo e a una qualità costante dei pezzi su migliaia di cicli produttivi aggiuntivi.