
 EN



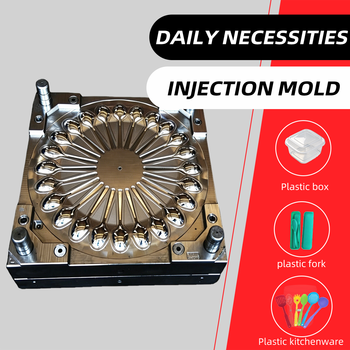
Vedligeholdelse af injektionsværktøj er grundlæggende for at opnå konsekvent delekvalitet og maksimere afkastet på investeringen i dine formgivningsoperationer. Uden korrekte vedligeholdelsesprotokoller forringes selv højpræcist injektionsværktøj med tiden, hvilket fører til dimensionel afvigelse, overfladeuddefekter og øgede udskudsprocenter. Sammenhængen mellem systematisk vedligeholdelse og delekvalitet er direkte og målelig, hvilket gør værktøjsvedligeholdelse til en afgørende operativ prioritet snarere end en valgfri opgave.
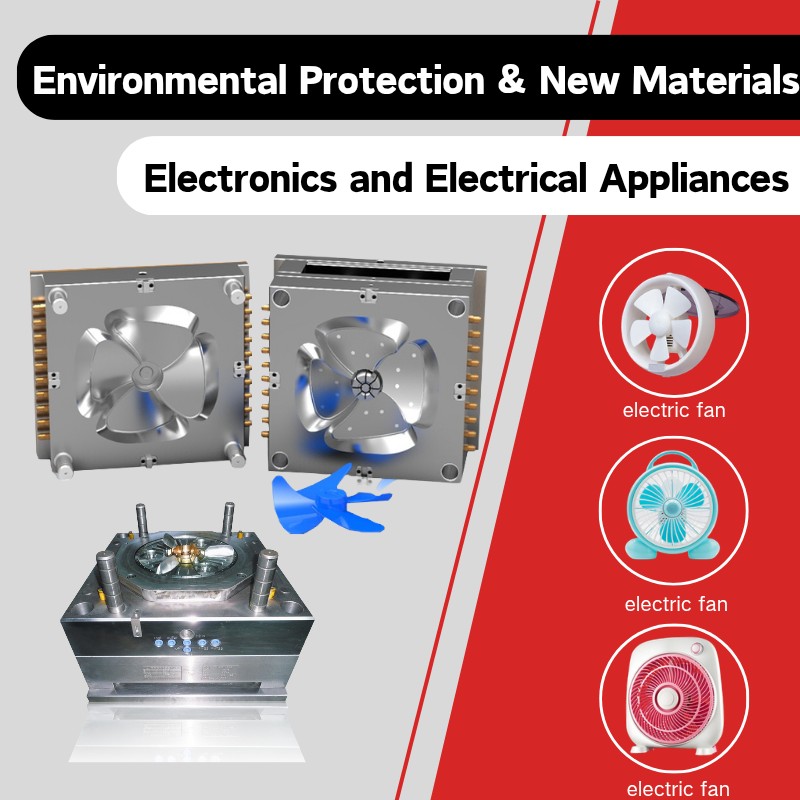
En omfattende vedligeholdelsesstrategi for sprøjtestøbningværktøj omfatter forebyggende foranstaltninger, regelmæssige inspektioner, rengøringsprocedurer og tidlige reparationer. Fremstillingsfaciliteter, der implementerer strukturerede vedligeholdelsesprogrammer, oplever færre formfejl, lavere produktionsafbrydelser og vedvarende dimensional nøjagtighed gennem hele produktionsløbet. At forstå de specifikke krav, der stilles til sprøjtestøbningværktøj under højvolumenproduktion, hjælper med at identificere, hvilke vedligeholdelsesaktiviteter har størst indflydelse på delkvalitet og værktøjslevetid.
Kernens vedligeholdelsespraksis for sprøjtestøbningværktøj
Opstilling af en forebyggende vedligeholdelsesplan
Forebyggende vedligeholdelse af injektionsværktøj følger en tidsbaseret og cyklusbaseret fremgangsmåde. I stedet for at vente på, at synlige problemer opstår, opdager planlagte inspektioner på regelmæssige intervaller slidmønstre i tide. De fleste producenter drager fordel af at inspicere injektionsværktøj efter hver 5.000 til 10.000 cyklus, afhængigt af materialetype, formens kompleksitet og dele-specifikationer. Denne frekvens sikrer, at mindre problemer bliver bemærket, inden de påvirker delkvaliteten eller forårsager uventede nedlukninger.
Dokumentation af vedligeholdelsesaktiviteter skaber en værdifuld basis for at forstå din specifikke sprøjtestøbte værktøjs adfærd. Optagelse af temperaturdata, cykeltider, materialepartier og eventuelle afvigelser observeret under produktionen hjælper med at identificere fremadskridende tendenser. Når en bestemt form viser konsekvente problemer eller accelereret slid, afslører historiske optegnelser mønstre, der vejleder målrettede indgreb. Denne datadrevne tilgang transformerer vedligeholdelse fra gætteri til en præcisionsaktivitet, der er justeret efter det reelle værktøjs ydeevne.
Rengøring og kølesystemstyring
Restpolymersopbygning inde i injektionsværktøjet reducerer køleeffektiviteten og forårsager varmepletter, der nedbryder delekvaliteten. Regelmæssig rengøring fjerner rester fra kølekanaler, gates og formhulrumsoverflader. Ved brug af passende opløsningsmidler og rengøringsmetoder undgås skade på formstål samtidig med, at aflejringerne fjernes grundigt. Blokeringer i kølekanaler øger direkte formtemperaturen, hvilket resulterer i dimensionel udvidelse og forringet overfladekvalitet i støbte dele.
Kølesystemets ydeevne er uadskillelig fra injektionsværktøjets effektivitet. Vedligeholdelse af korrekte kølevæskestrømningshastigheder, temperaturkontrol og åbne kanaler sikrer, at formen afgiver varme jævnt på tværs af alle hulrumszoner. Når kølingen svigter i én sektion af injektionsværktøjet, fremstiller det pågældende hulrum dele, der afviger dimensionelt fra andre dele i samme form, hvilket skaber sortering og omarbejdningsomkostninger. Overvågning af kølevæskens kvalitet, strømningshastighed og temperaturregulering forhindrer disse kvalitetsinkonsekvenser.
Inspektions- og slidvurderingsstrategier
Visuelle og dimensionelle inspektionsprotokoller
Regelmæssig visuel inspektion af overfladerne på injektionsværktøj afslører slidmønstre, korrosion og skade, der påvirker delekvaliteten. Undersøgelse af kavitetsoverflader, udskudspinde, skydeelementer og gates identificerer områder, hvor slid akkumuleres. Ændringer i overfladeglatthed signalerer materialeforringelse, mens synlige ridser eller galling indikerer potentiel flash eller dimensionsmæssig vækst. Mange kvalitetsfejl stammer fra slidmønstre, der er synlige under inspektion, hvilket gør disse vurderinger til uundværlige bestanddele af kvalitetssikringen.
Måling af dimensioner for hulrum og kernefunktioner etablerer en basislinje, som fremtidige inspektioner sammenlignes med. Periodiske CMM-scanninger eller optiske målinger afslører dimensionel afvigelse forårsaget af slitage, korrosion eller tidligere reparationer. Overvågning af hulrumsdimensioner over flere hundrede tusinde cyklusser afslører degraderingshastigheden specifikt for din sprøjtestøbte forme. Disse data vejleder beslutninger om, hvornår omformning bliver nødvendig, og om eksisterende former stadig kan fremstille dele inden for specifikationsgrænserne.
Overfladetilstand og materialevurdering
Overfladeforholdet for stål til sprøjtestøbning påvirker direkte overfladekvaliteten og dimensional stabiliteten af dele. Korrosion, oxidation eller pitting på formhulernes overflader overfører fejl til de formede dele. Identificering af korrosion i et tidligt stadie gør det muligt at iværksætte målrettede foranstaltninger, inden overfladedegradation bliver uigenkaldelig. Materialer, der håndteres i sprøjtestøbning, især fugtabsorbende harpikser og korrosive tilsætningsstoffer, accelererer nedbrydningen, medmindre der træffes passende beskyttelsesforanstaltninger.
Vurdering af formstålens stand omfatter kontrol for spændingsrevner, især omkring udskubningsstiftshuller og kernekanters områder, hvor spændinger koncentreres. Produktionscyklusser med høj volumen skaber termisk og mekanisk spænding, som efterhånden kan give anledning til små revner. Tidlig identificering af revner via farvemiddeltrængningstest eller ultralydsmetoder forhindrer katastrofal formsvigt. At håndtere disse problemer under planlagt vedligeholdelse undgår pludselige produktionsstop og kvalitetsfejl forårsaget af brudte værktøddelen.
Reparation, genopretning og udskiftning af komponenter
Strategisk planlægning af reparation og omformning
At afgøre, hvornår injektionsværktøj kræver reparation i stedet for udskiftning, er en kritisk forretningsbeslutning, der påvirker både omkostningerne og produktionsplanlægningsfristerne. Mindre slid på formhuloverflader kan poleres eller genbelægges uden at påvirke den strukturelle integritet. Mere omfattende dimensionstab kræver muligvis udfyldning af formhullet, genforberedelse og genhærdning. Ved at planlægge reparationer i forbindelse med planlagte produktionspauser minimeres påvirkningen på tidsplanen og undgås overilede vedligeholdelsesbeslutninger, som ofte resulterer i ufuldstændig omformning.
Omkostnings-nytte-analysen af reparation af sprøjtestøbningværktøj tager hensyn til værktøjets resterende brugbare levetid, omfanget af skaden samt omkostningerne ved udskiftning i forhold til reparation. Et værktøj, der nærmer sig slutningen af sin levetid, kan måske ikke retfærdiggøre dyre reparationer, mens et værktøj i midten af sin levetid, der oplever slid, retfærdiggør investering i genopretning. At rådføre sig med værktøjsværksteder og dokumentere reparationshistorikken hjælper med at sikre konsekvente beslutninger på tværs af hele dit værktøjsportfolio.
Udskiftning af komponenter og ydeevneoptimering
Udkastningsstifter, returstifter, fraskilleplader og køleindsatser i sprøjtestøbningværktøj sliter hurtigere end selve kerneværktøjet. Udskiftning af disse slidte komponenter gendanner ydeevnen og forhindrer sekundær skade på værktøjsformens hulrum. Forebyggende udskiftning af komponenter med højt slid før fejl opstår reducerer uventet nedetid og sikrer konsekvent delkvalitet. Moderne injektionsværktøj design inkluderer ofte modulære komponenter specifikt for at forenkle vedligeholdelse og udskiftning.
Opgradering af formmaterialer eller overfladebehandlinger under reparation udgør en mulighed for at forbedre ydeevnen af sprøjtestøbte værktøjer. Hård-annealerede stål, nitridbelægninger eller korrosionsbestandige plader forlænger formens levetid i udfordrende anvendelser. Valg af passende opgraderinger baseret på materialetype og produktionshistorik maksimerer værdien af reparationer og reducerer fremtidig vedligeholdelsesfrekvens.
Ofte stillede spørgsmål
Hvor ofte skal sprøjtestøbte værktøjer inspiceres til vedligeholdelse?
De fleste producenter drager fordel af at inspicere sprøjtestøbte værktøjer efter 5.000 til 10.000 produktionscyklusser, selvom frekvensen afhænger af materialetype, formkompleksitet og dele-specifikationer. Materialer med høj temperatur eller slibende egenskaber kan kræve mere hyppige inspektioner. Ved at etablere en basisinspektionsplan og justere den ud fra faktiske slidmønstre sikres optimal værktøjsdrift og konsekvent delkvalitet.
Hvilke tegn indikerer, at sprøjtestøbte værktøjer kræver øjeblikkelig vedligeholdelse?
Synlige overfladedefekter på formstøbte dele, dimensionel afvigelse uden for specifikationsgrænserne, uventede stigninger i cykeltiden eller synlig skade på formhulens inderside er øjeblikkelige indikatorer på, at injektionsværktøjet kræver opmærksomhed. Flash, synkehuller og forringelse af overfladekvaliteten signalerer ofte slid eller utilstrækkelig køling i formen. Hurtig indsats over for disse tegn forhindrer eskalering til katastrofal værktøjsfejl.
Kan korrekt vedligeholdelse betydeligt forlænge levetiden for injektionsværktøj?
Ja, systematisk forebyggende vedligeholdelse forlænger levetiden for injektionsværktøj med 30 til 50 procent eller mere sammenlignet med reaktiv vedligeholdelse. Regelmæssig rengøring, styring af kølesystemet, tidlig udskiftning af komponenter og hurtig håndtering af slid maksimerer værktøjets produktivitet. Produktionsfaciliteter, der investerer i strukturerede vedligeholdelsesprogrammer, får vedligeholdelsesomkostningerne dækket gennem forlænget værktøjslevetid og vedvarende delkvalitet over flere tusinde ekstra produktionscyklusser.