
 EN



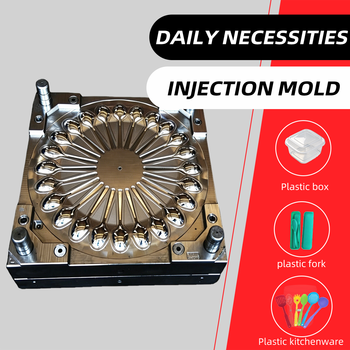
Inyektsiya uskunalari yaxshi saqlash — qismlarning barqadar sifatini ta'minlash va shakllantirish operatsiyalaringizga kiritilgan investitsiyalardan maksimal foyda olishning asosiy sharti. To'g'ri saqlash protokollari yo'qligida hatto yuqori aniqlikdagi inyektsiya uskunalari ham vaqt o'tishi bilan yomonlashadi, bu esa o'lchamlarning o'zgarishi, sirt nuqsonlari va chiqindilar sonining oshishiga olib keladi. Tizimli saqlash va qism sifati o'rtasidagi bog'lanish bevosita va o'lchanadi, shuning uchun uskunalar parvarishi — ixtiyoriy vazifa emas, balki muhim operatsion ustuvorlikdir.
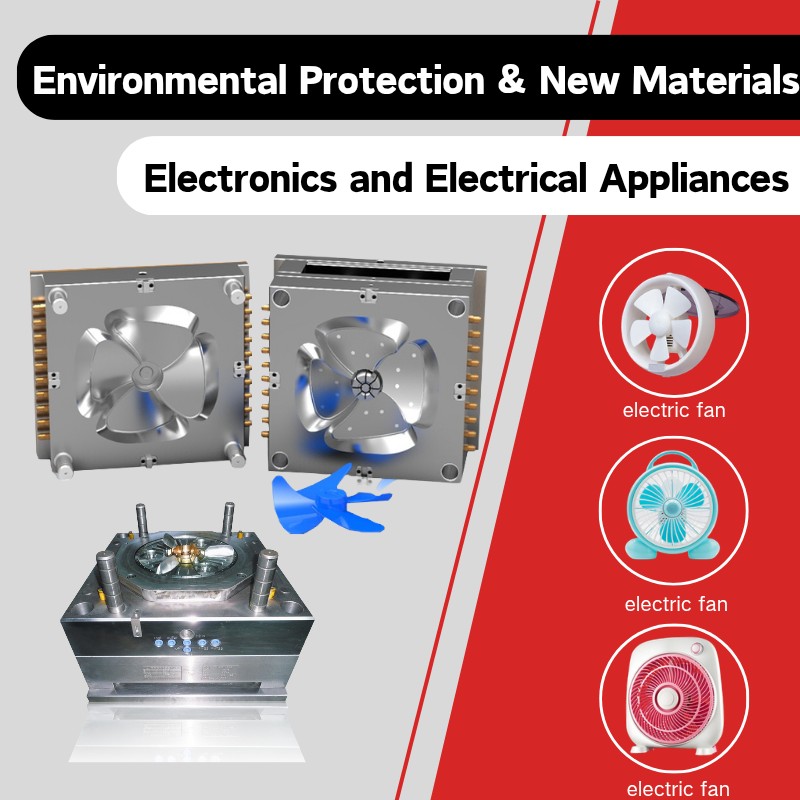
Silliq qolip asboblari uchun barcha jihatdan qamrab oluvchi texnik xizmat ko'rsatish strategiyasi oldini olish choralari, muntazam tekshiruvlar, tozalash protokollari va vaqtida ta'mirlashni o'z ichiga oladi. Tuzilgan texnik xizmat ko'rsatish dasturlarini joriy etgan ishlab chiqarish korxonalarida qoliplarning uzilishi kamayadi, ishlab chiqarishda uzilishlar kamayadi va ishlab chiqarish jarayonlari davomida o'lchamlar doimiylikka ega bo'ladi. Yuqori hajmli ishlab chiqarish paytida silliq qolip asboblari ustiga qo'yiladigan aniq talablarga tushunish qism sifatini va qolipning foydalanish muddatini eng ko'p ta'sir qiladigan texnik xizmat ko'rsatish tadbirlarini aniqlashga yordam beradi.
Silliq qolip asboblari uchun asosiy texnik xizmat ko'rsatish amaliyotlari
Oldini olish uchun texnik xizmat ko'rsatish jadvalini tashkil etish
Suv tortish uskunalari uchun oldini olish ta'mirlash vaqtga va sikllarga asoslanadi. Ko'rinadigan muammolar paydo bo'lishini kutmasdan, muntazam intervalda rejalashtirilgan tekshiruvlar ishlash jarayonidagi o'zgarishlarni erta aniqlaydi. Ko'pchilik ishlab chiqaruvchilar suv tortish uskunalari uchun material turi, formaning murakkabligi va detallarning texnik talablari qanday bo'lishiga qarab har 5000 dan 10 000 gacha sikldan keyin tekshiruv o'tkazishdan foyda oladi. Bu chastotali tekshiruvlar kichik muammolarga detallarning sifatini buzish yoki kutilmagan to'xtashlarga sabab bo'lishidan oldin e'tibor berilishini ta'minlaydi.
Texnologik jihozlar uchun texnik xizmat ko'rsatish faoliyatlari haqidagi hujjatlarga ega bo'lish sizning maxsus zarbali quvur qoliplarining xatti-harakatini tushunish uchun qimmatli asos yaratadi. Ishlab chiqarish jarayonida harorat ma'lumotlarini, sikl vaqtini, material partiyalarini va kuzatilgan barcha nooddiy holatlarni qayd etish paydo bo'layotgan tendentsiyalarni aniqlashga yordam beradi. Agar ma'lum bir qolip doimiy muammolarga duch kelmoqda yoki tezroq ishdan chiqmoqda bo'lsa, tarixiy ma'lumotlar namoyon bo'ladigan naqshlarni ochib beradi va bu esa aniq maqsadli choralarga yo'naltiradi. Bu ma'lumotga asoslangan yondashuv texnik xizmat ko'rsatishni taxminiy ishdan aniq va haqiqiy jihoz ishlashiga moslashtirilgan aniq faoliyatga aylantiradi.
Tozalash va sovutish tizimini boshqarish
Inyektsiya uskunasidagi qolgan polimerlar sovutish samaradorligini pasaytiradi va detallarning sifatini yomonlashtiruvchi issiq joylarga sabab bo'ladi. Muntazam tozalash sovutish kanallari, darvozalar va bo'shliq sirtlaridagi qoldiqlarni olib tashlaydi. Mos erituvchilardan va tozalash usullaridan foydalanish shakllantirish qolpasining po'latiga zarar yetkazmasdan qo'llanmalar ustidagi qoldiqlarni butunlay olib tashlashni ta'minlaydi. Sovutish kanallarining to'silishi bevosita shakllantirish qolpasining haroratini oshiradi, bu esa shakllantirilgan detallarning o'lchamlarining kengayishiga va sirt sifatining yomonlashishiga olib keladi.
Sovutish tizimining ishlashi inyektsiya uskunasining samaradorligi bilan ajralmasdir. Sovutish suvining mos oqim tezligini, haroratni nazorat qilishni va kanallarning ochiq turishini saqlash shakllantirish qolpasining barcha bo'shliq zonalarida issiqlikni bir xil tarzda chiqarishini ta'minlaydi. Agar inyektsiya uskunasining bir qismida sovutish uzilsa, shu bo'shliqda boshqa bo'shliqlarda ishlab chiqarilgan detallardan farqli o'lchamli detallar ishlab chiqariladi, bu esa saralash va qayta ishlash xarajatlarini keltirib chiqaradi. Sovutish suvining sifatini, oqim tezligini va haroratni nazorat qilish bunday sifat noaniqliklarini oldini oladi.
Tekshirish va sirt yopishuvini baholash strategiyalari
Vizual va oʻlchovli tekshiruv protokollari
Inyektsiya uskunalari sirtlarini muntazam ravishda ko'z bilan tekshirish qism sifatiga ta'sir qiladigan yopishuv, korroziya va shikastlanishlarni aniqlash imkonini beradi. Bo'shliq sirtlarini, chiqaruvchi simlarni, siljishlar va darvozalarni tekshirish yopishuvning qayerda to'planayotganini aniqlashga yordam beradi. Sirt xushbushligidagi o'zgarishlar materialning buzilishini, ko'rinadigan xizmatlar yoki galling esa ehtimoliy chiqib ketish yoki o'lcham o'sishini ko'rsatadi. Ko'p hollarda sifat muammolari tekshirish paytida ko'rinadigan yopishuv namunalari tufayli vujudga keladi, shu sababli bu baholashlar sifatni ta'minlashning majburiy tarkibiy qismlaridir.
Bo'shliq va yadroning o'lchamlarini o'lchash kelajakdagi tekshiruvlar bilan solishtirish uchun asosni belgilaydi. Davriy CMM skanerlash yoki optik o'lchovlar ishlash, korroziya yoki avvalgi ta'mirlash natijasida hosil bo'lgan o'lcham o'zgarishini aniqlaydi. Bo'shliq o'lchamlarini yuz minglab sikllar davomida kuzatish sizning injektsion uskunalaringizga xos degradatsiya tezligini ko'rsatadi. Bu ma'lumot qachon qayta ishlash kerakligi va mavjud kalıplar hali ham spetsifikatsiya chegaralarida detallarni ishlab chiqarish qobiliyatiga ega ekanligi haqidagi qarorlarga yo'naltiruvchi ahamiyatga ega.
Yuzaki holat va materialni baholash
Inyektsiya uskunasi po'latining sirt holati detallarning sirt sifatini va o'lchov barqarorligini bevosita ta'sirlaydi. Bo'shliq sirtlaridagi korroziya, oksidlanish yoki chukurliklar shakllanayotgan detallarga nuqsonlarni o'tkazadi. Korroziyani erta aniqlash sirtning buzilishi qaytarib bo'lmas darajaga yetgunga qadar maqsadli davolash imkonini beradi. Ayniqsa namlikni so'raydigan rezinolar va korroziv qo'shimchalar kabi inyektsiya uskunasi bilan ishlov beriladigan materiallar to'g'ri himoya choralari qo'llanilmagan taqdirda buzilishni tezlashtiradi.
Forma po'latining holatini baholash stress trogullarini, ayniqsa stress markazlanadigan chiqaruvchi igna teshiklari va yadro chetlarini tekshirishni o'z ichiga oladi. Yuqori hajmli ishlab chiqarish sikllari vaqt o'tishi bilan maydona kichik trogullarni boshlaydigan termik va mexanik stress yaratadi. Rangli penetran sinovi yoki ultratovush usullari orqali trogullarni erta aniqlash forma vafot etishini oldini oladi. Rejalashtirilgan texnik xizmat ko'rsatish paytida bu muammolarga qarash ishlab chiqarishni bevosita to'xtatish va uzilgan uskuna qismlari tufayli sifat nuqsonlarini oldini oladi.
Ta'mirlash, tiklash va komponentlarni almashtirish
Strategik ta'mirlash va qayta ishlash rejasi
Inyektsiya uskunalarini ta'mirlash yoki almashtirish kerakligini aniqlash — xarajatlar va ishlab chiqarish jadvallariga ta'sir qiladigan muhim biznes qaroridir. Bo'shliq sirtlaridagi yengil yeyilishni tuzatish uchun polirovka qilish yoki qayta qoplam qilish mumkin, bu strukturaning butunligini buzmaydi. Chuqurroq o'lcham yo'qotish bo'shliqni to'ldirish, qayta tayyorlash va qayta qattiklashtirishni talab qiladi. Ta'mirlashni rejalashtirishni rejalashtirilgan ishlab chiqarish uzilishlari davomida amalga oshirish jadvalga ta'sirni minimal darajada saqlaydi va tezda amalga oshiriladigan ta'mirlash qarorlarini oldini oladi, chunki bunday qarorlar ko'pincha noaniq qayta ishlashga olib keladi.
Inyektsiya uskunalari ni ta'mirlash uchun xarajatlar va foyda tahlili formaning qolgan foydali yashash muddati, zarar darajasi va almashtirish narxini ta'mirlash narxiga nisbatan hisobga oladi. Yashash muddati tugayapgan forma uchun qimmat ta'mirlash ishlari odatda maqsadga muvofiq emas, aksincha, o'rtacha yoshdagi forma yaxshi ishlashini tiklash uchun ta'mirlashga sarmoya kiritishni o'z ichiga oladi. Uskuna do'konlari bilan maslahatlashish va ta'mirlash tarixini hujjatlashtirish sizning barcha uskunalaringiz bo'yicha shu qarorlarni doimiy ravishda qabul qilishga yordam beradi.
Detallarni almashtirish va ishlash samaradorligini optimallashtirish
Inyektsiya uskunalari tarkibidagi chiqaruvchi simlar, qaytaruvchi simlar, ajratuvchi plastinkalar va sovutish qo'shimchalari asosiy forma tuzilmasiga qaraganda tezroq ishlaydi. Ularning almashtirilishi ishlash samaradorligini tiklaydi va forma bo'shlig'iga ikkinchi darajali zarar yetkazishni oldini oladi. Yuqori ishlash tezligidagi detallarni ularga aybli bo'lmay qolishidan oldin oldindan almashtirish kutishsiz to'xtashlarni kamaytiradi va qismlarning barqaror sifatini saqlaydi. Zamonaviy injektsiya vositasi ko'pincha uskunani xizmat ko'rsatish va almashtirish sikllarini soddalashtirish maqsadida modulli tarkibiy qismlarni o'z ichiga oladi.
Forma materiallarini yoki sirt qoplamalarini ta'mirlash jarayonida yangilash — injektsiya uskunalari ishlashini yaxshilash imkoniyatini beradi. Qattiq-anneal qilingan po'latlar, nitrifikatsiya qoplamalari yoki korroziyaga chidamli plitalar qiyin sharoitlarda forma hayotini uzartiradi. Material turi va ishlab chiqarish tarixiga asoslanib mos yangilamalarni tanlash, ta'mirlashga kiritilgan investitsiyalarning qiymatini maksimal darajada oshiradi va kelajakdagi ta'mirlash chastotasini kamaytiradi.
Tez-tez so'raladigan savollar
Injektsiya uskunalari ta'mirlash uchun qanchalik tez-tez tekshirilishi kerak?
Ko'pchilik ishlab chiqaruvchilar injektsiya uskunalarni 5000 dan 10 000 gacha ishlab chiqarish sikllaridan keyin tekshirishdan foyda oladi, lekin tekshirish chastotasi material turiga, forma murakkabligiga va detallarga qo'yiladigan talablarga bog'liq. Yuqori haroratli yoki abraziv materiallar ko'proq tez-tez tekshirilishni talab qilishi mumkin. Asosiy tekshirish jadvalini belgilab, haqiqiy yeyilish namunalarga qarab uni sozlash uskunaning optimal holatini saqlash va detallarning barqaror sifatini ta'minlaydi.
Qanday belgilar injektsiya uskunalari darhol ta'mirlanishini talab qilishini ko'rsatadi?
Shakllantirilgan detallarda ko'rinadigan sirt nuqsonlari, belgilangan chegaralardan tashqari o'lchamlarning o'zgarishi, kutulmagan sikl vaqtining uzunayishi yoki shakllantirish shakli bo'shlig'ida ko'rinadigan zararlar — bu shakllantirish uskunalari e'tiborga olinishini talab qiladigan darhol aniqlanadigan belgilar. Qo'shimcha material (flash), botma izlar (sink marks) va sirt sifatining pasayishi ko'pincha shakllantirish shaklida ishlash yoki sovutish samarasizligini ko'rsatadi. Bu belgilarga tezda chora ko'rilmasa, uskuna to'liq ishdan chiqishiga olib kelishi mumkin.
To'g'ri texnik xizmat ko'rsatish shakllantirish uskunalari xizmat ko'rsatish muddatini sezilarli darajada uzaytirishga qodirmi?
Ha, tizimli oldini olish maqsadli texnik xizmat ko'rsatish shakllantirish uskunalari xizmat ko'rsatish muddatini reaktiv texnik xizmat ko'rsatishga nisbatan 30 dan 50 foizgacha yoki undan ham ko'proq uzaytiradi. Muntazam tozalash, sovutish tizimini boshqarish, vaqtida komponentlarni almashtirish va ishlashni dastlabki bosqichida bartaraf etish uskunaning ish unumdorligini maksimal darajada oshiradi. Tuzilgan texnik xizmat ko'rsatish dasturlariga sarmoya kiritadigan korxonalar uskunani qo'shimcha minglab ishlab chiqarish sikllari davomida uzoqroq foydalanish va doimiy qism sifatini saqlash orqali texnik xizmat ko'rsatish xarajatlarini qaytaradi.