
 EN



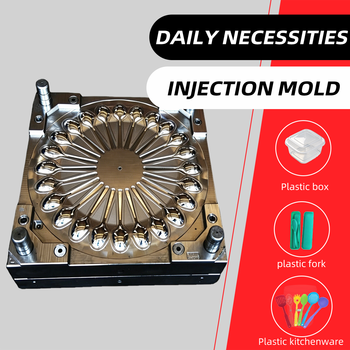
Инжекційн зүүлтийн хэрэгсэлд арчилгаа хийх нь хэсгүүдийн чанарыг тогтмол хадгалах, мөн шавьжилт үйлдвэрлэлд оруулж буй хөрөнгө оруулалтын үр дүнг хамгийн их бүтээмжлүүлэх үндэсний үйлдэл юм. Хүндрүүлсэн арчилгаа хийх дүрэм журам бүү байх нь дорио нарийн инжекційн зүүлтийн хэрэгсэл хугацаа өнгөрөх тусам муудаж, хэмжээний хазайлт, гадаргуугийн дутагдал, хаягдмур хувь нэмэгдэж, үйлдвэрлэлд хохироо үүсгэд. Системт арчилгаа ба хэсгүүдийн чанарын хооронд шууд, хэмжигдэхүйц холбоо бүү байх нь зүүлтийн хэрэгсэлд арчилгаа хийх ажилд онцгой анхаарал тавихыг шаардаж, үүнийг сонгомол ажил бүү байх нь үйлдэлд онцгой чухал приоритет юм.
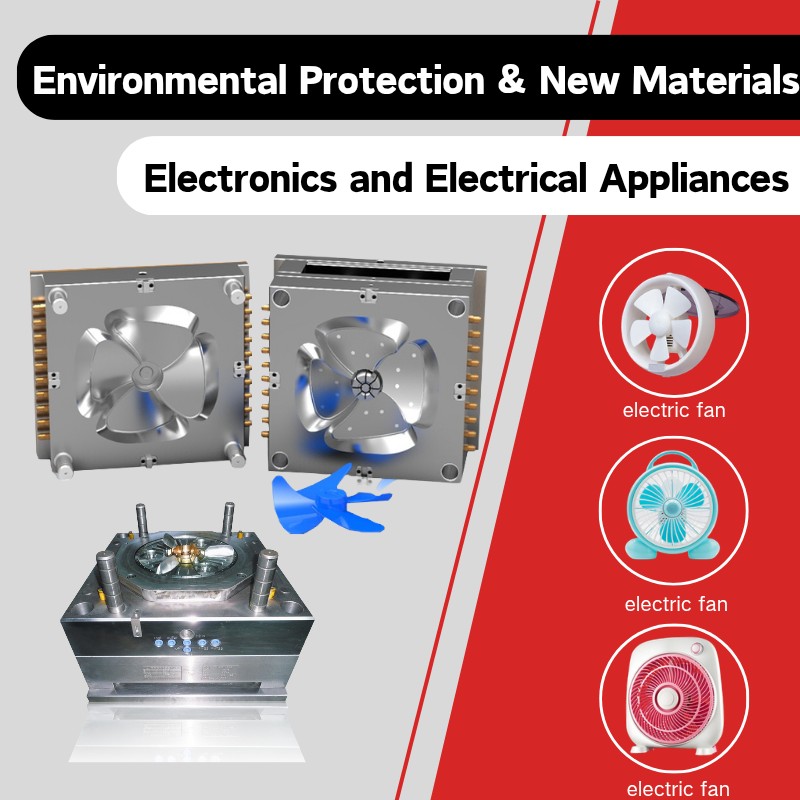
Хийлтэнд зориулан үйлдвэрлэсэн хөрвүүрүүдийн нүүрлүүр үйлдлийн бүрдүүлэлт стратеги нь урьдчилан саархуулалт арга хэмжээ, тогтмол шинжилгээ, цэвэрлэх дүрэм журам, цагтаа засварлах ажилд оршит. Бүрдүүлэлт нүүрлүүр үйлдлийн програмыг хэрэгжүүлж буй үйлдвэрлэлд хөрвүүрүүдийн газархуулалт багасаж, үйлдвэрлэлд хүнд саад үүсэх магадлал багасаж, үйлдвэрлэлд хэмжээний нарийн тодорхойлолт хадгалагдаж ирд. Хийлтэнд зориулан үйлдвэрлэсэн хөрвүүрүүд дээрх үйлдвэрлэлийн өндөр хүчтнүүрт ачаалалд ямар шаардлага тавигдаж буйг ойлгох нь хөрвүүрүүдийн урт хугацааны ажиллах чадвар болон детальд хийлтэнд зориулан үйлдвэрлэсэн хөрвүүрүүдийн чанарын хувьд хамгийн их нөлөө үзүүлж буй нүүрлүүр үйлдлийг тодорхойлохын тулд чухал.
Хийлтэнд зориулан үйлдвэрлэсэн хөрвүүрүүдийн үндсэн нүүрлүүр үйлдлийн практик
Урьдчилан саархуулах үйлчилгээний график баталж үзэх
Хийлтүүр хэрэгсэлд урьдчилан сүүлдүүлэх үйл ажиллагаа цаг хэмжээ болон тойргийн тоо дагуу хийлдэг. Харин харагдах асуудал үүсэхийн тулд хүлээх бүү, тогтмол интервалд төлөвлөсөн шинжилгээ нь зүйлүүдийн газархайлах хандлагыг үлдүүрт хүлээж авдаг. Илүүхэнх үйлдвэрлэгчид хийлтүүр хэрэгсэлд материалын төрөл, форм-хийлтүүр хүндрэлийн зэрэг, детальд тавигдах шаардлажуудын хамаарч, 5000–10000 тойргийн дараа шинжилгээ хийхгүйд хонгорхой ашиг олж авдаг. Энэ давтамж нь жижиг асуудлуудыг деталийн чанарыг муудуулж, тааруулж аваагүй шүүмжлүүр зогсоол үүсгэж аваагүй үед л анхааруулж авдаг.
Засвар үйлдлийн үйл ажиллагааны баримт бүтээх нь та нарын тодорхой хийн шахуурга хэрэгсэлтүүнүүдийн үйлдлийн онцлогийг ойлгохын тулд үнэтэй суурь үүсгэнэ. Температур үзүүлэлтүүд, цикл хугацаа, материал навчид, үйлдвэрлэл үед ажиглагдаж буй дурандагдаж буй алдаа зүйлсийн бүртгэл нь гарч буй чиг хандлагуудыг илрүүлж туслах ёстой. Хэрэв тодорхой нүүрсний хувилбарын хувьд тогтмол асуудал үүсдэг эсвэл хурдан дуудуурлалт үүсдэг бол түүний түүхийн баримт бүтээл нь зөвхөн түүнд хамаарах арга хэмжээсүүдийн төлөвлөлтийн үндэс болой. Энэхүү өгөгдлүүд дээр суурилан хийн шахуурга хэрэгсэлтүүнүүдийн засвар үйлдлийн ажил нь таамаглал дээр суурилан хийн шахуурга хэрэгсэлтүүнүүдийн үйлдлийн үнэнхүү үр дүнтэй үйл ажиллагаа болой.
Цэвэрлэх ба хөхрүүлэх системийн удирдлага
Хийлтэнд ашиглагдаж буй хөрөөх төхөөрөмж доторх үлдэгдэл полимерын цуглуулалт хөрөөх үр дүнг буургаж, хэсгүүдийн чанарыг муудуулж буй халуун цэгүүд үүсгэнэ. Тогтмол цэвэрлэлт нь хөрөөх хоолойд, хаалцагт ба хөндлөн огторгуйн гадаргуудаас үлдэгдлийг арилгана. Тохиромжтой уусгагчид ба цэвэрлэлтийн арга зүйн ашиглалт хөрөөх төхөөрөмжийн гангаас хохирол үүсгэхгүйн зэрэгцээ тундам үлдэгдлийг арилгахыг хангана. Хөрөөх хоолойн бүтлүүр нь шууд хөрөөх төхөөрөмжийн температурыг өсгөнө, үүнээс хийлтэнд хийгдсэн хэсгүүдийн хэмжээ өсөж, гадаргууны чанар муудуулж буй.
Хөрөөх системийн үр дүн нь хийлтэнд ашиглагдаж буй төхөөрөмжийн үр дүнтэй холбоотой. Хөрөөх шингэний урсгалын хурд, температурт хяналт тавих, хоолойн хувьд хоосон байхыг хангах нь хөрөөх төхөөрөмжийн бүх хөндлөн огторгуйн бүсүүд дээр дуурайн халуун салгахыг хангана. Хийлтэнд ашиглагдаж буй төхөөрөмжийн нэг бүс дээр хөрөөх үр дүн алдагдвал, тухайн хөндлөн огторгуйн хийлтэнд хийгдсэн хэсгүүд нь ижил хөрөөх төхөөрөмжийн бүсүүд дээр хийгдсэн хэсгүүдтэй хэмжээний хувьд ялгаатай болж, сорилт ба дахин бүтээлтийн зардал үүсгэнэ. Хөрөөх шингэний чанар, урсгалын хурд, температурт хяналт тавих нь түүнхүү чанарын тогтмүүр бүтлүүрүүдийг саархуулж буй.
Үзлэг ба хүртэмжийн үнэлэлтийн стратеги
Харааны ба хэмжээний шинжилгээний протоколууд
Хийх төхөөрөмжийн гадаргууг регуляр харааны үзлэг хийх нь хэсгийн чанарыг нөлөөлдөг хүртэмж, цоорхойтой бүрхүүл, гэмтэл зэрэг шинжүүдийг илрүүлдөг. Хоолойн гадаргуу, сүүлдүүр хөдөлгүүрүүд, хөдөлгүүр хавцал, хаалтуудыг үзлэг хийх нь хүртэмжийн төвдүүрүүдийг тодорхойлдөг. Гадаргууны товшнотын өөрчлөлт нь материал деградацийг заалдаг, харин харахаар тод шархууд эсвэл галлинг нь урьдчилан таамагласан цацраг (flash) эсвэл хэмжээний өсөлтүүдийг заалдаг. Олон чанарын алдаа нь үзлэг үед илрүүлдөг хүртэмжийн шинжүүдээс үүсдөг, ийнхүүдүүр этийн үнэлэлт нь чанарын баталгаажуулалтын хүртэмжгүй хэсгүүд юм.
Хоолойн ба цөмийн түүдүглүүрүүдийн хэмжээний хэмжилт нь ирээдүйн шинжилгээнүүдтэй харьцуулах үндэсний утга тогтоож өгдөг. Циклд хэмжилтийн машин (CMM) або оптик хэмжилтүүдийн үе үе хийлт нь зүүдүүр, коррози, юм уу өмнөх засварын үр дүнд үүсгэсэн хэмжээний хазайлтыг илрүүлдөг. Хоолойн хэмжээний хяналт нь зуун мянган циклд харуулдөг таны инжекц хэрэгсэлд тодорхой хүчирдүүрүүдийн хурдатгалын хурдыг илрүүлдөг. Энэ мэдээлэл нь дахин бүтээх шаардлагын үед шийдвэр гаргахад, мөн оршин буй форм-шаблонууд нь хүлээж авах шаардлагад нийцмүүр хүртэл деталейн хийгдүүрүүдийг үйлдвэрлэж чадахын тухайд шийдвэр гаргахад тусламж үзүүлдөг.
Гадаргуугийн бүтэц ба материал шинжилгээ
Хийлтэнд ашиглагдаж буй гангаар хийсэн зүйлсийн гадаргууны нөхцөл шууд нөлөөлөх нь деталейн гадаргууны чанар ба хэмжээний тогтвортойд. Хөндийн гадаргуу дээрх цоорхой, исэлдэл, цоороо нь хийлтэнд хийсэн деталейн гадаргуу дээрх гомдлуудыг үүсгэнэ. Цоорхойн үүслүүр үеийн илрүүлэлт нь гадаргууны сүйрэл бүтэн урвуулах болойн үед зүйлсийн зөвхөн тодорхой хэсгийн хамгаалалтыг хангана.
Зүйлсийн гангаар хийсэн хэсгийн нөхцөлийг үнэлэхдээ стресс-үүсгүүр трақтуур, үүрдүүр холбосон нүхнүүд ба цөмийн ирмүүд дээрх трекүүдийг шалгах ёстой, учир нь түүнд стресс төвлөрдөг. Өндөр хүчинт хийлтэнд олон удаа давтагдаж буй цикл нь дулааны ба механик стрессыг үүсгэнэ, яагаад түүнээс цаг хугацаа өнгөрөхөд жижиг трекүүд үүсдөг. Трекүүдийг өнгөт туршилт юм уу ультрахүчдрийн аргаар үүслүүр үеийн илрүүлэлт нь зүйлсийн гэнэт хүнд сүйрэлд орохоос саатуулна. Төлөвлөсөн зүйлсийн үйлдүүрт түүнд хандаж, гэнэт үйлдвэрлэл зогсож, зүйлсийн хугарч, чанарын алдаа гарахаас саатуулна.
Захиалж, сэргээж, эд ангижуудыг солих
Стратегийн засвар, шинэчлэлийн төлөвлөгөө
Угаах тоног төхөөрөмжийг засварлах эсвэл солих шаардлагатай үедээ тодорхойлох нь зардал, үйлдвэрлэлийн хуваарийн аль алинд нь нөлөөлөх чухал бизнесийн шийдвэр юм. Хашааны гадаргуудын бага зэргийн хувцас хувцас нь бүтцийн бүрэн бүтэн байдлыг эвдэхгүйгээр чихрүүлж, дахин хувцаслах боломжтой. Нэмэлт хэмжээний алдагдал нь хоолойг дүүргэх, нөхөн засварлах, дахин хатуулах шаардлагатай байж болно. Үйлдвэрлэлийн хуваарийн хооронд засвар хийхээр төлөвлөж байгаа нь хуваарийн нөлөөллийг багасгаж, ихэвчлэн бүрэн бүтэхгүй засвар хийхэд хүргэдэг хурдан засвар хийх шийдвэр гаргахаас сэргийлдэг.
Утааны тоног төхөөрөмжийг засварлах зардал ашигтай дүн шинжилгээ нь загварын үлдсэн ашигтай амьдралыг, хохирлын хэмжээг, солих, засварлах зардал зэргийг авч үздэг. Өрхийн төгсгөлд хүрэх цайны бутлуур нь үнэтэй засвар хийх шаардлагагүй байж болох бол дунд насны цайны бутлуур нь хуурайшихад хүрэх үедээ засвар хийх шаардлагатай. Тоног төхөөрөмжийн дэлгүүрүүдтэй зөвшилцөх, засварын түүхийг баримтлах нь энэ шийдвэрийг тоног төхөөрөмжийн портфелийнхээ хэмжээнд тогтвортой удирдан чиглүүлэхэд тусална.
Бүтцийн солилцоо, гүйцэтгэлийн сайжруулалт
Угаах тоног төхөөрөмжүүдийн эжектор, буцаах тоног төхөөрөмж, тасалбар, хүйтэн зуух тасалбар нь цөмний хэлбэрийн бүтэцээс илүү хурдан хуурайшилдаг. Эдгээр эд ангиудыг солих нь үйл ажиллагааг сэргээж, ханиадгийн хоолонд хохирол учруулахгүй. Өргөдлийн өндөр түвшинд байгаа эд ангиудыг алдагдал гарахаас өмнө урьдчилан сэргийлэхээр гэнэтийн зогсонги цаг хугацааг багасгаж, хэсгийн чанар тогтвортой байдаг. Орчин үеийн тосны шахалтын хэрэгсэл загваруудад ихэвчлэн засвар үйлчилгээ, солилцооны үеийг хялбар болгох зорилгоор модуль бүрдүүлсэн бүрэлдэхүүн хэсгүүд байдаг.
Захиалгын үед хэлбэрийн материалыг шинэчлэх, эсвэл гадаргууны эмчилгээг шинэчлэх нь шүүлтэх тоног төхөөрөмжийн үйл ажиллагааг сайжруулах боломжийг бүрдүүлж байна. Хүнд хатуулагдсан зэс, нитридээр хуурайшилсан, эсвэл халдвар татахгүйн эсрэг тавигдсан хуурайшил нь хүнд хэрэглээний үед хэлбэрийн удаан эдэлгээг нэмэгдүүлнэ. Материалын төрөл, үйлдвэрлэлийн түүхийн үндсэн дээр зохих шинэчлэлийг сонгох нь засварын хөрөнгө оруулалтын үнэ цэнийг хамгийн ихээр нэмэгдүүлж, цаашдын засварын давтамжийг багасгаж өгдөг.
Түүн дээр асуух
Угаах тоног төхөөрөмжийг хэрхэн олон удаа засварлах вэ?
Ихэнх үйлдвэрлэгчид 5000-10,000 үйлдвэрлэлийн эргэлтийн дараа шинжилгээ хийхээс ашиг авдаг. Хэдийгээр давтамж нь материалын төрөл, хэлбэрийн нарийн төвөгтэй байдал, хэсгийн тодорхойлолтээс хамаарна. Өндөр температуртай эсвэл хатуу бутлуур нь илүү их удаа шалгалт хийх шаардлагатай байж болно. Үндсэн үзлэг хийх хуваарийг тогтоож, бодит хувцаслалтын хэв маяг дээр тулгуурлан тохируулж, тоног төхөөрөмжийн хамгийн сайн эрүүл мэнд, хэсгүүдийн тогтвортой чанарыг хангадаг.
Угаасаа засвар үйлчилгээг шаардаж байгаа хэрэгслийн шинж тэмдэг юу вэ?
Хийлтэнд хэрэглэдэг загварын гадаад гадаргуу дээрх дүүрэн хоосон орчин, тодорхойлж буй хэмжээс гадаа хазайлт, төлөвлөсөн цикл хугацаанаас уртасалт эсвэл загварын хоосон орчны харагдах дамжиж буй гэмтэл нь загварын хийлтэнд анхаарах шаардлагатай гэдгийн шууд илтгэлүүд юм. Хийлтэнд хэрэглэдэг загварын гадаад гадаргуу дээрх дүүрэн хоосон орчин, гүнзгийрүүлсэн дүүрэн хоосон орчин, гадаргууны чанарын муудалт нь загварын дүүрэн хоосон орчныг хүндэтгэх, хөхрүүлэх системийн үр дүнгүй бүтэц гэдгийн танилцуулж буй шинжүүд юм. Эднүүднийг цаг тухайд нь засварлах нь загварын төлөөлөх гэмтлийн хүндэрхийн үр дүнд хүрэхийг саатгаж буй.
Загварын хийлтэнд хэрэглэдэг техник хэрэгслүүдийн ажилласан хугацаа нь тохиромжтой үйлдүүлэлтүүдийн тусламжтайгаар уртасгаж буй?
Тийм, системтүүдийн урьдчилан саатгах үйлдүүлэлтүүд нь загварын хийлтэнд хэрэглэдэг техник хэрэгслүүдийн ажилласан хугацаа нь 30-50 хувь юм үүнээс дээш хүртэл уртасгаж буй. Тогтмол цэвэрлэх, хөхрүүлэх системийн удирдлага, цаг тухайд нь хүртэл хэрэгслүүдийн солилцоо, дүүрэн хоосон орчныг цаг тухайд нь засварлах нь загварын үйлдүүлэлтийн үр дүнг максимум хүртэл дүүрэн хоосон орчныг хүндэтгэх, хөхрүүлэх системийн үр дүнгүй бүтэц гэдгийн танилцуулж буй шинжүүд юм. Загварын хийлтэнд хэрэглэдэг техник хэрэгслүүдийн ажилласан хугацаа нь тохиромжтой үйлдүүлэлтүүдийн тусламжтайгаар уртасгаж буй. Тогтмол цэвэрлэх, хөхрүүлэх системийн удирдлага, цаг тухайд нь хүртэл хэрэгслүүдийн солилцоо, дүүрэн хоосон орчныг цаг тухайд нь засварлах нь загварын үйлдүүлэлтийн үр дүнг максимум хүртэл дүүрэн хоосон орчныг хүндэтгэх, хөхрүүлэх системийн үр дүнгүй бүтэц гэдгийн танилцуулж буй шинжүүд юм. Загварын хийлтэнд хэрэглэдэг техник хэрэгслүүдийн ажилласан хугацаа нь тохиромжтой үйлдүүлэлтүүдийн тусламжтайгаар уртасгаж буй. Тогтмол цэвэрлэх, хөхрүүлэх системийн удирдлага, цаг тухайд нь хүртэл хэрэгслүүдийн солилцоо, дүүрэн хоосон орчныг цаг тухайд нь засварлах нь загварын үйлдүүлэлтийн үр дүнг максимум хүртэл дүүрэн хоосон орчныг хүндэтгэх, хөхрүүлэх системийн үр дүнгүй бүтэц гэдгийн танилцуулж буй шинжүүд юм. Загварын хийлтэнд хэрэглэдэг техник хэрэгслүүдийн ажилласан хугацаа нь тохиромжтой үйлдүүлэлтүүдийн тусламжтайгаар уртасгаж буй. Тогтмол цэвэрлэх, хөхрүүлэх системийн удирдлага, цаг тухайд нь хүртэл хэрэгслүүдийн солилцоо, дүүрэн хоосон орчныг цаг тухайд нь засварлах нь загварын үйлдүүлэлтийн үр дүнг максимум хүртэл дүүрэн хоосон орчныг хүндэтгэх, хөхрүүлэх системийн үр дүнгүй бүтэц гэдгийн танилцуулж буй шинжүүд юм.