
 EN



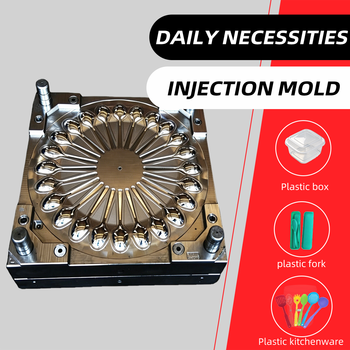
Údržba vstřikovacích nástrojů je základním předpokladem pro dosažení stálé kvality dílů a maximalizaci návratnosti investic do vašich vstřikovacích operací. Bez vhodných postupů údržby se i vysokopřesné vstřikovací nástroje postupně opotřebují, což vede ke změnám rozměrů, povrchovým vadám a zvyšování podílu zmetků. Souvislost mezi systematickou údržbou a kvalitou dílů je přímá a měřitelná, a proto je péče o nástroje nezbytnou provozní prioritou, nikoli volitelnou činností.
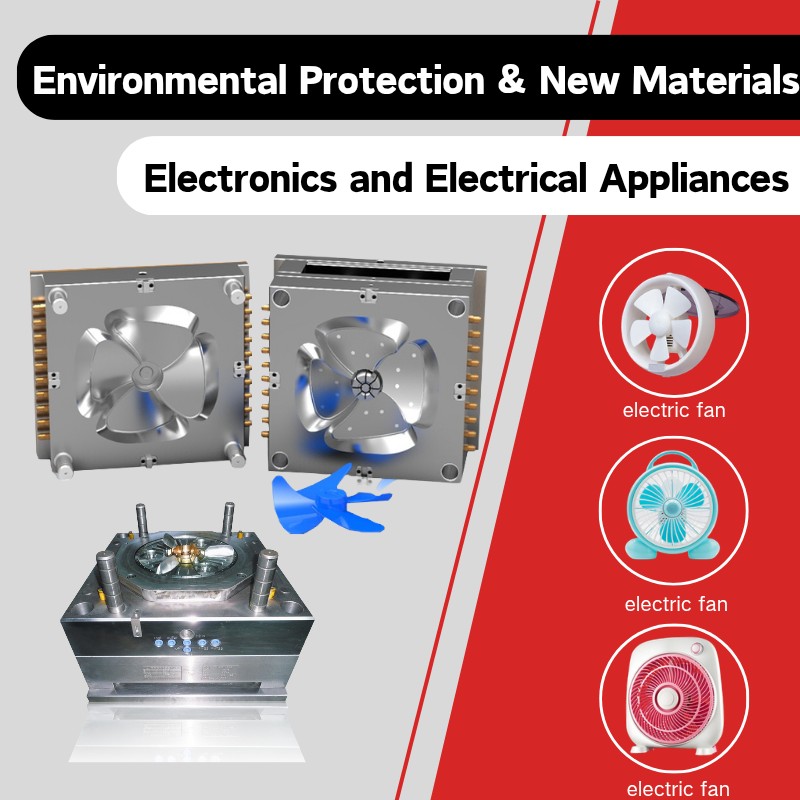
Komplexní strategie údržby pro vstřikovací nástroje zahrnuje preventivní opatření, pravidelné kontroly, postupy čištění a včasnou opravu. Výrobní zařízení, která zavádějí strukturované programy údržby, zažívají méně poruch forem, nižší počet výrobních přerušení a udržují stálou rozměrovou přesnost během celých výrobních sérií. Porozumění konkrétním požadavkům, které jsou kladeny na vstřikovací nástroje při výrobě ve velkém množství, pomáhá určit, které činnosti údržby nejvíce přispívají ke kvalitě vyráběných dílů a životnosti nástrojů.
Základní postupy údržby pro vstřikovací nástroje
Stanovení plánu preventivní údržby
Profilaktická údržba vstřikovacích nástrojů se řídí časovým i cyklovým přístupem. Namísto čekání na zjevné problémy umožňují pravidelné plánované prohlídky včasně zaznamenat opotřebení. Většina výrobců prospívá z prohlídek vstřikovacích nástrojů po každých 5 000 až 10 000 cyklech, v závislosti na typu materiálu, složitosti formy a specifikacích dílů. Tato frekvence zajišťuje, že drobné problémy budou vyřešeny dříve, než ohrozí kvalitu dílů nebo způsobí neočekávané výpadky.
Dokumentace údržbových činností vytváří cenný výchozí základ pro pochopení chování vašeho konkrétního nástroje pro vstřikování. Zaznamenávání teplotních údajů, dob cyklů, šarží materiálu a jakýchkoli odchylek pozorovaných během výroby pomáhá identifikovat vznikající trendy. Pokud se u konkrétního formu objevují opakující se problémy nebo zrychlené opotřebení, historické záznamy odhalují vzory, které vedou k cíleným zásahům. Tento přístup založený na datech přeměňuje údržbu z odhadování na přesnou činnost přizpůsobenou skutečnému výkonu nástroje.
Správa čistícího a chladicího systému
Zbytkové množství polymeru uvnitř vstřikovacího nástroje snižuje účinnost chlazení a způsobuje horká místa, která poškozují kvalitu výrobků. Pravidelné čištění odstraňuje usazeniny z chladicích kanálů, vstupních otvorů a povrchů dutiny. Použití vhodných rozpouštědel a metod čištění brání poškození oceli formy a zároveň zajišťuje důkladné odstranění usazenin. Ucpání chladicích kanálů přímo zvyšuje teplotu formy, což se projevuje rozměrovým nárůstem a zhoršením povrchové úpravy vytlačovaných dílů.
Výkon chladicího systému je nedílnou součástí účinnosti vstřikovacího nástroje. Udržování správného průtoku chladiva, řízení teploty a průchodnosti kanálů zajišťuje rovnoměrné odvádění tepla z celé dutiny formy. Pokud selže chlazení v jedné části vstřikovacího nástroje, vytváří se v této dutině výrobek s jinými rozměry než v ostatních dutinách stejné formy, což vede ke zvýšeným nákladům na třídění a přepracování. Monitorování kvality chladiva, průtoku a regulace teploty zabrání těmto nepříznivým rozdílům v kvalitě.
Strategie pro kontrolu a posouzení opotřebení
Protokoly vizuální a rozměrové kontroly
Pravidelná vizuální kontrola povrchů vstřikovacích nástrojů odhaluje vzory opotřebení, korozi a poškození, která ovlivňují kvalitu výrobků. Prozkoumání povrchů dutin, vysouvacích kolíků, kluzných částí a vstupních otvorů umožňuje identifikovat oblasti, kde se opotřebení hromadí. Změny povrchové drsnosti signalizují degradaci materiálu, zatímco viditelné rýhy nebo zatenčení naznačují možnost vzniku převisů nebo rozměrového nárůstu. Mnoho chyb v kvalitě má původ ve vzorech opotřebení, které jsou během kontroly viditelné, a proto jsou tato posouzení nezbytnou součástí zajištění kvality.
Rozměrové měření dutin a jádrových prvků vytváří základní referenční hodnotu, proti níž se porovnávají budoucí kontroly. Pravidelné skenování pomocí souřadnicového měřicího stroje (CMM) nebo optická měření odhalují rozměrový posun způsobený opotřebením, koroze nebo předchozími opravami. Sledování rozměrů dutiny po stovkách tisíc vstřikovacích cyklů odhaluje míru degradace specifickou pro vaše vstřikovací nástroje. Tato data pomáhají rozhodnout, kdy je nutná oprava, a zda stávající formy stále dokážou vyrábět díly v rámci požadovaných tolerancí.
Stav povrchu a posouzení materiálu
Stav povrchu oceli pro vstřikovací náčiní přímo ovlivňuje povrchovou úpravu dílů a jejich rozměrovou stabilitu. Koroze, oxidace nebo pískování na povrchu dutin přenáší vady na vstřikované díly. Včasná identifikace koroze umožňuje cílené ošetření ještě před tím, než dojde k nevratnému poškození povrchu. Materiály zpracovávané ve vstřikovacích náčiních – zejména hygroskopické pryskyřice a korozivní přísady – urychlují degradaci, pokud nejsou uplatněna vhodná ochranná opatření.
Hodnocení stavu oceli pro formy zahrnuje kontrolu trhlin způsobených napětím, zejména v okolí otvorů pro vysouvací kolíky a na hranách jádra, kde se napětí soustřeďuje. Cykly výroby ve velkém množství vyvolávají tepelné i mechanické namáhání, které postupně zahajuje vznik malých trhlin. Včasná identifikace trhlin pomocí kapilární zkoušky nebo ultrazvukových metod brání katastrofálnímu selhání formy. Řešení těchto problémů během plánované údržby zabrání náhlému výrobnímu výpadku a úniku vadných výrobků způsobenému poškozením částí náčiní.
Oprava, obnova a výměna komponent
Strategické plánování oprav a přepracování
Rozhodnutí, kdy vyžaduje nástroj pro vstřikování opravu nebo výměnu, je kritické podnikové rozhodnutí ovlivňující jak náklady, tak výrobní harmonogramy. Mírné opotřebení povrchů dutiny lze odstranit leštěním nebo nanesením nového povlaku bez ohrožení strukturální integrity. Hlubší ztráta rozměrů může vyžadovat vyplnění dutiny, opětovné přípravy a znovuztvrdnutí. Plánování oprav během naplánovaných výrobních přestávek minimalizuje dopad na harmonogram a brání se spěšným údržbářským rozhodnutím, která často vedou k neúplnému přepracování.
Analýza nákladů a přínosů pro opravu vstřikovacích nástrojů zohledňuje zbývající užitečnou životnost formy, rozsah poškození a náklady na výměnu proti opravě. Forma blížící se konci životnosti nemusí ospravedlnit drahé opravy, zatímco forma středního věku postižená opotřebením ospravedlňuje investici do obnovy. Konzultace s nástrojařskými dílnami a dokumentace historie oprav pomáhají tyto rozhodnutí konzistentně řídit napříč celým portfoliem nástrojů.
Výměna komponentů a optimalizace výkonu
Vypouštěcí kolíky, návratové kolíky, vyhazovací desky a chladicí vložky ve vstřikovacích nástrojích se opotřebují rychleji než základní konstrukce formy. Výměna těchto opotřebených komponentů obnovuje výkon a brání sekundárnímu poškození dutiny formy. Preventivní výměna komponentů s vysokým opotřebením před jejich poruchou snižuje neočekávané prostojy a udržuje stálou kvalitu vyráběných dílů. Moderní injekční nářadí návrhy často zahrnují modulární komponenty speciálně za účelem zjednodušení údržby a výměny.
Modernizace materiálů formy nebo povrchových úprav během opravy představuje příležitost ke zlepšení výkonu vstřikovacích nástrojů. Tvrdě žíhané oceli, nitridová povlakování nebo korozivzdorné pokovení prodlužují životnost forem v náročných aplikacích. Výběr vhodných modernizací na základě typu materiálu a historie výroby maximalizuje návratnost investic do oprav a snižuje frekvenci budoucí údržby.
Často kladené otázky
Jak často by měly být vstřikovací nástroje kontrolovány v rámci údržby?
Většina výrobců profituje z kontroly vstřikovacích nástrojů po 5 000 až 10 000 výrobních cyklech, avšak frekvence závisí na typu materiálu, složitosti formy a specifikacích dílů. Materiály s vysokou teplotou nebo abrazivní materiály mohou vyžadovat častější kontroly. Stanovení základního harmonogramu kontrol a jeho úprava na základě skutečných vzorů opotřebení zajišťuje optimální stav nástrojů a konzistentní kvalitu dílů.
Jaké příznaky ukazují, že vstřikovací nástroje vyžadují okamžitou údržbu?
Viditelné povrchové vady na vstřikovaných dílech, rozměrový posun mimo meze specifikace, neočekávané prodloužení cyklového času nebo viditelné poškození dutiny formy jsou okamžité indikátory toho, že vstřikovací nástrojování vyžaduje údržbu. Prolití (flash), závady typu sink marks a zhoršení povrchové úpravy často signalizují opotřebení nebo nedostatečnou účinnost chladicího systému formy. Rychlá reakce na tyto příznaky brání eskalaci problémů až ke katastrofálnímu selhání nástroje.
Může správná údržba výrazně prodloužit životnost vstřikovacího nástrojování?
Ano, systematická preventivní údržba prodlouží životnost vstřikovacího nástrojování o 30 až 50 procent nebo více ve srovnání s reaktivní údržbou. Pravidelné čištění, správa chladicího systému, včasná výměna komponentů a rané řešení opotřebení maximalizují produktivitu nástroje. Zařízení, která investují do strukturovaných programů údržby, náklady na údržbu vrátí díky prodloužené životnosti nástroje a udržení kvality dílů během tisíců dalších výrobních cyklů.