
 EN



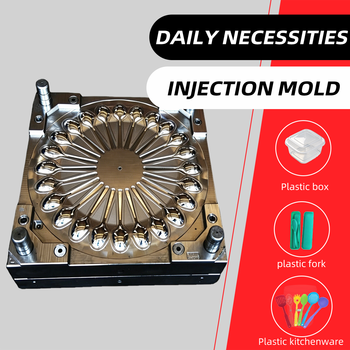
स्थिर भाग गुणवत्ता प्राप्त करने और अपने मोल्डिंग संचालन में निवेश पर अधिकतम रिटर्न प्राप्त करने के लिए इंजेक्शन टूलिंग का रखरखाव मौलिक है। उचित रखरखाव प्रोटोकॉल के बिना, यहाँ तक कि उच्च-सटीकता वाली इंजेक्शन टूलिंग भी समय के साथ घटित हो जाती है, जिससे आयामी विचलन, सतह दोष और अधिक कचरा दरें उत्पन्न होती हैं। व्यवस्थित रखरखाव और भाग गुणवत्ता के बीच संबंध सीधा और मापनीय है, जिससे टूलिंग की देखभाल को एक ऐच्छिक कार्य के बजाय एक आवश्यक संचालन प्राथमिकता बना दिया जाता है।
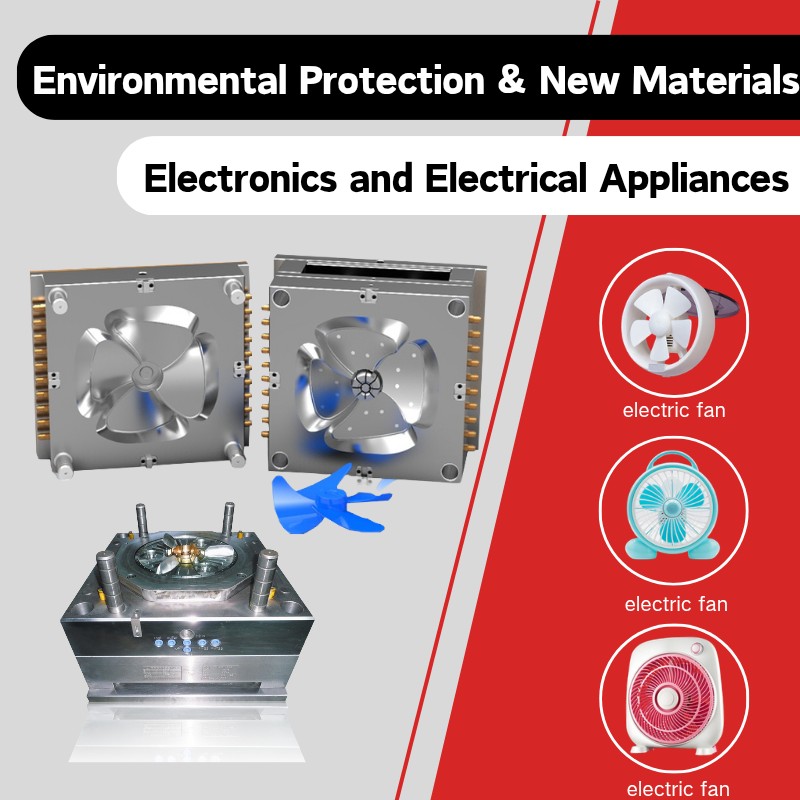
इंजेक्शन टूलिंग के लिए एक व्यापक रखरखाव रणनीति में रोकथाम के उपाय, नियमित निरीक्षण, सफाई प्रोटोकॉल और समय पर मरम्मत शामिल हैं। जो निर्माण सुविधाएँ संरचित रखरखाव कार्यक्रमों को लागू करती हैं, उन्हें कम बार मोल्ड विफलताएँ, कम उत्पादन अवरोध और उत्पादन चक्रों के दौरान लगातार आयामी सटीकता का अनुभव होता है। उच्च-मात्रा उत्पादन के दौरान इंजेक्शन टूलिंग पर लगने वाली विशिष्ट माँगों को समझना यह पहचानने में सहायता करता है कि कौन-सी रखरखाव गतिविधियाँ भाग की गुणवत्ता और टूल की दीर्घायु पर सबसे अधिक प्रभाव डालती हैं।
इंजेक्शन टूलिंग के लिए मुख्य रखरखाव प्रथाएँ
रोकथामात्मक रखरखाव कार्यक्रम की स्थापना
इंजेक्शन टूलिंग के निवारक रखरखाव को समय-आधारित और चक्र-आधारित दृष्टिकोण के अनुसार किया जाता है। दृश्यमान समस्याओं के उभरने की प्रतीक्षा करने के बजाय, नियमित अंतराल पर निर्धारित निरीक्षण घिसावट के पैटर्न को शुरुआत में ही पहचान लेते हैं। अधिकांश निर्माताओं को भौतिक सामग्री के प्रकार, फॉर्म की जटिलता और भाग के विनिर्देशों के आधार पर प्रत्येक ५,००० से १०,००० चक्रों के बाद इंजेक्शन टूलिंग का निरीक्षण करने का लाभ होता है। यह आवृत्ति सुनिश्चित करती है कि छोटी समस्याओं का समय पर ध्यान रखा जाए, ताकि वे भाग की गुणवत्ता को समझौते का शिकार न बनाएँ या अप्रत्याशित बंद होने का कारण न बनें।
रखरखाव गतिविधियों की प्रलेखन आपके विशिष्ट इंजेक्शन टूलिंग व्यवहार को समझने के लिए एक मूल्यवान आधार बनाता है। तापमान डेटा, साइकिल समय, सामग्री बैच और उत्पादन के दौरान देखी गई किसी भी अनियमितता को रिकॉर्ड करने से उभरते हुए प्रवृत्तियों की पहचान करने में सहायता मिलती है। जब कोई विशिष्ट मोल्ड लगातार समस्याएँ दिखाता है या तेज़ी से क्षरण का शिकार होता है, तो ऐतिहासिक रिकॉर्ड पैटर्न को उजागर करते हैं जो लक्षित हस्तक्षेप के लिए मार्गदर्शन करते हैं। यह डेटा-आधारित दृष्टिकोण रखरखाव को अनुमानबाज़ी से एक सटीक गतिविधि में बदल देता है जो वास्तविक टूल प्रदर्शन के साथ संरेखित होती है।
सफाई और शीतलन प्रणाली प्रबंधन
इंजेक्शन टूलिंग के अंदर शेष पॉलीमर का जमाव शीतन दक्षता को कम कर देता है और गर्म स्थानों का कारण बनता है, जो भागों की गुणवत्ता को कम कर देते हैं। नियमित सफाई शीतन चैनलों, गेट्स और कैविटी की सतहों से अवशेष को हटा देती है। उचित विलायकों और सफाई विधियों का उपयोग करने से मोल्ड स्टील को क्षति पहुँचने से रोका जाता है, जबकि जमाव को पूरी तरह से हटाना सुनिश्चित किया जाता है। शीतन चैनलों में अवरोध सीधे मोल्ड के तापमान को बढ़ा देते हैं, जिससे ढले हुए भागों में आकार में वृद्धि और सतह के गुण में कमी आती है।
शीतन प्रणाली का प्रदर्शन इंजेक्शन टूलिंग की प्रभावशीलता से अविभाज्य रूप से जुड़ा हुआ है। उचित कूलेंट प्रवाह दरों, तापमान नियंत्रण और चैनलों की अवरोध-मुक्त स्थिति को बनाए रखने से मोल्ड सभी कैविटी क्षेत्रों में ऊष्मा को समान रूप से अपवहन कर पाता है। जब इंजेक्शन टूलिंग के किसी एक भाग में शीतन विफल हो जाता है, तो उस कैविटी द्वारा उत्पादित भाग उसी मोल्ड के अन्य भागों से आकार में भिन्न होते हैं, जिससे छाँटने और पुनः कार्य की लागत उत्पन्न होती है। कूलेंट की गुणवत्ता, प्रवाह दर और तापमान नियंत्रण की निगरानी करने से इन गुणवत्ता असंगतियों को रोका जा सकता है।
निरीक्षण और घिसावट मूल्यांकन रणनीतियाँ
दृश्य एवं आयामी निरीक्षण प्रोटोकॉल
इंजेक्शन टूलिंग की सतहों का नियमित दृश्य निरीक्षण उन पहलुओं को उजागर करता है जिनमें घिसावट, संक्षारण और क्षति होती है, जो भाग की गुणवत्ता को प्रभावित करती है। कैविटी की सतहों, इजेक्टर पिनों, स्लाइड्स और गेट्स का निरीक्षण करने से वे क्षेत्र पहचाने जा सकते हैं जहाँ घिसावट जमा होती है। सतह की खुरदुरापन में परिवर्तन सामग्री के क्षरण का संकेत देते हैं, जबकि दृश्य स्क्रैच या गैलिंग फ्लैश या आयामी वृद्धि की संभावना को इंगित करते हैं। कई गुणवत्ता संबंधी चूकें निरीक्षण के दौरान दिखाई देने वाले घिसावट पैटर्न से उत्पन्न होती हैं, जिससे ये मूल्यांकन गुणवत्ता आश्वासन के अपरिहार्य घटक बन जाते हैं।
गुहा और कोर विशेषताओं का आयामी मापन एक आधाररेखा स्थापित करता है, जिसके साथ भविष्य के निरीक्षणों की तुलना की जाती है। आवधिक CMM स्कैन या प्रकाशिक मापन घिसावट, संक्षारण या पिछली मरम्मतों के कारण हुए आयामी विचलन को उजागर करते हैं। सैकड़ों हज़ार चक्रों के दौरान गुहा के आयामों की निगरानी करने से आपके इंजेक्शन टूलिंग के लिए विशिष्ट अपघटन की दर का पता चलता है। यह डेटा यह निर्णय लेने में मदद करता है कि कब पुनर्संशोधन आवश्यक हो जाता है और क्या मौजूदा मॉल्ड अभी भी विनिर्देश सीमाओं के भीतर भागों का उत्पादन कर सकते हैं।
सतह की स्थिति और सामग्री का आकलन
इंजेक्शन टूलिंग स्टील की सतह की स्थिति सीधे भाग के सतह के फ़िनिश और आयामी स्थिरता को प्रभावित करती है। कैविटी की सतह पर संक्षारण, ऑक्सीकरण या पिटिंग मॉल्डेड भागों पर दोषों को स्थानांतरित कर देती है। संक्षारण की पहचान जल्दी करने से सतह के क्षरण के अपरिवर्तनीय होने से पहले लक्षित उपचार संभव हो जाता है। इंजेक्शन टूलिंग में संभाले गए सामग्री—विशेष रूप से आर्द्रता-अवशोषक राल और संक्षारक योजक—उचित सुरक्षात्मक उपायों के अभाव में क्षरण को तेज़ कर देते हैं।
मोल्ड स्टील की स्थिति का आकलन करते समय तनाव से उत्पन्न दरारों की जाँच करना आवश्यक है, विशेष रूप से इजेक्टर पिन के छिद्रों और कोर के किनारों के आसपास, जहाँ तनाव केंद्रित होता है। उच्च-मात्रा उत्पादन चक्र ऊष्मीय और यांत्रिक तनाव उत्पन्न करते हैं, जो समय के साथ छोटी दरारों को शुरू कर देते हैं। डाई पेनिट्रेंट परीक्षण या अल्ट्रासोनिक विधियों के माध्यम से दरारों की जल्दी पहचान मोल्ड की आकस्मिक विफलता को रोकती है। इन मुद्दों का समाधान नियोजित रखरखाव के दौरान करने से अचानक उत्पादन बंद होने और टूल के टूटे हुए भागों के कारण गुणवत्ता संबंधी दोषों से बचा जा सकता है।
मरम्मत, पुनर्स्थापना और घटक प्रतिस्थापन
रणनीतिक मरम्मत और पुनर्कार्य योजना
इंजेक्शन टूलिंग को मरम्मत करने या प्रतिस्थापित करने का निर्णय लेना एक महत्वपूर्ण व्यावसायिक निर्णय है, जो लागत और उत्पादन कार्यक्रम दोनों को प्रभावित करता है। कैविटी सतहों पर हल्के पहनावे को पॉलिश करके या पुनः कोटिंग करके संरचनात्मक अखंडता को बिना समझौता किए ठीक किया जा सकता है। गहरी आयामी हानि के मामले में कैविटी भरना, पुनः तैयार करना और पुनः कठोर करना आवश्यक हो सकता है। निर्धारित उत्पादन अंतराल के दौरान मरम्मत की योजना बनाने से कार्यक्रम पर प्रभाव कम होता है और जल्दबाजी में की गई रखरखाव की गलतियों को रोका जाता है, जो अक्सर अपूर्ण पुनर्कार्य का कारण बनती हैं।
इंजेक्शन टूलिंग की मरम्मत के लिए लागत-लाभ विश्लेषण में फॉर्म के शेष उपयोगी जीवन, क्षति की सीमा और प्रतिस्थापन की तुलना में मरम्मत की लागत को ध्यान में रखा जाता है। जो फॉर्म अपने जीवनकाल के अंत के करीब पहुँच गई है, उसकी महँगी मरम्मत का औचित्य स्थापित करना कठिन हो सकता है, जबकि जिस फॉर्म का जीवनकाल मध्य में है और जिसमें घिसावट हुई है, उसकी बहाली में निवेश का औचित्य स्थापित होता है। टूल शॉप्स से परामर्श करना और मरम्मत का इतिहास दस्तावेज़ित करना आपके समग्र टूल पोर्टफोलियो में इन निर्णयों को सुसंगत रूप से लेने में सहायता करता है।
घटकों का प्रतिस्थापन और प्रदर्शन अनुकूलन
इंजेक्शन टूलिंग में इजेक्टर पिन, रिटर्न पिन, स्ट्रिपर प्लेट्स और कूलिंग इंसर्ट्स कोर मोल्ड संरचना की तुलना में तेज़ी से घिस जाते हैं। इन घिसे हुए घटकों को प्रतिस्थापित करने से प्रदर्शन बहाल होता है और मोल्ड कैविटी को द्वितीयक क्षति से बचाया जाता है। विफलता से पहले उच्च-घिसावट वाले घटकों का निवारक प्रतिस्थापन अप्रत्याशित अवरोध को कम करता है और भाग की गुणवत्ता को स्थिर रखता है। आधुनिक इन्जेक्शन टूलिंग डिज़ाइन अक्सर रखरखाव और प्रतिस्थापन चक्रों को सरल बनाने के लिए विशेष रूप से मॉड्यूलर घटकों को शामिल करते हैं।
मरम्मत के दौरान ढलवां सामग्री के सामग्री या सतह उपचार में सुधार करना इंजेक्शन टूलिंग के प्रदर्शन में सुधार के अवसर को दर्शाता है। कठोर-एनील्ड इस्पात, नाइट्राइड कोटिंग्स, या संक्षारण-प्रतिरोधी प्लेटिंग चुनौतीपूर्ण अनुप्रयोगों में ढलवां के जीवनकाल को बढ़ाती हैं। सामग्री के प्रकार और उत्पादन इतिहास के आधार पर उचित सुधारों का चयन करना मरम्मत के निवेश के मूल्य को अधिकतम करता है और भविष्य की रखरखाव की आवृत्ति को कम करता है।
अक्सर पूछे जाने वाले प्रश्न
इंजेक्शन टूलिंग का रखरखाव के लिए कितनी बार निरीक्षण किया जाना चाहिए?
अधिकांश निर्माताओं को ५,००० से १०,००० उत्पादन चक्रों के बाद इंजेक्शन टूलिंग का निरीक्षण करने का लाभ होता है, हालाँकि आवृत्ति सामग्री के प्रकार, ढलवां की जटिलता और भाग विनिर्देशों पर निर्भर करती है। उच्च-तापमान या कठोर सामग्री के लिए अधिक बार निरीक्षण की आवश्यकता हो सकती है। एक आधारभूत निरीक्षण अनुसूची स्थापित करना और वास्तविक घिसावट के पैटर्न के आधार पर उसे समायोजित करना उपकरण के अनुकूल स्वास्थ्य और सुसंगत भाग गुणवत्ता सुनिश्चित करता है।
कौन से संकेत यह दर्शाते हैं कि इंजेक्शन टूलिंग को तत्काल रखरखाव की आवश्यकता है?
ढलाई के भागों पर दिखाई देने वाली सतह की कमियाँ, विनिर्देशन सीमाओं के बाहर आकार में बदलाव, अप्रत्याशित रूप से चक्र समय में वृद्धि, या ढलाई के गुफा भाग में दिखाई देने वाली क्षति — ये सभी तुरंत संकेत हैं कि इंजेक्शन टूलिंग को ध्यान देने की आवश्यकता है। फ्लैश, सिंक मार्क्स और सतह के गुणवत्ता में कमी अक्सर ढलाई में पहनने या ठंडा करने की कम कार्यक्षमता को दर्शाती हैं। इन संकेतों को तुरंत संबोधित करने से घटना के भयानक ढलाई विफलता में बदलने से रोका जा सकता है।
उचित रखरखाव इंजेक्शन टूलिंग के जीवनकाल को काफी लंबा कर सकता है क्या?
हाँ, व्यवस्थित रोकथाम रखरखाव, प्रतिक्रियाशील रखरखाव की तुलना में इंजेक्शन टूलिंग के जीवनकाल को ३० से ५० प्रतिशत या उससे भी अधिक बढ़ा देता है। नियमित सफाई, ठंडा करने की प्रणाली का प्रबंधन, समय पर घटकों का प्रतिस्थापन और पहनने को जल्दी संबोधित करना — ये सभी उपकरण की उत्पादकता को अधिकतम करते हैं। जो सुविधाएँ संरचित रखरखाव कार्यक्रमों में निवेश करती हैं, वे हज़ारों अतिरिक्त उत्पादन चक्रों के दौरान बढ़े हुए उपकरण जीवनकाल और स्थिर भाग गुणवत्ता के माध्यम से रखरखाव की लागत को वसूल कर लेती हैं।