
 EN



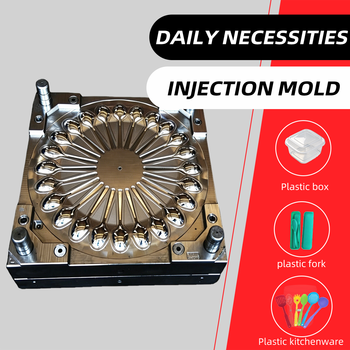
Підтримка інструменту для лиття під тиском є основоположною умовою досягнення постійної якості виробів і максимізації прибутковості ваших операцій лиття. Без належних протоколів технічного обслуговування навіть високоточний інструмент для лиття під тиском з часом зношується, що призводить до розбіжностей у розмірах, дефектів поверхні та зростання кількості браку. Зв’язок між систематичним технічним обслуговуванням і якістю виробів є прямим і піддається вимірюванню, тому догляд за інструментом є обов’язковим елементом оперативної діяльності, а не факультативним завданням.
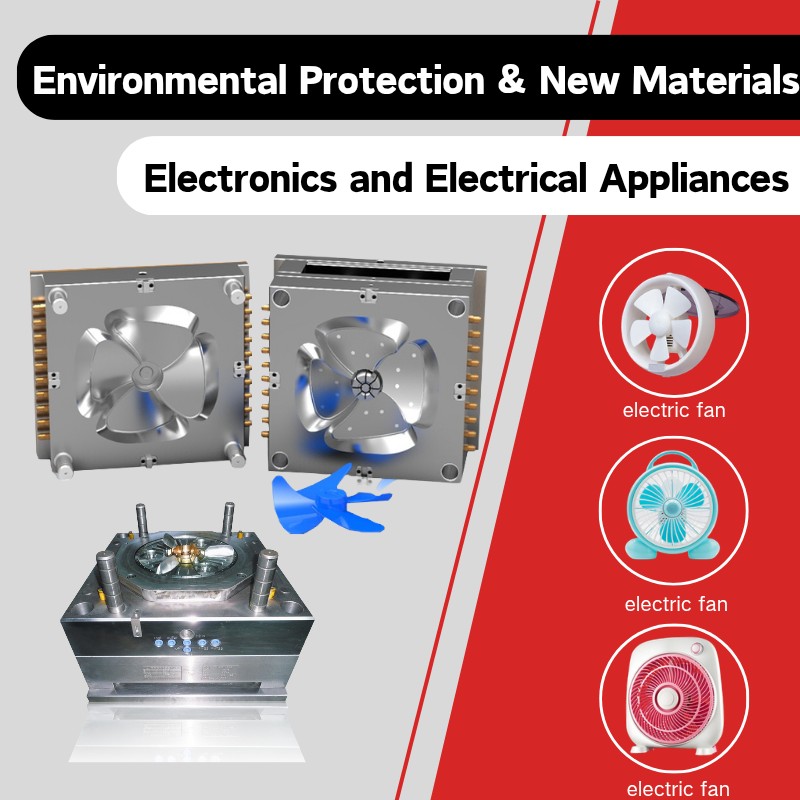
Комплексна стратегія технічного обслуговування інструментів для лиття під тиском охоплює профілактичні заходи, регулярні перевірки, протоколи очищення та своєчасний ремонт. Виробничі потужності, які впроваджують структуровані програми технічного обслуговування, спостерігають меншу кількість відмов форм, зниження перерв у виробництві та збереження розмірної точності протягом усього циклу виробництва. Розуміння специфічних вимог, що пред’являються до інструментів для лиття під тиском під час високотемпового виробництва, допомагає визначити, які заходи з технічного обслуговування найбільш ефективно впливають на якість виробів та термін служби інструментів.
Основні практики технічного обслуговування інструментів для лиття під тиском
Розробка графіка профілактичного технічного обслуговування
Профілактичне обслуговування інструментів для лиття під тиском ґрунтується на часовому та цикловому підходах. Замість того щоб чекати, поки виникнуть помітні проблеми, планові перевірки через регулярні інтервали дозволяють ранньо виявити знос. Більшість виробників проводять перевірку інструментів для лиття під тиском після кожних 5 000–10 000 циклів — залежно від типу матеріалу, складності форми та специфікацій виробу. Така частота забезпечує своєчасне усунення незначних несправностей до того, як вони погіршать якість виробів або спричинять неочікувані простої.
Документування діяльності з технічного обслуговування створює цінну базову інформацію для розуміння поведінки вашого конкретного інструментарію для лиття під тиском. Фіксація даних про температуру, тривалість циклів, партії матеріалів та будь-яких аномалій, спостережених під час виробництва, допомагає виявити зароджувальні тенденції. Коли певна форма демонструє постійні проблеми або прискорене зношування, історичні записи розкривають закономірності, що спрямовують цільові заходи. Такий підхід, заснований на даних, перетворює технічне обслуговування з припущення на точну діяльність, узгоджену з реальною продуктивністю інструментарію.
Керування системами очищення та охолодження
Залишкове накопичення полімеру всередині інструментів для лиття під тиском знижує ефективність охолодження й призводить до виникнення «гарячих точок», що погіршують якість виробів. Регулярне очищення видаляє залишки з каналів охолодження, литників і поверхонь формувальної порожнини. Використання відповідних розчинників та методів очищення запобігає пошкодженню сталі форми й забезпечує повне видалення відкладень. Забивання каналів охолодження безпосередньо підвищує температуру форми, що призводить до збільшення розмірів і погіршення якості поверхні відлитих виробів.
Ефективність системи охолодження нерозривно пов’язана з ефективністю інструментів для лиття під тиском. Підтримка належних швидкостей потоку охолоджувальної рідини, контролю температури та прохідності каналів забезпечує рівномірне відведення тепла з усіх зон формувальної порожнини. Коли охолодження виходить із ладу в одному секторі інструментів для лиття під тиском, ця порожнина виробляє деталі, розміри яких відрізняються від інших деталей у тій самій формі, що призводить до додаткових витрат на сортування та доробку. Контроль якості охолоджувальної рідини, швидкості її потоку та регулювання температури запобігає таким неузгодженостям у якості.
Стратегії огляду та оцінки зносу
Протоколи візуального й розмірного огляду
Регулярний візуальний огляд поверхонь литтєвих інструментів виявляє шаблони зносу, корозію та пошкодження, що впливають на якість виробів. Аналіз поверхонь порожнин, витискних штирів, ковзних елементів та литтєвих отворів дозволяє виявити ділянки, де накопичується знос. Зміни шорсткості поверхні свідчать про деградацію матеріалу, а видимі подряпини чи заїдання вказують на потенційне утворення заусіниць або зростання розмірів. Багато випадків втрати якості походять із шаблонів зносу, які помітні під час огляду, тож такі оцінки є обов’язковими компонентами забезпечення якості.
Вимірювання розмірів порожнини та елементів форми встановлює базові параметри, з якими порівнюються подальші перевірки. Періодичні сканування координатно-вимірювальною машиною (CMM) або оптичні вимірювання виявляють зміни розмірів, спричинені зносом, корозією або попереднім ремонтом. Спостереження за розмірами порожнини протягом сотень тисяч циклів дозволяє визначити швидкість деградації, характерну саме для вашого інструменту для лиття під тиском. Ці дані допомагають ухвалювати рішення щодо моменту, коли необхідно провести повторну обробку, а також щодо того, чи можуть наявні форми далі виготовляти деталі в межах заданих специфікацій.
Стан поверхні та оцінка матеріалу
Стан сталі для литтєвих інструментів безпосередньо впливає на якість поверхні виробів та їх розмірну стабільність. Корозія, окислення або точкова корозія на поверхнях порожнин передають дефекти відлитим деталям. Виявлення корозії на ранніх етапах дозволяє застосувати цільове лікування до того, як деградація поверхні стане незворотною. Матеріали, що обробляються в литтєвих інструментах, зокрема гігроскопічні смоли та корозійні добавки, прискорюють деградацію, якщо не застосовано відповідних захисних заходів.
Оцінка стану сталі форми включає перевірку на наявність тріщин від напруження, особливо навколо отворів для витискних штирів та кромок серцевин, де концентруються напруження. Цикли високопродуктивного виробництва створюють теплове й механічне навантаження, яке з часом призводить до утворення малих тріщин. Раннє виявлення тріщин за допомогою капілярного контролю або ультразвукових методів запобігає катастрофічному виходу форми з ладу. Усунення цих проблем під час планового технічного обслуговування уникне раптових зупинок виробництва та виходу продукції з вадами через пошкоджені ділянки інструменту.
Ремонт, відновлення та заміна компонентів
Стратегічне планування ремонту та доопрацювання
Визначення того, коли інструмент для лиття під тиском потребує ремонту чи заміни, є критичним бізнес-рішенням, що впливає як на витрати, так і на графіки виробництва. Незначне зношування поверхонь порожнини можна усунути поліруванням або нанесенням нового покриття без порушення структурної цілісності. Більш глибоке втрати розмірів може вимагати заповнення порожнини, повторної підготовки та занової загартовки. Планування ремонтів у періоди запланованих перерв у виробництві мінімізує вплив на графік і запобігає поспішним рішенням щодо технічного обслуговування, які часто призводять до неповного доопрацювання.
Аналіз співвідношення витрат і ефекту при ремонті ін’єкційного оснащення враховує залишковий термін корисного використання форми, ступінь пошкодження та вартість заміни порівняно з вартістю ремонту. Форма, що наближається до кінця терміну експлуатації, може не виправдовувати дорогого ремонту, тоді як форма середнього терміну експлуатації, яка піддається зносу, виправдовує інвестиції в її відновлення. Консультації з майстернями оснащення та документування історії ремонтів допомагають узгоджено приймати такі рішення в межах усього вашого парку оснащення.
Заміна компонентів та оптимізація продуктивності
Витискні штирі, штирі повернення, зняттявальні плити та вставки системи охолодження в ін’єкційному оснащенні зношуються швидше, ніж основна конструкція форми. Заміна цих зношених компонентів відновлює продуктивність й запобігає вторинним пошкодженням порожнини форми. Профілактична заміна компонентів з високим ступенем зносу до їх виходу з ладу зменшує неочікувані простої й забезпечує сталість якості виробів. Сучасні injection tooling конструкції часто передбачають модульні компоненти спеціально для спрощення технічного обслуговування та циклів заміни.
Оновлення матеріалів форм або поверхневих покриттів під час ремонту є можливістю поліпшити ефективність ін’єкційного інструменту. Сталі з високою твердістю після відпалу, нітридні покриття або корозійностійкі гальванічні покриття збільшують термін служби форм у складних умовах експлуатації. Вибір відповідних оновлень на основі типу матеріалу та історії виробництва максимізує ефективність інвестицій у ремонт і зменшує частоту майбутнього технічного обслуговування.
Часті запитання
Як часто слід перевіряти ін’єкційний інструмент у цілях технічного обслуговування?
Більшість виробників отримують перевагу від перевірки ін’єкційного інструменту після 5 000–10 000 циклів виробництва, хоча частота залежить від типу матеріалу, складності форми та специфікацій виробів. Матеріали, що працюють при високих температурах або мають абразивні властивості, можуть вимагати частіших перевірок. Встановлення базового графіку перевірок і його коригування з урахуванням реальних патернів зносу забезпечує оптимальний стан інструменту та стабільну якість виробів.
Які ознаки вказують на те, що ін’єкційний інструмент потребує негайного технічного обслуговування?
Видимі дефекти поверхні на литих деталях, відхилення розмірів за межі заданих допусків, неочікуване збільшення тривалості циклу або видимі пошкодження порожнини форми — це негайно вказують на те, що інструмент для лиття під тиском потребує уваги. Заїдання (флеш), впадини та погіршення якості поверхні часто свідчать про знос або неефективне охолодження форми. Негайне усунення цих ознак запобігає їхньому загостренню й катастрофічному виходу інструменту з ладу.
Чи може належне технічне обслуговування значно подовжити термін експлуатації інструменту для лиття під тиском?
Так, системне профілактичне обслуговування подовжує термін експлуатації інструменту для лиття під тиском на 30–50 відсотків або більше порівняно з реагуючими методами обслуговування. Регулярне очищення, контроль системи охолодження, своєчасна заміна компонентів та раннє усунення зносу максимізують продуктивність інструменту. Підприємства, що інвестують у структуровані програми технічного обслуговування, повертають витрати на обслуговування завдяки подовженому терміну служби інструменту та стабільній якості виробів протягом тисяч додаткових циклів виробництва.