
 EN



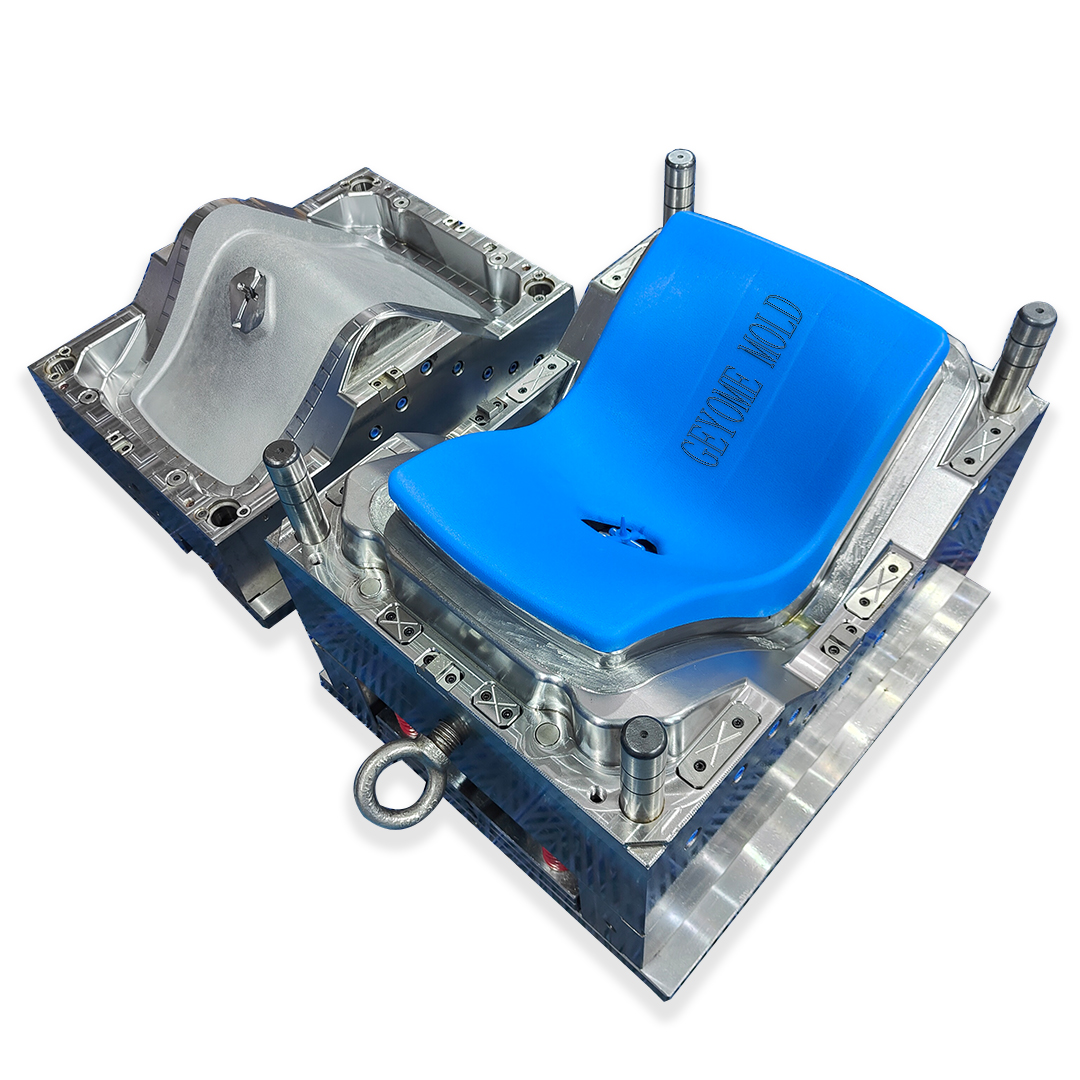
تمثل أدوات الحقن واحدة من أكثر الاستثمارات حيويةً في التصنيع الحديث، إذ تُمكّن الشركات من إنتاج مكونات بلاستيكية عالية الحجم بدقةٍ واتساقٍ استثنائيين. سواء كنت تطلق خط إنتاج جديدًا أو تحسّن الإنتاج القائم، فإن فهم أساسيات أدوات الحقن يؤثر مباشرةً في ميزتك التنافسية وتكاليف الإنتاج والوقت اللازم لإدخال المنتج إلى السوق. ويقتضي إتقان أدوات الحقن امتلاك معرفةٍ بمبادئ التصميم واختيار المواد وعمليات التصنيع ومعايير مراقبة الجودة التي تميّز رواد القطاع عن المنتجين العاديين.
تبدأ الرحلة نحو إتقان قوالب الحقن بالاعتراف بأن كل تفصيلٍ يهم، بدءًا من ترتيب التجويف ووصولًا إلى تكوين قنوات التبريد. ويُدرك المصنعون المحترفون أن نجاح قوالب الحقن يتوقف على التخطيط المنظَّم، ومعرفة علوم المواد، والتحسين المستمر للعمليات. ويُقدِّم هذا الدليل الشامل شرحًا مُفصَّلًا لكل مرحلة أساسية في تطوير قوالب الحقن، مع تقديم رؤى قابلة للتطبيق تحوِّل التصاميم النظرية إلى قوالب جاهزة للإنتاج، قادرة على ضمان الجودة المتسقة وتحقيق الأهداف التجارية الطموحة.
المبادئ التأسيسية لتصميم قوالب الحقن
فهم المفاهيم الأساسية لقوالب الحقن
يبدأ تصميم قوالب الحقن بفهم كيفية تدفق البلاستيك وتبريده وتصلّبه داخل تجويف القالب. ويعتمد التصميم الفعّال لقوالب الحقن على استراتيجية البوابات، التي تُحدِّد الطريقة التي يدخل بها البلاستيك المنصهر إلى التجويف، وتؤثِّر في جودة القطعة النهائية. ويضمّ التصميم الجيِّد لقوالب الحقن عدَّة بوابات في المكوِّنات المعقدة، وأنظمة قنوات متوازنة تحقِّق توزيعاً متجانساً للضغط، وسمكاً محسوباً بدقة للجدران يعزِّز التبريد الموحَّد. ويجب أن يأخذ المهندسون المتخصِّصون في قوالب الحقن في حسبانهم معدلات الانكماش، وخصائص التدفُّق الخاصة بكل مادة، والتسامحات البعدية التي تتطلّبها التطبيقات النهائية. والمبدأ الأساسي الذي يستند إليه كل تصميم لقوالب الحقن هو أن هندسة القالب تتحكَّم مباشرةً في الخصائص الميكانيكية، ونوعية السطح، والدقة البعدية لكل قطعة مُشكَّلة.
اختيار المادة وأداء قوالب الحقن
يُعَدُّ اختيار مواد القوالب الملائمة قراراً محورياً في تصميم أدوات الحقن، ويؤثِّر مباشرةً في عمر الأداة، والطاقة الإنتاجية، وجودة القطع المُصنَّعة. وتتفاوت درجات الفولاذ المستخدمة في أدوات الحقن من فولاذ أدوات مُصلَّبٍ قادرٍ على تحمل ملايين الدورات، إلى بدائل ألمنيوم أخفّ صلابةً، ومناسبةٍ لتشغيل النماذج الأولية أو الكميات الصغيرة من الإنتاج. ويجب على المتخصصين في مجال أدوات الحقن أن يوازنوا بين صلادة المادة، وموصليتها الحرارية، ومقاومتها للتآكل، وتعقيد عمليات التشغيل الآلي، من جهة، والميزانية المخصصة للمشروع وتوقعات الإنتاج من جهة أخرى. كما أن إدخال قطع نحاس-بريليوم في تجاويف أدوات الحقن يحسِّن كفاءة التبريد تحسيناً كبيراً، ما يقلِّل زمن الدورة ويسهِّل الالتزام بجداول إنتاج أسرع. والعلاقة بين اختيار مادة القالب وأداء أداة الحقن علاقة مباشرة: فالمواد الأشد صلابةً والأفضل أداءً حرارياً في أدوات الحقن تتيح سرعات إنتاج أعلى، وتحمُّلات أكثر دقةً، وتمديد عمر الأداة قبل الحاجة إلى الصيانة.
تدفق عمل عملية التصنيع وتنفيذ قوالب الحقن
التصميم بمساعدة الحاسوب ومحاكاة قوالب الحقن
يعتمد تطوير أدوات الحقن الحديثة بشكل كبير على برامج تصميم بمساعدة الحاسوب المتطورة وتكنولوجيا المحاكاة التي تتوقع سلوك القوالب قبل بدء التصنيع الفعلي. وتُحدِّد محاكاة أدوات الحقن العيوب المحتملة مثل النقص في التعبئة، والانطباعات الغائرة، والالتواء، وخطوط اللحام، والتي كانت تتطلب خلاف ذلك إجراء دورات باهظة الثمن من النماذج الأولية. ويُظهر التحليل الحراري داخل برامج أدوات الحقن النقاط الساخنة التي تحتاج فيها قنوات التبريد إلى تحسين، ما يسمح للمهندسين بتحسين أوقات الدورة قبل بدء التشغيل الآلي. كما يتحقق التحليل الجرياني الخاص بأدوات الحقن من أن مواقع المنافذ وأحجام القنوات الرئيسية تحافظ على الضغط الكافي طوال عملية التعبئة. ويستخدم محترفو أدوات الحقن ذوي الجودة العالية بيانات المحاكاة لتحديد المعايير الأساسية لمُشغِّلي آلات الحقن، مما يقلل بشكل كبير من وقت الإعداد ومعدلات الهدر أثناء إطلاق الإنتاج. وتحول هذه المقاربة الرقمية لأدوات الحقن حالة عدم اليقين إلى قابلية التنبؤ، ما يجعل عملية التصنيع أكثر كفاءة وموثوقية.
التشغيل الدقيق والتطوير التجويفي
تتطلب تنفيذ تصاميم أدوات الحقن معدات تصنيع متقدمة قادرة على تحقيق تسامحات دقيقة جدًّا وهندسات معقَّدة تفرضها التطبيقات الحديثة. وتُشكِّل تقنيات التصنيع باستخدام الحاسوب (CNC) والتصنيع بالتفريغ الكهربائي (EDM) والقطع عالي السرعة العمود الفقري لتصنيع أدوات الحقن الاحترافي. ويجب أن تحافظ تجاويف أدوات الحقن على الدقة البُعدية ضمن أجزاء من المليمتر، ما يستلزم برمجيين متمرسين وأجهزةً مُصنَّفة بدقةٍ وتحت صيانةٍ دوريةٍ مشدَّدة. وتؤثِّر جودة تشطيب السطح في أدوات الحقن تأثيرًا مباشرًا في الجاذبية الجمالية والأداء الوظيفي للأجزاء المُحقونة؛ إذ تُنتج الأسطح المصقولة لأدوات الحقن تشطيباتٍ فائقةً وتُحرِّر المكونات المُحقونة بسلاسةٍ أكبر. كما أن تحسين مسار الأداة أثناء تصنيع أدوات الحقن يقلِّل وقت الإنتاج ويمدِّد عمر الأداة، ما يجعل عملية التصنيع اقتصاديةً من حيث التكلفة سواءً في التشغيلات التجريبية الصغيرة أو في الإنتاج الضخم. وتلتزم ورش تصنيع أدوات الحقن المتخصِّصة بضوابط بيئية صارمة، وجدول صيانة دوري، وتحقق جودةٍ رصينةٍ في جميع مراحل عمليات التصنيع لضمان الالتزام الدائم بالمواصفات.
ضمان الجودة وتحسين أداء قوالب الحقن
التحقق من الأبعاد واختبار قوالب الحقن
تُعَدُّ التحقُّقات الشاملة للأبعاد مرحلةً إلزاميةً لا يمكن التنازل عنها في ضمان جودة قوالب الحقن، وذلك لضمان إنتاج القوالب لأجزاءٍ تتوافق مع مواصفات العميل منذ أول دفعة إنتاج. وتوفِّر آلات القياس الإحداثي (CMM) والماسحات الضوئية الليزرية والأنظمة البصرية وثائق دقيقةً عن أبعاد تجويف قوالب الحقن مقارنةً بالمعايير التصميمية الأصلية. ويقوم خبراء قوالب الحقن بتنفيذ بروتوكولات فحص القطعة الأولى، وإنتاج عيّنات تجريبية في ظروف خاضعة للرقابة للتحقق من تصميم المنافذ، وفعالية أنظمة التبريد، وافتراضات توزيع الضغط. كما يُظهر البيانات البُعدية التي تُجمع أثناء التحقق من قوالب الحقن أي انحرافاتٍ تتطلب تعديلًا قبل نشر القالب في الإنتاج الكامل. وتمنع هذه الإجراءات الاختبارية ضمن نظم جودة قوالب الحقن حدوث أعطال مكلفة في الميدان، أو استرجاع الطلبات من العملاء، أو الإضرار بالسمعة الناتجة عن قوالب لم تُخضع لاختبارات تحقق كافية. وبالمقارنة، فإن اكتشاف عيوب قوالب الحقن مبكرًا أثناء اختبارات القبول يكلِّف أقل بكثيرٍ من اكتشاف المشكلات بعد دخول آلاف القطع إلى سلسلة التوريد.
تحسين العمليات وطول عمر قوالب الحقن
يَتطلّب تحقيق أقصى عائد استثماري من قوالب الحقن تحسينًا منهجيًّا لمُعايير الصب، واستراتيجيات التبريد، وبروتوكولات الصيانة التي تطيل مدة العمر الإنتاجي للقوالب. ويتعاون مشغلو خط الإنتاج مع مهندسي العمليات لضبط دقيق لضغط الحقن، ودرجة حرارة القالب، وزمن التبريد، ومدة الدورة، وذلك باستخدام البيانات المُجمَّعة من حساسات قوالب الحقن وقياسات الأجزاء. وتتتبّع أنظمة مراقبة أداء قوالب الحقن مؤشرات الإنتاج لكل تجويف على حدة، ما يسمح باكتشاف اللحظة التي يحتاج فيها أي تجويف إلى إصلاح أو استبدال. وتشمل الصيانة الاستراتيجية لقوالب الحقن التنظيف الدوري، وغسل قنوات التبريد، واستبدال النوى، وإعادة صقل التجاويف، وهي إجراءات تمنع التدهور التدريجي. وبما أنّ عمر قوالب الحقن يمتد عادةً إلى ملايين الدورات عندما تطبّق المرافق جداول صيانة منضبطة وبرامج تدريبٍ فعّالة للمشغلين. أما الشركات التي تنظر إلى قوالب الحقن على أنها أصول تصنيعية استراتيجية بدلًا من أدوات تُستعمل لمرة واحدة، فهي تحقّق اقتصاديات وحدة أفضل، وجودة أكثر اعتمادية، وموقع تنافسي أقوى في أسواقها.
الأسئلة الشائعة
ما العوامل التي تؤثر أكثر ما يكون على تكلفة قوالب الحقن ومدة التوريد؟
تعقيد قوالب الحقن، وهندسة القطعة، وعدد التجاويف، واختيار المادة، والتشطيبات السطحية المطلوبة تُعَدُّ العوامل الرئيسية المؤثرة في التكلفة. وتتراوح مدد التوريد عادةً بين أربعة وأثنى عشر أسبوعاً، وذلك حسب درجة تعقيد قوالب الحقن وقدرة الورشة الحالية. فتقلل المكونات ذات الهندسات البسيطة وعدد التجاويف القليل من تكلفة قوالب الحقن وتسرّع التسليم، بينما تزيد الأجزاء ذات التفاصيل الدقيقة أو التحملات الضيقة أو المتطلبات الجمالية من التكلفة والمدة معاً. وقد تُصنع قوالب الحقن الأولية المستخدمة في الإنتاج التجريبي من الألومنيوم الأدنى صلادةً لتقليل التكلفة، أما قوالب الحقن الإنتاجية فهي تُصنع عموماً من الفولاذ لإدارة متطلبات الدورات العالية الحجم. ويمكن أن يساعد الاستشارة المبكرة مع خبراء قوالب الحقن في تحديد فرص خفض التكلفة دون المساس بجودة القطعة.
كيف يؤثر تصميم نظام التبريد داخل قوالب الحقن على كفاءة الإنتاج؟
يُعَدُّ تصميم نظام التبريد أحد أهم عوامل قوالب الحقن المؤثِّرة في زمن الدورة وجودة القطعة وحجم الإنتاج. وتقلِّل القنوات المبرِّدة المصمَّمة بدقة داخل قوالب الحقن من زمن الدورة بنسبة تتراوح بين ثلاثين وخمسين في المئة مقارنةً بالتصاميم غير الكافية التبريد، ما يضاعف سعة الإنتاج مباشرةً. كما تحافظ قوالب الحقن المزوَّدة بأنظمة تبريد مُحسَّنة على درجات حرارة أكثر انتظاماً في القالب، مما يقلِّل الإجهاد الحراري الذي يؤدي إلى فشل القالب وتشوُّه التجويف. وتُحسِّن إدخالات البريليوم النحاسية الموضعَة بذكاء داخل دوائر التبريد الخاصة بقوالب الحقن من التوصيل الحراري، ما يسمح بإزالة الحرارة بشكل أسرع وإكمال الدورة بشكل أسرع. وغالباً ما تتضمَّن قوالب الحقن المتقدِّمة وحدات للتحكم في درجة الحرارة تحافظ على درجات حرارة القالب بدقة طوال يوم الإنتاج، لضمان ثبات أبعاد القطعة وجودة سطحها من أول قطعة مُحقونة حتى آخر واحدة.
متى يجب أن تستثمر الشركات في قوالب الحقن الجديدة مقابل الحفاظ على القوالب الحالية؟
تعتمد القرارات المتعلقة بإيقاف تشغيل قوالب الحقن الحالية والاستثمار في قوالب بديلة على حالة القوالب الحالية، وحجم الإنتاج المتوقع، ومدة الطلب في السوق. وتصبح استبدال القوالب مبرَّرًا اقتصاديًّا عندما تتطلَّب قوالب الحقن إصلاحاتٍ متكرِّرةً بشكلٍ متزايد، أو تُنتج نسب هدر أعلى، أو لا تستطيع الحفاظ على التحملات الأبعاد ضمن المواصفات المطلوبة من العميل. وقد يبرِّر التقدُّم في تقنيات قوالب الحقن والتحسُّن في المواد الاستثمار في قوالب جديدة إذا أدى ذلك إلى خفض أوقات الدورة بشكلٍ كبير أو تمكين إنتاج تصاميم أجزاء محسَّنة. وإذا تجاوزت توقعات حجم الإنتاج سعة قوالب الحقن الحالية، فإن إضافة تجاويف جديدة أو قوالب حقن إضافية يوسع الإنتاج دون تعطيل التشغيل الجاري. وينبغي أن تسجِّل المرافق مقاييس أداء قوالب الحقن بطريقة منهجية، ما يمكِّن من اتخاذ قراراتٍ مبنية على البيانات وتوازن بين استثمارات الصيانة والجدوى الاقتصادية للاستبدال طوال دورة حياة القالب الكاملة.