
 EN



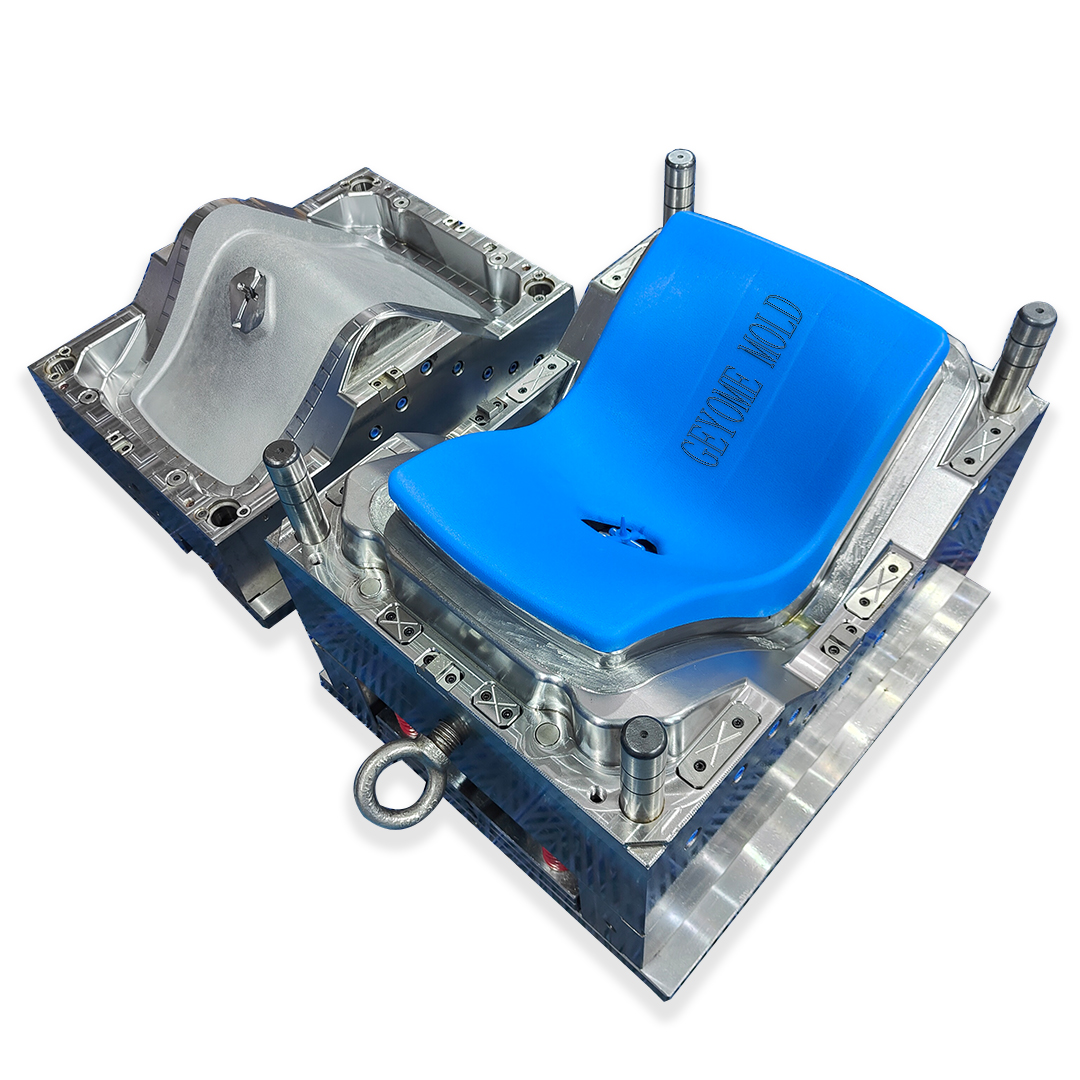
ابزارهای تزریقی یکی از حیاتیترین سرمایهگذاریها در تولید مدرن هستند و به کسبوکارها امکان تولید اجزای پلاستیکی با حجم بالا را با دقت و یکنواختی استثنایی میدهند. آیا قصد راهاندازی خط تولید جدیدی را دارید یا تولید موجود خود را بهینهسازی میکنید، درک اصول ابزارهای تزریقی بهطور مستقیم بر مزیت رقابتی، هزینههای تولید و زمان لازم برای عرضه محصول در بازار تأثیر میگذارد. تسلط بر ابزارهای تزریقی نیازمند آگاهی از اصول طراحی، انتخاب مواد، فرآیندهای ساخت و استانداردهای کنترل کیفیت است که تولیدکنندگان پیشرو را از تولیدکنندگان معمولی جدا میکند.
سفر یادگیری ابزارهای تزریق از شناخت این واقعیت آغاز میشود که هر جزئیاتی — از چیدمان حفرهها تا پیکربندی کانالهای خنککننده — اهمیت دارد. سازندگان حرفهای میدانند که موفقیت ابزارهای تزریق به برنامهریزی سیستماتیک، دانش علوم مواد و بهبود مستمر فرآیند بستگی دارد. این راهنمای جامع، شما را از طریق هر مرحلهٔ ضروری توسعهٔ ابزارهای تزریق هدایت میکند و بینشهای قابل اجرا ارائه میدهد که طرحهای مفهومی را به قالبهای آمادهٔ تولید تبدیل میکند؛ قالبهایی که قادرند کیفیت پایداری را تضمین کرده و اهداف تجاری سختگیرانه را برآورده سازند.
اصول اساسی طراحی ابزارهای تزریق
درک مفاهیم اصلی ابزارهای تزریق
طراحی ابزارهای تزریق با درک جریان پلاستیک، سردشدن و انجماد آن در حفره قالب آغاز میشود. اساس طراحی مؤثر ابزارهای تزریق، استراتژی دروازهگذاری (گیتینگ) است که نحوه ورود پلاستیک مذاب به حفره را تعیین کرده و بر کیفیت نهایی قطعه تأثیر میگذارد. ابزارهای تزریق خوب، در قطعات پیچیده دارای چندین دروازه هستند، سیستمهای شیاری متوازنی دارند که توزیع فشار را یکنواخت میکنند و ضخامت دیوارهای محاسبهشدهای دارند که سردشدن یکنواخت را تضمین میکند. مهندسان متخصص در زمینه ابزارهای تزریق باید نرخهای انقباض، ویژگیهای جریان خاص مواد و تحملهای ابعادی را که کاربرد نهایی میطلبد، در نظر بگیرند. اصل اساسی کلیه طراحیهای ابزار تزریق این است که هندسه قالب، ویژگیهای مکانیکی، پرداخت سطحی و دقت ابعادی هر قطعه تزریقشده را بهطور مستقیم کنترل میکند.
انتخاب ماده و عملکرد ابزارهای تزریق
انتخاب مواد مناسب برای ساخت قالب، تصمیمی کلیدی در ساخت ابزارهای تزریق است که بر طول عمر ابزار، ظرفیت تولید و کیفیت قطعات تأثیر میگذارد. درجههای فولادی بهکاررفته در ابزارهای تزریق از فولادهای ابزار سختشده که قادر به تحمل میلیونها سیکل هستند تا آلومینیومهای نرمتر—که برای نمونهسازی یا تولید حجم کم مناسباند—متغیرند. متخصصان ابزارهای تزریق باید سختی ماده، هدایت حرارتی، مقاومت در برابر خوردگی و پیچیدگی ماشینکاری را در مقابل بودجه پروژه و پیشبینیهای تولید متعادل کنند. درج قطعات مس-بریلیوم در حفرههای ابزارهای تزریق، بازده سیستم خنککننده را بهطور چشمگیری افزایش میدهد، زمان سیکل را کاهش میدهد و امکان تسریع برنامههای تولید را فراهم میسازد. ارتباط بین انتخاب ماده قالب و عملکرد ابزار تزریق مستقیم است: مواد سختتر و ازنظر حرارتی برتر در ابزارهای تزریق، سرعت تولید بالاتر، دقت ابعادی بهتر و طول عمر ابزار طولانیتری را قبل از نیاز به نگهداری فراهم میکنند.
گردش کار فرآیند تولید و اجراي ابزار قالبريزي
طراحي به کمک رايانه و شبیهسازی ابزار قالبريزي
توسعه ابزارهای مدرن تزریق بهطور گستردهای متکی بر نرمافزارهای پیشرفته طراحی به کمک رایانه (CAD) و فناوریهای شبیهسازی است که رفتار قالب را پیش از آغاز ساخت فیزیکی پیشبینی میکنند. شبیهسازی ابزارهای تزریق، عیوب احتمالی مانند پرنشدن کامل قطعه، فرورفتگیها، تابخوردگی و خطوط جوش را شناسایی میکند که در غیر این صورت نیازمند تکرارهای پرهزینه نمونهسازی هستند. تحلیل حرارتی درون نرمافزارهای ابزار تزریق، نقاط داغ را آشکار میسازد که در آنها کانالهای خنککننده نیازمند بهبود هستند؛ این امر به مهندسان اجازه میدهد زمان چرخه را پیش از شروع ماشینکاری بهینهسازی کنند. تحلیل جریان اختصاصی ابزارهای تزریق، مکان دریچهها و اندازه رانرها را بهگونهای تأیید میکند که فشار لازم در سراسر فرآیند پرکردن حفظ شود. متخصصان باکیفیت ابزار تزریق، دادههای شبیهسازی را برای تعیین پارامترهای مرجع اولیه برای اپراتورهای دستگاههای تزریق به کار میبرند که این کار زمان راهاندازی و نرخ ضایعات را در مرحله آغاز تولید بهطور چشمگیری کاهش میدهد. این رویکرد دیجیتالی نسبت به ابزار تزریق، عدم قطعیت را به قابلپیشبینیترین تبدیل میکند و فرآیند تولید را کارآمدتر و قابلاطمینانتر میسازد.
ماشینکاری دقیق و توسعه حفره
اجراي طراحي ابزارهاي تزريق نيازمند تجهيزات ماشينکاري پيشرفتهاي است که قادر به دستيابي به تلورانسهاي ميکرويي و هندسههاي پيچيدهاي هستند که کاربردهاي مدرن از آنها انتظار دارند. ماشينکاري با کنترل عددي (CNC)، ماشينکاري با تخليل الکتريکي (EDM) و فناوريهاي برش با سرعت بالا، ستون فقرات توليد حرفهاي ابزارهاي تزريق را تشکيل ميدهند. حفرههاي ابزارهاي تزريق بايد دقت ابعادي خود را در حد کسری از ميليمتر حفظ کنند که اين امر نيازمند برنامهنويسان ماهر و ماشينآلاتي است که با دقت بالا نگهداري ميشوند. کيفيت پرداخت سطح در ابزارهاي تزريق مستقيماً بر جذابيت ظاهري و عملکرد کاربري قطعات قالبگيريشده تأثير ميگذارد؛ سطوح صيقليشده ابزارهاي تزريق، پرداخت بهتر و جداشدن تميزيتر قطعات قالبگيريشده را فراهم ميکنند. بهينهسازي مسير ابزار در حین ماشينکاري ابزارهاي تزريق، زمان توليد را کاهش داده و عمر ابزار را افزايش ميدهد و از اين رو فرآيند توليد را از نظر هزينهاي مقرونبهصرفه ميسازد — چه براي توليد آزمايشي با حجم کم و چه براي توليد انبوه. کارگاههاي متخصص ابزارهاي تزريق کنترلهاي سختگيرانهي زيستمحيطي، برنامههاي منظم نگهداري و تأييد کيفيتي دقيق را در تمام مراحل عمليات ماشينکاري رعايت ميکنند تا اطمينان حاصل شود که مشخصات مورد نظر بهطور پيوسته رعايت شدهاند.
تضمین کیفیت و بهینهسازی عملکرد ابزارهای تزریق
تأیید ابعادی و آزمون ابزارهای تزریق
تأیید ابعادی جامع، مرحلهای غیرقابل چانهزنی در تضمین کیفیت قالبهای تزریقی است و اطمینان حاصل میکند که قالبها از اولین نوبت تولید، قطعاتی را تولید کنند که با مشخصات مشتری همخوانی دارند. دستگاههای اندازهگیری مختصاتی (CMM)، اسکنرهای لیزری و سیستمهای نوری، ابعاد حفرههای قالبهای تزریقی را با دقت در برابر پارامترهای طراحی اولیه مستندسازی میکنند. متخصصان قالبهای تزریقی، رویههای بازرسی اولین نمونه را اجرا میکنند و قطعات آزمایشی را در شرایط کنترلشده تولید مینمایند تا طراحی دریچهها، اثربخشی سیستم خنککننده و فرضیات توزیع فشار را تأیید کنند. دادههای ابعادی جمعآوریشده در طول اعتبارسنجی قالبهای تزریقی، هرگونه انحرافی را شناسایی میکنند که قبل از راهاندازی کامل تولید نیازمند تنظیم است. این رویههای آزمایشی در سیستمهای تضمین کیفیت قالبهای تزریقی، از شکستهای پرهزینه در محل نصب، بازگشتهای مشتری و آسیب به شهرت ناشی از قالبهای ضعیفاعتبارسنجیشده جلوگیری میکنند. تشخیص زودهنگام عیوب قالبهای تزریقی در طول آزمایشهای پذیرش، هزینهای بسیار کمتر از کشف مشکلات پس از ورود هزاران قطعه به زنجیره تأمین دارد.
بهینهسازی فرآیند و طول عمر ابزارهای تزریق
بیشینهسازی بازده سرمایهگذاری در ابزارهای تزریق نیازمند بهینهسازی سیستماتیک پارامترهای قالبگیری، استراتژیهای خنکسازی و پروتکلهای نگهداری است که عمر مفید ابزار را افزایش میدهند. اپراتورهای خط تولید با مهندسان فرآیند همکاری میکنند تا فشار تزریق، دمای قالب، زمان خنکسازی و مدت چرخه را با استفاده از دادههای جمعآوریشده از سنسورهای ابزار تزریق و اندازهگیری قطعات، دقیقسازی کنند. سیستمهای نظارت بر عملکرد ابزار تزریق، معیارهای تولید را بهصورت جداگانه برای هر حفره پایش میکنند و زمانی که نیاز به اقدام اصلاحی یا تعویض حفرههای خاصی پیش میآید، آن را شناسایی مینمایند. نگهداری استراتژیک ابزار تزریق شامل تمیزکاری دورهای، شستوشوی کانالهای خنککننده، تعویض هستهها و اصلاح سطح حفرهها میشود تا از تخریب تدریجی جلوگیری شود. عمر ابزار تزریق معمولاً در صورت اجرای برنامههای نگهداری منظم و دورههای آموزشی اپراتورها، به چندین میلیون چرخه میرسد. شرکتهایی که ابزار تزریق را بهعنوان داراییهای استراتژیک تولیدی و نه ابزارهای یکبارمصرف در نظر میگیرند، اقتصاد واحد بهتری، کیفیت قابلاطمینانتر و موقعیت رقابتی قویتری در بازارهای خود بهدست میآورند.
پرسشهای رایج
عوامل اصلی که بیشترین تأثیر را بر هزینه و زمان تحویل قالبهای تزریقی دارند، چیستند؟
پیچیدگی قالبهای تزریقی، هندسه قطعه، تعداد حفرهها، انتخاب ماده و پرداختهای سطحی مورد نیاز، عوامل اصلی تعیینکننده هزینه هستند. زمانهای تحویل معمولاً بسته به پیچیدگی قالبهای تزریقی و ظرفیت فعلی کارگاه، از چهار تا دوازده هفته متغیر است. قطعاتی با هندسه ساده و تعداد کمتر حفره، هزینههای قالبسازی تزریقی را کاهش داده و تحویل را تسریع میکنند؛ در مقابل، قطعات بسیار دقیق با تلرانسهای سفت یا نیازمند کیفیت ظاهری بالا، هم هزینه و هم زمان تولید را افزایش میدهند. قالبهای تزریقی اولیه که برای تولید آزمایشی استفاده میشوند، ممکن است از آلومینیوم نرمتری ساخته شوند تا هزینهها کاهش یابند، در حالی که قالبهای تزریقی تولیدی عموماً از فولاد ساخته میشوند تا بتوانند نیازهای چرخههای پرظرفیت را برآورده کنند. مشاوره زودهنگام طراحی با متخصصان قالبسازی تزریقی میتواند فرصتهای کاهش هزینه را بدون افت کیفیت قطعه شناسایی کند.
طراحی سیستم خنککننده درون قالبهای تزریقی چگونه بر کارایی تولید تأثیر میگذارد؟
طراحی سیستم خنککننده یکی از مؤثرترین متغیرهای قالبهای تزریقی است که بر زمان چرخه، کیفیت قطعه و حجم تولید تأثیر میگذارد. کانالهای خنککنندهای که در قالبهای تزریقی بهدرستی طراحی شدهاند، زمان چرخه را نسبت به طرحهای با خنککنندگی نامناسب سی تا پنجاه درصد کاهش میدهند و ظرفیت تولید را مستقیماً افزایش میدهند. قالبهای تزریقی با سیستمهای خنککننده بهینهشده، دمای قالب را یکنواختتر نگه میدارند و تنشهای حرارتی که منجر به خرابی قالب و تغییر شکل حفره میشوند را کاهش میدهند. درجات برشیوم مس که بهصورت استراتژیک در مدارهای خنککننده قالبهای تزریقی قرار گرفتهاند، هدایت حرارتی را بهبود میبخشند و خارجکردن گرما را تسریع کرده و اتمام چرخه را سریعتر میکنند. قالبهای تزریقی پیشرفته اغلب دارای واحدهای کنترل دما هستند که دمای دقیق قالب را در طول روز تولید حفظ میکنند و این امر از قطعه اول تا آخرین قطعه، ابعاد ثابت و کیفیت سطحی یکنواخت را تضمین میکند.
شرکتها چه زمانی باید در ابزارهای تزریق جدید سرمایهگذاری کنند و چه زمانی باید ابزارهای موجود را نگهداری کنند؟
تصمیمگیری دربارهٔ بازنشستگی ابزارهای تزریق موجود یا سرمایهگذاری در قالبهای جدید، به وضعیت فعلی ابزار، حجم تولید پیشبینیشده و مدت زمان تقاضای بازار بستگی دارد. زمانی که ابزارهای تزریق نیازمند تعمیرات فراوانتر، نرخ ضایعات بالاتر یا عدم توانایی در حفظ تحملهای ابعادی در حد مشخصات مشتری باشند، جایگزینی آنها از نظر اقتصادی توجیهپذیر میشود. پیشرفتهای فناوری ابزارهای تزریق و پیشرفتهای مواد ممکن است سرمایهگذاری جدید را توجیه کنند، بهویژه اگر زمان چرخه را بهطور قابلتوجهی کاهش دهند یا تولید طرحهای بهبودیافتهٔ قطعات را امکانپذیر سازند. اگر پیشبینیهای حجم تولید ظرفیت ابزارهای تزریق موجود را فراتر روند، افزودن حفرههای جدید یا ابزارهای تزریق اضافی، بدون اختلال در تولید جاری، خروجی را گسترش میدهد. واحدها باید شاخصهای عملکرد ابزارهای تزریق را بهصورت سیستماتیک ثبت کنند تا تصمیمگیریهای مبتنی بر داده امکانپذیر شود و سرمایهگذاری در نگهداری را در طول دورهٔ کامل عمر ابزار با اقتصاد جایگزینی متعادل سازند.