
 EN



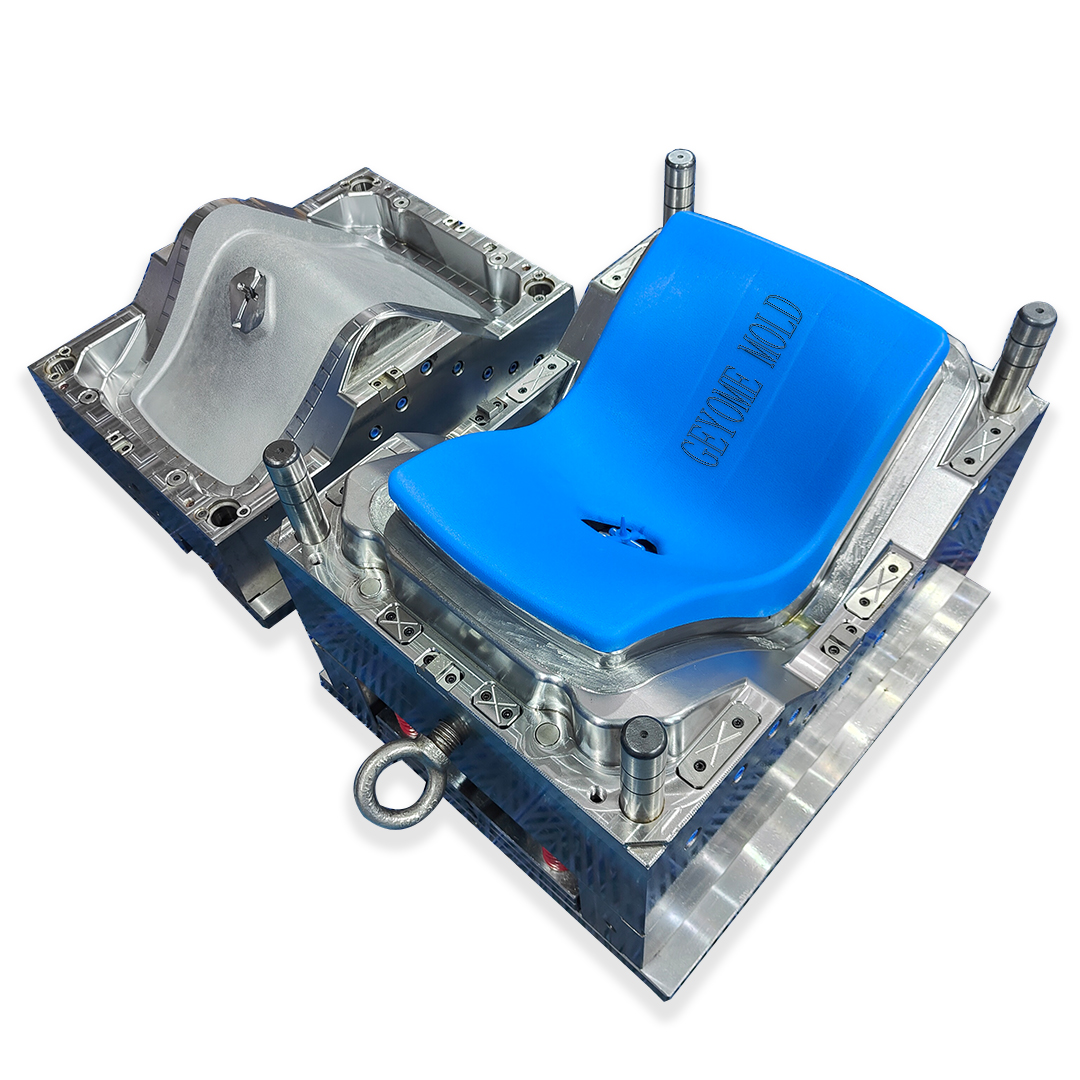
Ინექციური ფორმები თანამედროვე წარმოების ერთ-ერთი ყველაზე მნიშვნელოვანი ინვესტიციაა, რომელიც საშუალებას აძლევს ბიზნესს მაღალი მოცულობის პლასტმასის კომპონენტების წარმოებას განსაკუთრებული სიზუსტითა და სტაბილურობით. მიუხედავად იმისა, რომ თქვენ ახალი პროდუქტის სერიას გაშვებული ხართ თუ არსებული წარმოების ოპტიმიზაციას ახდენთ, ინექციური ფორმების ძირითადი პრინციპების გაგება პირდაპირ აისახება თქვენს კონკურენტულ უპირატესობაზე, წარმოების ხარჯებზე და ბაზარზე გასვლის დროზე. ინექციური ფორმების მასტერობა მოითხოვს დიზაინის პრინციპების, მასალების არჩევის, წარმოების პროცესების და ხარისხის კონტროლის სტანდარტების ცოდნას, რომელიც ინდუსტრიის ლიდერებს საშუალებას აძლევს საშუალო წარმოებლებისგან გამოირჩეონ.
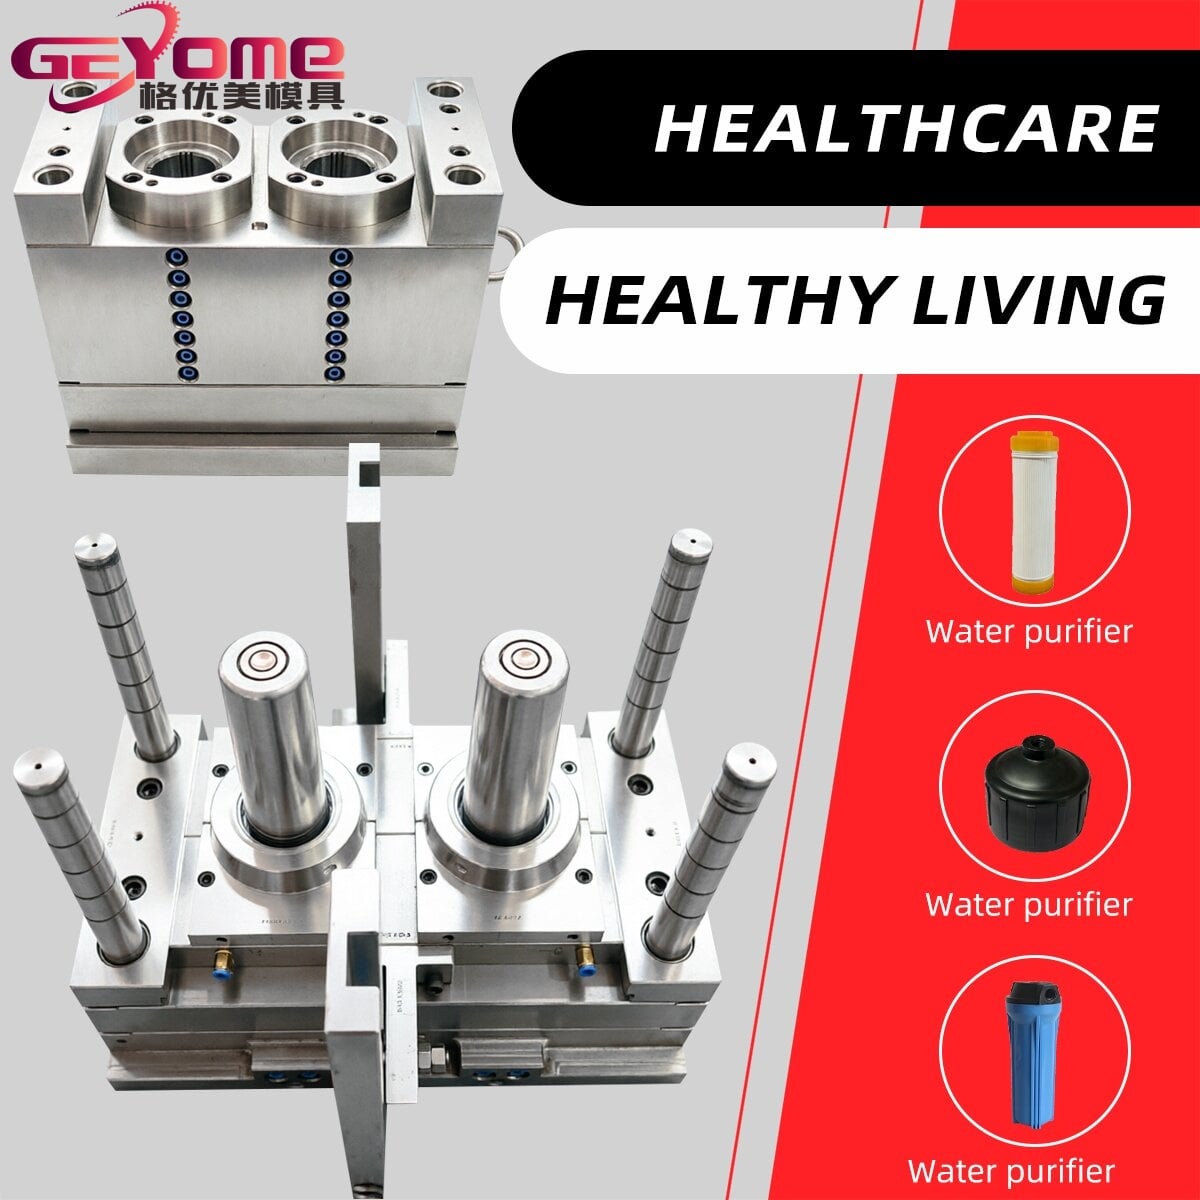
Ინექციური ფორმების მასტერობის გზა იწყება იმ აღიარებით, რომ ყველა დეტალი მნიშვნელოვანია – სივრცის განლაგებიდან გამოყენების არხების კონფიგურაციამდე. პროფესიონალური წარმოებლები იცნობენ, რომ ინექციური ფორმების წარმატება დამოკიდებულია სისტემურ გეგმარებაზე, მასალების მეცნიერების ცოდნაზე და პროცესის უწყვეტ შერჩევაზე. ეს სრული სახელმძღვანელო გასასვლელად გაგიყვანთ ინექციური ფორმების შექმნის ყველა ძირევან ეტაპზე და აძლევს სამუშაო ინსაიტებს, რომლებიც კონცეპტუალურ დიზაინს აქცევენ წარმოების მზად მოდელებად, რომლებიც უზრუნველყოფენ მუდმივ ხარისხს და აკმაყოფილებენ მოთხოვნად ბიზნეს მიზნებს.
Ინექციური ფორმების ძირევანი დიზაინის პრინციპები
Ძირევანი ინექციური ფორმების ცნებების გაგება
Ინექციური ფორმების დიზაინი იწყება პლასტმასის გამოტაცების, გაცივების და ფორმის ღრუში გამყარების პროცესის გაგებით. ეფექტური ინექციური ფორმების დამზადების ძირითადი პრინციპი არის გეიტინგის სტრატეგია, რომელიც განსაზღვრავს თხევადი პლასტმასის ღრუში შესვლის გზას და მოქმედებს საბოლოო ნაკეთობის ხარისხზე. კარგად დამზადებული ინექციური ფორმები რთული კომპონენტებისთვის მრავალი გეიტის ჩართვას, წნევის განაწილების გასწორებას უზრუნველყოფს რანერების სისტემას და ერთნაირი გაცივების მისაღებად გამოთვლილ კედლის სისქეს. ინექციური ფორმების დამზადების სპეციალისტებმა უნდა გაითვალისწინონ შეკუმშვის სიჩქარე, მასალის სპეციფიკური გამოტაცების მახასიათებლები და საბოლოო გამოყენების მოთხოვნების მიხედვით განსაზღვრული გაზომვის დაშვებული გადახრები. ყველა ინექციური ფორმების დიზაინის ძირითადი პრინციპი არის ის, რომ ფორმის გეომეტრია პირდაპირ აკონტროლებს ყველა შემოჭრილი ნაკეთობის მექანიკურ მახასიათებლებს, ზედაპირის სიხარისხს და გაზომვის სიზუსტეს.
Მასალის არჩევანი და ინექციური ფორმების შესრულება
Შესატანი ფორმების მასალების შერჩევა წარმოადგენს მნიშვნელოვან გადაწყვეტილებას, რომელიც მოქმედებს ფორმების სიცოცხლის ხანგრძლივობაზე, წარმოების შესაძლებლობაზე და ნაკეთობის ხარისხზე. შესატანი ფორმების წარმოებაში გამოყენებული ფოლადის სორტები მოიცავს მკვრივდებულ ინსტრუმენტულ ფოლადს, რომელიც შეუძლია მილიონობით ციკლის განმავლობაში მუშაობა, ასევე უფრო მოხდენად ალუმინის ალტერნატივებს, რომლებიც შესაფერებელია პროტოტიპული წარმოების ან მცირე წარმოების მოცულობის შემთხვევაში. შესატანი ფორმების სპეციალისტებს სჭედია მასალის მკვრივობა, თერმული გამტარობა, კოროზიის წინაღობა და მექანიკური დამუშავების რთულება პროექტის ბიუჯეტსა და წარმოების პროგნოზებზე დაყრდნობით გადაწყვეტილების გაკეთება. ბერილიუმის სპილენძის ჩასასმელები შესატანი ფორმების ცავიტეტებში მნიშვნელოვნად აუმჯობესებს გაგრილების ეფექტურობას, რაც ციკლის ხანგრძლივობას ამცირებს და საშუალებას აძლევს უფრო სწრაფი წარმოების განრიგების შედგენას. ფორმის მასალის შერჩევასა და შესატანი ფორმების შედეგიანობას შორის უშუალო კავშირი არსებობს: უფრო მკვრივი და თერმულად უკეთესი მასალები შესატანი ფორმებში საშუალებას აძლევს უფრო მაღალი წარმოების სიჩქარის, უფრო მკაცრი დაშვების ზღვრების და მეტი ხანგრძლივი ფორმების სიცოცხლის მიღწევას, სანამ მათ მომსახურება სჭედია.
Წარმოების პროცესის სამუშაო დაგეგმვა და ინექციური ფორმების შექმნა
Კომპიუტერით დახმარებული დიზაინი და ინექციური ფორმების სიმულაცია
Თანამედროვე ინჯექციური ფორმების შექმნა ძლიერ ეყრდნობა განვითარებულ კომპიუტერულ დიზაინს (CAD) და სიმულაციის ტექნოლოგიებს, რომლებიც წინასწარ ინახავენ ფორმების ქცევას ფიზიკური წარმოების დაწყებამდე. ინჯექციური ფორმების სიმულაცია აღმოაჩენს შესაძლო დეფექტებს, როგორიცაა არასრული შევსება, ჩაძირვის ნიშნები, დამუშავების დეფორმაცია და შეერთების ხაზები, რომლებიც სხვა შემთხვევაში ძვირადღირებული პროტოტიპების რეიტერაციების მოთხოვნას გამოიწვევს. ინჯექციური ფორმების პროგრამული უზრუნველყოფის თერმული ანალიზი აჩენს ცხელ წერტილებს, სადაც გაგრილების არხების გაუმჯობესება სჭირდება, რაც საშუალებას აძლევს ინჟინერებს ციკლის ხანგრძლივობის ოპტიმიზაციას მანქანის დამუშავების დაწყებამდე. ინჯექციური ფორმების საკუთარი სიმულაცია ამოწმებს, რომ გეიტების მდებარეობა და რანერების ზომები არსებულ წნევას შეინარჩუნებენ შევსების მთელი პროცესის განმავლობაში. ხარისხიანი ინჯექციური ფორმების სპეციალისტები სიმულაციის მონაცემებს იყენებენ ინჯექციური მოლდირების მანქანების ოპერატორებისთვის საწყისი პარამეტრების დასადგენად, რაც მნიშვნელოვნად ამცირებს მომზადების დროს და წარმოების დაწყების დროს ნაგავის რაოდენობას. ეს ციფრული მიდგომა ინჯექციური ფორმების შექმნაში არაგარანტირებულობას გარდაქმნის წინასწარ განსაზღვრულ პროცესად და აკეთებს წარმოების პროცესს უფრო ეფექტურსა და დაიმახსოვრებელს.
Სიზუსტით დამუშავება და ცარცის შექმნა
Ინექციური ფორმების დიზაინის შესრულებას სჭირდება საკმაოდ სრულყოფილი მექანიკური დამუშავების მოწყობილობა, რომელიც შეუძლებელს ხდის მიკრო-დაშორებების და რთული გეომეტრიების მიღებას — ის, რასაც თანამედროვე აპლიკაციები მოითხოვენ. კომპიუტერით მართვადი მექანიკური დამუშავება (CNC), ელექტრული განათების მექანიკური დამუშავება (EDM) და სიჩქარის მაღალი დამუშავების ტექნოლოგიები წარმოადგენენ პროფესიონალური ინექციური ფორმების წარმოების ძირითად საშუალებებს. ინექციური ფორმების ცავიტების განზომილებების სიზუსტე უნდა შეესაბამებოდეს მილიმეტრის წილადებს, რაც მოითხოვს გამოცდილი პროგრამისტებს და საყურადღებოდ მოვლილ მოწყობილობას. ინექციური ფორმების ზედაპირის ხარისხი პირდაპირ აისახება მოჭრილი ნაკეთობების ესთეტიკურ მიმზიდველობასა და ფუნქციონალურ შესრულებაზე; პოლირებული ინექციური ფორმების ზედაპირები უზრუნველყოფს უკეთეს საბოლოო ზედაპირს და უფრო სუფთა გამოყოფს მოჭრილ კომპონენტებს. ინექციური ფორმების დამუშავების დროს ინსტრუმენტის მოძრაობის გზის ოპტიმიზაცია ამცირებს წარმოების ხანგრძლივობას და გრძელებს ინსტრუმენტის სიცოცხლის ხანგრძლივობას, რაც წარმოების პროცესს ხდის ეკონომიურად მისაღებს როგორც პატარა საწყისი სერიების, ასევე მასობრივი წარმოების შემთხვევაში. ექსპერტული ინექციური ფორმების საწარმოები მკაცრად აკონტროლებენ გარემოს, ახდენენ რეგულარულ მოვლას და ახორციელებენ მკაცრ ხარისხის ვერიფიკაციას მექანიკური დამუშავების მთელი პროცესის განმავლობაში, რათა უზრუნველყოფონ სპეციფიკაციების მუდმივი შესრულება.
Ხარისხის უზრუნველყოფა და ინექციური ინსტრუმენტების შესაძლებლობების ოპტიმიზაცია
Განზომილებების ვერიფიკაცია და ინექციური ინსტრუმენტების ტესტირება
Კომპლექსური გაზომვის ვერიფიკაცია წარმოადგენს შეუძლებელ ეტაპს ინექციური ფორმების ხარისხის უზრუნველყოფაში, რაც უზრუნველყოფს იმ ფაქტს, რომ ფორმები პირველი წარმოების ციკლიდანვე აწარმოებენ ნაკეთობებს, რომლებიც აკმაყოფილებენ მომხმარებლის სპეციფიკაციებს. კოორდინატული გაზომვის მანქანები (CMM), ლაზერული სკანერები და ოპტიკური სისტემები უზრუნველყოფს ინექციური ფორმების ღრმა გაზომვების საიმედო დოკუმენტირებას საწყისი დიზაინის პარამეტრების მიხედვით. ინექციური ფორმების სპეციალისტები ატარებენ პირველი ნიმუშის შემოწმების პროტოკოლებს და ამზადებენ სატესტო ნაკეთობებს კონტროლირებულ პირობებში, რაც ვალიდაციას აძლევს გეიტის დიზაინს, გაგრილების ეფექტურობას და წნევის განაწილების ვარაუდებს. ინექციური ფორმების ვალიდაციის დროს შეგროვებული გაზომვის მონაცემები აიძახებენ ნებისმიერი გადახრებს, რომლებიც საჭიროებენ შესასწორებლად მისაღებად სრული წარმოების გაშვებამდე. ეს ტესტირების პროცედურები ინექციური ფორმების ხარისხის სისტემებში თავიდან აიცილებს ძვირადღირებულ ველურ შეცდომებს, მომხმარებლის დაბრუნებებს და რეპუტაციის ზიანს, რომლებიც მომდინარეობენ ცუდად ვალიდირებული ფორმებიდან. ინექციური ფორმების დეფექტების ადრეული აღმოჩენა მიღების ტესტირების დროს მნიშვნელოვნად უფრო იაფია, ვიდრე ათასობით ნაკეთობის მიწოდების ჯაჭვში შესვლის შემდეგ პრობლემების აღმოჩენა.
Პროცესის ოპტიმიზაცია და შეყვანის ინსტრუმენტების ხანგრძლივობა
Ინექციური ფორმების ინვესტიციების მაქსიმიზაცია მოითხოვს ფორმების გამოყენების პარამეტრების, გაგრილების სტრატეგიების და მომსახურების პროტოკოლების სისტემურ გაუმჯობესებას, რაც გაზრდის ფორმების სამუშაო სიცოცხლეს. წარმოების სარემონტო სამუშაოების მოპარავეები პროცესის ინჟინერებთან ერთად აკეთებენ ინექციური წნევის, ფორმის ტემპერატურის, გაგრილების დროს და ციკლის ხანგრძლივობის ზუსტ რეგულირებას, რასაც ახდენენ ინექციური ფორმების სენსორებისა და ნაკეთობების გაზომვების მონაცემების საფუძველზე. ინექციური ფორმების შედეგიანობის მონიტორინგის სისტემები აკონტროლებენ ყოველი კორპუსის წარმოების მეტრიკებს და ადგენენ, როდის სჭირდება ცალკეულ კორპუსებს რემონტი ან ჩანაცვლება. ინექციური ფორმების სტრატეგიული მომსახურება მოიცავს პერიოდულ სუფთავებას, გაგრილების არხების გაწმენდას, ცენტრალური ნაკეთობების ჩანაცვლებას და კორპუსების დამუშავებას, რაც თავიდან აიცილებს მათი სტუმრობით დამახინჯებას. ინექციური ფორმების სიცოცხლე ჩვეულებრივ მილიონობით ციკლს მოიცავს, როცა წარმოების ადგილები ახორციელებენ მკაცრ მომსახურების განრიგებს და ოპერატორების სწავლების პროგრამებს. ის კომპანიები, რომლებიც ინექციური ფორმების მიმართ მიდგომას არ აღიქვამენ როგორც ერთჯერადი ინსტრუმენტების, არამედ როგორც სტრატეგიული წარმოების აქტივების, მიიღებენ უკეთეს ერთეულურ ეკონომიკას, უფრო დასტურებულ ხარისხს და თავისი ბაზრებში უფრო ძლიერ კონკურენტულ პოზიციას.
Ხშირად დასმული კითხვები
Რომელი ფაქტორები ახდენენ ყველაზე მეტ გავლენას ინექციური ფორმების ღირებულებასა და წარმოების ვადას?
Ინექციური ფორმების სირთულე, ნაკეთობის გეომეტრია, კორპუსების რაოდენობა, მასალის არჩევანი და საჭიროებული ზედაპირის დასრულება წარმოადგენენ ძირეულ ღირებულების მომხმარებლებს. წარმოების ვადები ჩვეულებრივ მერყეობს ოთხიდან თორმეტ კვირამდე, რაც დამოკიდებულია ინექციური ფორმების სირთულეზე და მიმდინარე საწარმოს შესაძლებლობებზე. მარტივი გეომეტრიის და ნაკლები კორპუსების მქონე კომპონენტები ამცირებენ ინექციური ფორმების ხარჯებს და აჩქარებენ მიწოდებას, ხოლო მაღალი სიზუსტის მოთხოვნების ან ესთეტიკური მოთხოვნების მქონე ნაკეთობები გაზრდის როგორც ხარჯებს, ასევე ვადებს. პილოტური წარმოებისთვის გამოყენებული პროტოტიპული ინექციური ფორმები ხშირად ამზადებენ იაფი ალუმინისგან ხარჯების შესამცირებლად, ხოლო სერიული წარმოების ინექციური ფორმები ჩვეულებრივ სტალისგან ამზადებენ მაღალი მოცულობის ციკლების მოთხოვნების დასაკმაყოფილებლად. ადრეული დიზაინის კონსულტაცია ინექციური ფორმების ექსპერტებთან შეიძლება გამოავლინოს ხარჯების შემცირების შესაძლებლობები ნაკეთობის ხარისხის შეუმცირებლად.
Როგორ ახდენს გავლენას ინექციური ფორმებში გამოყენებული გაგრილების სისტემის დიზაინი წარმოების ეფექტურობაზე?
Გაგრილების სისტემის დიზაინი წარმოადგენს ერთ-ერთ ყველაზე მნიშვნელოვან ფაქტორს ინექციური ფორმების შექმნის პროცესში, რომელიც გავლენას ახდენს ციკლის ხანგრძლივობაზე, ნაკეთობარის ხარისხზე და წარმოების მოცულობაზე. სწორად შემუშავებული გაგრილების არხები ინექციურ ფორმებში ციკლის ხანგრძლივობას 30–50 %-ით ამცირებს არასაკმარისად გაგრილებული დიზაინებთან შედარებით, რაც პირდაპირ გამრავლებს წარმოების შესაძლებლობას. ინექციური ფორმები, რომლებშიც გაგრილების სისტემები ოპტიმიზებულია, უფრო ერთგვაროვნად ინარჩუნებენ ფორმის ტემპერატურას, რაც ამცირებს თერმულ ძაბვას, რომელიც იწვევს ფორმის დაზიანებას და კავიტეტის დეფორმაციას. ბერილიუმის სპილენძის ჩასასმელები, რომლებიც სტრატეგიულად არის განლაგებული ინექციური ფორმების გაგრილების წრეებში, ამაღლებს თერმულ გამტარობას, რაც საშუალებას აძლევს სითბოს უფრო სწრაფად მოსაშორებლად და ციკლის უფრო სწრაფად დასრულებლად. საერთოდ, მოწინავე ინექციური ფორმები ხშირად მოიცავს ტემპერატურის კონტროლის ერთეულებს, რომლებიც მთელი წარმოების დღის განმავლობაში ზუსტად ინარჩუნებენ ფორმის ტემპერატურას, რაც უზრუნველყოფს ნაკეთობარის ზომების და ზედაპირის ხარისხის მუდმივობას პირველი და ბოლო ნაკეთობარის შორის.
Როდის უნდა ინვესტირებენ კომპანიები ახალ ინექციურ ინსტრუმენტებში და როდის უნდა შეინარჩუნონ არსებული ინსტრუმენტები?
Არსებული ინექციური ფორმების გამოყენების შეწყვეტასა და ახალი ფორმების შეძენაზე ინვესტიციების შესახებ გადაწყვეტილებები დამოკიდებულია მიმდინარე ფორმების მდგომარეობაზე, პროგნოზირებულ წარმოების მოცულობაზე და ბაზრის მოთხოვნის ხანგრძლივობაზე. როდესაც ინექციური ფორმები სჭირდება უფრო ხშირად რემონტი, წარმოებენ უფრო მაღალ ნაგავის ნორმას ან ვერ აძლევენ განზომილებით სიზუსტეს კლიენტის სპეციფიკაციების შესაბამად, ფორმების შეცვლა ეკონომიკურად оправданია. ინექციური ფორმების ტექნოლოგიური გაუმჯობესებები და მასალების განვითარება შეიძლება ახალი ინვესტიციების გამართლებას მოახდენოს, თუ ისინი მნიშვნელოვნად ამცირებენ ციკლის ხანგრძლივობას ან საშუალებას აძლევენ გაუმჯობესებული ნაკეთობების წარმოების დაწყებას. თუ წარმოების მოცულობის პროგნოზი აღემატება არსებული ინექციური ფორმების შესაძლებლობებს, ახალი კავიტეტების დამატება ან დამატებითი ინექციური ფორმების შეძენა არ შეწყვეტს მიმდინარე წარმოებას და გაზრდის მის მოცულობას. საწარმოებმა სისტემატურად უნდა დააფიქსირონ ინექციური ფორმების სამუშაო მაჩვენებლები, რათა მონაცემებზე დაფუძნებული გადაწყვეტილებები მიიღონ, რომლებიც ფორმების მთლიანი სიცოცხლის ციკლის განმავლობაში მათი შენარჩუნების ინვესტიციებს და შეცვლის ეკონომიკას არასაჭიროებლობის გარეშე აწონაშეწონონ.
Სარჩევი
- Ინექციური ფორმების ძირევანი დიზაინის პრინციპები
- Წარმოების პროცესის სამუშაო დაგეგმვა და ინექციური ფორმების შექმნა
- Ხარისხის უზრუნველყოფა და ინექციური ინსტრუმენტების შესაძლებლობების ოპტიმიზაცია
-
Ხშირად დასმული კითხვები
- Რომელი ფაქტორები ახდენენ ყველაზე მეტ გავლენას ინექციური ფორმების ღირებულებასა და წარმოების ვადას?
- Როგორ ახდენს გავლენას ინექციური ფორმებში გამოყენებული გაგრილების სისტემის დიზაინი წარმოების ეფექტურობაზე?
- Როდის უნდა ინვესტირებენ კომპანიები ახალ ინექციურ ინსტრუმენტებში და როდის უნდა შეინარჩუნონ არსებული ინსტრუმენტები?