
 EN



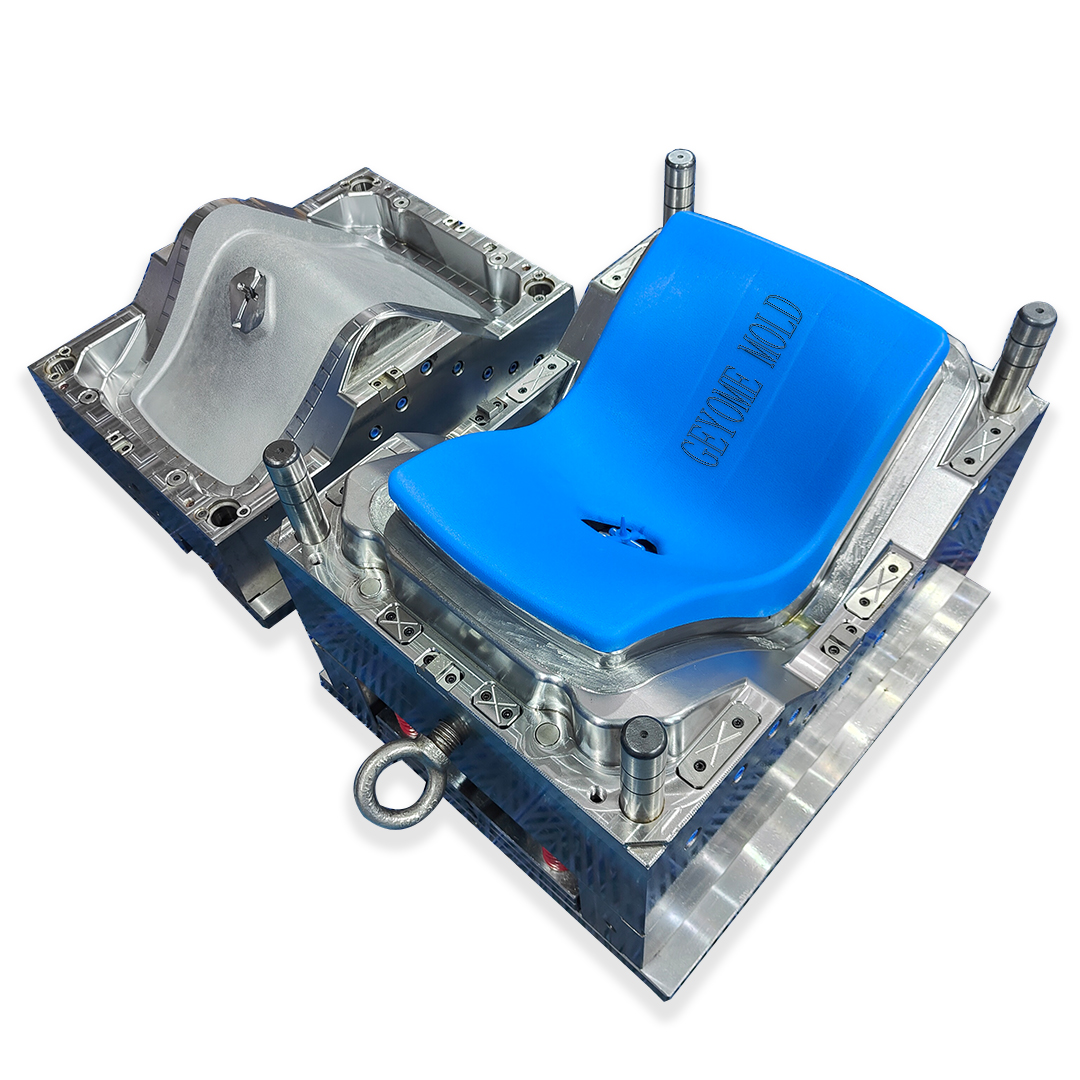
Injekcijas veidņu izstrāde ir viena no būtiskākajām investīcijām modernajā ražošanā, kas ļauj uzņēmumiem ražot lielos daudzumos plastmasas komponentus ar izcilu precizitāti un vienveidību. Vai nu jūs uzsākat jaunu produktu līniju vai optimizējat esošo ražošanu, injekcijas veidņu pamatprincipu izpratne tieši ietekmē jūsu konkurences priekšrocības, ražošanas izmaksas un laiku līdz tirgum. Injekcijas veidņu izstrādes apguva prasa zināšanas par dizaina principiem, materiālu izvēli, ražošanas procesiem un kvalitātes kontroles standartiem, kas atšķir nozares līderus no vidējiem ražotājiem.
Ceļš uz injekcijas veidņu meistarību sākas ar atzīšanu, ka katrs mazākais elements ir būtisks — no dobuma izvietojuma līdz dzesēšanas kanālu konfigurācijai. Profesionālie ražotāji saprot, ka injekcijas veidņu panākumi ir atkarīgi no sistēmiskas plānošanas, materiālu zinātnes zināšanām un nepārtrauktas procesa uzlabošanas. Šis visaptverošais pamācījums jūs pavadīs cauri katram būtiskam injekcijas veidņu izstrādes posmam, sniedzot lietojamus ieguvumus, kas pārvērš konceptuālos dizainus par ražošanai gatavām veidnēm, spējīgām nodrošināt vienmērīgu kvalitāti un sasniegt stingros biznesa mērķus.
Injekcijas veidņu pamata projektēšanas principi
Galveno injekcijas veidņu jēdzienu izpratne
Izstrādājot ielietošanas rīku, jāsaprot, kā plastmasa plūst, atdziest un sacietē veidgabala dobumā. Efektīvas ielietošanas rīku pamatā ir vārtu izvietojuma stratēģija, kas nosaka, kā kausētā plastmasa nonāk dobumā un ietekmē gatavā izstrādājuma kvalitāti. Labi izstrādāti ielietošanas rīki sarežģītos komponentos ietver vairākus vārtus, līdzsvarotus tekušanas sistēmu, kas vienlīdzīgi sadala spiedienu, un aprēķinātu sienas biezumu, kas veicina vienmērīgu atdzišanu. Inženieri, kuri specializējas ielietošanas rīku izstrādē, ir jāņem vērā sarukšanas ātrumi, materiālam raksturīgās plūsmas īpašības un dimensiju precizitātes prasības, ko nosaka gala lietojums. Visu ielietošanas rīku izstrādes pamatprincips ir tas, ka veidgabala ģeometrija tieši kontrolē katras ielietās daļas mehāniskās īpašības, virsmas apdarēs kvalitāti un dimensiju precizitāti.
Materiāla izvēle un ielietošanas rīku darbības efektivitāte
Atbilstošu veidgabalu materiālu izvēle ir būtisks lēmums, kas ietekmē veidgabalu kalpošanas laiku, ražošanas jaudu un detaļu kvalitāti. Tērauda šķirnes, ko izmanto injekcijas veidgabalos, svārstās no cietinātiem rīku tēraudiem, kas spēj izturēt miljoniem ciklu, līdz mīkstākiem alumīnija risinājumiem, kas piemēroti prototipu ražošanai vai īslaicīgai sērijveida ražošanai. Injekcijas veidgabalu speciālistiem ir jāsaskaņo materiāla cietība, termiskā vadītspēja, korozijas izturība un apstrādes sarežģītība ar projektētajiem budžeta ierobežojumiem un ražošanas prognozēm. Berilija vara ieliktni injekcijas veidgabalu dobumos ievērojami uzlabo dzesēšanas efektivitāti, samazinot cikla ilgumu un ļaujot ātrāk izpildīt ražošanas grafikus. Saistība starp veidgabala materiāla izvēli un injekcijas veidgabalu darbības rādītājiem ir tieša: cietāki un termiski labāki materiāli injekcijas veidgabalos ļauj augstāku ražošanas ātrumu, stingrākas pieļaujamās novirzes un garāku veidgabalu kalpošanas laiku pirms nepieciešama tehniskā apkope.
Ražošanas procesa darbības kārtība un ielejas rīku izpilde
Datorizētā projekts un ielejas rīku simulācija
Mūsdienu injekcijas rīku izstrāde lielā mērā balstās uz modernām CAD programmatūras un simulācijas tehnoloģijām, kas paredz veidgabala uzvedību pirms fiziskās ražošanas uzsākšanas. Injekcijas rīku simulācija identificē potenciālas kļūdas, piemēram, nepilnas iepildes, iedobumus, izliekšanos un savienojuma līnijas, kuras citādi prasītu dārgas prototipu iterācijas. Siltuma analīze injekcijas rīku programmatūrā atklāj karstās vietas, kurās dzesēšanas kanāliem nepieciešama uzlabošana, ļaujot inženieriem optimizēt cikla ilgumu pirms apstrādes uzsākšanas. Injekcijas rīku specifiskā plūsmas analīze pārbauda, vai vārtu novietojums un tekušņu izmēri nodrošina pietiekamu spiedienu visā piepildes procesā. Augstas kvalitātes injekcijas rīku speciālisti izmanto simulācijas datus, lai noteiktu pamatparametrus injekcijas formēšanas mašīnu operatoriem, būtiski samazinot iestatīšanas laiku un atkritumu daudzumu ražošanas sākumposmā. Šis digitālais pieeja injekcijas rīku izstrādei pārvērš nezināmu par prognozējamu, padarot ražošanas procesu efektīvāku un uzticamāku.
Precīzā apstrāde un dobumu izstrāde
Izstrādājot ieliešanas rīku konstrukcijas, nepieciešamas sarežģītas apstrādes iekārtas, kas spēj sasniegt mikrotolerances un sarežģītus ģeometriskus risinājumus, kādus prasa mūsdienu lietojumprogrammas. CNC apstrāde, elektriskās izlādes apstrāde (EDM) un augstsākuma griešanas tehnoloģijas veido profesionālas ieliešanas rīku ražošanas pamatu. Ieliešanas rīku dobumiem jāsaglabā izmēru precizitāte daļās no milimetra, tāpēc nepieciešami kvalificēti programmētāji un rūpīgi uzturētas mašīnas. Ieliešanas rīku virsmas kvalitāte tieši ietekmē liecēto detaļu estētisko pievilcību un funkcionālo veiktspēju; polēti ieliešanas rīku virsmas nodrošina augstākas kvalitātes virsmas un ļauj vieglāk atdalīt liecētās detaļas. Rīku ceļa optimizācija ieliešanas rīku apstrādes laikā samazina ražošanas laiku un pagarināt rīku kalpošanas laiku, padarot ražošanas procesu izdevīgu gan nelielām pirmajām partijām, gan lielapjomīgai ražošanai. Ekspertu ieliešanas rīku uzņēmumi uztur stingrus vides kontroles pasākumus, regulāras apkopes grafikus un stingrus kvalitātes verifikācijas procesus visā apstrādes darbību laikā, lai garantētu, ka specifikācijas tiek ievērotas vienmērīgi.
Kvalitātes nodrošināšana un injekcijas rīku veiktspējas optimizācija
Dimensiju verifikācija un injekcijas rīku testēšana
Kompleksa izmēru verifikācija ir neizbēgams posms injekcijas veidņu kvalitātes nodrošināšanā, nodrošinot, ka veidnes ražo detaļas, kas atbilst klienta specifikācijām jau pirmajā ražošanas ciklā. Koordinātu mērīšanas mašīnas (CMM), lāzera skeneri un optiskās sistēmas nodrošina precīzu dokumentāciju par injekcijas veidņu dobuma izmēriem salīdzinājumā ar oriģinālā dizaina parametriem. Injekcijas veidņu speciālisti veic pirmās parauga pārbaudes protokolus, ražojot testa detaļas kontrolētās vidē, lai apstiprinātu vārsta dizainu, dzesēšanas efektivitāti un spiediena sadalījuma pieņēmumus. Izmēru dati, kas savākti injekcijas veidņu validācijas laikā, identificē jebkādas novirzes, kas prasa korekciju pirms pilnas ražošanas uzsākšanas. Šīs pārbaudes procedūras ietvaros injekcijas veidņu kvalitātes sistēmu var novērst dārgas ekspluatācijas kļūmes, klientu atgrieztās preces un reputācijas zaudējumus, kas rodas no nepietiekami validētām veidnēm. Injekcijas veidņu defektu agrīna atklāšana pieņemšanas testēšanas laikā izmaksā ievērojami mazāk nekā problēmu atklāšana pēc tam, kad tūkstošiem detaļu jau ir iekļuvušas piegādes ķēdē.
Procesa optimizācija un ielejdarbu rīku ilgmūžība
Injekcijas rīku ieguldījumu rentabilitātes maksimizēšanai nepieciešama sistēmiska liešanas parametru, dzesēšanas stratēģiju un apkopas protokolu optimizācija, kas pagarinātu produktīvo rīku kalpošanas laiku. Ražošanas telpu operatori sadarbojas ar procesu inženieriem, lai precīzi pielāgotu injekcijas spiedienu, veidņu temperatūru, dzesēšanas laiku un cikla ilgumu, izmantojot datus, ko savākuši no injekcijas rīku sensoriem un izstrādājumu mērījumiem. Injekcijas rīku darbības uzraudzības sistēmas reģistrē katras dobuma ražošanas rādītājus, identificējot brīdi, kad atsevišķiem dobumiem nepieciešams korektīvs remonts vai nomainīšana. Stratēģiskā injekcijas rīku apkope ietver periodisku tīrīšanu, dzesēšanas kanālu iztīrīšanu, kodolu nomaiņu un dobumu pielabošanu, lai novērstu pakāpenisku degradāciju. Ja uzņēmumi ievieš disciplinētus apkopas grafikus un operatoru apmācību programmas, injekcijas rīku kalpošanas laiks parasti pārsniedz miljonus ciklu. Uzņēmumi, kas injekcijas rīkus uzskata par stratēģiskiem ražošanas aktīviem, nevis par vienreiz lietojamiem rīkiem, sasniedz labākus vienības ekonomiskos rādītājus, uzticamāku kvalitāti un stiprāku konkurences pozīciju savās tirgus segmentos.
Bieži uzdotie jautājumi
Kuri faktori visvairāk ietekmē ielejdarba rīku izmaksas un piegādes laiku?
Ielejdarba rīku sarežģītība, detaļas ģeometrija, dobumu skaits, materiāla izvēle un nepieciešamās virsmas apdare ir galvenie izmaksu noteicēji. Piegādes laiki parasti ir no četrām līdz divpadsmit nedēļām atkarībā no ielejdarba rīku sarežģītības un pašreizējās ražotnes jaudas. Vienkāršas ģeometrijas detaļas ar mazāku dobumu skaitu samazina ielejdarba rīku izmaksas un paātrina piegādi, kamēr ļoti detalizētas detaļas ar stingrām precizitātes prasībām vai kosmētiskām prasībām palielina gan izmaksas, gan termiņus. Prototipu ielejdarba rīki pilotražošanai var izmantot mīkstāku alumīniju, lai samazinātu izmaksas, bet ražošanas ielejdarba rīki parasti izmanto tēraudu, lai izturētu lielu ciklu skaitu. Agrīna dizaina konsultācija ar ielejdarba rīku speciālistiem var identificēt izmaksu samazināšanas iespējas, nekompromitējot detaļu kvalitāti.
Kā ielejdarba rīku dzesēšanas sistēmas konstruēšana ietekmē ražošanas efektivitāti?
Aukstuma sistēmas konstruēšana ir viens no ietekmīgākajiem ieliešanas veidņu projektēšanas faktoriem, kas ietekmē cikla ilgumu, izstrādājuma kvalitāti un ražošanas apjomu. Pareizi izstrādātas aukstuma kanāli ieliešanas veidnēs samazina cikla ilgumu par 30–50 % salīdzinājumā ar nepietiekami atdzesētām konstrukcijām, tieši palielinot ražošanas jaudu. Ieliešanas veidnes ar optimizētām aukstuma sistēmām uztur vienmērīgāku veidnes temperatūru, samazinot termisko slodzi, kas var izraisīt veidnes bojājumus un dobuma deformāciju. Berilija vara ieliktni, stratēģiski novietotus ieliešanas veidņu aukstuma kontūrās, uzlabo siltumvadītspēju, ļaujot ātrāk noņemt siltumu un ātrāk pabeigt ciklu. Modernās ieliešanas veidnes bieži ietver temperatūras regulēšanas ierīces, kas visu ražošanas dienu uztur precīzu veidnes temperatūru, nodrošinot vienmērīgas izstrādājumu izmērus un virsmas kvalitāti — no pirmā līdz pēdējam izgatavotajam izstrādājumam.
Kad uzņēmumiem vajadzētu investēt jaunās injekcijas rīku izgatavošanā, nevis uzturēt esošos rīkus?
Lēmumi par esošo injekcijas rīku izņemšanu no ekspluatācijas un jaunu formu iegādi ir atkarīgi no pašreizējā rīku stāvokļa, prognozētajiem ražošanas apjomiem un tirgus pieprasījuma ilguma. Ja injekcijas rīki prasa arvien biežākas remontdarbības, rada augstāku atkritumu līmeni vai nevar uzturēt dimensiju precizitāti klienta specifikācijās, to aizvietošana kļūst ekonomiski pamatota. Injekcijas rīku tehnoloģiju uzlabojumi un materiālu attīstība var attaisnot jaunas investīcijas, ja tie ievērojami samazina cikla laiku vai ļauj ražot uzlabotus detaļu dizainus. Ja ražošanas apjomu prognozes pārsniedz esošo injekcijas rīku jaudu, jaunu dobumu pievienošana vai papildu injekcijas rīku iegāde paplašina ražošanas jaudu, neatkāpjoties no pašreizējās ražošanas procesa. Uzņēmumiem jādokumentē injekcijas rīku veiktspējas rādītāji sistēmiski, lai balstītu datu pamatotos lēmumus, kas līdzsvaro uzturēšanas investīcijas pret aizvietošanas ekonomiku visā rīku dzīves ciklā.