
 EN



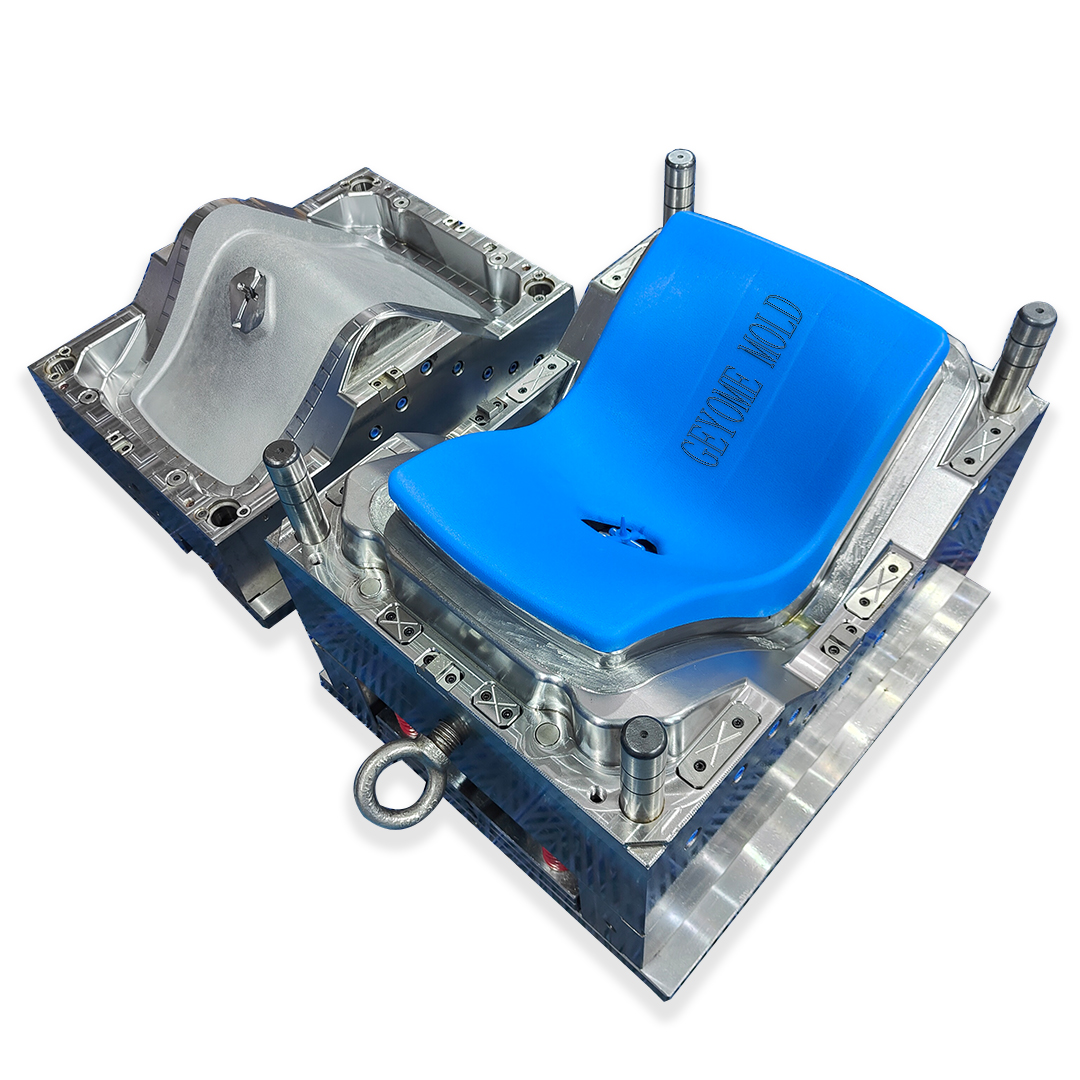
Injeksjonsverktøy utgjør én av de viktigste investeringene i moderne produksjon, og gjør det mulig for bedrifter å produsere plastkomponenter i store mengder med eksepsjonell nøyaktighet og konsekvens. Uansett om du lanserer en ny produktlinje eller optimaliserer eksisterende produksjon, påvirker forståelsen av grunnleggende prinsipper for injeksjonsverktøy direkte din konkurransefortrinn, produksjonskostnader og tid til markedet. Å mestre injeksjonsverktøy krever kunnskap om designprinsipper, materialvalg, fremstillingsprosesser og kvalitetskontrollstandarder som skiller bransjens ledere fra gjennomsnittlige produsenter.
Reisen mot å mestre injeksjonsverktøy starter med å innse at hver enkelt detalj teller, fra formhulens oppsett til konfigurasjonen av kjølekanalene. Profesjonelle produsenter forstår at suksess med injeksjonsverktøy avhenger av systematisk planlegging, kunnskap om materialvitenskap og kontinuerlig forbedring av prosessen. Denne omfattende veiledningen fører deg gjennom hver avgjørende fase i utviklingen av injeksjonsverktøy og gir praktiske innsikter som omformer konseptuelle design til ferdige former klare for produksjon – former som leverer konsekvent kvalitet og oppfyller kravfulla forretningsmål.
Grunnleggende designprinsipper for injeksjonsverktøy
Forståelse av grunnleggende begreper innen injeksjonsverktøy
Utforming av injeksjonsverktøy begynner med å forstå hvordan plast strømmer, kjøles og stivner innenfor en formhulrom. Grunnlaget for effektivt injeksjonsverktøy bygger på inngangspunktstrategi (gating strategy), som avgjør hvordan smeltet plast kommer inn i hulrommet og påvirker kvaliteten til det ferdige delen. Godt utformet injeksjonsverktøy inkluderer flere inngangspunkter i komplekse komponenter, balanserte rørledningssystemer som jevnlig fordeler trykket, og beregnet veggtykkelse som fremmer jevn avkjøling. Ingeniører som spesialiserer seg på injeksjonsverktøy må ta hensyn til krympningsrater, materialspesifikke strømningskarakteristika og dimensjonelle toleranser som den endelige anvendelsen krever. Den grunnleggende prinsippet bak all utforming av injeksjonsverktøy er at formens geometri direkte styrer de mekaniske egenskapene, overflatekvaliteten og den dimensjonelle nøyaktigheten til hver enkelt formstøpte del.
Materialvalg og ytelse til injeksjonsverktøy
Å velge passende moldematerialer er en avgjørende beslutning for injeksjonsverktøy som påvirker verktøyets levetid, produksjonskapasitet og delkvalitet. Stålsorter som brukes i injeksjonsverktøy spenner fra herdet verktøystål som tåler millioner av sykluser til mykere aluminiumsalternativer egnet for prototypproduksjon eller korte produksjonsløp. Fagfolk innen injeksjonsverktøy må balansere materialehårdhet, termisk ledningsevne, korrosjonsbestandighet og bearbeidingskompleksitet mot prosjektbudsjett og produksjonsprognoser. Berylliumkopper-innsettinger i hulrommene til injeksjonsverktøy forbedrer kjølingseffektiviteten betydelig, reduserer syklustider og muliggjør raskere produksjonsplaner. Forholdet mellom valg av moldemateriale og ytelse til injeksjonsverktøy er direkte: hardere materialer med bedre termiske egenskaper i injeksjonsverktøy muliggjør høyere produksjonshastigheter, strengere toleranser og lengre verktøylevetid før vedlikehold blir nødvendig.
Arbeidsflyt for produksjonsprosess og utførelse av innsprøytverktøy
Datamaskinstøttet design og simulering av innsprøytverktøy
Modern utvikling av innsprøytverktøy er sterkt avhengig av avanserte CAD-programmer og simuleringsteknologier som forutsier støpeformens oppførsel før den fysiske produksjonen starter. Simulering av innsprøytverktøy avdekker potensielle feil som manglende fylling, sinkemerker, deformasjoner og sveiseskår – feil som ellers ville krevd kostbare prototype-iterasjoner. Termisk analyse i innsprøytverktøy-programvare avslører varmeområder der kjølekanaler må forbedres, slik at ingeniører kan optimalisere syklustider før fresing starter. Strømningsanalyse spesifikt for innsprøytverktøy bekrefter at gatetilgangenes plassering og rørlengdene sikrer tilstrekkelig trykk gjennom hele fyllingsprosessen. Kvalifiserte fagfolk innen innsprøytverktøy bruker simuleringdata til å etablere grunnleggende parametere for operatører av innsprøytmaskiner, noe som betydelig reduserer oppstartsiden og avfallsraten under produksjonsstart. Denne digitale tilnærmingen til innsprøytverktøy omformer usikkerhet til forutsigbarhet og gjør produksjonsprosessen mer effektiv og pålitelig.
Presisjonsbearbeiding og hulutvikling
Å utføre design av injeksjonsverktøy krever sofistikert maskinutstyr som kan oppnå mikrotoleranser og komplekse geometrier, slik som moderne applikasjoner krever. CNC-bearbeiding, elektrisk utladningsbearbeiding (EDM) og høyhastighetsfræsing utgjør grunnlaget for profesjonell fremstilling av injeksjonsverktøy. Injeksjonsverktøykaviteter må opprettholde dimensjonell nøyaktighet innenfor brøkdeler av en millimeter, noe som krever dyktige programmerere og nøye vedlikeholdt maskineri. Overflatekvaliteten på injeksjonsverktøy påvirker direkte både estetisk appell og funksjonell ytelse til støpte deler; polerte injeksjonsverktøyoverflater gir overlegne overflater og frigjør støpte komponenter renere. Optimalisering av verktøybaner under bearbeiding av injeksjonsverktøy reduserer produksjonstid og forlenger verktøyets levetid, noe som gjør fremstillingsprosessen kostnadseffektiv både for små prøveproduksjoner og høyvolumproduksjon. Eksperter innen injeksjonsverktøy vedlikeholder strenge miljøkontroller, regelmessige vedlikeholdsplaner og omfattende kvalitetsverifikasjon gjennom hele bearbeidingsoperasjonene for å sikre konsekvent overholdelse av spesifikasjonene.
Kvalitetssikring og optimalisering av ytelsen til injeksjonsverktøy
Dimensjonsverifikasjon og testing av injeksjonsverktøy
Komplett dimensjonsverifikasjon representerer en uunnværlig fase i kvalitetssikring av injeksjonsverktøy, og sikrer at former produserer deler som oppfyller kundens spesifikasjoner allerede fra den første produksjonsrunden. Koordinatmålingmaskiner (CMM), laserskannere og optiske systemer gir nøyaktig dokumentasjon av hulromsdimensjonene i injeksjonsverktøyet i forhold til de opprinnelige designparametrene. Fagfolk innen injeksjonsverktøy utfører inspeksjonsrutiner for første artikkel, og produserer testdelar under kontrollerte forhold for å validere inngangskonstruksjon, kjølingseffektivitet og antakelser om trykkfordeling. Dimensjonsdata samla inn under validering av injeksjonsverktøy avdekker eventuelle avvik som krever justering før full produksjonsstart. Disse testprosedyrene i kvalitetssystemene for injeksjonsverktøy forhindrer kostbare feil i feltbruk, kundereklamasjoner og skade på ryktet som følge av dårlig validerede former. Tidlig oppdagelse av feil i injeksjonsverktøy under godkjenningsprøving koster betydelig mindre enn å oppdage problemer etter at tusenvis av deler allerede har kommet inn i forsyningskjeden.
Prosessoptimering og levetid for injeksjonsverktøy
Å maksimere avkastningen på investeringer i injeksjonsverktøy krever systematisk optimalisering av formingsparametre, kjølestrategier og vedlikeholdsprotokoller som utvider den produktive levetiden til verktøyet. Operatører på produksjonsgulvet samarbeider med prosessingeniører for å finjustere injeksjonstrykk, formtemperatur, kjøletid og syklusvarighet ved hjelp av data samlet inn fra sensorer i injeksjonsverktøy og målinger av deler. Overvåkingssystemer for injeksjonsverktøy sporer produksjonsmetrikker kavitet for kavitet og identifiserer når enkelte kaviter trenger korrektivt arbeid eller utskifting. Strategisk vedlikehold av injeksjonsverktøy inkluderer periodisk rengjøring, tømming av kjølekanaler, utskifting av kjerner og justering av kaviter for å hindre gradvis forverring. Levetiden til injeksjonsverktøy strekker seg vanligvis over millioner av sykluser når anleggene implementerer disiplinerte vedlikeholdsplaner og operatørutdanningsprogrammer. Bedrifter som behandler injeksjonsverktøy som strategiske produksjonsaktiva i stedet for engangsverktøy oppnår bedre enhetsøkonomi, mer pålitelig kvalitet og sterkere konkurranseposisjon i sine markeder.
Ofte stilte spørsmål
Hva faktorer påvirker kostnadene og gjennomføringstiden for injeksjonsverktøy mest?
Kompleksiteten til injeksjonsverktøy, delens geometri, antall hull (cavities), materialevalg og ønskede overflatebehandlinger er de viktigste kostnadsdriverne. Gjennomføringstidene varierer vanligvis fra fire til tolv uker, avhengig av kompleksiteten til injeksjonsverktøyet og gjeldende kapasitet i verkstedet. Komponenter med enkle geometrier og færre hull reduserer kostnadene for injeksjonsverktøy og fremskynder levering, mens svært detaljerte deler med stramme toleranser eller kosmetiske krav øker både kostnadene og tidsplanen. Prototyp-injeksjonsverktøy brukt til prøveproduksjon kan benytte mykere aluminium for å redusere kostnadene, mens produksjonsinjeksjonsverktøy bruker vanligvis stål for å håndtere høyvolumsykluskrav. Tidlig designrådgivning med eksperter innen injeksjonsverktøy kan avdekke muligheter for kostnadsreduksjon uten å kompromittere delkvaliteten.
Hvordan påvirker utformingen av kjølesystemet i injeksjonsverktøy produksjonseffektiviteten?
Utforming av kjølesystemet er en av de viktigste faktorene for injeksjonsverktøy når det gjelder syklustid, delkvalitet og produksjonsvolum. Riktig utformede kjølekanaler i injeksjonsverktøy reduserer syklustiden med tretti til femti prosent sammenlignet med utilstrekkelig kjølte design, noe som direkte øker produksjonskapasiteten. Injeksjonsverktøy med optimaliserte kjølesystemer opprettholder mer jevne moldtemperaturer, noe som reduserer termisk spenning som kan føre til moldsvikt og hulromsdeformasjon. Berylliumkopper-innsettinger plassert strategisk i kjølekretsene til injeksjonsverktøy forbedrer varmeledningsevnen, slik at varme fjernes raskere og syklusene fullføres hurtigere. Avanserte injeksjonsverktøy inkluderer ofte temperaturkontrollenheter som holder nøyaktige moldtemperaturer gjennom hele produksjonsdagen, og sikrer konsekvente delmål og overflatekvalitet fra den første til den siste formede delen.
Når bør bedrifter investere i ny innsprøytverktøying i stedet for å vedlikeholde eksisterende verktøy?
Beslutninger om å ta ut av drift eksisterende injeksjonsverktøy eller investere i erstatningsformer avhenger av gjeldende verktøytillstand, prosjekterte produksjonsvolumer og varigheten av markedets etterspørsel. Når injeksjonsverktøy krever stadig hyppigere vedlikehold, gir høyere utslagsrater eller ikke lenger kan opprettholde dimensjonelle toleranser innenfor kundens spesifikasjoner, blir erstatning økonomisk berettiget. Forbedringer i injeksjonsverktøyteknologi og materialframsteg kan rettferdiggjøre nye investeringer dersom de reduserer syklustider betydelig eller muliggjør produksjon av forbedrede delkonstruksjoner. Hvis prognosene for produksjonsvolum overstiger kapasiteten til eksisterende injeksjonsverktøy, kan tillegg av nye formhull eller ekstra injeksjonsverktøy øke utbyttet uten å forstyrre pågående produksjon. Anleggene bør dokumentere ytelsesmål for injeksjonsverktøy systematisk, slik at datadrevne beslutninger kan tas for å balansere vedlikeholdsinvesteringer mot erstatningsøkonomi over hele verktøyets levetid.