
 EN



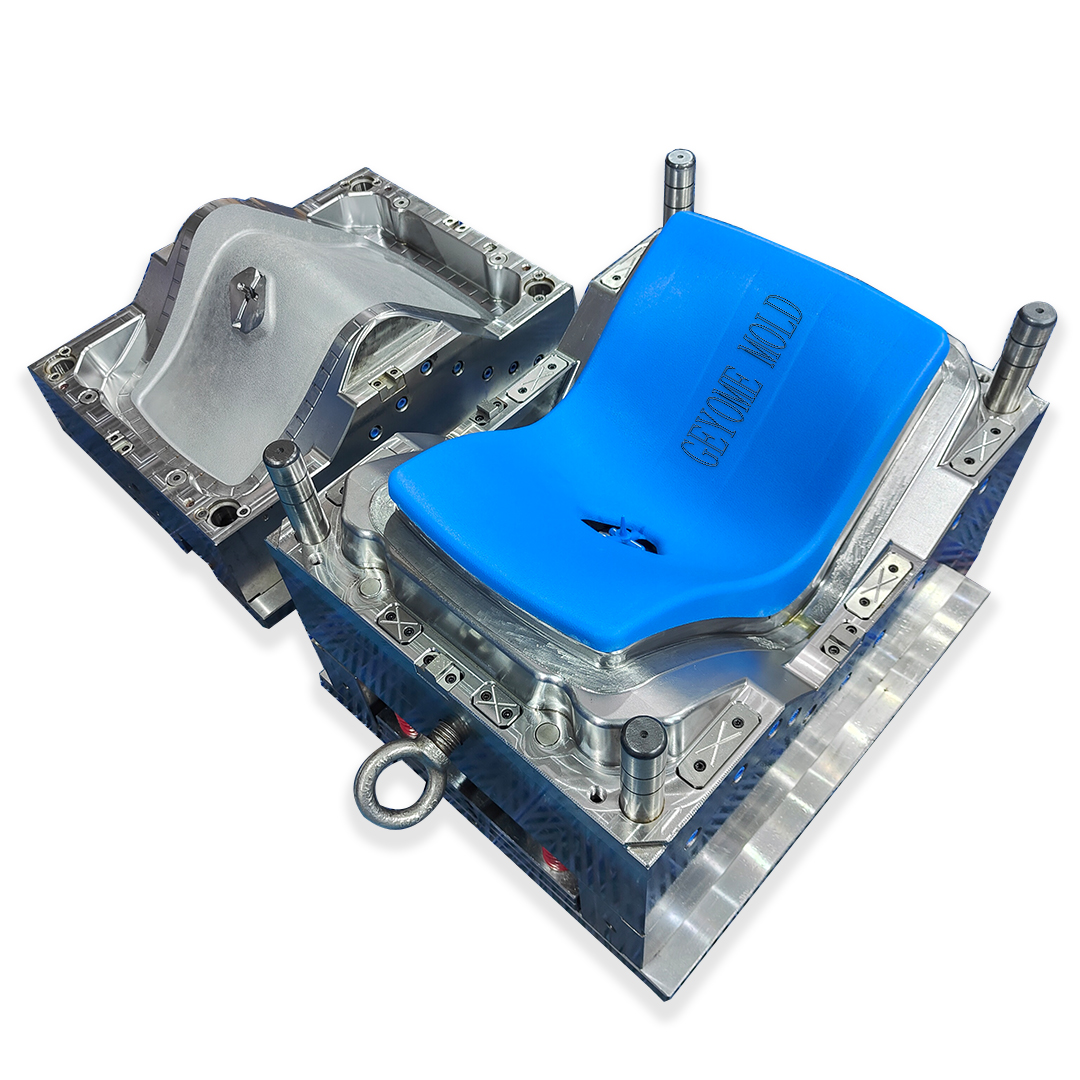
Инжекцијска алатка представља једну од најважнијих инвестиција у модерну производњу, омогућавајући предузећима да производе пластичне компоненте великог броја са изузетном прецизношћу и конзистенцијом. Било да лансирате нову производну линију или оптимизујете постојећу производњу, разумевање основа инжекционог алата директно утиче на вашу конкурентну предност, трошкове производње и време до тржишта. За овладање инјекционим алатима потребно је знање принципа дизајна, избора материјала, производних процеса и стандарда контроле квалитета који одвоје водеће индустријске лидере од просечних произвођача.
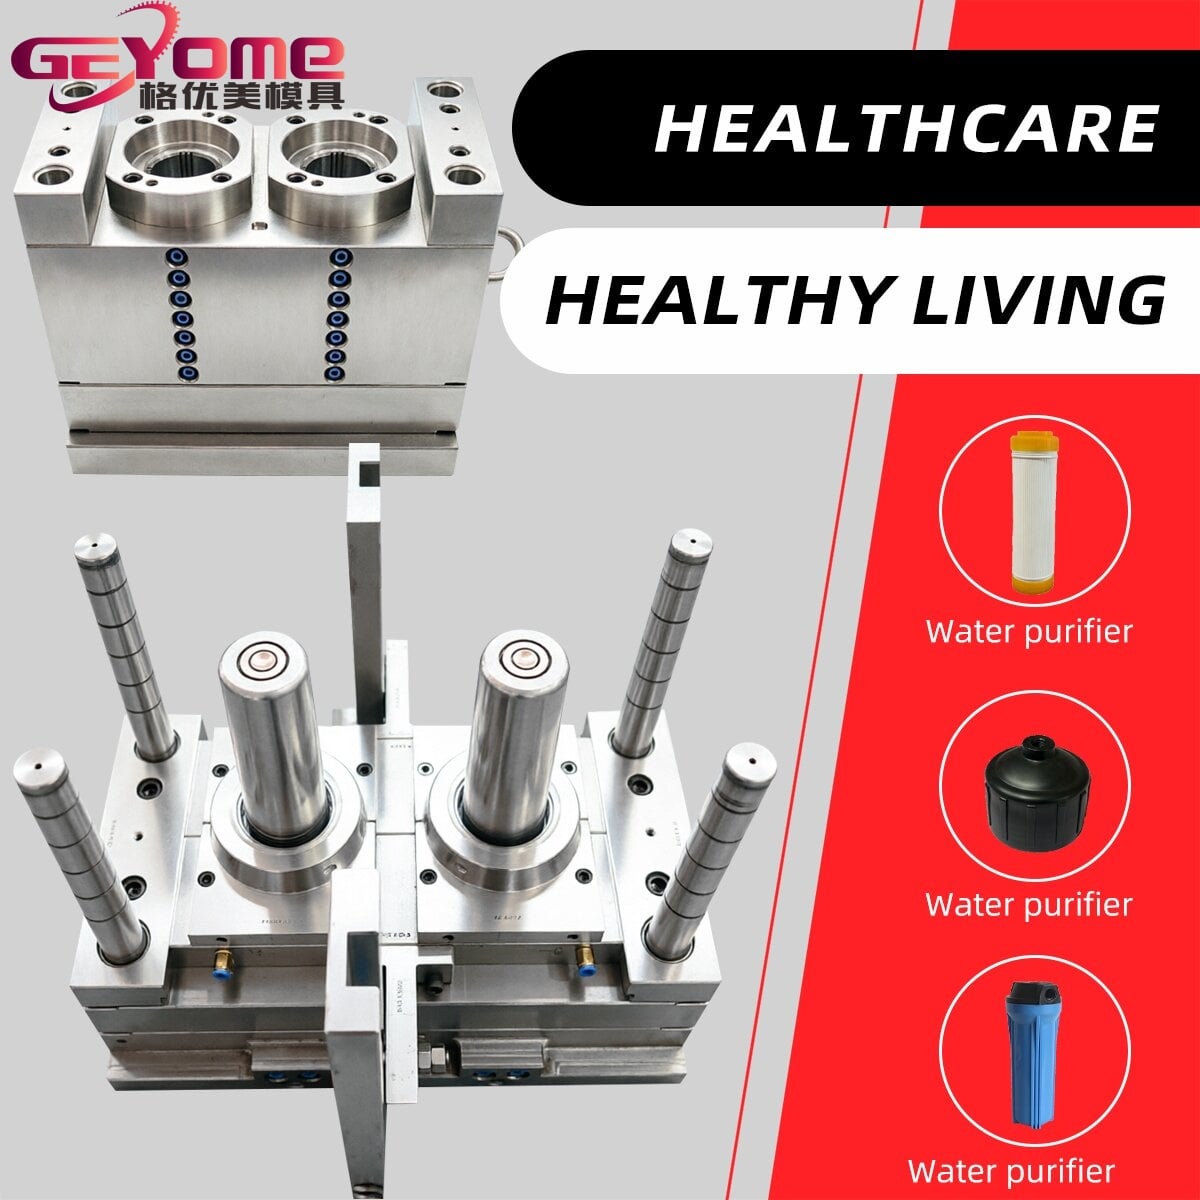
Путовање до овладања инжекционим алатима почиње препознавањем да сваки детаљ има значаја, од распореда шупљине до конфигурације канала за хлађење. Професионални произвођачи схватају да успех инжекционих алата зависи од систематског планирања, знања о материјалним наукама и континуираног побољшања процеса. Овај свеобухватни водич води вас кроз сваку суштинску фазу развоја инјекционих алата, пружајући практичне увиде који трансформишу концептуалне дизајне у производње готове калупе способне да испоруче доследан квалитет и испуне захтевне пословне циљеве.
Основни принципи пројектовања за инжекционо алате
Разумевање основних концепта инжекционих алата
Дизајн инјекционих алата почиње разумевањем како пластика тече, хлади и учвршћује се у шупљини калупа. Основа ефикасне инжекције на инжекцији зависи од стратегије затварања, која одређује како растопљена пластика улази у шупљину и утиче на квалитет коначног делова. Добро дизајнирани инжекциони алати укључују више врата у сложене компоненте, уравнотежене системе за трчање који изједначавају расподелу притиска и израчунату дебелину зида која промовише равномерно хлађење. Инжењери специјализовани за инжекционо алате морају узети у обзир стопе смањења, карактеристике протока специфичне за материјал и димензионалне толеранције које захтева коначна примена. Основни принцип који лежи у основу дизајна инјекционих алата је да геометрија калупа директно контролише механичка својства, завршну површину и димензијску тачност сваког калупа.
Избор материјала и перформансе инжекционих алата
Избор одговарајућих материјала за калупу представља критичну одлуку о инжекционом алату која утиче на животни век алата, производњу и квалитет делова. Стилне категорије које се користе у инжекционим алатима се крећу од оштрих алата који могу да се користе милиони циклуса до мечнијих аллуминијумских алтернатива погодних за прототипне серије или кратке производне количине. Професионалци за инжекционо алате морају балансирати тврдоћу материјала, топлотну проводност, отпорност на корозију и сложеност обраде са буџетима пројекта и прогнозама производње. Берилијумски бакарни уставци у шупљинама инжекционих алата драматично побољшавају ефикасност хлађења, смањујући време циклуса и омогућавајући брже производне распореде. Однос између избора материјала за калу и перформанси инжекционог алата је директен: теже, топлотније супериорније материјале у инжекционом алату омогућавају веће брзине производње, чвршће толеранције и продужен живот алата пре него што постане потребно одржавање.
Производствени процес радног тока и извршење инжекционих алата
Компјутерски подстакнути дизајн и симулација инжекционих алата
Развој модерних инјекционих алата у великој мери се ослања на напредни ЦАД софтвер и технологије симулације које предвиђају понашање калупа пре него што почне физичка производња. Симулација инјекционих алата идентификује потенцијалне дефекте као што су кратки удари, траге потапања, деформација и линије заваривања које би иначе захтевале скупе итерације прототипа. Термичка анализа у софтверу за инжекциони алати открива вруће тачке где су канали хлађења потребни за прецизност, што инжењерима омогућава да оптимизују времена циклуса пре почетка обраде. Анализа проток специфична за инжекционо алате потврђује да локације капи и величине тркача одржавају адекватан притисак током читавог процеса напуњавања. Професионалци за квалитетне инјекционе алате користе симулационе податке за успостављање излазних параметара за операторе инјекционих машина, знатно смањујући време постављања и стопе скрапа током покретања производње. Овај дигитални приступ инжекционим алатима претвара несигурност у предвиђаност, чинећи производњи ефикаснијим и поузданијим.
Прецизна обрада и развој шупљине
Извршење пројеката инжекционих алата захтева софистицирану опрему за обраду способну да постигне микротолеранције и сложене геометрије које захтевају модерне апликације. ЦНЦ обрада, електрична распуштања обрада (ЕДМ), и високобрзе резање технологија формирају кичму професионалне производње инјекције алата. Кавотије убризгавања алата морају одржавати прецизност димензија у доле од милиметра, што захтева вештачке програмере и пажљиво одржаване машине. Квалитет завршног деловања површине у инжекционим алатима директно утиче на естетску привлечност и функционалне перформансе кацканих делова; полиране површине инжекционих алата производе супериорне завршне деловања и чишће ослобађају кацкане компоненте. Оптимизација пута алата током обраде инжекционих алата смањује време производње и продужава живот алата, чинећи производњи трошково ефикаснији и за мале пилотне трке и за производњу великих количина. Експертске продавнице инјекционих алата одржавају строге контроле животне средине, редовне распореде одржавања и строгу верификацију квалитета током целог радног процеса како би се гарантовале да се спецификације доследно испуњавају.
Обезбеђивање квалитета и оптимизација перформанси инжекционих алата
Проверка димензија и испитивање инжекционих алата
Свеобухватна верификација димензија представља непроговарајућу фазу осигурања квалитета инжекционих алата, осигурање да калупе производе делове који задовољавају спецификације купца од прве производње. Координатни мерећи машини (ЦММ), ласерски скенери и оптички системи пружају прецизну документацију димензија шупљине инјекционог алата према оригиналним параметрима дизајна. Професионалци за инжекционе алате спроводе протоколе инспекције првог члана, производећи тестове делове под контролисаним условима који валидују дизајн капи, ефикасност хлађења и претпоставке дистрибуције притиска. Уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је потребно, уколико је Ове процедуре тестирања у оквиру система квалитета инјекционих алата спречавају скупе неуспехе на терену, повраћај купца и штету у репутацији која је резултат лоше валидираних калупа. Ранње откривање дефеката инжекционих алата током тестирања прихватања кошта знатно мање него откривање проблема након што су хиљаде делова ушли у ланц снабдевања.
Оптимизација процеса и дуговечност инжекционих алата
Максимизација повратка инвестиције у инјекционе алате захтева систематску оптимизацију параметара калупа, стратегија хлађења и протокола одржавања који продужују живот продуктивног алата. Оператори производње раде са инжењерима процеса како би прецизно подешавали притисак убризгавања, температуру калупа, време хлађења и трајање циклуса користећи податке сакупљене из сензора инжекционих алата и мерења делова. Системи за праћење перформанси инжекционих алата прате производне метрике по кавори, идентификујући када појединачне кавори требају поправљање или замену. Стратешко одржавање инжекционих алата укључује периодично чишћење, проплављење канала за хлађење, замену једра и додир кухине који спречавају прогресивно погоршање. Живот инжекционих алата обично се протеже преко милиона циклуса када објекти спроводе дисциплиноване распореде одржавања и програме обуке оператера. Компаније које третирају инјекционо алате као стратешке производне средње, а не алате за једнократну употребу, постижу супериорну економију јединица, поузданији квалитет и јачу конкурентну позицију на својим тржиштима.
Често постављене питања
Који фактори највише утичу на трошкове и време извршења инжекције алата?
Складност инјекционог алата, геометрија делова, број шупљина, избор материјала и потребне завршне површине представљају примарне покретаче трошкова. Времена за извеђење обично се крећу од четири до дванаест недеља у зависности од сложености инжекционих алата и тренутног капацитета радње. Компоненте са једноставним геометријом и мање шупљина смањују трошкове инжекционих алата и убрзавају испоруку, док високо детаљни делови са чврстим толеранцијама или козметичким захтевима продужују и трошкове и распоред. Прототип инжекције алата који се користе за пилот производњу могу користити мекији алуминијум да би се смањили трошкови, док производња инжекције алата генерално користи челик за управљање захтевима за циклу великог запремине. Рана консултација са стручњацима за инжекциони алат може идентификовати могућности смањења трошкова без угрожавања квалитета делова.
Како дизајн система хлађења у инжекционим алатима утиче на ефикасност производње?
Дизајн система хлађења представља једну од највлијанијих променљивих убризгавања алата које утичу на време циклуса, квалитет делова и производњу. Правилно дизајнирани канали хлађења у инжекционим алатима смањују време циклуса за тридесет до педесет посто у поређењу са неадекватно хлађеним дизајнима, директно помножући производњу. Инжекцијски алати са оптимизованим системима хлађења одржавају једначне температуре калупа, смањујући топлотни стрес који доводи до неуспеха калупа и искривљења шупљине. Берилијумски бакарни уставци стратешки постављени у оквирима хлађења инјекционих алата побољшавају топлотну проводност, омогућавајући брже уклањање топлоте и брже завршетак циклуса. Напредни инжекциони алати често укључују јединице за контролу температуре које одржавају прецизну температуру калупа током целог производњег дана, осигурајући доследне димензије делова и квалитет површине од првог калупа до последњег.
Када би компаније требало да инвестирају у нове алате за убризгавање у односу на одржавање постојећих алата?
Одлуке о уклањању постојећих инјекционих алата и инвестирању у замене калупа зависе од тренутног стања алата, предвиђених запремина производње и трајања потражње на тржишту. Када инжекциони алати захтевају све чешће поправке, производе веће стопе скрата или не могу одржавати димензионе толеранције у оквиру спецификација купца, замена постаје економски оправдана. Побољшања у технологији инжекционих алата и напредак материјала могу оправдати нова инвестиција ако значајно смањују време циклуса или омогућавају производњу побољшаних дизајна делова. Ако прогнозе о обиму производње прелазе постојећи капацитет инжекционих алата, додавање нових шупљина или додатних инжекционих алата повећава производњу без прекида текуће производње. Уредби треба да систематски документују показатеље перформанси инжекционих алата, омогућавајући одлуке засноване на подацима које балансирају инвестиције у одржавање са економијом замене током читавог животног циклуса алата.