
 EN



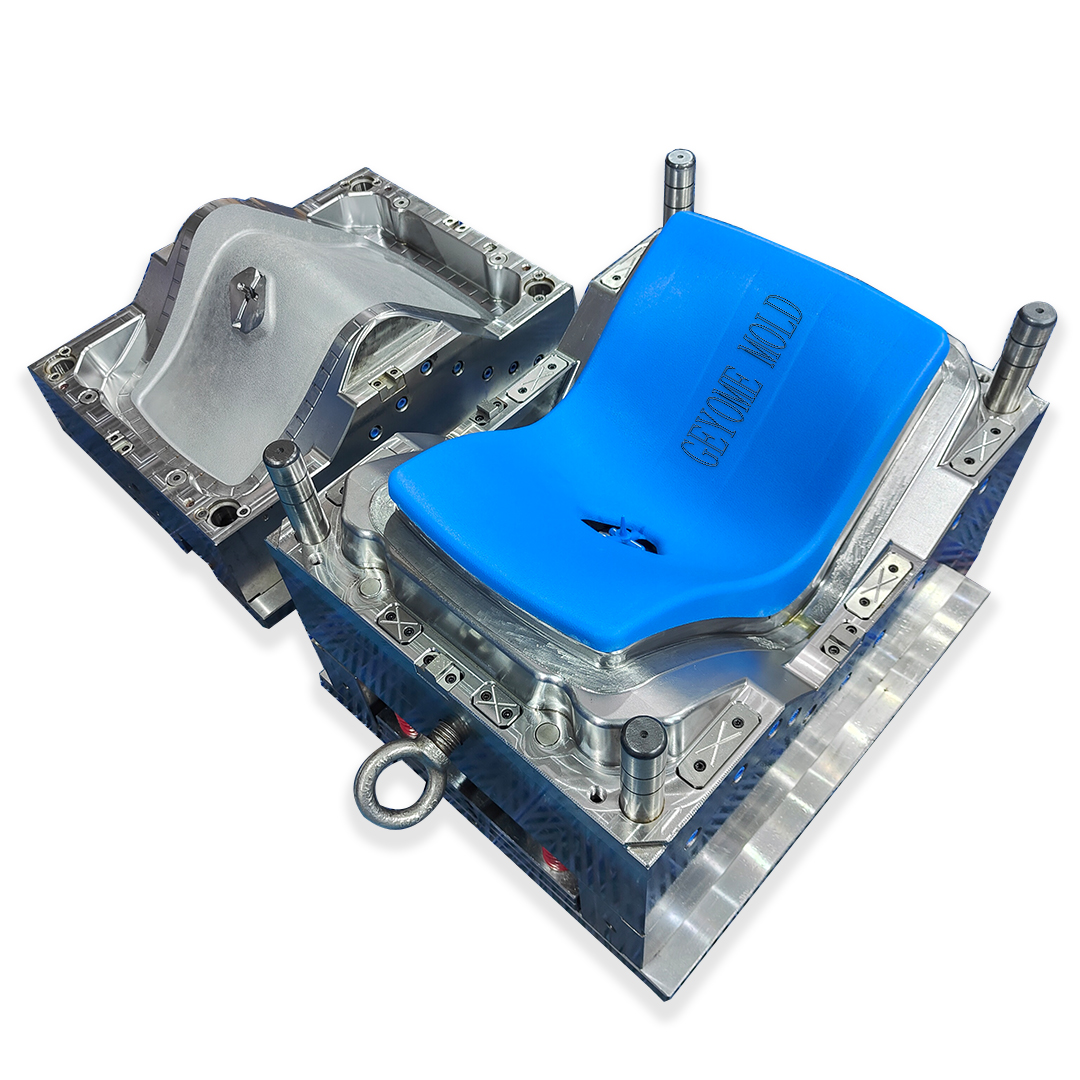
Инструменты для литья под давлением представляют собой одну из наиболее важных инвестиций в современном производстве, позволяя предприятиям выпускать пластиковые компоненты большими объёмами с исключительной точностью и стабильностью. Независимо от того, запускаете ли вы новую линейку продукции или оптимизируете существующее производство, понимание основ литья под давлением напрямую влияет на ваше конкурентное преимущество, производственные затраты и сроки вывода продукции на рынок. Освоение технологий литья под давлением требует знания принципов проектирования, выбора материалов, производственных процессов и стандартов контроля качества, которые отличают лидеров отсреднего уровня в отрасли.
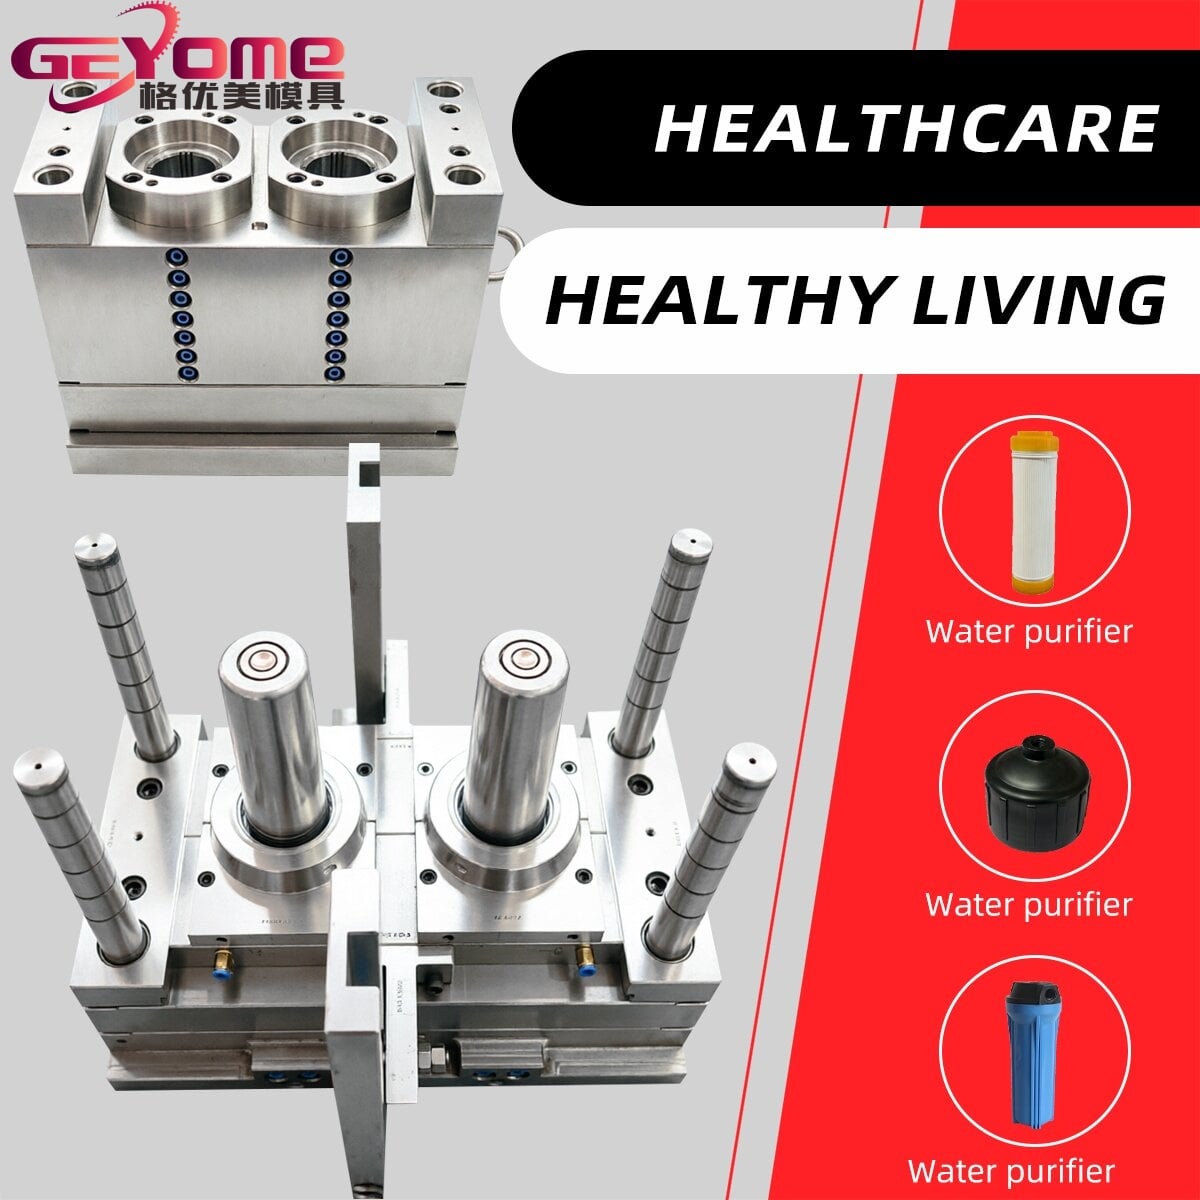
Путь к освоению технологии изготовления литейных форм для литья под давлением начинается с понимания того, что каждая деталь имеет значение — от расположения полостей до конфигурации каналов охлаждения. Профессиональные производители знают, что успех в создании литейных форм для литья под давлением зависит от системного планирования, знания материаловедения и постоянного совершенствования процессов. В этом исчерпывающем руководстве подробно рассматриваются все ключевые этапы разработки литейных форм для литья под давлением и приводятся практические рекомендации, позволяющие превратить концептуальные проекты в готовые к производству формы, обеспечивающие стабильное качество продукции и выполнение строгих коммерческих требований.
Основополагающие принципы проектирования литейных форм для литья под давлением
Понимание базовых концепций литейных форм для литья под давлением
Проектирование инструментов для литья под давлением начинается с понимания того, как пластик течёт, охлаждается и затвердевает внутри полости пресс-формы. Основой эффективного инструмента для литья под давлением является стратегия расположения литниковых каналов, которая определяет, как расплавленный пластик поступает в полость и влияет на конечное качество детали. В хорошо спроектированном инструменте для литья под давлением используются несколько литниковых отверстий в сложных компонентах, сбалансированные системы литников, обеспечивающие равномерное распределение давления, а также рассчитанная толщина стенок, способствующая однородному охлаждению. Инженеры, специализирующиеся на проектировании инструментов для литья под давлением, должны учитывать коэффициенты усадки, особенности течения конкретных материалов и допуски по размерам, требуемые конечным применением. Ключевой принцип, лежащий в основе всего проектирования инструментов для литья под давлением, заключается в том, что геометрия пресс-формы напрямую определяет механические свойства, качество поверхности и точность размеров каждой отдельной отлитой детали.
Выбор материала и эксплуатационные характеристики инструментов для литья под давлением
Выбор подходящих материалов для форм является критически важным решением при проектировании инжекционных оснасток, поскольку он влияет на срок службы оснастки, производственную мощность и качество деталей. Стальные марки, применяемые в инжекционных оснастках, варьируются от закалённых инструментальных сталей, способных выдержать миллионы циклов, до более мягких алюминиевых аналогов, пригодных для изготовления прототипов или небольших серий. Специалисты по инжекционным оснасткам должны сбалансировать твёрдость материала, теплопроводность, коррозионную стойкость и сложность механической обработки с учётом бюджета проекта и прогнозов объёмов производства. Вставки из бериллиевой меди в полостях инжекционных оснасток значительно повышают эффективность охлаждения, сокращая продолжительность циклов и позволяя ускорить графики производства. Связь между выбором материала формы и эксплуатационными характеристиками инжекционной оснастки является прямой: более твёрдые материалы с повышенной теплопроводностью обеспечивают более высокие скорости производства, более точные допуски и увеличенный срок службы оснастки до необходимости проведения технического обслуживания.
Рабочий процесс производственного цикла и выполнение работ по изготовлению инжекционных оснасток
Проектирование с использованием САПР и моделирование инжекционных оснасток
Современная разработка оснастки для литья под давлением в значительной степени опирается на передовые программы САПР и технологии моделирования, позволяющие прогнозировать поведение пресс-формы ещё до начала физического производства. Моделирование оснастки для литья под давлением выявляет потенциальные дефекты — такие как неполное заполнение, усадочные вмятины, коробление и следы слияния потоков, — которые в противном случае потребовали бы дорогостоящих итераций прототипирования. Тепловые расчёты в программном обеспечении для проектирования оснастки для литья под давлением обнаруживают «горячие точки», где требуется доработка каналов охлаждения, что позволяет инженерам оптимизировать время цикла до начала механической обработки. Гидродинамический анализ, специфичный для оснастки для литья под давлением, подтверждает, что расположение литниковых отверстий и размеры литниковых систем обеспечивают достаточное давление на всём протяжении процесса заполнения. Квалифицированные специалисты по оснастке для литья под давлением используют данные моделирования для установления базовых параметров работы станков для литья под давлением, что значительно сокращает время наладки и уровень брака при запуске производства. Такой цифровой подход к проектированию оснастки для литья под давлением превращает неопределённость в предсказуемость, повышая эффективность и надёжность производственного процесса.
Точная обработка и разработка полостей
Выполнение проектов оснастки для литья под давлением требует сложного станочного оборудования, способного обеспечивать микроточность и обрабатывать сложные геометрические формы, предъявляемые современными приложениями. ЧПУ-обработка, электроэрозионная обработка (EDM) и высокоскоростное фрезерование составляют основу профессионального производства оснастки для литья под давлением. Полости оснастки для литья под давлением должны сохранять размерную точность в пределах долей миллиметра, что требует квалифицированных программистов и тщательно обслуживаемого оборудования. Качество отделки поверхности оснастки для литья под давлением напрямую влияет как на эстетическую привлекательность, так и на функциональные характеристики отлитых деталей; полированные поверхности оснастки обеспечивают превосходное качество отделки и более чистое извлечение отлитых компонентов. Оптимизация траекторий инструмента при обработке оснастки для литья под давлением сокращает время производства и увеличивает срок службы инструмента, делая производственный процесс экономически эффективным как для небольших опытных партий, так и для крупносерийного выпуска. Профессиональные мастерские по производству оснастки для литья под давлением поддерживают строгий контроль окружающей среды, регулярное техническое обслуживание и всестороннюю проверку качества на всех этапах механической обработки, чтобы гарантировать неизменное соблюдение заданных спецификаций.
Обеспечение качества и оптимизация производительности инструментов для литья под давлением
Контроль размеров и испытания инструментов для литья под давлением
Комплексная проверка геометрических размеров представляет собой обязательный этап обеспечения качества пресс-форм для литья под давлением, гарантирующий, что формы выпускают детали, соответствующие техническим требованиям заказчика уже с первой производственной партии. Координатно-измерительные машины (КИМ), лазерные сканеры и оптические системы обеспечивают точную документацию геометрических размеров полостей пресс-форм по сравнению с исходными проектными параметрами. Специалисты по пресс-формам для литья под давлением проводят процедуры контроля первых образцов, изготавливая пробные детали в контролируемых условиях для подтверждения корректности конструкции литниковой системы, эффективности охлаждения и допущений относительно распределения давления. Геометрические данные, полученные при валидации пресс-форм для литья под давлением, позволяют выявить любые отклонения, требующие корректировки до запуска полноценного серийного производства. Такие испытания в рамках систем обеспечения качества пресс-форм для литья под давлением предотвращают дорогостоящие отказы в эксплуатации, возвраты продукции заказчиками и ущерб репутации, вызванные недостаточно валидированными формами. Выявление дефектов пресс-форм для литья под давлением на этапе приёмочных испытаний обходится значительно дешевле, чем обнаружение проблем после того, как тысячи деталей уже поступили в цепочку поставок.
Оптимизация процессов и долговечность инструментов для литья под давлением
Максимизация отдачи от инвестиций в литейные инструменты требует системной оптимизации параметров литья, стратегий охлаждения и протоколов технического обслуживания, продлевающих срок полезного действия инструментов. Операторы производственного участка совместно с инженерами-технологами тонко настраивают давление впрыска, температуру пресс-формы, время охлаждения и продолжительность цикла, используя данные, полученные от датчиков литейных инструментов и измерений готовых изделий. Системы мониторинга производительности литейных инструментов отслеживают показатели выпуска по каждой полости отдельно, выявляя моменты, когда отдельные полости нуждаются в восстановительных работах или замене. Стратегическое техническое обслуживание литейных инструментов включает периодическую очистку, промывку каналов охлаждения, замену сердечников и доводку полостей — всё это предотвращает постепенное ухудшение состояния. Срок службы литейных инструментов обычно составляет миллионы циклов при условии соблюдения дисциплинированных графиков технического обслуживания и программ подготовки операторов. Компании, рассматривающие литейные инструменты как стратегические производственные активы, а не одноразовые приспособления, достигают более высокой рентабельности единицы продукции, более стабильного качества и укрепляют свои конкурентные позиции на рынках.
Часто задаваемые вопросы
Какие факторы в наибольшей степени влияют на стоимость и сроки изготовления пресс-форм для литья под давлением?
Сложность пресс-форм для литья под давлением, геометрия детали, количество полостей, выбор материала и требуемые классы отделки поверхности являются основными факторами, определяющими стоимость. Сроки изготовления обычно составляют от четырёх до двенадцати недель и зависят от сложности пресс-формы и текущей загрузки производственного участка. Детали с простой геометрией и меньшим количеством полостей снижают затраты на пресс-формы и ускоряют их поставку, тогда как высокодетализированные детали с жёсткими допусками или повышенными требованиями к внешнему виду увеличивают как стоимость, так и сроки изготовления. Пресс-формы для прототипов, используемые при пилотном производстве, могут изготавливаться из более мягкого алюминия для снижения затрат, тогда как пресс-формы для серийного производства, как правило, изготавливаются из стали для обеспечения надёжной работы при высоких объёмах циклов. Раннее консультирование с экспертами по пресс-формам для литья под давлением позволяет выявить возможности снижения затрат без ущерба для качества деталей.
Каким образом конструкция системы охлаждения внутри пресс-формы для литья под давлением влияет на эффективность производства?
Конструирование системы охлаждения представляет собой один из наиболее значимых параметров оснастки для литья под давлением, влияющих на продолжительность цикла, качество изделий и объём производства. Правильно спроектированные каналы охлаждения внутри оснастки для литья под давлением сокращают продолжительность цикла на тридцать–пятьдесят процентов по сравнению с недостаточно охлаждаемыми конструкциями, что напрямую увеличивает производственную мощность. Оснастка для литья под давлением с оптимизированной системой охлаждения поддерживает более равномерную температуру пресс-формы, снижая термические напряжения, которые приводят к выходу пресс-формы из строя и деформации полостей. Вставки из бериллиевой меди, размещённые стратегически в контурах охлаждения оснастки для литья под давлением, повышают теплопроводность, обеспечивая более быстрое отведение тепла и сокращение времени цикла. Современная оснастка для литья под давлением зачастую включает блоки управления температурой, поддерживающие точную температуру пресс-формы в течение всего рабочего дня, что гарантирует стабильные геометрические размеры и качество поверхности изделий — от первого до последнего отлитого изделия.
Когда компаниям следует инвестировать в новые инструменты для литья под давлением, а когда — поддерживать существующие инструменты?
Решения о списании существующих инструментов для литья под давлением и инвестициях в замену форм зависят от текущего состояния инструментов, прогнозируемых объёмов производства и продолжительности спроса на рынке. Замена становится экономически обоснованной, когда инструменты для литья под давлением требуют всё более частого ремонта, приводят к росту процента брака или не способны обеспечивать размерные допуски в пределах требований заказчика. Улучшения в технологиях инструментов для литья под давлением и достижения в области материалов могут служить основанием для новых инвестиций, если они значительно сокращают время цикла или позволяют выпускать детали усовершенствованных конструкций. Если прогнозируемые объёмы производства превышают мощность существующих инструментов для литья под давлением, добавление новых полостей или приобретение дополнительных инструментов для литья под давлением расширяет выпуск без нарушения текущего производственного процесса. Предприятиям следует систематически фиксировать показатели эффективности инструментов для литья под давлением, что позволяет принимать решения, основанные на данных, и сбалансированно подходить к вопросу затрат на техническое обслуживание по сравнению с экономическими выгодами от замены на всех этапах жизненного цикла инструмента.
Содержание
- Основополагающие принципы проектирования литейных форм для литья под давлением
- Рабочий процесс производственного цикла и выполнение работ по изготовлению инжекционных оснасток
- Обеспечение качества и оптимизация производительности инструментов для литья под давлением
-
Часто задаваемые вопросы
- Какие факторы в наибольшей степени влияют на стоимость и сроки изготовления пресс-форм для литья под давлением?
- Каким образом конструкция системы охлаждения внутри пресс-формы для литья под давлением влияет на эффективность производства?
- Когда компаниям следует инвестировать в новые инструменты для литья под давлением, а когда — поддерживать существующие инструменты?