
 EN



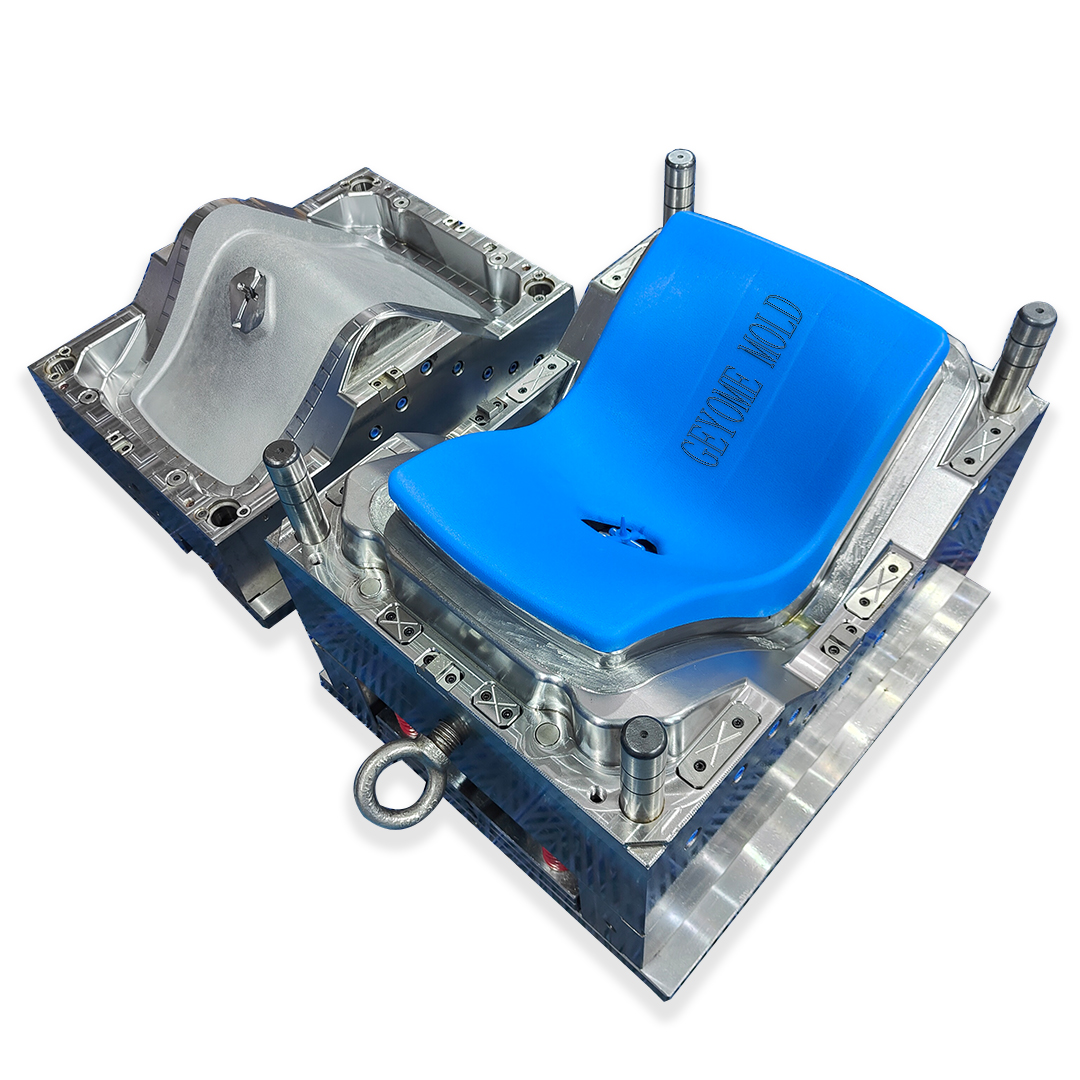
Інструменти для лиття під тиском є одним із найважливіших інвестицій у сучасному виробництві, що дозволяє підприємствам виготовляти пластикові деталі великою номенклатурою з надзвичайною точністю й узгодженістю. Незалежно від того, чи запускаєте ви нову лінійку продуктів чи оптимізуєте наявне виробництво, розуміння основних принципів інструментів для лиття під тиском безпосередньо впливає на вашу конкурентну перевагу, витрати на виробництво та терміни виведення продукту на ринок. Оволодіння інструментами для лиття під тиском вимагає знання принципів конструювання, вибору матеріалів, технологічних процесів виробництва та стандартів контролю якості, що розділяють лідерів галузі й звичайних виробників.
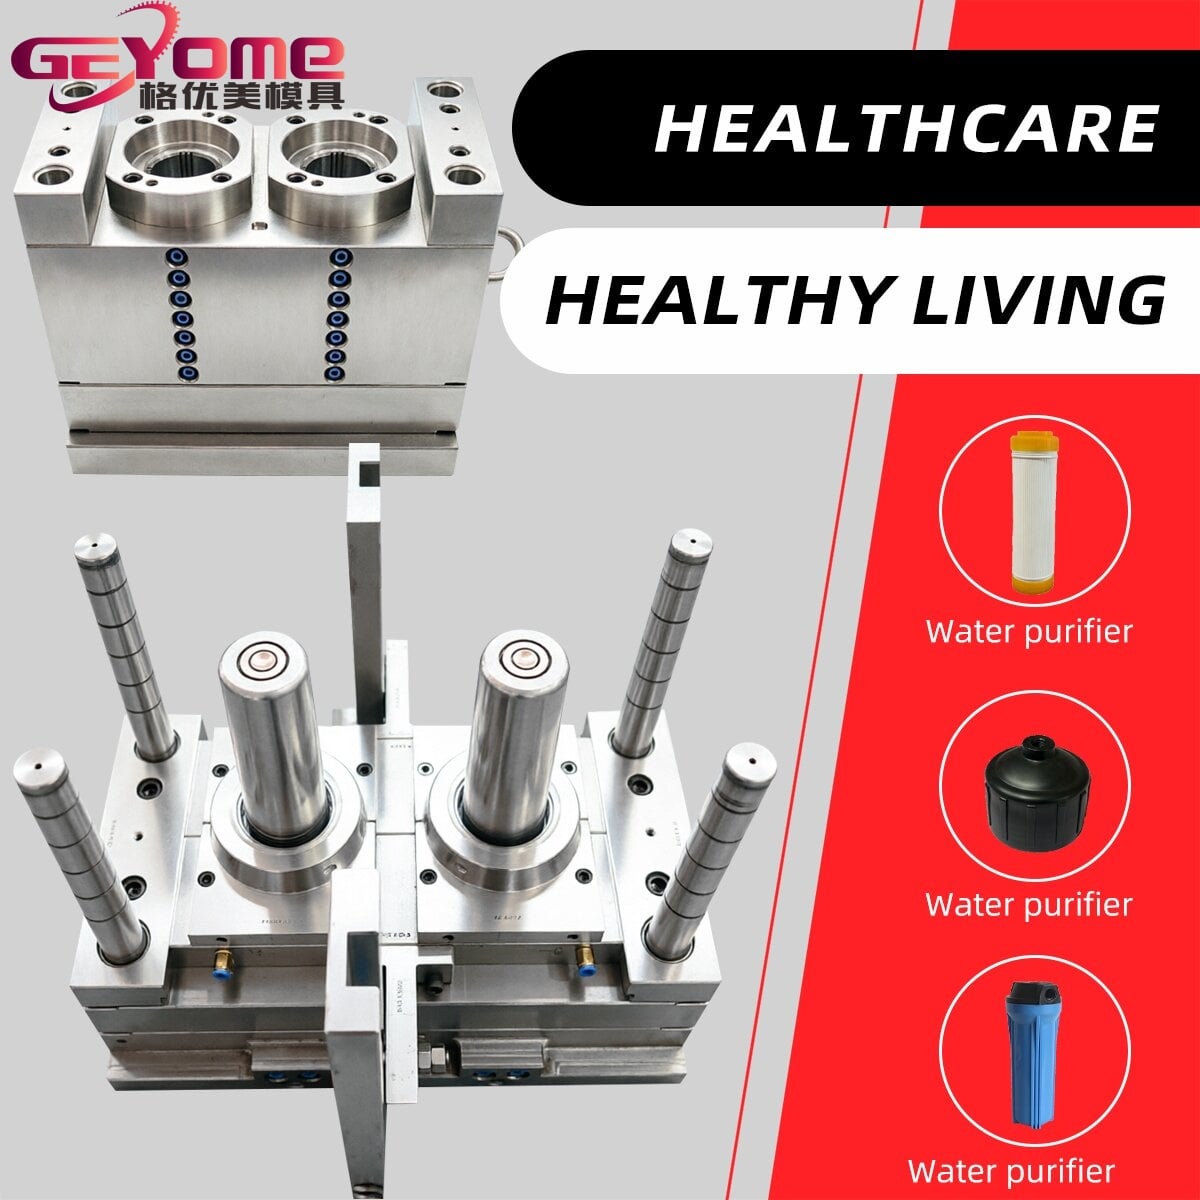
Шлях до оволодіння виготовленням прес-форм для лиття під тиском починається з усвідомлення того, що має значення кожна деталь — від розташування порожнин до конфігурації каналів охолодження. Професійні виробники розуміють, що успіх у створенні прес-форм для лиття під тиском залежить від системного планування, знань у галузі матеріалознавства та постійного удосконалення процесу. Цей всеохопний посібник детально розглядає кожен ключовий етап розробки прес-форм для лиття під тиском і надає практичні рекомендації, які перетворюють концептуальні проекти на готові до виробництва форми, здатні забезпечувати стабільну якість та відповідати вимогам бізнес-завдань.
Основоположні принципи проектування прес-форм для лиття під тиском
Розуміння базових понять у галузі прес-форм для лиття під тиском
Проектування інструментів для лиття під тиском починається з розуміння того, як пластик тече, охолоджується й затвердіває в формі. Основою ефективного проектування інструментів для лиття під тиском є стратегія розташування литтєвих отворів (гейтів), яка визначає, як розплавлений пластик потрапляє в порожнину форми й впливає на кінцеву якість виробу. У добре спроектованих інструментах для лиття під тиском у складних компонентах передбачається кілька гейтів, збалансовані системи литтєвих каналів, що забезпечують рівномірний розподіл тиску, а також розрахункова товщина стінок, яка сприяє однаковому охолодженню. Інженери, що спеціалізуються на проектуванні інструментів для лиття під тиском, мають враховувати коефіцієнти усадки, специфічні для матеріалу характеристики течії та граничні допуски розмірів, які вимагає кінцеве застосування. Основним принципом усього проектування інструментів для лиття під тиском є те, що геометрія форми безпосередньо визначає механічні властивості, якість поверхні та точність розмірів кожного окремого відлитого виробу.
Підбір матеріалу та ефективність інструментів для лиття під тиском
Вибір відповідних матеріалів для форм є критичним рішенням у виготовленні ін’єкційного оснащення, оскільки він впливає на термін служби оснащення, виробничу потужність та якість виробів. Стальні марки, що використовуються в ін’єкційному оснащенні, охоплюють діапазон від загартованих інструментальних сталей, здатних витримувати мільйони циклів, до м’яких алюмінієвих аналогів, придатних для виготовлення прототипів або короткосерійного виробництва. Фахівці з ін’єкційного оснащення повинні збалансувати твердість матеріалу, теплопровідність, стійкість до корозії та складність обробки з урахуванням бюджету проекту та прогнозів виробництва. Вставки з берилійної міді в порожнинах ін’єкційних форм значно підвищують ефективність охолодження, скорочуючи тривалість циклу й дозволяючи прискорити графіки виробництва. Зв’язок між вибором матеріалу форми та продуктивністю ін’єкційного оснащення є прямим: твердіші матеріали з кращими тепловими характеристиками в ін’єкційному оснащенні забезпечують вищу швидкість виробництва, жорсткіші допуски та подовжений термін служби оснащення до необхідності технічного обслуговування.
Робочий процес виробництва та виконання ін’єкційного оснащення
Комп’ютерне проектування та імітація ін’єкційного оснащення
Сучасна розробка інструментів для лиття під тиском значною мірою ґрунтується на передовому програмному забезпеченні CAD та технологіях імітації, які передбачають поведінку форми ще до початку фізичного виробництва. Імітація інструментів для лиття під тиском виявляє потенційні дефекти, такі як неповне заповнення, утиснення, деформація та з’єднувальні лінії, які інакше потребували б дорогих ітерацій прототипування. Тепловий аналіз у програмному забезпеченні для лиття під тиском виявляє «гарячі точки», де потрібно вдосконалити каналів охолодження, що дозволяє інженерам оптимізувати тривалість циклу ще до початку механічної обробки. Аналіз потоку, спеціально призначений для лиття під тиском, підтверджує, що розташування литтєвих отворів та розміри литтєвих систем забезпечують достатній тиск протягом усього процесу заповнення. Фахівці з високоякісних інструментів для лиття під тиском використовують дані імітації для встановлення базових параметрів для операторів машин для лиття під тиском, що суттєво скорочує час наладки та частку браку під час запуску виробництва. Цей цифровий підхід до інструментів для лиття під тиском перетворює невизначеність на передбачуваність, роблячи процес виробництва ефективнішим і надійнішим.
Точне оброблення та розробка порожнин
Виконання проектування інструментів для лиття під тиском вимагає складного обладнання для механічної обробки, здатного забезпечити мікроточність і складну геометрію, які сучасні застосування вимагають. Обробка на ЧПК-верстатах, електроерозійна обробка (EDM) та високошвидкісне різання є основою професійного виробництва інструментів для лиття під тиском. Порожнини інструментів для лиття під тиском мають зберігати розмірну точність у межах часток міліметра, що вимагає кваліфікованих програмістів і ретельно обслуговуваного обладнання. Якість поверхневої обробки інструментів для лиття під тиском безпосередньо впливає на естетичний вигляд і функціональні характеристики відлитих деталей; поліровані поверхні таких інструментів забезпечують вищу якість оздоблення й сприяють чистішому виведенню відлитих компонентів. Оптимізація траєкторій різання під час обробки інструментів для лиття під тиском скорочує час виробництва й збільшує термін служби інструментів, роблячи процес виробництва економічно вигідним як для невеликих пробних партій, так і для масового випуску. Досвідчені майстерні з виготовлення інструментів для лиття під тиском підтримують суворий контроль навколишнього середовища, регулярні графіки технічного обслуговування та ретельну перевірку якості протягом усього циклу механічної обробки, щоб гарантувати постійне виконання заданих специфікацій.
Забезпечення якості та оптимізація продуктивності інструментів для лиття під тиском
Верифікація розмірів та випробування інструментів для лиття під тиском
Комплексна перевірка розмірів є обов’язковим етапом забезпечення якості литникової оснастки, що гарантує виготовлення деталей у відповідності до специфікацій замовника з першого випуску продукції. Координатно-вимірювальні машини (CMM), лазерні сканери та оптичні системи забезпечують точну документацію розмірів порожнин литникової оснастки порівняно з оригінальними проектними параметрами. Фахівці з литникової оснастки проводять інспекцію першого зразка за спеціальними протоколами, виготовлюючи тестові деталі в контрольованих умовах для підтвердження правильності конструкції литників, ефективності охолодження та припущень щодо розподілу тиску. Розмірні дані, отримані під час валідації литникової оснастки, дозволяють виявити будь-які відхилення, які потребують коригування до запуску повномасштабного виробництва. Такі випробування в рамках систем забезпечення якості литникової оснастки запобігають дорогостоячим відмовам у експлуатації, поверненням товару замовниками та пошкодженню репутації через недостатньо перевірені форми. Виявлення дефектів литникової оснастки на етапі приймальних випробувань коштує значно менше, ніж виявлення проблем після того, як тисячі деталей уже потрапили в ланцюг поставок.
Оптимізація процесу та тривалість експлуатації інструментів для введення
Максимізація повернення інвестицій у литтєві інструменти вимагає системної оптимізації параметрів лиття, стратегій охолодження та протоколів технічного обслуговування, що продовжують термін ефективної експлуатації інструментів. Оператори виробничої дільниці співпрацюють з інженерами з технологічних процесів, щоб точно налаштувати тиск лиття, температуру форми, час охолодження та тривалість циклу, використовуючи дані, отримані з датчиків литтєвих інструментів та вимірювань виробів. Системи моніторингу продуктивності литтєвих інструментів відстежують показники виробництва по кожній порожнині окремо, виявляючи моменти, коли окремі порожнини потребують коригувального ремонту або заміни. Стратегічне технічне обслуговування литтєвих інструментів включає періодичне очищення, промивання каналів охолодження, заміну стержнів та полірування порожнин — це запобігає поступовому погіршенню стану. Термін служби литтєвих інструментів зазвичай становить мільйони циклів, якщо підприємства дотримуються дисциплінованих графіків обслуговування та програм підготовки операторів. Компанії, які розглядають литтєві інструменти як стратегічні виробничі активи, а не одноразові інструменти, досягають кращої економіки на одиницю продукції, більш надійної якості та сильнішої конкурентної позиції на своїх ринках.
Питання та відповіді
Які чинники найбільше впливають на вартість і терміни виготовлення прес-форм для ливарного виробництва?
Складність прес-форм для ливарного виробництва, геометрія деталі, кількість порожнин, вибір матеріалу та необхідна якість поверхневої обробки є основними чинниками, що визначають вартість. Терміни виготовлення зазвичай становлять від чотирьох до дванадцяти тижнів і залежать від складності прес-форм для ливарного виробництва та поточної завантаженості виробничого цеху. Деталі з простими геометричними формами та меншою кількістю порожнин зменшують витрати на прес-форми для ливарного виробництва й прискорюють доставку, тоді як дуже деталізовані деталі з жорсткими допусками або вимогами до зовнішнього вигляду збільшують як вартість, так і тривалість виконання замовлення. Прес-форми для ливарного виробництва, призначені для прототипування та пілотного виробництва, можуть виготовлюватися з м’якшого алюмінію задля зниження витрат, тоді як прес-форми для серійного виробництва, як правило, виготовляються зі сталі, щоб витримувати високий обсяг циклів. Раннє консультування з експертами з прес-форм для ливарного виробництва дозволяє виявити можливості зниження витрат без ушкодження якості деталей.
Як проектування системи охолодження всередині прес-форм для ливарного виробництва впливає на ефективність виробництва?
Проектування системи охолодження є одним із найважливіших параметрів оснастки для лиття під тиском, що впливає на тривалість циклу, якість виробів та обсяги виробництва. Правильно спроектовані канали охолодження всередині оснастки для лиття під тиском скорочують тривалість циклу на 30–50 % порівняно з недостатньо охолодженими конструкціями, безпосередньо збільшуючи потужність виробництва. Оснастка для лиття під тиском із оптимізованими системами охолодження забезпечує більш рівномірну температуру форми, зменшуючи теплове навантаження, що призводить до руйнування форми та деформації порожнин. Вставки з берилійного мідного сплаву, розміщені стратегічно в контурах охолодження оснастки для лиття під тиском, підвищують теплопровідність, що дозволяє швидше відводити тепло й скорочувати тривалість циклу. Сучасна оснастка для лиття під тиском часто включає блоки керування температурою, які підтримують точну температуру форми протягом усього робочого дня, забезпечуючи стабільні розміри та якість поверхні виробів — від першого до останнього відлитого виробу.
Коли компанії мають інвестувати в нове обладнання для лиття під тиском замість підтримки наявного інструментарію?
Рішення щодо виведення з експлуатації існуючих литтєвих форм або інвестування в замінні прес-форми залежать від поточного стану форм, прогнозованих обсягів виробництва та тривалості попиту на ринку. Заміна стає економічно виправданою, коли литтєві форми потребують усе частіших ремонтів, забезпечують вищий відсоток браку або не можуть підтримувати розмірні допуски в межах клієнтських специфікацій. Покращення технологій литтєвих форм та досягнення в галузі матеріалів можуть виправдовувати нові інвестиції, якщо вони значно скорочують час циклу або дозволяють виробляти удосконалені конструкції деталей. Якщо прогнозовані обсяги виробництва перевищують потужність існуючих литтєвих форм, додавання нових порожнин або додаткових литтєвих форм збільшує випуск без перерв у поточному виробництві. Підприємства мають систематично документувати метрики продуктивності литтєвих форм, щоб приймати рішення на основі даних, які збалансовують інвестиції в технічне обслуговування й економічну доцільність заміни протягом усього життєвого циклу форм.
Зміст
- Основоположні принципи проектування прес-форм для лиття під тиском
- Робочий процес виробництва та виконання ін’єкційного оснащення
- Забезпечення якості та оптимізація продуктивності інструментів для лиття під тиском
-
Питання та відповіді
- Які чинники найбільше впливають на вартість і терміни виготовлення прес-форм для ливарного виробництва?
- Як проектування системи охолодження всередині прес-форм для ливарного виробництва впливає на ефективність виробництва?
- Коли компанії мають інвестувати в нове обладнання для лиття під тиском замість підтримки наявного інструментарію?