
 EN



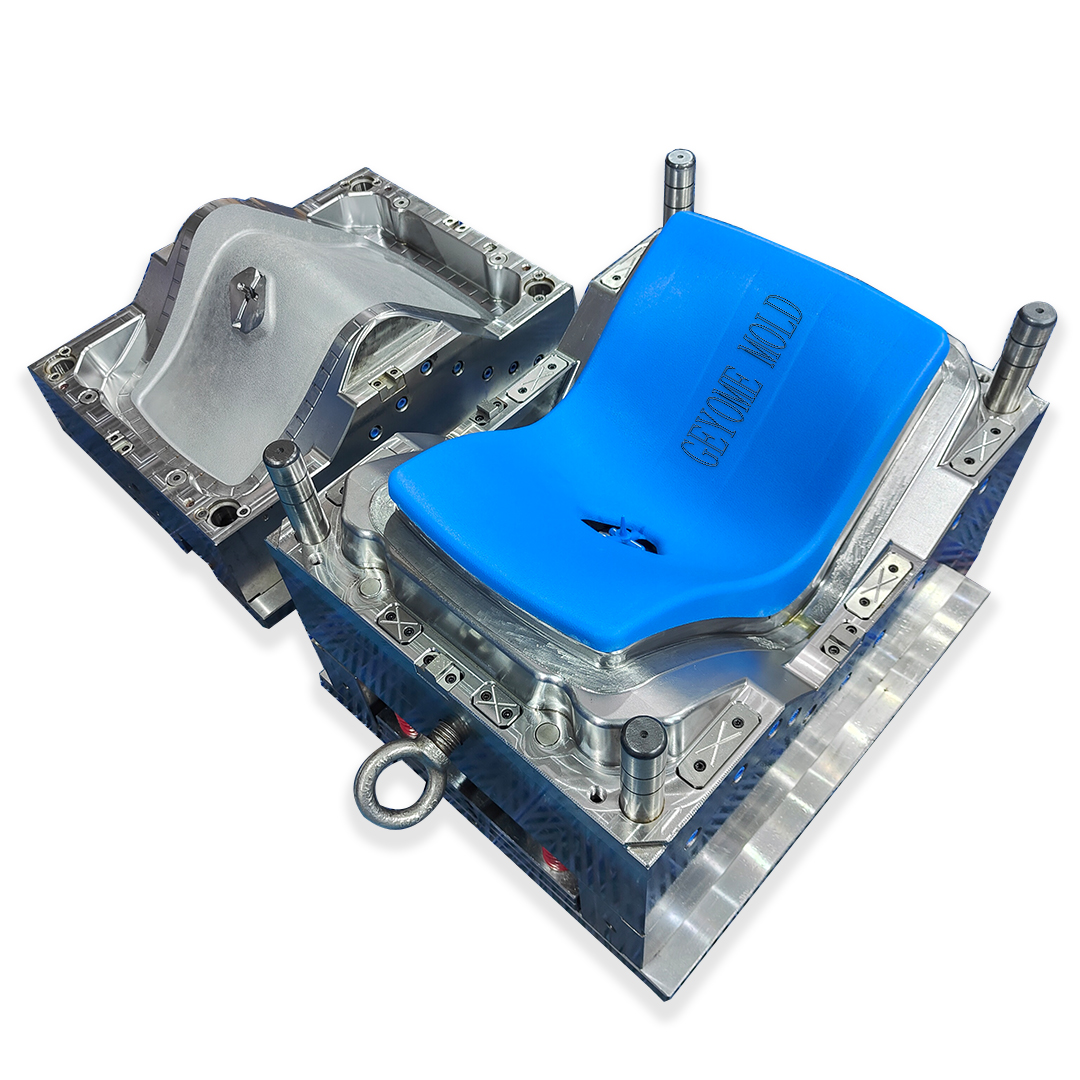
Vstřikovací formy představují jednu z nejdůležitějších investic do moderní výroby, neboť umožňují podnikům vyrábět plastové díly ve velkém množství s výjimečnou přesností a konzistencí. Ať už uvádíte na trh novou výrobkovou řadu nebo optimalizujete stávající výrobu, pochopení základních principů vstřikovacích forem má přímý dopad na vaši konkurenční výhodu, výrobní náklady a dobu od návrhu do uvedení výrobku na trh. Ovládnutí vstřikovacích forem vyžaduje znalost návrhových principů, výběru materiálů, výrobních procesů a norem pro kontrolu kvality, které oddělují průkopníky od průměrných výrobců.
Cesta k ovládnutí vstřikovacích nástrojů začíná uznáním toho, že každý detail má význam – od uspořádání dutin po konfiguraci chladicích kanálů. Profesionální výrobci si uvědomují, že úspěch vstřikovacích nástrojů závisí na systematickém plánování, znalostech materiálové vědy a neustálém zdokonalování procesu. Tato komplexní příručka vás provede každou klíčovou fází vývoje vstřikovacích nástrojů a poskytne praktické poznatky, které přemění konceptuální návrhy na formy připravené k výrobě – formy schopné dodávat konzistentní kvalitu a splňovat náročné obchodní cíle.
Základní návrhové principy pro vstřikovací nástroje
Porozumění základním konceptům vstřikovacích nástrojů
Návrh nástrojů pro vstřikování začíná pochopením toho, jak se plast proudí, chladí a tuhne uvnitř dutiny formy. Základem účinných nástrojů pro vstřikování je strategie vstupních otvorů (gating), která určuje, jak se roztavený plast dostává do dutiny a ovlivňuje kvalitu hotové součásti. Dobře navržené nástroje pro vstřikování zahrnují více vstupních otvorů u složitých komponent, vyvážené rozvody (runner systems), které rovnají tlakové rozložení, a vypočtenou tloušťku stěny, jež podporuje rovnoměrné chlazení. Inženýři specializující se na nástroje pro vstřikování musí vzít v úvahu míru smrštění, materiálově specifické charakteristiky toku a rozměrové tolerance vyžadované konečným použitím. Základním principem veškerého návrhu nástrojů pro vstřikování je, že geometrie formy přímo ovlivňuje mechanické vlastnosti, povrchovou úpravu a rozměrovou přesnost každé jednotlivé vstřikované součásti.
Výběr materiálu a výkon nástrojů pro vstřikování
Výběr vhodných materiálů pro formy je rozhodující krok při výrobě nástrojů pro vstřikování, který ovlivňuje životnost nástroje, výrobní kapacitu a kvalitu vyráběných dílů. Ocelové třídy používané při výrobě nástrojů pro vstřikování se pohybují od kalených nástrojových ocelí schopných vydržet miliony cyklů až po měkčí hliníkové alternativy vhodné pro výrobu prototypů nebo krátké výrobní série. Odborníci na nástroje pro vstřikování musí vyvážit tvrdost materiálu, tepelnou vodivost, odolnost proti korozi a složitost obrábění vzhledem k rozpočtu projektu a prognózám výroby. Vložky z beryliové mědi v dutinách nástrojů pro vstřikování výrazně zvyšují účinnost chlazení, čímž se zkracují doby cyklu a umožňuje rychlejší výrobní plány. Vztah mezi výběrem materiálu formy a výkonem nástroje pro vstřikování je přímý: tvrdší materiály s lepšími tepelnými vlastnostmi umožňují vyšší rychlosti výroby, přesnější tolerance a delší životnost nástroje před tím, než se stane nutná údržba.
Průběh výrobního procesu a realizace vstřikovacích nástrojů
Počítačem podporovaný návrh a simulace vstřikovacích nástrojů
Moderní vývoj nástrojů pro vstřikování se silně opírá o pokročilý softwarový nástroj CAD a simulační technologie, které před začátkem fyzické výroby předpovídají chování formy. Simulace nástrojů pro vstřikování odhaluje potenciální vady, jako jsou nedoformování, stlačeniny, deformace a stopy svarových čar, které by jinak vyžadovaly drahé iterace prototypů. Termická analýza v softwaru pro nástroje pro vstřikování odhaluje horká místa, kde je třeba zlepšit chladicí kanály, a umožňuje inženýrům optimalizovat dobu cyklu ještě před zahájením obrábění. Toková analýza specifická pro nástroje pro vstřikování ověřuje, že umístění vstupních otvorů (gates) a rozměry rozvaděčů (runners) zajistí dostatečný tlak po celou dobu plnění. Odborníci na kvalitní nástroje pro vstřikování využívají simulační data k určení základních parametrů pro obsluhu strojů pro vstřikování, čímž výrazně snižují dobu nastavení a podíl zmetků při zavádění výroby. Tento digitální přístup k nástrojům pro vstřikování přeměňuje nejistotu na předvídatelnost a činí výrobní proces efektivnějším a spolehlivějším.
Přesné obrábění a vývoj dutin
Provedení návrhů nástrojů pro vstřikování vyžaduje sofistikované obráběcí zařízení schopné dosahovat mikrotolerance a složitých geometrií, které moderní aplikace vyžadují. Počítačově řízené obrábění (CNC), elektroerozní obrábění (EDM) a technologie vysokorychlostního řezání tvoří základ profesionální výroby nástrojů pro vstřikování. Dutiny nástrojů pro vstřikování musí udržovat rozměrovou přesnost v řádu setin milimetru, což vyžaduje zkušené programátory a pečlivě udržované stroje. Kvalita povrchové úpravy nástrojů pro vstřikování má přímý vliv na estetický dojem i funkční výkon vytvarovaných dílů; leštěné povrchy nástrojů pro vstřikování poskytují vyšší kvalitu povrchu a umožňují čistější uvolnění vytvarovaných součástí. Optimalizace dráhy nástroje během obrábění nástrojů pro vstřikování snižuje dobu výroby a prodlužuje životnost nástroje, čímž se výrobní proces stává cenově efektivní jak pro malé zkušební série, tak pro výrobu ve velkém množství. Odborní provozy vyrábějící nástroje pro vstřikování dodržují přísné environmentální podmínky, pravidelné údržbové plány a důkladné kontroly kvality po celou dobu obráběcích operací, aby bylo zaručeno, že jsou specifikace konzistentně splněny.
Zajištění kvality a optimalizace výkonu nástrojů pro vstřikování
Rozměrové ověření a zkoušky nástrojů pro vstřikování
Komplexní kontrola rozměrů představuje nezbytnou fázi zajištění kvality vstřikovacích nástrojů, která zaručuje, že formy vyrábějí díly odpovídající specifikacím zákazníka již od první výrobní série. Souřadnicové měřicí stroje (CMM), laserové skenery a optické systémy poskytují přesnou dokumentaci rozměrů dutiny vstřikovacích nástrojů ve srovnání s původními konstrukčními parametry. Odborníci na vstřikovací nástroje provádějí protokoly prvního vzorkového ověření a vyrábějí testovací díly za kontrolovaných podmínek, čímž ověřují návrh vstupních otvorů, účinnost chlazení a předpoklady o rozložení tlaku. Rozměrová data získaná během ověřování vstřikovacích nástrojů odhalují všechny odchylky, které vyžadují úpravu ještě před zahájením plné výroby. Tyto zkušební postupy v rámci systémů zajištění kvality vstřikovacích nástrojů zabrání nákladným poruchám v provozu, reklamacím zákazníků a poškození pověsti, ke kterým dochází u špatně ověřených forem. Včasná detekce vad vstřikovacích nástrojů během přijímacích zkoušek je výrazně levnější než objevení problémů až poté, co tisíce dílů vstoupily do dodavatelského řetězce.
Optimalizace procesu a životnost nástrojů pro vstřikování
Maximalizace návratnosti investic do vstřikovacích forem vyžaduje systematickou optimalizaci parametrů vstřikování, chladicích strategií a údržbových postupů, které prodlužují dobu produktivního používání forem. Operátoři výrobního provozu spolupracují s procesními inženýry na jemné úpravě vstřikovacího tlaku, teploty formy, doby chlazení a délky cyklu na základě dat získaných ze senzorů vstřikovacích forem a měření výrobků. Systémy monitorování výkonu vstřikovacích forem sledují výrobní metriky po jednotlivých dutinách a identifikují, kdy je nutné u konkrétních dutin provést nápravná opatření nebo jejich výměnu. Strategická údržba vstřikovacích forem zahrnuje pravidelné čištění, proplachování chladicích kanálů, výměnu výstředníků a dotahování dutin, čímž se zabrání postupnému opotřebení. Životnost vstřikovacích forem se obvykle prodlouží na miliony cyklů, pokud podniky zavádějí důsledné údržbové plány a školení operátorů. Společnosti, které považují vstřikovací formy za strategický výrobní aktivum místo jednorázových nástrojů, dosahují lepších jednotkových ekonomik, vyšší spolehlivosti kvality a silnější konkurenční pozice na svých trzích.
Často kladené otázky
Které faktory nejvíce ovlivňují náklady a dodací lhůtu výroby vstřikovacích forem?
Složitost vstřikovacích forem, geometrie dílů, počet dutin, výběr materiálu a požadované povrchové úpravy jsou hlavními faktory ovlivňujícími náklady. Dodací lhůty se obvykle pohybují mezi čtyřmi a dvanácti týdny v závislosti na složitosti vstřikovacích forem a aktuální kapacitě výrobního závodu. Součásti se snadnou geometrií a menším počtem dutin snižují náklady na výrobu vstřikovacích forem a urychlují dodání, zatímco vysoce detailní díly s přísnými tolerancemi nebo estetickými požadavky zvyšují jak náklady, tak dobu výroby. Prototypové vstřikovací formy určené pro zkušební výrobu mohou být zhotoveny z měkčího hliníku za účelem snížení nákladů, zatímco výrobní vstřikovací formy jsou obvykle z oceli, aby vydržely vysoký počet výrobních cyklů. Časná konzultace návrhu se specialisty na vstřikovací formy umožňuje identifikovat možnosti snížení nákladů bez kompromisu na kvalitě dílů.
Jak ovlivňuje návrh chladicího systému uvnitř vstřikovacích forem výrobní efektivitu?
Návrh chladicího systému patří mezi nejvýznamnější proměnné nástrojů pro vstřikování ovlivňující dobu cyklu, kvalitu výrobku a výrobní objem. Správně navržené chladicí kanály uvnitř nástrojů pro vstřikování zkracují dobu cyklu o třicet až padesát procent ve srovnání se špatně ochlazovanými konstrukcemi, čímž přímo násobí výrobní kapacitu. Nástroje pro vstřikování s optimalizovanými chladicími systémy udržují rovnoměrnější teplotu formy, čímž snižují tepelné napětí, které vede ke zhroucení formy a deformaci dutiny. Berylium-měděné vložky umístěné strategicky v chladicích obvodech nástrojů pro vstřikování zvyšují tepelnou vodivost, což umožňuje rychlejší odvod tepla a rychlejší dokončení cyklu. Pokročilé nástroje pro vstřikování často zahrnují jednotky pro řízení teploty, které po celý pracovní den udržují přesnou teplotu formy, čímž zajišťují stálé rozměry a povrchovou kvalitu výrobků od prvního až po poslední vytvořený kus.
Kdy by měly společnosti investovat do nového vstřikovacího náčiní a kdy udržovat stávající nástroje?
Rozhodnutí mezi vyřazením stávajících nástrojů pro vstřikování a investicí do nových forem závisí na současném stavu nástrojů, předpokládaném objemu výroby a době trvání poptávky na trhu. Náhrada se stává ekonomicky odůvodněná, pokud nástroje pro vstřikování vyžadují častější opravy, vykazují vyšší podíl zmetků nebo nedokážou udržet rozměrové tolerance v rámci zákaznických specifikací. Vylepšení technologie nástrojů pro vstřikování a pokročilé materiály mohou odůvodnit novou investici, pokud výrazně zkracují dobu cyklu nebo umožňují výrobu vylepšených konstrukcí dílů. Pokud předpovědi objemu výroby překročí kapacitu stávajících nástrojů pro vstřikování, rozšíření výstupu lze dosáhnout přidaním nových dutin nebo dalších nástrojů pro vstřikování, aniž by došlo k narušení probíhající výroby. Zařízení by měla systematicky dokumentovat metriky výkonu nástrojů pro vstřikování, aby bylo možné na základě dat rozhodovat a vyvážit investice do údržby s ekonomikou náhrady po celou životnost nástroje.