
 EN



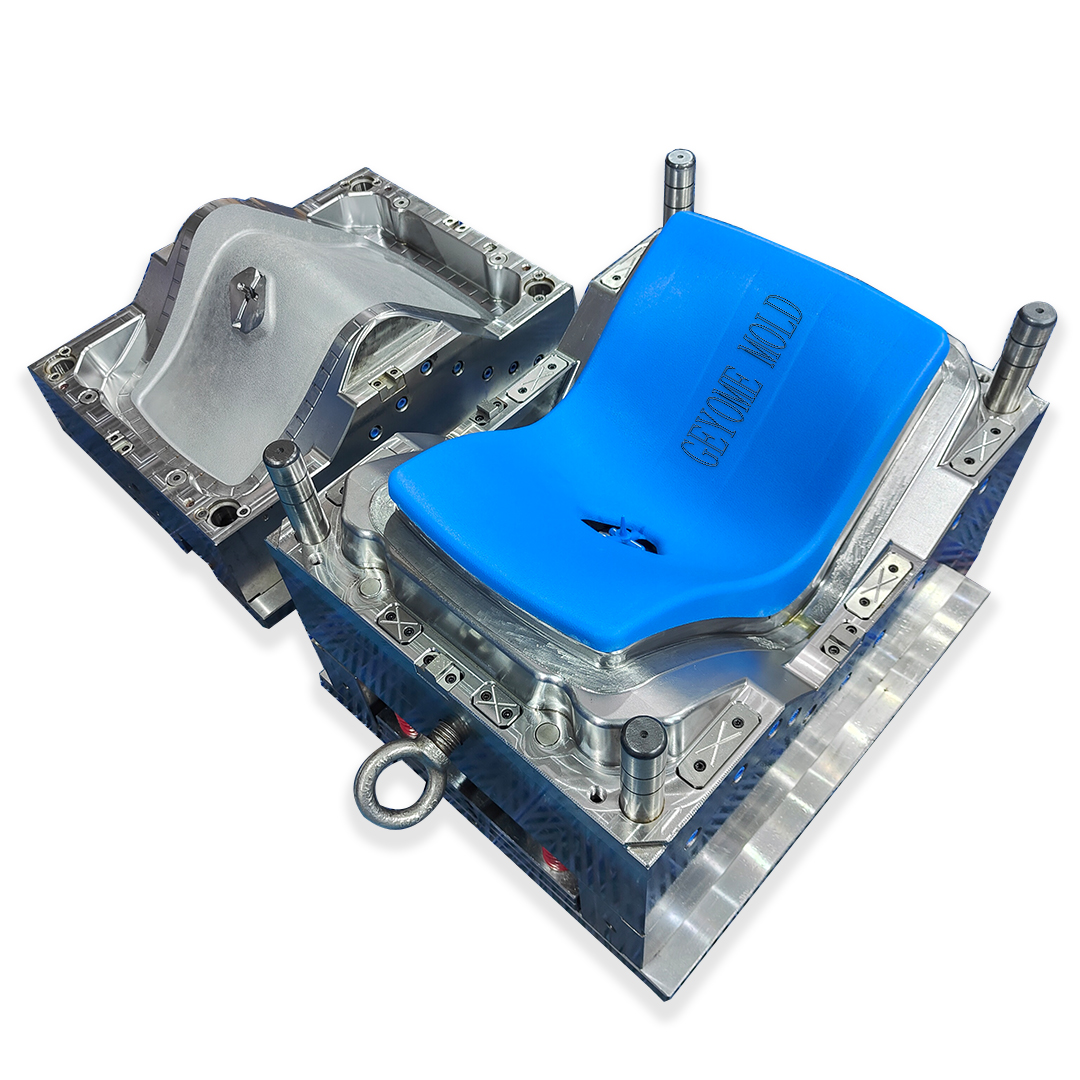
射出成形用金型は、現代の製造業において最も重要な投資の一つであり、企業が大量のプラスチック部品を極めて高い精度と一貫性で生産することを可能にします。新製品ラインの立ち上げでも、既存の生産工程の最適化でも、射出成形用金型の基本を理解することは、競争力、生産コスト、市場投入までの期間に直結します。射出成形用金型を習得するには、設計原理、材料選定、製造工程、品質管理基準に関する知識が不可欠であり、これらこそが業界をリードする企業と一般企業を分ける要因です。
射出金型の設計・製作を極める旅は、キャビティ配置から冷却チャンネルの配列に至るまで、あらゆる細部が重要であるという認識から始まります。専門の金型メーカーは、射出金型の成功が体系的な計画立案、材料科学に関する知識、そして継続的な工程改善に依存していることを理解しています。本包括的ガイドでは、射出金型開発における各必須ステージを段階的に解説し、概念設計を量産対応可能な金型へと実現するための実践的な知見を提供します。これにより、一貫した品質を確保し、厳しいビジネス目標にも応えることができます。
射出金型設計の基本原則
射出金型の基本概念を理解する
射出成形用金型の設計は、プラスチックが金型キャビティ内でどのように流動し、冷却・固化するかを理解することから始まります。効果的な射出成形用金型設計の基盤となるのはゲート戦略であり、これは溶融プラスチックがキャビティ内にどのように流入するかを定め、成形品の最終品質に影響を与えます。高度な部品では、複数のゲートを配置し、圧力分布を均一化するバランスの取れたランナーシステムを採用し、均一な冷却を促す計算に基づいた肉厚を設定することが、優れた射出成形用金型設計の特徴です。射出成形用金型を専門とするエンジニアは、収縮率、材料固有の流動特性、および最終用途が要求する寸法公差をすべて考慮に入れる必要があります。射出成形用金型設計全般に通じる基本原則は、金型の形状が、成形される各部品の機械的性質、表面仕上げ、および寸法精度を直接制御するという点にあります。
材料選定と射出成形用金型の性能
適切な金型材料の選定は、金型の寿命、生産能力、成形品の品質に影響を与える極めて重要な射出成形用金型設計上の判断です。射出成形用金型に用いられる鋼材は、数百万サイクルに及ぶ耐久性を備えた焼入工具鋼から、試作段階や少量生産向けの比較的軟らかいアルミニウム合金まで幅広くあります。射出成形用金型の専門家は、材料の硬度、熱伝導率、耐食性、加工難易度を、プロジェクトの予算および生産計画と慎重にバランスさせる必要があります。また、射出成形用金型のキャビティ内にベリリウム銅製インサートを採用すると、冷却効率が大幅に向上し、成形サイクル時間を短縮して、より迅速な生産スケジュールの実現が可能になります。金型材料の選定と射出成形用金型の性能との間には直接的な関係があり、硬度が高く熱特性に優れた材料を用いることで、より高速な生産、より厳密な公差管理、そして保守が必要となるまでの金型寿命の延長が実現できます。
製造工程のワークフローおよび射出成形金型の製作
コンピューター支援設計(CAD)および射出成形金型のシミュレーション
現代の射出成形金型の開発は、物理的な製造を開始する前に金型の挙動を予測する高度なCADソフトウェアおよびシミュレーション技術に大きく依存しています。射出成形金型のシミュレーションにより、ショートショット、シンクマーク、反り、ウエルドラインといった欠陥を事前に特定でき、試作による反復作業に伴う高額なコストを回避できます。射出成形金型向けソフトウェアにおける熱解析では、冷却チャンネルの見直しが必要なホットスポットを明らかにし、加工を始める前にサイクルタイムの最適化を可能にします。また、射出成形金型特有の流動解析によって、ゲート位置やランナー径が充填工程全体で十分な圧力を維持できるかを検証します。品質の高い射出成形金型の専門家は、こうしたシミュレーション結果を基に、射出成形機オペレーター向けの基本設定パラメーターを確立しており、量産立ち上げ時のセットアップ時間と不良率を大幅に削減しています。このようなデジタル手法による射出成形金型開発は、不確実性を予測可能性へと変えるものであり、製造プロセスをより効率的かつ信頼性の高いものにしています。
高精度機械加工およびキャビティ開発
射出成形用金型の設計を実現するには、現代の応用分野が求めるマイクロレベルの公差や複雑な形状を実現できる高度な工作機械が必要です。NC工作機械(CNC)、放電加工(EDM)、高速切削技術が、専門的な射出成形用金型製造の基盤を支えています。射出成形用金型のキャビティは、ミクロン単位の寸法精度を維持しなければならず、熟練したプログラマーと厳密に管理された工作機械が不可欠です。金型表面の仕上げ品質は、成形品の外観的美しさや機能的性能に直結します。鏡面仕上げされた金型表面は、より優れた成形面を実現し、成形品の離型もスムーズになります。金型加工時の工具パス最適化により、生産時間の短縮と工具寿命の延長が図られ、小ロットの試作から大量生産まで、コスト効率の高い製造プロセスが実現します。専門の射出成形用金型メーカーでは、加工工程全体を通じて、厳格な環境管理、定期的な保守点検、そして徹底した品質検証を実施し、仕様の継続的な達成を保証しています。
品質保証および射出成形用金型の性能最適化
寸法検証および射出成形用金型の試験
寸法の包括的検証は、射出成形用金型の品質保証において絶対に欠かせない工程であり、量産初回から顧客仕様を満たす部品を確実に生産できるよう保証します。三次元測定機(CMM)、レーザースキャナー、光学式測定装置などを用いて、金型の成形 cavity(キャビティ)寸法を、元の設計仕様と照合し、高精度で記録・評価します。金型技術者は、初品検査(ファーストアーティクルインスペクション)を実施し、ゲート設計、冷却効果、圧力分布に関する仮定が妥当であるかを確認するため、厳密に管理された条件のもとで試作部品を製造します。金型の検証段階で得られた寸法データにより、本格量産開始前に必要となる修正点を特定できます。こうした金型品質保証システム内の検証手順は、不十分な検証によって引き起こされる現場での故障、顧客からの返品、および企業イメージの損失といった高コストなリスクを未然に防ぎます。受入検査の段階で金型の欠陥を早期に発見することは、数万点もの部品がサプライチェーンに流入した後に問題が判明する場合と比べ、はるかに低コストです。
工程の最適化と射出成形用金型の寿命延長
金型の投資対効果を最大化するには、成形条件、冷却戦略、保守手順を体系的に最適化し、金型の実用寿命を延ばすことが不可欠です。製造現場のオペレーターは、成形機に搭載されたセンサーや成形品の測定データをもとに、プロセスエンジニアと連携して、射出圧力、金型温度、冷却時間、サイクル時間などのパラメーターを微調整します。金型の性能モニタリングシステムは、キャビティ単位の生産指標を追跡し、個々のキャビティが補修または交換を要するタイミングを特定します。金型の戦略的保守には、定期的な清掃、冷却チャンネルの洗浄、コアの交換、キャビティ面の仕上げ加工などが含まれ、これらにより段階的な劣化を未然に防ぎます。設備全体で厳格な保守スケジュールとオペレーター教育プログラムを実施すれば、金型の寿命は通常、数百万サイクルに及ぶようになります。金型を使い捨ての工具ではなく、戦略的な製造資産として位置づけ、長期的に活用する企業は、単位あたりのコスト効率、品質の安定性、市場における競争力のすべてにおいて優れた成果を収めています。
よくあるご質問
射出金型のコストと納期に最も影響を与える要因は何ですか?
射出金型の複雑さ、部品の形状、キャビティ数、材料選定、および要求される表面仕上げが、主なコスト要因です。納期は、通常、射出金型の精巧さや現在の工場の稼働状況によって4~12週間程度となります。形状が単純でキャビティ数が少ない部品は、射出金型のコストを抑え、納期を短縮できます。一方で、公差が厳しく外観品質が求められる高度に精細な部品では、コストと納期の両方が延長されます。試作用射出金型(パイロット生産用)では、コスト削減のためアルミニウムなどの軟質材料が用いられることがありますが、量産用射出金型では、高サイクル対応のため鋼材が一般的に使用されます。設計段階早期に射出金型の専門家と相談することで、部品品質を損なうことなくコスト削減の機会を特定できます。
射出金型内の冷却システム設計は、生産効率にどのような影響を与えますか?
冷却システムの設計は、成形サイクル時間、成形品品質、生産量に最も大きな影響を与える金型設計要素の一つです。適切に設計された金型内の冷却チャンネルを採用することで、不十分な冷却構造と比較して、成形サイクル時間を30~50%短縮できます。これにより、直接的に生産能力が向上します。最適化された冷却システムを備えた射出成形用金型では、金型温度のばらつきが小さく、熱応力による金型の破損やキャビティの変形を抑制できます。また、冷却回路内に戦略的に配置されたベリリウム銅製インサートは熱伝導性を高め、より迅速な熱除去と成形サイクルの短縮を実現します。高度な射出成形用金型では、生産中の一日を通して金型温度を精密に制御する温度制御装置を組み込むことが多く、初号成形品から最終成形品まで、寸法精度と表面品質の安定性を確保します。
企業は、新しい射出成形用金型への投資と既存金型の維持のどちらを優先すべきでしょうか?
既存の射出成形用金型の廃棄と、新規金型への投資との間で判断を下す際には、現在の金型の状態、今後の生産数量の見込み、および市場需要の継続期間を総合的に検討する必要があります。金型の修理頻度が高まっている、不良品発生率が上昇している、あるいは顧客仕様で定められた寸法公差を維持できなくなっている場合、金型の交換は経済的に正当化されます。また、射出成形技術や材料の進歩により、サイクルタイムが大幅に短縮される、あるいはより高度な部品設計の量産が可能になるといった明確なメリットがある場合には、新規投資を検討する価値があります。さらに、生産数量の予測が既存金型のキャパシティを上回る場合は、金型に追加の成形穴(キャビティ)を設ける、あるいは別途金型を導入することで、既存の生産を停止することなく生産能力を拡大できます。工場では、金型の性能に関する指標を体系的に記録・管理し、金型の全寿命にわたって、保守投資と交換コストのバランスを取った、データに基づく意思決定を行うべきです。